



Полное руководство по современной полироли для мебели: история, состав и производство
Исторический контекст
Полироли для мебели — пасты, кремы или эмульсии — чистят, защищают и придают блеск деревянной мебели. Исторически их делали из натуральных восков: пчелиного и карнаубового. Ранние формулы требовали горячих утюгков и ручной полировки, оставляя толстый налет, требующий периодического удаления. Сегодня передовые смеси натуральных восков, масел и нефтепродуктов объединяются с синтетическими полимерами для одношаговой отделки, удаляющей старый налет и наносящей свежий защитный слой.
В США аэрозольные полироли доминируют на рынке, с продажами свыше 80 млн единиц в год. Однако новые законы ужесточают допустимые пропелленты, заставляя производителей инновировать безопасные, соответствующие формулы.
Чувствительность дерева к старению — высыханию, трещинам, пятнам — давно мотивировала использование масел и бальзамов. Ранние записи упоминают льняное и кедровое масло для поверхностей мебели, а Италия XII века предпочитала тунг и перилловое масло для паркета. Пчелиный воск стал широко распространен в XIV веке, но требование горячего наношения ограничивало применение. Открытие карнаубового воска в 1797 дало более твердый, высокоплавкий воск, дававший блеск без излишней полировки. Конец XIX века принес смеси карнаубы с канделиллой, эспарто и другими растительными восками.
Начало XX века внесло нефтехимию в формулы. Парафиновые воски, минеральные (монтановый воск) и дешевые растворители (керосин, нафта) расширили палитру. В 1929 году химики представили первую самосполосную восковую эмульсию — карнаубу на мыльной водной основе — хотя она страдала от разводов и водорастворимости. За последние десятилетия синтетические полимерные эмульсии, особенно силиконовые системы, вытеснили многие традиционные воски, предлагая превосходный глянец, скольжение и влагостойкость. Аэрозольные спреи остаются самым популярным способом применения благодаря легкому покрытию больших площадей.
Сырьё и материалы
Основные компоненты: полирующие агенты, растворители, эмульгаторы. Вспомогательные — консерванты, красители, ароматизаторы — улучшают характеристики и сенсорную привлекательность.
Полирующие агенты
Воски, полимеры, масла улучшают состояние поверхности дерева. Воски растительные, животные, минеральные:
- Растительные воски: карнауба (пальмовые листья), канделилла (мексиканское растение), сахарный тростниковый воск, хлопковый воск и др.
- Животные/насекомые воски: пчелиный (уникальные физ. свойства), шеллак (лак насекомого Ficus religiosa), исторически — спермацет (кашалот).
- Минеральные воски: озокерит, парафин, микрокристаллический, окисленный микрокристаллический, Фишер-Тропш, монтановый.
- Полимеры: метилакрилат, этилакрилат, бутилакрилат, винилацетат, стирол, винилхлорид, акрилонитрил.
- Масла: растительные, нефтяные, силиконовые для усиления блеска.
Растворители
Растворяют или размягчают неводорастворимые компоненты. Распространенные: минеральные спирты, теребин, нафта. Критерии выбора включают легковоспламеняемость и токсичность.
Эмульгаторы/ПАВ
ПАВ связывают масляную и водную фазы, образуя стабильные кремы, пасты, эмульсии. Необходимы для однородной эмульсии.
Пропелленты
Сжиженные газы — пропан и бутан, высокогорючие — распыляют аэрозольные полироли. Регуляторные изменения все более ограничивают эти пропелленты.
Прочие ингредиенты
Абразивы, красители, ароматизаторы, консерванты, коррозийные ингибиторы, повышающие pH для защиты металлического баллона. Полироли выпускают в виде паст, кремов, жидкостей, аэрозолей, насосных спреев без аэрозоля.
Дизайн формул
Формулирование требует баланса: глянец, растекаемость, полируемость, гибкость, механическая прочность, водостойкость, устойчивость к пятнам. Один ингредиент редко дает всё. Например, 20% карнаубовая паста дает отличный глянец, но зернистая и трудно растекается. Добавление минеральных восков или силиконовых полимеров улучшает текучесть, сохраняя блеск.
Производители учитывают породу дерева, существующее покрытие, притяжение пыли, устойчивость к проливам. Безопасность и соответствие нормам — особенно токсикология и выбор пропеллента — должны быть интегрированы в дизайн.
Производственный процесс
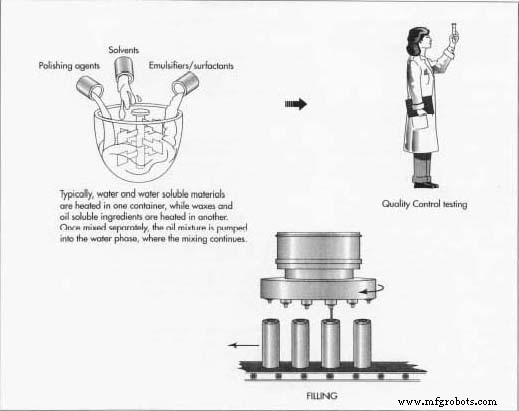
Производство аэрозольной полироли включает четыре этапа: компаундинг восковой эмульсии, наполнение базового баллона, давивание/газирование банки, финальные операции.
Компаундинг восковой эмульсии
- Масляная фаза (воски, масла, полимеры) нагревают в нержавейной емкости с жакетным термоконтролем. Водная фаза нагревают отдельно.
- При достижении обеими фазами 158–176 °F (70–80 °C) турбинный миксер смешивает их под высокой сдвиговой нагрузкой до однородной эмульсии.
- Охлаждение, во время которого добавляют консерванты, красители, ароматизаторы.
- Готовая партия анализируют на суховое вещество, pH и прочие параметры перед хранением или подачей на наполнительные линии.
Наполнение базового баллона
- Аэрозольные банки — обычно оловянная сталь или алюминий — подают на конвейер к наполнительной головке с дозатором, выдающим точный объем эмульсии.
- Сразу после наполнения клапан может быть обжат и запечатан, готовя банку к газированию.
Давивание/газирование банки
- Пропеллент (пропан или бутан) впрыскивают под давлением либо методом под стаканом клапана — газ вокруг чашечки клапана, либо давиванием через шток клапана после обжатия.
- Все оборудование пневматическое и заземленное для исключения искр.
Финальные операции
- Во время или сразу после наполнения каждую банку кодируют партионными данными для прослеживаемости. Критично для отзыва при проблемах с сырьем.
- Колпаки банок и пластиковые накладки предотвращают случайное срабатывание клапана и утечки.
- После проверок — включая тесты на герметичность в нагретых водяных ваннах — банки упаковывают в картонные коробки, паллетизируют и отправляют в распределительные центры.
Контроль качества
Качество обеспечивается на нескольких стадиях:
- Сырье тестируют по спецификациям перед использованием.
- Партионный анализ: влага, pH, суховое вещество, активность консервантов.
- После наполнения проверяют спреевые характеристики и работу клапана. Банки тестируют на разрывное давление по американским нормам.
Будущее
Технологические достижения — особенно в силиконовых полимерах — продолжат улучшать характеристики полиролей. Регуляторные тренды — главный драйвер изменений: ужесточение лимитов на пропелленты и растворители формирует стратегии формулирования. Производители могут переключиться на безопасные аэрозольные пропелленты, насосные спреи без аэрозоля или принципиально новые системы доставки, чтобы оставаться совместимыми и удовлетворять спрос на высокоглянцевые, долговечные покрытия.
Производственный процесс
- Спорк: эволюция, материалы и современное производство
- Титан: ключевые свойства, применения и промышленное использование
- Биокерамика: передовые материалы для ортопедических и стоматологических применений
- Кастаньеты: история, мастерство и исполнение
- Технология кранов: дизайн, материалы и будущие инновации
- История, производство и будущее клея: от древних клеев к современным инновациям
- Песочные часы: история, ремесло и современная привлекательность
- Нить: виды, история, производство и контроль качества
- Ацетилен: производство, применение и безопасность — подробный обзор
- Олово: от бронзового века к современной промышленности — применение, производство и будущее