



Контроль деформации при ЧПУ-обработке тонкостенного алюминия в авиастроении
Рынки авиации, коммерческого космоса и eVTOL требуют все более тонких компонентов с высоким соотношением сторон. Инженеры регулярно работают с тонкостенными алюминиевыми деталями — часто <1,0 мм толщиной и >100 мм глубины — из сплавов 6061-T651 или 7075. Конвенциональная 3-осевая обработка борется за поддержание размерной точности в пределах 0,01 мм допуска, требуемого для аэрокосмических деталей, одновременно управляя неизбежной волнообразной деформацией.
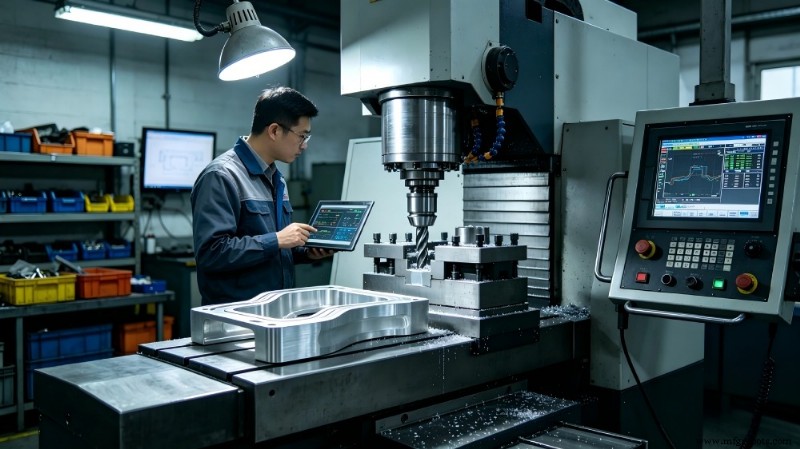
Механический анализ деформации в алюминиевых сплавах
Три основные силы приводят деформацию в тонкостенном алюминии:
- Остаточные напряжения, введенные при прокатке, закалке и растяжении. Удаление материала при ЧПУ-обработке нарушает равновесие, вызывая искривление или скручивание, пока деталь ищет новое стабильное состояние.
- Режущие силы становятся проблематичными при обработке высокоаспектных стенок. Низкая жесткость тонких сечений может приводить к дефлекциям, превышающим пределы допуска, и регенеративный треск — самовозбуждающаяся вибрация — производит поверхностные нерегулярности и заниженную толщину стенки.
- Тепловое расширение значительно для алюминия. Высокоскоростное фрезерование в зоне сдвига генерирует тепло; если температурный подъем не рассеивается, деталь садится после остывания, дальше компрометируя размерную точность.
Техническое сравнение: стандартные vs передовые методологии
Переход от 3-осевой к системному, высокоточному 5-осевому рабочему процессу необходим. Таблица ниже противопоставляет конвенциональные практики стандарту аэрокосмического производства 2026 года:
Технический параметр | Стандартный 3-осевой процесс | Высокоточный 5-осевой процесс (Стандарт 2026)
Установка заготовки | Конвенциональные тиски/зажимы | Нулевая точка зажима и вакуумные приспособления
Стратегия обработки | Последовательное фрезерование сторон | Одновременное симметричное фрезерование
Управление напряжениями материала | Отсутствует (сырое сырье) | Криогенная стабилизация / Многостадийное старение
Скорость резания (Vc) | 180 м/мин | 350 м/мин (High-Dynamic Siemens 840D SL)
Подача (Fz) | 0,05 мм/зуб | 0,12 мм/зуб (ИИ-оптимизированная нагрузка)
Интерфейс инструмента | Стандартные коллеты ER | Гидроупоры / Термосадки
Размерное отклонение | 0,15 – 0,30 мм | < 0,008 мм
Чистота поверхности (Ra) | 1,6 – 3,2 мкм | < 0,4 мкм (Прямо в чистовую)
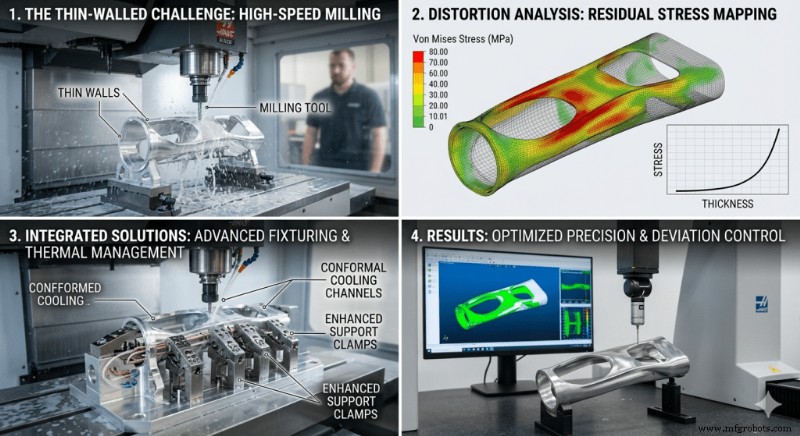
Основные технологические пути для высокоаспектной обработки
Достижение суб-0,01 мм точности опирается на три переплетенные стратегии: передовые резающие техники, инновации в режущем инструменте и ИИ-управляемый процессный контроль.
1. Одновременное симметричное фрезерование
Традиционная обработка удаляет материал с одной стороны стенки перед другой, концентрируя напряжение на одной поверхности и запуская обратный пружинистый возврат. Симметричное фрезерование режет обе стороны в тандеме (или чередует), балансируя силы и держа стенку стабильной на протяжении цикла.
2. Демпфирующая технология и геометрия инструмента
Подавление треска начинается с правильного инструмента. Переменные спираль и шаг фрезы прерывают периодическую частоту вибрации, ведущую регенеративный треск в алюминии 6061. В сочетании с жесткими гидроупорами — амортизаторами, встроенными в держатель инструмента — эти системы позволяют более глубокие резы без компрометации чистоты поверхности.
3. ИИ-прогнозная компенсация
Современные системы управления FANUC или Siemens встраивают ИИ-алгоритмы, которые непрерывно мониторят температуры шпинделя и основания. Контроллер рассчитывает тепловое расширение на лету и корректирует компенсации инструмента, гарантируя, что режущий край остается на цели независимо от накопления тепла.
Чек-лист внедрения для оптимизации процесса
- Предварительная обработка материала: Криогенное охлаждение сплава до –196 °C для стабилизации микроструктуры и перераспределения остаточных напряжений.
- Стратегическая черновая обработка: Выполнение высокоскоростных, мелкоглубинных черновых проходов для удаления основного материала с сохранением целостности стенки. Оставляйте запас 0,3–0,5 мм для финишного прохода.
- Циклы снятия напряжений: Для критических деталей вставьте цикл отжига между черновой и чистовой обработкой для фиксации стабильного напряженного состояния.
- Среда чистовой обработки: Проводите финальные проходы в климатической камере ±1 °C. Предпочитайте минимальную смазку (MQL) заливному охлаждению для избежания термического шока нежных стенок.
- Встроенный контроль: Установите высокоточные тактильные зонды на станок. Измеряйте критические размеры сразу после последнего реза и автокорректируйте компенсации инструмента до разжатия.
Переходя от реактивного к проактивному управлению процессом — балансируя режущие силы, демпфируя вибрации и компенсируя тепловые эффекты — инженеры могут надежно поставлять тонкостенные алюминиевые детали, соответствующие или превосходящие 0,01 мм допуск, требуемый аэрокосмическими приложениями.
Связанные руководства
Промышленные технологии
- Airbus представляет фабрику будущего: умное производство и передовая робототехника
- Предотвращение кавитации насоса: причины, симптомы и как избежать
- Предотвращение выделения газов в печатных платах: Защитите ваши цепи от дефектов
- Полное руководство по цилиндрическим зубчатым колесам: определения, типы, профили, расчеты и применение
- Ключевые стратегии устранения ошибок при CNC-фрезеровании
- ИИ: лучшая защита от киберугроз
- Экспертная ручная фрезеровка на станках Huron — точные услуги от Aerospec Engineering
- 5 экспертных стратегий для выигрыша тендеров на транспорт и логистику
- Альтернативная энергия обеспечивает надежные холодильные цепочки для вакцин
- p-n переход: от структуры к диодному поведению