



Освоение производства блiskов с 5-осевым токарно-фрезерным комплексной обработкой
Блisk (blisk), композит турбинных лопаток и диска, является ключевым для современных газовых турбин и авиационных двигателей. Его сложная геометрия и строгие размерные допуски делают его одним из самых сложных компонентов для обработки конвенциональными методами, что приводит к высокому проценту брака, ускоренному износу инструментов и дорогостоящим задержкам производства.
5-осевая токарно-фрезерная комплексная обработка сочетает одновременную 5-осевую обработку с интегрированными токарно-фрезерными возможностями, позволяя производителям решать ключевые трудности деформации тонких стенок, твердости материала, рисков интерференции и накопленных ошибок закрепления.
В этой статье мы рассматриваем основные препятствия в точном производстве блiskов, иллюстрируем, как 5-осевая ЧПУ-технология их преодолевает, и представляем реальный кейс-стади от JTR Machine. Будь вы аэрокосмическим инженером или производственным менеджером, это руководство покажет, как эффективно производить высокоточные блiskи в больших объемах.
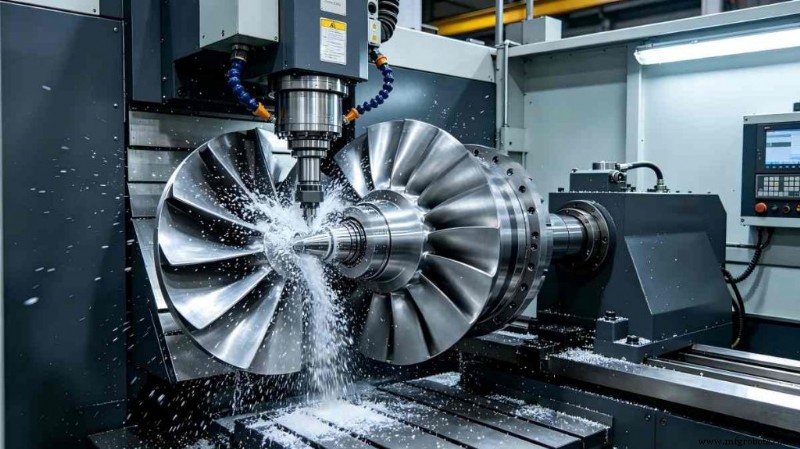
Что такое блisk и почему он важен в авиации
Блisk (bladed disk) объединяет турбинные лопатки и диск в единую деталь, устраняя конвенциональные «двухлапки» или болты. Эта интеграция снижает вес, повышает аэродинамическую эффективность и понижает риск механических отказов — делая блiskи необходимыми как для гражданских, так и для военных двигателей, вертолетных силовустановок и газовых турбин энергетики.
По мере роста требований к производительности двигателей растет потребность в точных компонентах блiskов. Однако именно те особенности, дающие преимущества — скрученные лопатки, тесные каналы и ультратонкие стенки — также делают их трудными для обработки стандартными инструментами.
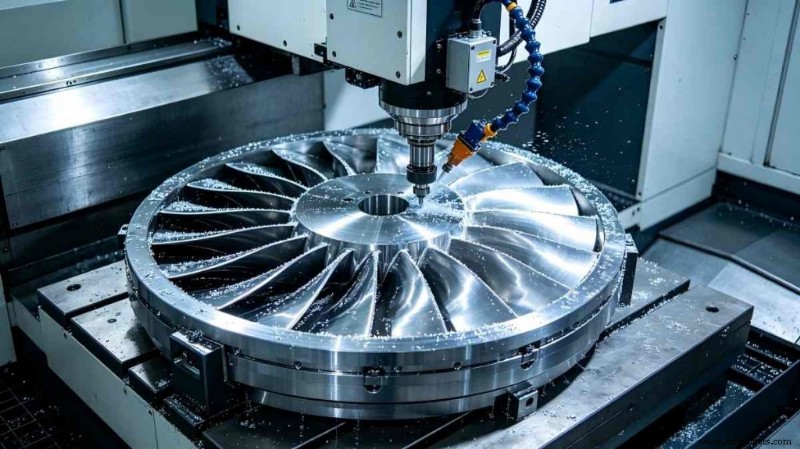
Перед предложением решений критично понять четыре главные боли в производстве лопаточно-дисковых сборок: структура, материал, точность и неэффективность процесса.
1. Узкие каналы и высокий риск интерференции
Блiskи имеют тесные проходы между скрученными лопатками. Коллизии инструментов обычны, требуя передовое планирование траекторий и способность станка RTCP (следование кончику инструмента). Без 5-осевого контроля держатели инструментов могут ударять о поверхности лопаток, производя брак или повреждения.
Интерференция при обработке — ведущая причина отклонения ЧПУ-программ. Точная симуляция и стратегии избегания коллизий поэтому обязательны.
2. Деформация тонких стенок
Стенки лопаток обычно варьируются от 0,5 мм до 2 мм. Под режущими силами они дефлектируют, трещат и возвращаются, компрометируя чистоту и контроль допусков. Деформация тонких стенок особенно сильна при работе с титановыми сплавами или никелевыми жаропрочными сплавами, где режущие силы высоки.
Треск не только ухудшает качество поверхности, но и ускоряет износ инструмента.
3. Труднообрабатываемые материалы
Частые материалы блiskов — никелевые жаропрочные сплавы (Inconel 718, Waspaloy) и титановые сплавы (TC4, Ti6Al4V) — исключительно прочны, имеют низкую теплопроводность и генерируют высокие температуры резания. Это приводит к быстрому износу инструмента, прогоранию и приварке.
Требуются специализированные резающие параметры, покрытия инструментов и тепловое управление. В традиционных процессах износ инструмента становится главным драйвером затрат.
4. Ультравысокие требования точности
Типичные допуски профиля лопатки — ±0,003 мм, а шероховатость поверхности должна оставаться ниже Ra ≤ 0,8 мкм. Достижение этих спецификаций требует непрерывного, плавного зацепления инструмента — невозможного на 3-осевых станках или с множественными наладками.
Высокоточная обработка проверяет динамическую стабильность и контроль станка.
5. Накопленные ошибки от множественных закреплений
Традиционные рабочие процессы включают пять или более закреплений: точение заготовки, фрезерование лопатки, сверление, шлифовка и полировка. Каждая переустановка вводит позиционирующие ошибки, подрывающие конечную геометрическую точность.
Даже с точными приспособлениями накопленные ошибки делают контроль допусков ненадежным, когда детали перемежаются между станками.
6. Дополнительные вызовы
- Вибрация инструмента и треск от длинношейных инструментов в глубокой полостной обработке
- Сложность очистки углов и переходных зон
- Большая термическая деформация при длительной обработке
Эти проблемы объясняют, почему конвенциональные методы не достигают современных аэрокосмических потребностей. Отрасль требует фундаментального сдвига — 5-осевая токарно-фрезерная комплексная обработка дает этот сдвиг.
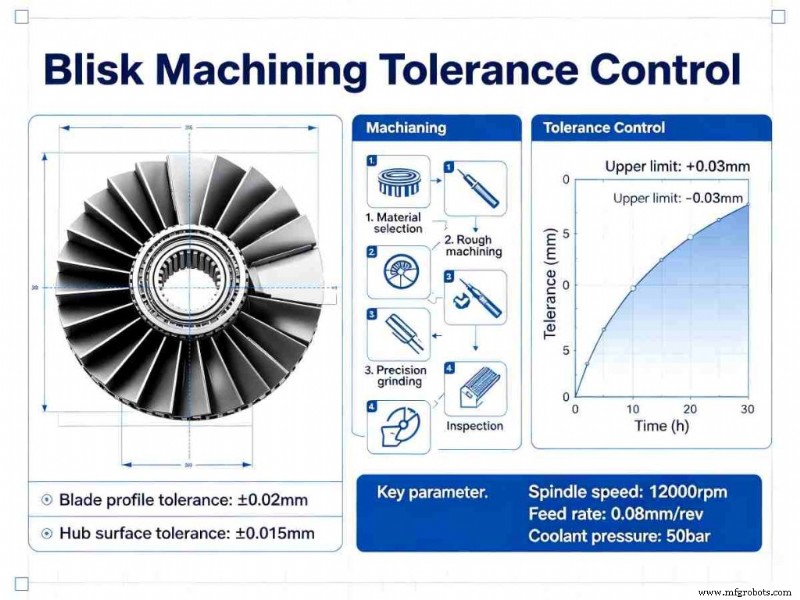
Как 5-осевая токарно-фрезерная комплексная обработка решает вызовы блiskов
5-осевая токарно-фрезерная комплексная обработка объединяет 5-осевую одновременную обработку с токарно-фрезерной технологией, адресуя каждую боль точку с уникальными преимуществами.
1. Единовременное закрепление устраняет накопленные ошибки
Интегрируя точение, фрезерование, сверление и другие операции в один станок, вся обработка выполняется с одним закреплением. Это удаляет позиционирующие ошибки, присущие множественным наладкам, обеспечивая последовательную точность.
2. 5-осевая liênкage преодолевает интерференцию и сложную геометрию
Двойные оси вращения A/B в сочетании с RTCP позволяют инструменту наклоняться и вращаться свободно, получая доступ к узким каналам и сложным криволинейным поверхностям без коллизий. Правильное CAM-программирование автоматизирует избегание интерференции.
3. Точный контроль соответствует ультравысоким допускам
Современные центры имеют полнозакрытые контурные реперные линейки и ИИ-термическую компенсацию. Реальное время корректировки термического дрейфа и износа инструмента гарантирует допуск профиля ±0,003 мм и шероховатость Ra ≤ 0,8 мкм даже в нетемпературно-контролируемых цехах.
4. Оптимизированное резание снижает износ инструмента и деформацию
Настроенные резающие параметры и стратегии траекторий инструмента — такие как трохоидальная черновая обработка и чистовая с постоянной нагрузкой на зуб — минимизируют режущие силы и температуру. Сухая или микросмазка дополнительно защищает инструментарий и снижает деформацию тонких стенок.
5. Прирост эффективности и снижение затрат
По сравнению с традиционными методами, время цикла падает на 60% и более. Меньше станков, меньше манипулирования, более высокий выход годных с первого прохода переводится в более низкую стоимость детали и позволяет экономически жизнеспособное массовое производство.
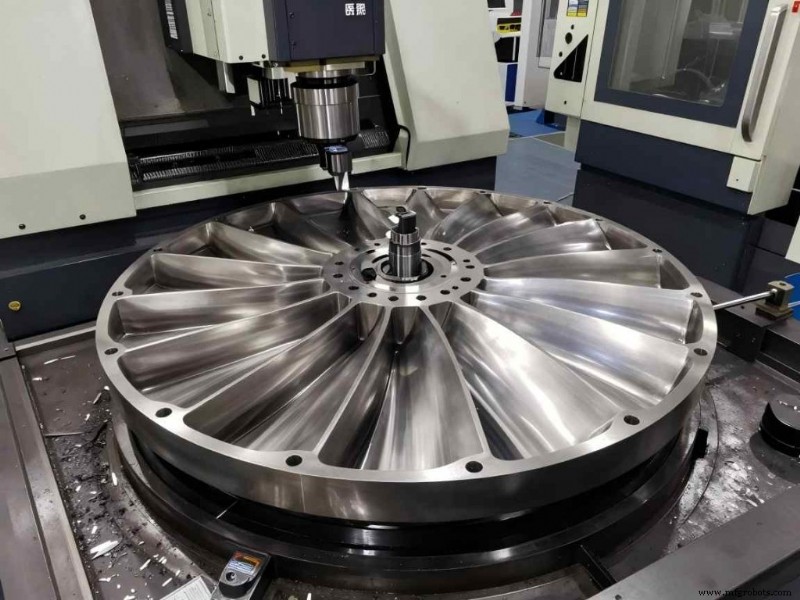
Кейс-стади: 5-осевое токарно-фрезерное решение JTR Machine для титановых блiskов
5-осевой токарно-фрезерный центр JTR Machine демонстрирует практические выгоды этой технологии.
Контекст проекта
Отечественный производитель аэродвигателей нуждался в массовом производстве титановых блiskов (Φ 320 мм, 12 лопаток). Требования включали допуск профиля ≤ ±0,003 мм, шероховатость Ra ≤ 0,6 мкм и партию 120 штук в год. Традиционный 3-осевой плюс точечный рабочий процесс включал пять закреплений, вызывая низкую эффективность, накопленные ошибки и пропуск дедлайнов поставки.
Обзор решения
JTR Machine развернул свой 5-осевой токарно-фрезерный центр с двойными осями вращения A/B, замкнутыми контурными реперными линейками и ИИ термической компенсацией. Гидрофикстура обеспечивала единовременное закрепление с позиционированием по внутреннему отверстию.
Технологический поток:
- Черновая обработка: Точение наружного диаметра и торца, за которым следует черновое фрезерование каналов лопаток высокопроизводительными твердосплавными инструментами.
- Чистовая: 5-осевое линковое фрезерование полного профиля лопатки, включая очистку углов корневой фаски специализированными лоллипоп-фрезами.
- Вспомогательная обработка: Индексация C-оси для фрезерования радиальных охлаждающих отверстий и вторичных элементов.
Оптимизация траектории инструмента и параметров была нацелена на титановый сплав, используя трохоидальную черновую и чистовую с постоянной нагрузкой на зуб для устранения треска. Весь процесс работал 24 часа непрерывно без наблюдения.
Результаты
- Точность: Допуск профиля лопатки ±0,0025 мм, шероховатость Ra ≤ 0,6 мкм, допуск положения отверстий ±0,003 мм — все превышающие спецификации клиента.
- Эффективность: Время цикла сокращено с 72 часов на деталь до 22 часов — улучшение на 227%.
- Стоимость и качество: Стоимость единичной детали снизилась на 35%; процент годной партии достиг 99,5%, поддерживающий годовой план поставок.
Отзыв клиента
«5-осевая токарно-фрезерная комплексная обработка JTR решила наши проблемы с блiskами, обеспечив точность и скорость, и став нашим доверенным долгосрочным партнером».
Почему выбрать JTR Machine для 5-осевой токарно-фрезерной обработки блiskов?
1. Доказанная техническая экспертиза
С более чем 70 высокоточными ЧПУ-единицами, включая парк передовых 5-осевых токарно-фрезерных центров, JTR Machine приносит десятилетия институциональных знаний к сложным геометриям блiskов.
2. Жесткое качество
Соответствие ISO 9001:2008, TS 16949 и стандартам IATF подкрепляет каждый процесс. Контроль использует КИМ Hexagon, оптические проекторы и шероховатомеры для гарантии соответствия деталей чертежным спецификациям или их превышения.
3. Индивидуальные решения
Никакие два блiskа не идентичны. JTR предлагает 맞춤 5-осевые токарно-фрезерные решения, адаптированные к материалу, точности и объемным требованиям каждого клиента.
4. Быстрая поставка и поддержка 24/7
Быстрые котировки, доставка в день заказа и круглосуточное консультирование снижают простой и ускоряют выход на рынок.
ЧаВО
В1: Какие материалы JTR Machine может обрабатывать 5-осевой токарно-фрезерной технологией?
О: Титановые сплавы (TC4, Ti6Al4V), никелевые жаропрочные сплавы (Inconel 718, Waspaloy), нержавеющая сталь и алюминиевые сплавы — все поддерживаются.
В2: Какой типичный цикл для одного блisk?
О: Варирует с размером и сложностью. Для титанового блiskа Φ 320 мм в нашем кейс-стади цикл был 22 часа — на 60% быстрее традиционных методов. Свяжитесь с нами с вашим CAD для индивидуальной оценки.
В3: Соответствует ли JTR ультравысоким стандартам точности авиации?
О: Да. Наши центры достигают допуска профиля ±0,003 мм и шероховатости Ra ≤ 0,8 мкм, полностью соответствующих аэрокосмическим спецификациям.
В4: Какой процент годной партии у JTR для производства блiskов?
О: Постоянно 99,5% или выше, благодаря строгому процессному контролю и встроенному контролю.
Связанные руководства
Промышленные технологии
- Минимизация просроченных платежей: растущая роль страхования торговых кредитов для бизнеса
- 5 ключевых преимуществ системы исполнения склада (WES) для современных цепочек поставок
- Цифровые маркетинговые стратегии для выигрыша клиентов в оборонной отрасли
- Четыре ключевые стратегии для устойчивых пост-COVID цепочек поставок
- Выбор правильного насосا для подземных сточных вод: плюсы, минусы и экспертные советы
- Освоение отрезания по оси Y: простой принцип для передовых операций обработки
- Блок 2: Программируемые оси ЧПУ и системы позиционирования — освоение декартовых координат
- Улучшение последней мили мелких поставок с микро-центрами выполнения
- Прорыв ИИ: анализ маммограммы за 1 секунду определяет риск рака груди через плотность ткани
- EAM против CMMS: ключевые различия и основные функции