



ЧПУ-алюминий vs литье vs ковка: что лучше для мотоциклетных деталей?
Будь вы на байкерском митапе или листаете Instagram, вы увидите биллет-тройники, ЧПУ-футресты и кастомные рычаги везде. Вопрос: действительно ли ЧПУ-алюминий превосходит литье или ковку, или это просто хайп?
В реальности, никакой единственный процесс не «лучший». Правильный выбор зависит от вашего объема, бюджета и целей производительности.
Глобальный рынок модификации мотоциклов достиг $1,95 млрд в 2026 году и прогнозируется к $4,24 млрд к 2035 году — почти 9% ежегодный темп роста. Это растущее число райдеров и билдеров, требующих превосходные детали.
В этой статье мы разберем литье vs ковка vs ЧПУ биллет мотоциклетные детали простым языком, чтобы вы могли выбрать процесс, подходящий вашему проекту.
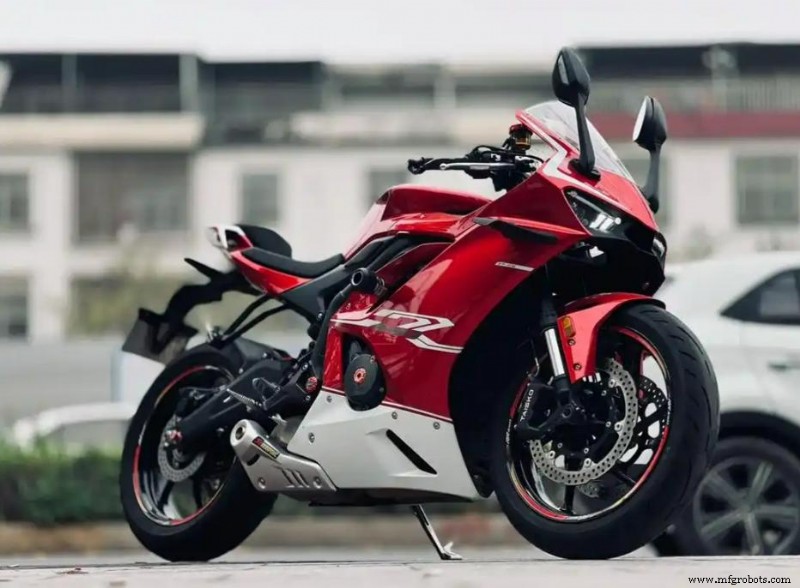
Как работает каждый процесс
Прежде чем сравнивать, давайте кратко опишем, как каждый метод производит мотоциклетную деталь.
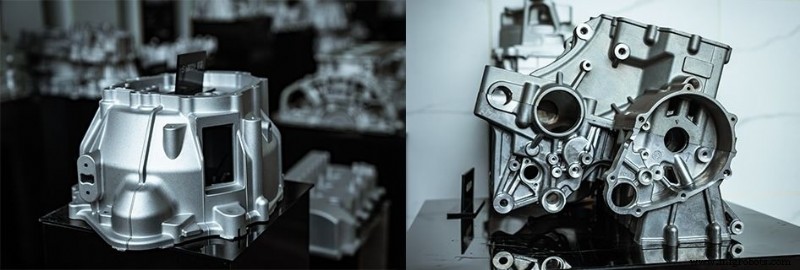
Литье — заливка металла в форму
Литье — старейший и простейший метод. Металл плавится, заливается в форму и остывает. После остывания деталь извлекается.
Вариации включают литье под давлением (высокое давление заполнения), гравитационное литье (только гравитация) и литье под низким давлением (контролируемое давление для равномерного заполнения).
Для мотоциклетных применений литье обычно для картеров двигателей, штатных колес, базовых тормозных калиперов и различных кронштейнов и кожухов — любой детали, которая выигрывает от быстрого, недорогого крупносерийного производства.
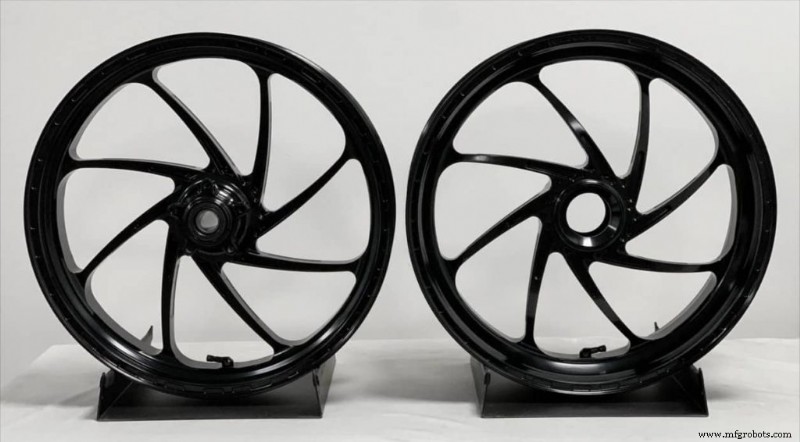
Ковка — формовка металла под экстремальным давлением
Ковка принципиально отличается. Вместо плавления, твердый биллет нагревается до пластичного состояния и затем сжимается между штампами под экстремальным давлением. Металл течет в полость штампа, выстраивая свою зернистую структуру по геометрии детали.
Этот поток зерен — ключевое преимущество: он производит компоненты, которые значительно прочнее вдоль линий нагрузки и устраняет внутренние пустоты или пористость.
Ковка требует дорогого инструментария, но для деталей, выдерживающих высокие циклические нагрузки — шатуны, коленвалы, гоночные колеса, высококлассные калиперы — прирост прочности стоит вложений.
JTR Machine предлагает комплексные услуги ковки, используя компьютерно-контролируемые гидравлические прессы до 6000 фунтов. Они обеспечивают бесшовную кольцевую ковку, открытую ковку и прессовую ковку через нержавеющую сталь, углеродистую сталь, легированную сталь и латунь. С более чем 40 передовыми ЧПУ-центрами и сертификацией ISO 9001, JTR доставляет точные финиши, соответствующие точным спецификациям.
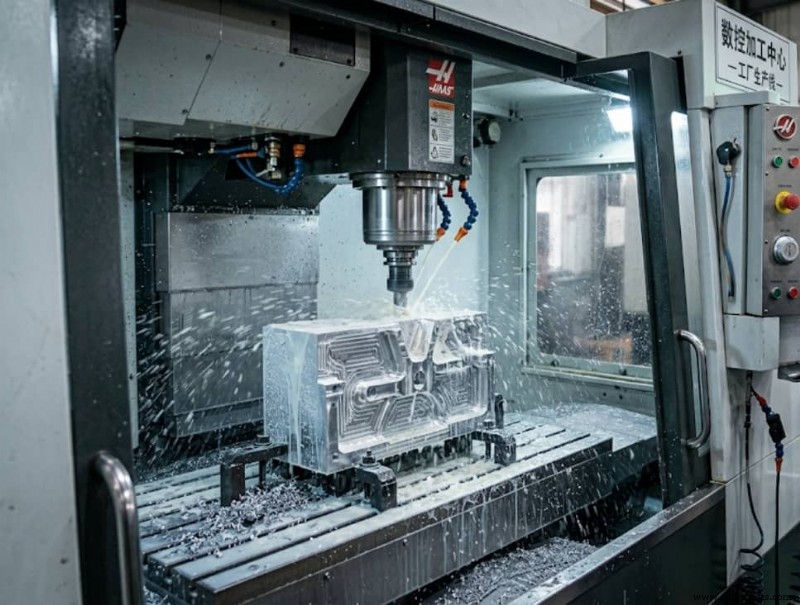
ЧПУ биллет — вырезание из твердого блока
ЧПУ-обработка начинается с плотного, бездефектного биллета — обычно экструдированной или прокатанной пластины или прута, прошедшего строгий металлургический контроль. Компьютерно-контролируемый станок вырезает все, что не является частью конечной формы, подобно скульптурированию мрамора с микронной точностью.
Результирующая деталь наследует плотность биллета и отсутствие внутренних дефектов, давая отличную усталостную производительность.
Компромисс: отходы материала. 10-фунтовый блок может дать 2-фунтовую деталь, оставляя стружку. Именно поэтому биллет-детали обычно стоят дороже на единицу, чем отливки при больших объемах.
Преимущество: нет жесткого инструментария. Изменение дизайна требует только нового CAD-файла, делая ЧПУ идеальным для малых партий, прототипов и кастомных единичных изделий, где необходима быстрая итерация.
JTR Machine специализируется на высокоточной ЧПУ-обработке алюминия 6061, латуни, POM, PET, эпоксид и углеродного волокна. Их возможности включают точение, фрезерование и комбинированные операции, с финишами вроде анонирования, пескоструя и лазерной маркировки. Будь то единичный прототип или производственная серия, ISO 9001-сертифицированное производство JTR гарантирует последовательное качество.
Прямое сравнение
Ниже — таблица быстрого справочника, противопоставляющая три процесса.
| Характеристика | Литье | Ковка (± финиш) | ЧПУ биллет |
|---|---|---|---|
| Предел прочности на разрыв | Низкий–средний (150–350 МПа) | Высокий (400–600+ МПа) | Средний–высокий (300–550 МПа, зависит от заготовки) |
| Усталостное сопротивление | Низкое (пористость создает очаги трещин) | Высшее (непрерывный поток зерен) | Высокое (нет внутренних пустот) |
| Внутренние дефекты | Склонно к пористости и усадочным пустотам | Нет | Нет |
| Гибкость дизайна | Ограничена формой; изменения требуют новый инструментарий | Умеренная (форма ограничена штампом) | Экстремально высокая (любой CAD дизайн) |
| Минимальный заказ (MOQ) | Высокий (500–5000+ шт.) | Средне-высокий (200–2000+ шт.) | Низкий (1 шт. до производственных серий) |
| Единичная стоимость (малый объем) | Очень высокая (амортизация инструментария) | Очень высокая (штамп + финиш) | Низкая–средняя (нет инструментария) |
| Единичная стоимость (крупный объем) | Очень низкая | Низкая–средняя | Высокая (материал + цикл) |
| Срок прототипа | 30–60 дней (требуется инструментарий) | 30–60 дней (требуется инструментарий) | 7–15 дней |
| Поверхностная чистота | Умеренная; может требовать второстепенную работу | Хорошая; обычно требует ЧПУ-финиш | Отличная; готова к анонированию |
Давайте раскроем несколько ключевых выводов.
- Предел прочности: Кованые компоненты часто дают 10–20% более высокую прочность на разрыв, чем эквивалентные литые классы из-за выравнивания зерен.
- Усталостное сопротивление: Пористость в отливках создает очаги инициирования трещин. Кованые детали демонстрируют более высокую усталостную прочность и более предсказуемые режимы отказа. Биллет-детали также превосходят литье, но уступают ковке для самых высоких усталостных требований.
- Стоимость: ЧПУ не по своей природе дорого. Для объемов до 200 штук ЧПУ может быть дешевле литья, потому что вы избегаете амортизации инструментария. Типичная литейная форма может стоить $5000–$20000+ — распределение этого на 100 деталей добавляет $50–$200 на деталь. ЧПУ устраняет затраты на инструментарий, делая его экономичным для прототипов и малых партий.
Когда использовать каждый процесс
Вот практическое руководство по решению на основе ваших конкретных потребностей.
Выбирайте литье, когда…
- Крупные объемы (5000+ деталей в год)
- Сложная геометрия с внутренними полостями или тонкими стенками
- Стоимость — первичное ограничение
- Деталь не несет экстремальные структурные нагрузки
Типичные мотоциклетные детали: картеры двигателей, кожухи, штатные OEM колеса, неструктурные кронштейны и корпуса, базовые тормозные калиперы. Например, цилиндры блоков двигателей — заполненные сложными охлаждающими проходами — жизнеспособны только через литье.
Выбирайте ковку (± ЧПУ финиш), когда…
- Высокие циклические нагрузки, где усталость критична
- Требуется максимальное соотношение прочность/вес
- Объем производства средний-высокий (200–2000+ штук)
- Готовность инвестировать в инструментарий для долгосрочных серий
Типичные мотоциклетные детали: шатуны, коленвалы, гоночные колеса, высококлассные тормозные калиперы, подвесные компоненты и тройники. Wiseco, уважаемый производитель производительных деталей, отмечает, что кованые сцепные компоненты легче и демонстрируют превосходные механические свойства по сравнению с литыми или биллет-альтернативами.
Выбирайте ЧПУ биллет, когда…
- Прототипы или малые партии (1–200 штук)
- Дизайн еще итерируется и может меняться
- Желаются премиальная эстетика и безупречная поверхностная чистота
- Необходимо быстрое выполнение (7–15 дней для образцов)
- Создание кастомного бренда с уникальными дизайнами
Типичные мотоциклетные детали: кастомные футресты и рычаги, биллет-тройники, тормозные и сцепные бачки, кастомные райзеры руля, заглушки масляных заливок и любой кастомный компонент малой серии. ЧПУ биллет также позволяет брендинговую гибкость — гравировку логотипов, серийных номеров и выбор кастомных анонированных цветов — чего литье и ковка не могут обеспечить.
Гибридный подход: Ковка + ЧПУ финиш
Многие высококачественные мотоциклетные детали начинаются коваными и финишятся на ЧПУ. Ковка создает near-net форму с оптимальным потоком зерен и без внутренних дефектов, в то время как ЧПУ-обработка добавляет точность — сверление, резьбу, плоские поверхности и эстетические детали.
Этот гибридный путь доставляет прочность ковки и точность ЧПУ, часто при более низкой стоимости, чем обработка биллета с нуля, потому что меньше материала удаляется.
Распространенные заблуждения
Разобьем несколько мифов, которые устоят.
- «ЧПУ биллет всегда самый прочный». Прочность зависит от исходного материала. Биллет 6061 алюминий силен, но кованая деталь 7075 в общем превзойдет его. Биллет-детали выигрывают в усталостной производительности из-за отсутствия внутренних дефектов.
- «Литье — это мусор». Современное литье — полутвердое, низкое давление, улучшенная симуляция — драматически снизило пористость. Современные литые алюминиевые шасси демонстрируют усталостную производительность, которая была бы невозможна десятилетие назад.
- «Ковка не нуждается в ЧПУ финише». Большинство кованых деталей — near-net, но все еще требуют ЧПУ-обработки для крепежных отверстий, стыковочных поверхностей и резьб. Даже кованный шатун получает ЧПУ-обработанные посадочные отверстия.
- «ЧПУ — только для богатых с малыми партиями». Устаревшее мышление. Для менее 200 штук ЧПУ может быть дешевле литья, если учесть затраты на инструментарий, и устраняет инвентарный риск. Многие малые производители начинают с ЧПУ, доказывают продукт и масштабируют к литью или ковке, когда объем оправдывает инвестиции в инструментарий.
Заключение
Нет единственного «лучшего» процесса. Оптимальный выбор опирается на объем, бюджет, временные рамки и требования к производительности.
- Литье: Лучшее для экономичных, сложных деталей в крупных объемах — картеры, кожухи, неструктурные компоненты.
- Ковка: Идеальна для высокопрочных, усталостно-критических деталей — шатуны, коленвалы, гоночные колеса, тяжелые калиперы.
- ЧПУ Биллет: Идеальна для прототипов, малых партий, кастомных деталей и премиального брендинга — футресты, тройники, кастомные райзеры.
И не упускайте гибридный подход ковка-плюс-ЧПУ — комбинирующий прочность с точностью.
Спросите себя: Что я на самом деле строю, и сколько из них мне нужно сделать? Ответьте честно, и правильный процесс раскроется сам.
Готовы превратить дизайн в реальность? Будь то единичный прототип или полная производственная серия, JTR Machine готова помочь. С более чем десятилетием опыта, 40+ передовыми ЧПУ-центрами и сертификацией ISO 9001, мы доставляем точные детали, соответствующие вашим точным спецификациям.
Загрузите ваш CAD-файл для бесплатного DFM-обзора и котировки — или просто свяжитесь с нами для обсуждения проекта. Мы отвечаем в течение 24 часов.
Связанные руководства
Промышленные технологии
- Избегайте 10 частых ошибок в ПО для электропроектирования
- Производственная пропускная способность: освоение ключевых метрик для операционного превосходства
- Понимание сборки печатных плат: ключевые техники и преимущества
- Иттербий: революция в дальних квантовых сетях
- Сделай сам LED-свет: полное пошаговое руководство для DIY
- Четыре ключевых тренда успеха в современном омниканальном ландшафте
- От концепции к производству: навигация от дизайна к фabrication
- 9 проверенных стратегий снижения затрат на производство многослойных PCB
- Использование полиуретановых покрытий для безопасного рассеивания статики и предотвращения повреждений от…
- Шесть проверенных стратегий для ускоренного чернового фрезерования и срока службы инструмента