



Прессование против CNC-обработки алюминия: Что более стоимоэффективно?
Когда инженеры закупают алюминиевые детали, первый выбор часто — прессовать профиль или обрабатывать с твердого бילлета. Оба метода доставляют высококачественные результаты, но их затраты и идеальные применения отличаются заметно. Выбор неправильного процесса может бесшумно надуть затраты на деталь до отгрузки первой единицы.
Это руководство разбирает основные различия между прессованием и CNC-обработкой, объясняет, куда на самом деле идут деньги в каждом процессе, и показывает, как гибридная стратегия прессование-обработка может снизить CNC-затраты без жертвы точностью. Будь вы проектируете новый профиль или пересматриваете существующий рабочий процесс, это информация, которая вам нужна.
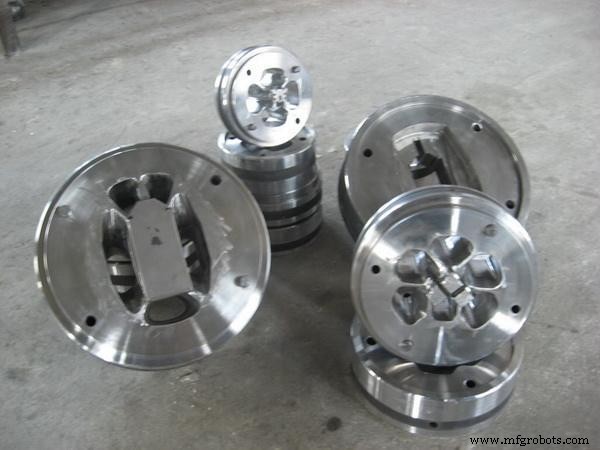
Понимание основного различия между прессованием и CNC-обработкой
Оба процесса зрелые, проверенные техники для работы с алюминием, но они служат разным дизайнерским целям и производственным сценариям.
- CNC-обработка: CNC-управляемые режущие инструменты удаляют материал из алюминиевого биллета до достижения желаемой формы. Она может вместить практически любую геометрию с жесткими допусками, но удаленный материал становится стружкой и ломом.
- Металлическое прессование: Процесс формирования близко к конечной форме, в котором нагрянутый алюминий принуждается через кастомную стальную матрицу. Поперечное сечение формируется напрямую, давая длинные, непрерывные профили с минимальными потерями материала.
Затраты CNC-обработки против прессования: Куда идут деньги?
Разрыв в затратах между двумя методами может не быть очевиден на этапе котировки, но становится ясным во время производства. Ключевые драйверы включают:
- Отходы материала: CNC-обработка генерирует большой объем алюминиевых стружек, которые никогда не становятся частью финального компонента. В сложных поперечных сечениях соотношение buy-to-fly может быть высоким — стартовые биллеты могут весить в несколько раз больше готовой детали. Прессование, напротив, производит близкую к готовой форму из матрицы, огромно улучшая использование материала.
- Инструментарий и наладка: CNC требует оснастку, зажимание и расходные режущие инструменты, нуждающиеся в частой замене. Прессование требует кастомную стальную матрицу вперед — первоначальные вложения, которые окупаются, пока матрица работает тысячи деталей с минимальными дополнительными затратами на инструментарий.
- Время цикла: Пресс может подавать метры профиля в минуту. Обработка сложного поперечного сечения из твердого биллета включает множество проходов и смен инструментов, добавляя машинное время и напрямую повышая CNC-затраты.
Эти факторы формируют общую картину затрат для любой детали. Таблица ниже резюмирует, как два процесса сравниваются по ключевым измерениям затрат.
| Фактор стоимости | Металлическое прессование | CNC-обработка из твердого |
|---|---|---|
| Первоначальные вложения | Средние (стоимость матрицы) | Низкие (нет выделенного инструментария) |
| Использование материала | Высокое (близко к конечной форме) | Низкое (значительный лом) |
| Затраты на деталь при высоком объеме | Обычно ниже | Часто выше для профильных деталей |
| Скорость масштабирования | Быстрая | Медленная |
Гибридная стратегия: Как прессование-обработка снижает общие затраты
На практике самый экономичный подход редко чистое прессование или чистая обработка. Это умное смешение — прессование-обработка — которое сокращает CNC-затраты, сохраняя размерную гибкость.
- Эффективность близко к конечной форме: Начните с прессованного профиля, который уже захватывает фундаментальное поперечное сечение — каналы, фланцы, внутренние полости — устраняя большинство удаления материала, которое иначе произошло бы на CNC-станке.
- Целевая вторичная обработка: Применяйте CNC только там, где необходимо — резьбовые отверстия, точные стыковочные грани, жесткие допуски отверстий или элементы, не предоставляемые геометрией матрицы — сокращая и время, и стоимость.
- Итог: Начав с прессованного профиля, станок начинает с близкой к финальной форме. Время обработки падает, износ инструмента снижается, и затраты на деталь значительно снижаются, объединяя размерную гибкость CNC с материальной эффективностью прессования.
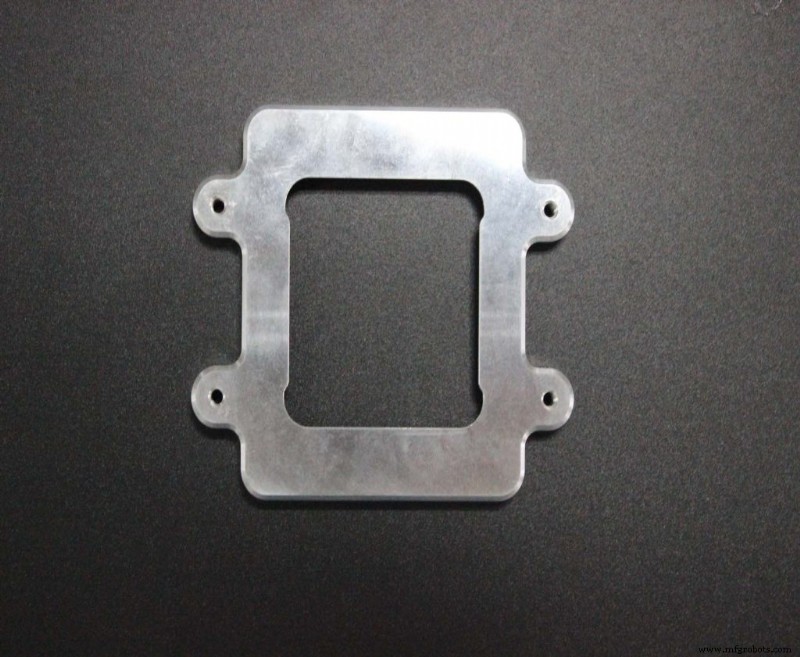
Выбор правильного производственного метода
Оптимальный выбор зависит от геометрии детали, производственного объема и требований к допускам. Рассмотрите следующие руководящие принципы.
Когда использовать прессование для ваших металлических деталей
- Постоянные поперечные сечения: Деталь сохраняет ту же форму вдоль своей длины — типичные примеры включают радиаторы, рамы, структурные рельсы, оболочки или скользящие каналы.
- Средний-высокий объем: Прессование становится более экономичным, как только стоимость матрицы амортизируется — затраты на деталь значительно падают с ростом объема.
- Материальная эффективность — приоритет: Когда стоимость сырого алюминия драйвит бюджет, близкое к конечной форме производство дает реальное преимущество.
- Поверхностные элементы профиля: Ребра, канавки, полые секции и подобная геометрия естественно подходят матрице прессования.
Когда использовать CNC-обработку
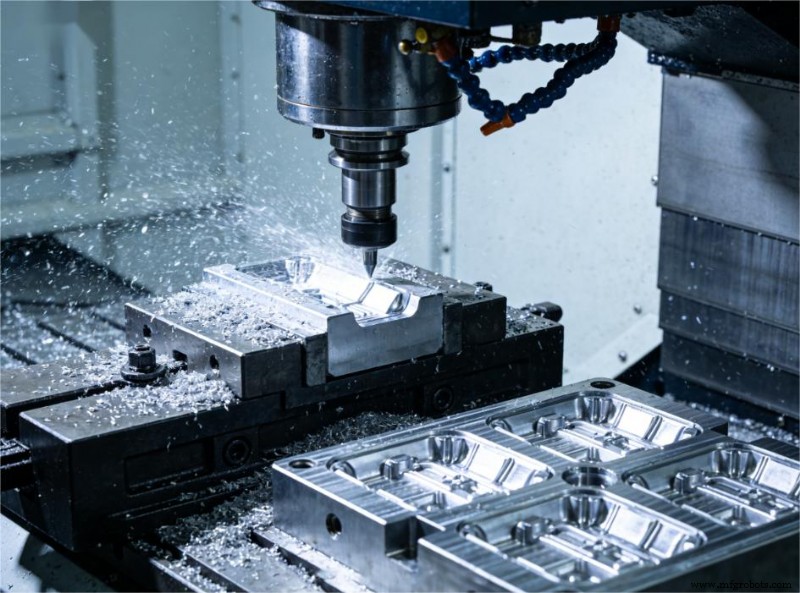
- Полностью 3D геометрия: Детали, лишенные постоянного поперечного сечения — такие как корпуса с карманами на множественных гранях или кронштейны с составными кривыми — лучше подходят для CNC.
- Неравномерные поперечные сечения: Компоненты, чья форма значительно варьируется вдоль оси, требуют вычитательные или литейные методы.
- Высоко сложные внутренние элементы: Многоосевой CNC превосходит в глубоких карманах, подрезах, наклонных отверстиях и сложных внутренних каналах.
- Жесткие требования к допускам: CNC обычно более надежен для очень жестких размеров или позиционных допусков через несколько элементов. Термические и процессные вариации прессования ограничивают тонкий позиционный контроль.
- Низкий объем или прототипы: Для низкообъемных прототипов CNC более гибок и стоимоэффективен, потому что он избегает инвестиций в матрицу.
Таблица ниже отображает наиболее общие параметры дизайна бок о бок.
| Параметр детали | Лучше подходит для прессования | Лучше подходит для CNC-обработки из твердого |
|---|---|---|
| Поперечное сечение | Равномерное / постоянное вдоль длины | Вариабельное или полностью 3D |
| Объем | Средний к высокому | Низкий к среднему |
| Толщина стенки | Тонкая, равномерная стенка | Переменная толщина стенки |
| Жесткий точный допуск | Достижим с вторичной обработкой | Непосредственно достижим |
Готовы оптимизировать вашу производственную стратегию?
Выбор правильного процесса в начале — единственный самый эффективный способ контролировать стоимость и время выполнения. Лучший метод зависит от геометрии, допуска и объема.
Если вы оцениваете новый дизайн или не уверены, прессование или CNC-обработка — лучший выбор, свяжитесь с JTR для бесплатного обзора технологичности и котировки.
Связанные руководства
Промышленные технологии
- Гиперболические функции: основы и приложения
- Каскодный усилитель: объединение общий эмиттер и общая база для широкой полосы и высокого Zвх
- Схема телефона: ключевые компоненты печатной платы смартфона и их функции
- Высокопроизводительные системы термических предохранительных клапанов от Swagelok для Charbonneau Industries
- Гайд для новичка в программировании: с чего начать в 2024 году
- Как проактивное обучение сократило текучесть кадрови у A.R.E. Manufacturing: кейс
- Ключевые факторы при выборе клапанов для водородных систем
- Массовое производство: стратегии максимизации продуктивности для производителей
- Как пандемия ускоряет автоматизацию: роботы, коботы и умное производство
- Быстрое прототипирование экзотическими металлами: быстро, точно, надежно