



Почему 5-осевая обработка необходима для сложных авиационных кронштейнов
В авиационном производстве минимизация веса при сохранении структурной целостности является первостепенной. Современные авиационные компоненты имеют интегрированные, легкие топологии с сложными геометриями. Как инженер CNC-обработки, специализирующийся на авиации, меня часто спрашивают, требует ли структурный компонент вроде авиационного кронштейна строго многомаховая обработка. Реальность цеха: 5-осевая авиационная обработка больше не опциональна — это производственная необходимость.
Глобальные поставщики Tier-1, ищущие услуги 5-осевой CNC-обработки, требуют верифицированных возможностей, строгого контроля допусков и комплексной минимизации рисков для высокоценных материалов. Эта статья предоставляет инженерный анализ того, почему сложные авиационные компоненты требуют передовых многомаховых производств и как эти системы преодолевают традиционные фрезеровские ограничения.
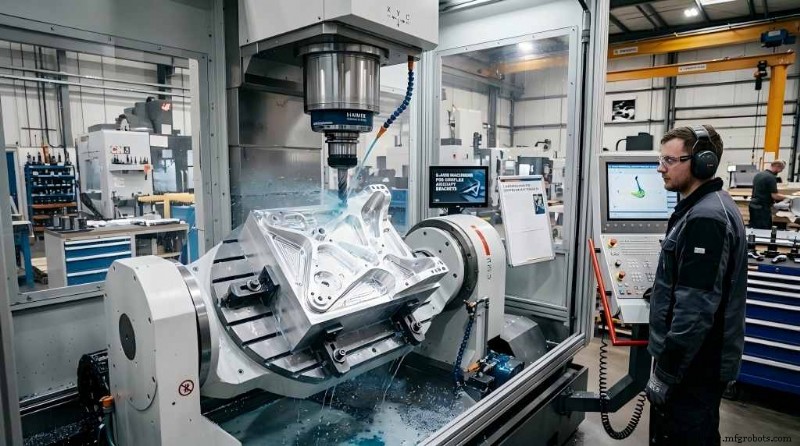
Что такое 5-осевая CNC-обработка и почему авиации она нужна?
Конвенциональные CNC-фрезеры работают по трем линейным осям (X, Y, Z). Они отлично подходят для призматических деталей, но кинематически ограничены для сложной геометрии. 5-осевая фреза добавляет две вращательные оси — обычно A-ось (наклон по X) и B- или C-ось (вращение по Y или Z) — позволяя режущему инструменту подходить к заготовке из любого направления в полусферической рабочей оболочке.
Авиационные компоненты — структурные кронштейны, рабочие колеса, ребра переборок — имеют органические контуры, свободные поверхности, переменные угловые веб-элементы и глубокие внутренние полости. Обработка этих на 3- или 4-осевых станках вводит серьезные риски:
- Накопленные ошибки установки: Обработка многостороннего кронштейна на 3-осевом станке требует множественных установок и выделенной оснастки. Каждая ручная репозиционирование накапливает выравнивающие вариации, нарастая GD&T ошибки.
- Недостаточный доступ инструмента: На 3-осевом станке ось инструмента фиксирована. Угловые элементы или глубокие карманы вызывают столкновения инструмента или оставляют необработанный припуск.
5-осевая обработка устраняет эти, завершая операции в одной установке, сохраняя точные пространственные отношения между геометрическими элементами.
Почему авиационный кронштейн абсолютно требует 5-осевую фрезеровку
Изучение типичного структурного несущего кронштейна — который передает аэродинамические силы от фюзеляжа к управляющим поверхностям — демонстрирует техническую необходимость.
Вызов 1: Глубокие полости и тонкие стенки
Весовые лимиты драйвят дизайны с глубокими карманами, ограниченными тонкими стенками (<2,0 мм).
- Неудача 3-оси: Длинные, выносящиеся инструменты лишены жесткости. Дефлекция растет кубически с неподдерживаемой длиной → сильный треск, плохое качество поверхности, ускоренный износ инструмента, деформация тонких стенок.
- 5-осевое решение: Наклон шпинделя или трунниона для входа в полость с коротким, жестким инструментом под оптимальным углом. Без треска, держит допуски ±0,02 мм толщины стенки, избегает механической деформации.
Вызов 2: Устранение ошибок установки для строгих геометрических допусков
Кронштейны содержат критические отверстия, стыковочные грани, выравнивающие пазы с допусками истинной позиции часто в пределах 0,03 мм относительно основных датумов. Множественные оснастки/установки делают соблюдение почти невозможным из-за позиционирования оснастки, вариаций зажима и смещений нуля станка.
Принцип 5-осевой однократной установки: зажимайте заготовку один раз, обращайтесь к пяти сторонам последовательно. Относительное позиционирование контролируется точностью энкодеров станка — устраняет человеческие ошибки индексации.
Вызов 3: Постоянная скорость реза на органических формах
Фрезерование сложных внешних контуров на 3-осевом станке смещает точку контакта шаровой фрезы к центру кончика (нулевая вращательная скорость), вызывая триение вместо срезания.
5-осевая непрерывная обработка динамически наклоняет ось инструмента относительно нормали к поверхности, поддерживая оптимальный контактный диаметр, стабильную скорость реза (Vc), избегая закалки и достигая Ra 1,6 мкм авиационного стандарта без ручной полировки.
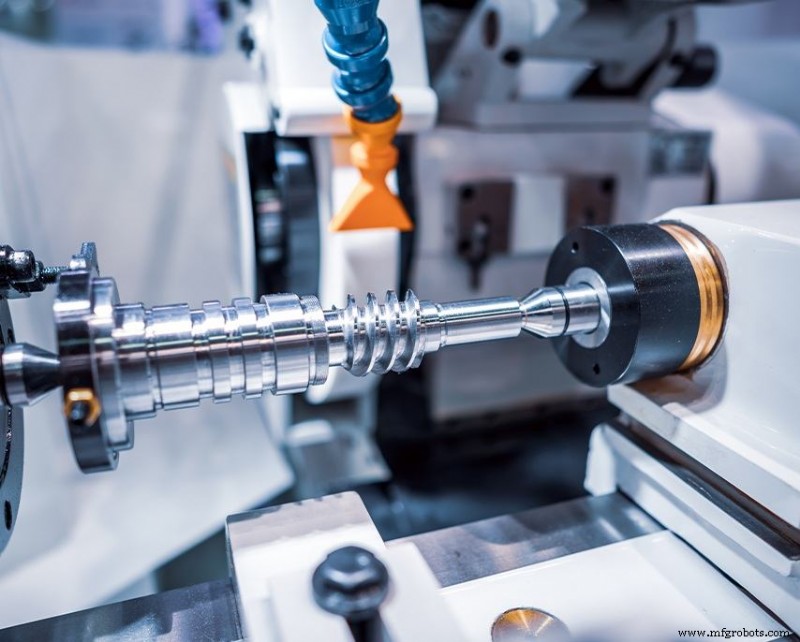
Обработка титана и инконеля с 5-осевой технологией
Авиационные кронштейны используют передовые сплавы под тяжелыми циклическими нагрузками и термическими средами. Эти материалы представляют экстремальные вызовы обрабатываемости, требующие многомаховых стратегий траекторий инструмента.
| Группа материала | Типичный сплав | Механические характеристики | 5-осевая стратегия митигации |
|---|---|---|---|
| Титановые сплавы | Ti-6Al-4V (Grade 5) | Низкая теплопроводность, высокая химическая реактивность при повышенных температурах, высокие силы резки | Непрерывная 5-осевая оптимизация ориентации инструмента предотвращает локальное накопление тепла. Поддерживает точные углы зацепления для предсказуемого износа тыла и продления срока инструмента. |
| Никелевые суперсплавы | Inconel 718 | Быстрое упрочнение при деформации, высокая сдвиговая прочность при температуре, абразивные микроструктуры | Высокожесткие 5-осевые траектории в комбинации с трахоидальной фрезеровкой распределяют нагрузку на инструмент равномерно, митигируя износ зубчика и избегая поломки. |
| Авиационный алюминий | 7075-T651 | Высокие остаточные напряжения от прокатки/ковки, склонность к варпингу при тяжелом удалении материала | Высокоскоростная 5-осевая адаптивная фрезеровка удаляет материал быстро и симметрично, балансируя внутренние напряжения для предотвращения искажения. |
Выбор 5-осевой CNC-обработки для авиации
Помимо количества станков, закупочные профессионалы должны верифицировать:
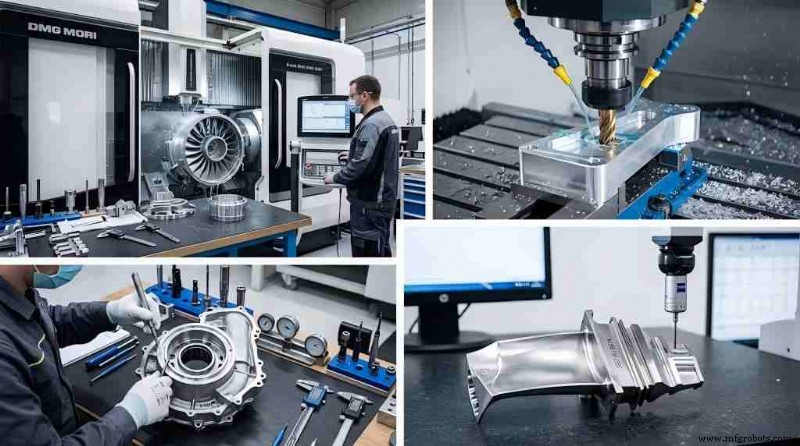
- Класс оборудования и кинематическая жесткость: Высококлассные 5-осевые фрезеры (DMG MORI, Makino, Hermle, Matsuura) с термической стабилизацией, прямоприводными высокомоментными шпинделями, высокорешающими линейными шкалами для объемной стабильности под полной нагрузкой.
- Сертификация и система качества: AS9100D обязательна — обеспечивает прослеживаемость партий, процедуры НК, FAI по AS9102.
- Передовое CAM-программирование и симуляция: Специализированные пакеты (Hypermill, Mastercam) + полная симуляция (VERICUT) для кинематической верификации, проверки зазоров, предотвращения столкновений.
- Метрологическая точность: Наличие КИМ со непрерывным сканированием или 5-осевыми зондовыми головками для измерения геометрических элементов против нативных 3D CAD-моделей.
Многомаховая фрезеровка — фундаментальный процесс, встречающий современные авиационные требования к более низкому весу, более высокой жесткости, более длительному сроку службы — от структурных кронштейнов до турбинных компонентов. Точные 5-осевые процессы обеспечивают соответствие деталей инженерным спецификациям при максимизации пропускной способности.
Часто задаваемые вопросы
В1: Какие геометрические допуски может достичь 5-осевая авиационная обработка?
О1: Высококлассные 5-осевые центры в климатически контролируемых объектах держат линейные позиционные допуски в пределах ±0,005 мм (0,0002 дюйма) и вращательную индексацию в пределах ±2 угловых секунд. Допуски истинной позиции для критических отверстий обычно держатся в пределах 0,02 мм относительно основных датумов.
В2: Как 5-осевая обработка сокращает время выполнения для сложных кронштейнов?
О2: Хотя CAM-программирование/симуляция занимает больше времени, чем 3-осевое, устранение множественных дизайнов оснастки, установок и смен уменьшает общее производственное время на 40–60%.
В3: Почему AS9100D обязательна для мастерских 5-осевой авиационной обработки?
О3: AS9100D включает ISO 9001 со строгим управлением рисками, контролем критических элементов и управлением конфигурацией, специфичным для авиации/обороны/космоса. Она обеспечивает документирование каждой стадии 5-осевой обработки — от ковки до ультразвукового тестирования — для предотвращения дефектов.
Промышленные технологии
- Освойте Fusion 360 на станке Haas: экспертные советы — Часть 1
- Производители повышают эффективность: как цифровая трансформация топлит лучшие решения
- Промышленные вентиляторы для продвижения бренда: доступное и надежное охлаждение для бизнеса
- Проектирование для литья под давлением: проверенные рекомендации и экспертные советы
- Заземление, узаземление и соединение: ключевые различия
- Датчик ЭМГ (Электромиография): принцип работы и практические применения
- Сверхпроводимость: нулевое сопротивление, квантовые явления и практические применения
- Ускорение реакции на простой с MachineMetrics: буст производства и эффективности операторов
- Как приготовить ацетат натрия дома: простое и безопасное руководство
- Трансформация цепей поставок: раскрытие ценности через выполнение заказов и цифровую инновацию