



Мастерство дизайна литья под давлением: Оптимизация толщины стенки и углов отбора для сокращения затрат на инструментарий
Почему некоторые проекты литья под давлением перерасходуют инструментарий до одобрения первой детали, в то время как другие плавно переходят от прототипа к полноценному производству? Ответ почти всегда лежит в ранних дизайнерских решениях. Мелкие вариации в толщине стенки или упущенные углы отбора могут запустить каскад проблем — ускоренный износ матрицы, бракованные заготовки и дорогая переделка, которая вырывает бюджеты из пропорции.
Это руководство объясняет точно, как толщина стенки и углы отбора влияют на матрицы литья под давлением, последствия их игнорирования и проверенные стратегии устранения риска с первого дня.
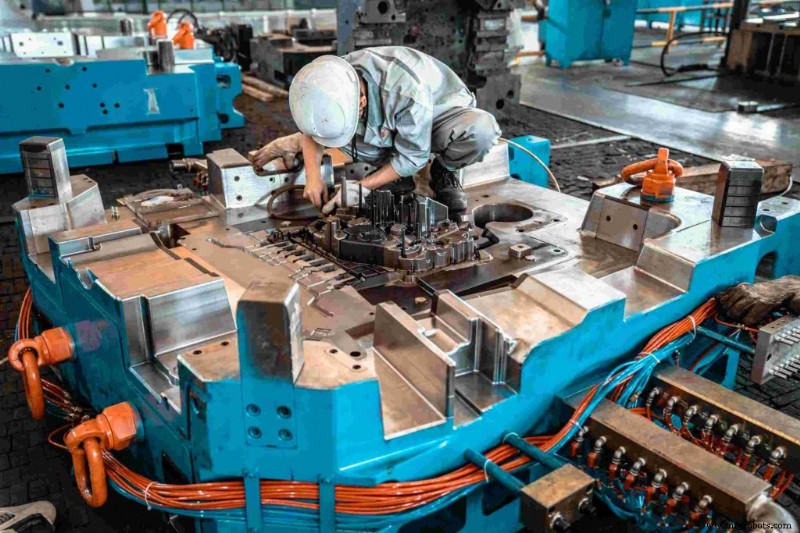
Скрытая ловушка в дизайне матрицы литья под давлением: Почему мелкие детали сливают ваш бюджет
В литье под давлением перерасход бюджета редко исходит из плохой удачи. Они обычно возникают из геометрических ошибок, сделанных рано в процессе дизайна, с финансовым воздействием, осознаваемым только во время инструментария. Рассмотрите эти общие подвохи:
- Износ матрицы: Резкие изменения формы создают турбулентность в потоке расплава, вызывая высокоскоростной расплавленный металл эродировать полую поверхность на внутренних углах. Это ускоряет термический износ и может сократить срок службы матрицы на тысячи циклов.
- Время цикла равно деньгам: Неравномерные стенки остывают с разной скоростью. Толстые области удерживают тепло дольше, заставляющий весь цикл паузировать. В высокообъемном литье под высоким давлением увеличение на 3–5 секунд на деталь может добавить значительную стоимость на тысячу деталей.
- Проблема переделки: Модификация матрицы после отливки дорога — инженерные изменения, переобработка, отбор проб и валидация могут далеко превысить стоимость предварительного дизайн-ревью и оптимизации.
Мастерство толщины стенки литья под давлением: Почему толще не всегда лучше
Добавление материала для увеличения прочности детали может обернуться против, если толщина стенки не управляется правильно.
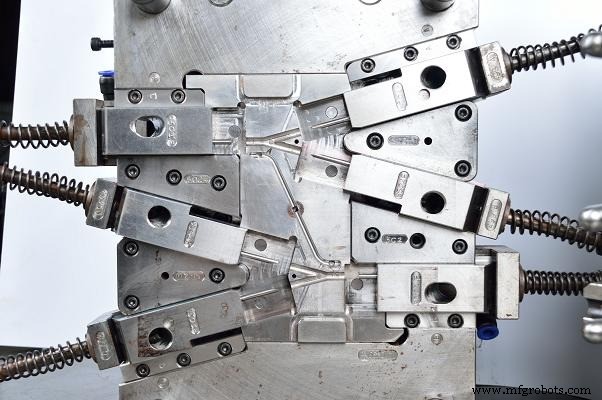
Дорогие последствия неравномерных стенок
- Пористость и усадка: Когда тонкий участок затвердевает раньше толстого, последний может сократиться без достаточного жидкого металла для питания, создавая невидимую внутреннюю усадочную пористость, которая проваливается под нагрузкой или давлением тестирования.
- Искривление: Дифференциальное охлаждение индуцирует остаточные напряжения, которые расслабляются неравномерно, вызывая размерную деформацию. Детали, проваливающие инспекцию, обычно не подлежат переработке и должны быть утилизированы.
- Отходы материала: За пределами порога дополнительная толщина стенки добавляет массу и время цикла без пропорционального прироста прочности. Для алюминиевого литья под давлением соотношение жесткость-к-весу нелинейно.
Лучшие практики толщины стенки литья под давлением
- Держите её равномерной: Используйте одинаковую толщину стенки везде. Когда переходы нужны, применяйте плавные фаски или ребра. Стремитесь держать вариацию толщины в пределах ±25% от номинальной стенки везде, где практично.
- Ребра вместо массы: Когда жесткость требуется, добавляйте ребра вместо увеличения общей толщины. Высота ребра 2–3× номинальной толщины стенки обычно дает лучшее соотношение жесткость-к-весу.
Справочник по дизайну толщины стенки
| Дефект дизайна | Последствие в производстве | Влияние на стоимость инструментария | Про-решение |
|---|---|---|---|
| Резкие изменения толщины | Внутренняя пористость, термические трещины | Высокий уровень переделки для корректировки системы впуска | Используйте плавные переходы / сердечники |
| Чрезмерно толстые стенки | Длиннее цикл охлаждения, впадины усадки | Ускоряет термическую уставку матриц | Выдолбите толстые участки, добавьте ребра |
| Слишком тонкие стенки | Неполное заполнение (холодные швы) | Частая полировка матрицы и ТО | Поддерживайте минимальную толщину на основе сплава |
Раскрытие угла отбора литья под давлением
Угол отбора — это тонкий конус, применяемый к вертикальным поверхностям для обеспечения чистого освобождения детали из матрицы. Он часто недооценивается, но может быть разницей между плавным производственным запуском и дорогостоящим простоями.
Почему нулевой угол отбора стоит вам тысяч в ремонте инструментария
- Прилипание и царапины: Без достаточного угла отбора деталь хватает сердечник при выталкивании, волоча поверхность по стали матрицы. Это создает прилипание, царапины и прогрессивное повреждение полости, ухудшающееся с каждым циклом.
- Отказ выталкивателей: Недостаточный угол отбора скачет выталкивающую силу, передавая нагрузку на выталкиватели. Штыри могут согнуться или сломаться, вызывая непланируемый простой и разборку матрицы.
- Разрушение финиша поверхности: Недостаточно отборные полости производят линию волочения и рваные поверхности, делая целые партии несоответствующими для косметических применений как корпуса потребительской электроники и автомобильная отделка.
Умные руководящие принципы для выбора правильного угла
- Сплав имеет значение: Алюминиевые сплавы имеют более высокую усадку затвердевания, чем цинковые. Как база, алюминиевое литье под давлением обычно требует 1°–2° отбора на внешних стенках и 2°–3° на внутренних сердечниках; цинковые сплавы часто терпят 0,5°–1° на внешних гранях.
- Фактор глубины стенки: Требования к углу отбора масштабируются с глубиной полости. 50-мм глубокий карман нуждается в пропорционально большем конусе, чем 10-мм карман, для поддержания поведения освобождения.
- Внутренние vs Внешние стенки: Внутренние сердечники испытывают большую силу захвата при затверделении. Поэтому внутренние стенки обычно требуют 1°–2° больше отбора, чем внешние стенки.
Поиск идеального баланса в сложных геометриях
Реальные детали редко имеют простые геометрии. Когда ограничения толщины стенки и требования отбора сталкиваются на сложных пересечениях, продуманный подход необходим.
- Пересечения и углы: Концентрация напряжений пикует там, где ребра встречают базовые стенки. Щедрые фаски на этих стыках распределяют термические и выталкивающие напряжения, улучшают поток расплава и снижают риск холодных швов.
- Прототипирование перед массовым производством: Симуляция потока в матрице (например, Moldflow) может предсказать усадку, захват воздуха или холодные фронты на основе вашей текущей толщины стенки и геометрии отбора — выявление проблем виртуально гораздо дешевле, чем пост-фабрикация модификация матрицы.
- Дизайн для технологичности (DFM): Эффективные руководящие принципы литья под давлением приходят от ранней коллаборации между дизайном и производством. DFM-ревью на стадии чертежа может выявить ~80% рисков стоимости инструментария до того, как любые деньги потрачены на инструментарий.
Оживите ваши чертежи литья под давлением без угадывания
Оптимизация толщины стенки и углов отбора защищает ваш бюджет разработки и держит проекты в графике. Малые геометрические решения, сделанные рано, могут предотвратить дорогие низоходящие проблемы.
Лучшие детали литья под давлением получаются от инженеров и производителей, сотрудничающих до блокировки дизайна. Исправление проблемы на чертеже гораздо дешевле, чем адресация её в инструментальной мастерской.
Если вы оцениваете ваши чертежи литья под давлением или не уверены, будет ли ваша текущая геометрия повышать затраты на инструментарий, свяжитесь с JTR для бесплатного обзора технологичности и котировки.
Связанные руководства
Промышленные технологии
- Аддитивное производство выходит за рамки настольной 3D печати в промышленное производство
- Переоценка бизнес-рисков в пост-локдаунном мире
- Управление цепями поставок (SCM): ключевые концепции, потоки, ПО и преимущества
- Как цифровой маркетинг обеспечивает контракты с компаниями Fortune 1000
- Повышение безопасности и эффективности лаборатории через оптимизированное газораспределение
- Как умное управление запасами стимулирует рост малого бизнеса
- Обеспечение качества: продвинутый точечный отбор проб для ведущего производителя хладоагентов
- CD4049 CMOS Hex Inverter: характеристики, распиновка, схемы и практическое применение
- Токарный станок с ЧПУ vs Фрезерный станок: ключевые различия
- Терагерцовый диапазон: основы, свойства и новые применения