



Мастерство алюминиевого литья под давлением: Устранение пористости и усадки для стабильного качества
После производственного запуска алюминиевых литьев под давлением вы можете столкнуться с теми же повторяющимися дефектами: крошечные внутренние пустоты или неправильные полости, скопленные в областях толстых стенок. Для инженеров и производственных команд пористость и усадка тихо снижают выход, раздувают затраты и задерживают запуски продуктов.
Эти проблемы больше чем косметические. Внутренние полости в структурных или герметичных деталях могут привести к полевым отказам — риск, который никакой производитель не может позволить. Ключ к стабильному процессу литья под давлением — понимание того, как эти дефекты формируются, и знание того, как ими контролировать.
Это руководство объясняет фундаментальные причины пористости и усадки в алюминиевом литье под давлением, предлагает практические меры избегания и предоставляет быструю справочную таблицу устранения неисправностей — всё, что вам нужно, чтобы превратить рутинные инспекции в системные улучшения.
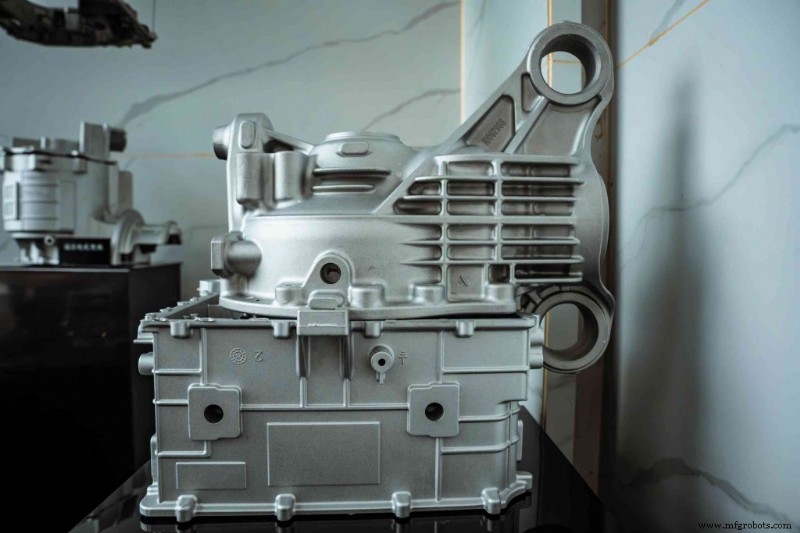
Скрытые враги: Пористость против Усадки
Прежде чем вы сможете исправить дефект, вы должны узнать его происхождение. И пористость, и усадка появляются как внутренние отверстия, но они возникают через различные механизмы и требуют разных корректирующих действий.
Идентификация газовой пористости в литьях под давлением
Газовая пористость результатирует из запертого газа, а не усадки затвердевания.
- Внешний вид: Гладкие, округлые пустоты, часто почти сферические — видимые как пузыри в поперечном сечении.
- Типичные локации: Разбросаны по всей детали или сконцентрированы там, где газ может накапливаться.
- Корневая причина: Турбулентное заполнение и запертый воздух при высокоскоростном впрыскивании, или неполная испарение матричных смазок, выпускающих газ на фронте расплава.
Понимание усадки в алюминиевом литье под давлением
Усадка — естественное следствие сокращения алюминия при затверделении.
- Внешний вид: Шероховатые, неправильные, рваные пустоты — часто описываемые как «губка» под микроскопом.
- Типичные локации: Толстые секции и термические горячие точки, где затвердевание происходит последним.
- Корневая причина: Когда внешняя оболочка затвердевает первой и запечатывает интерьер, оставшийся жидкий металл не может питать сокращающееся ядро, создавая усадочную пористость.
Проверенные стратегии предотвращения запертого газа и пористости литья под давлением
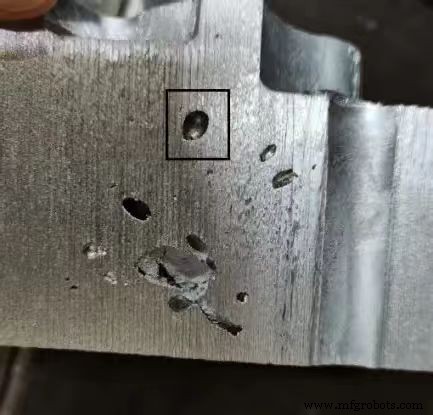
После подтверждения газовой пористости, корректирующие рычаги становятся ясными:
- Оптимизируйте вентиляцию и системы перелива
Обеспечьте адекватные вентиляционные каналы для выхода вытесненного газа впереди движущегося фронта расплава. Колодцы перелива в конце маршрутов заполнения собирают самый холодный, наиболее насыщенный газом металл и служат дополнительными точками вентиляции.
- Контролируйте скорость впрыскивания
Управляйте профилем скорости впрыскивания с точностью. Медленный начальный этап заполняет впуск и впуск без турбулентности; быстрый второй этап быстро продвигает полость, предотвращая преждевременное затвердевание. Современные высокотонажные холоднокамерные машины позволяют многостадийный контроль, который драматически снижает запертый воздух.
- Вакуумное литье под давлением
Для деталей, требующих нулевой толерантности к внутренней пористости — таких как автомобильные гидравлические корпуса или авиационные кронштейны — вакуум-ассистированное литье под давлением высокоэффективно. Эвакуация полости до близкого к нулю давления перед впрыскиванием сильно уменьшает запертый газ.
- Правильная смазка матрицы
Минимизируйте излишек смазки на поверхности матрицы. Снизьте объем распыления, увеличьте время продувки и поддерживайте температуры матрицы выше 180 °C перед впрыскиванием для обеспечения полной летучести влаги и органического материала.
Атака алюминиевой литейной усадки лоб в лоб
Дефекты усадки требуют стратегий, управляющих затверделением, а не просто заполнением.
Оптимизация контроля затвердевания в алюминиевом литье под давлением
- Стратегические линии охлаждения: Разместите линии охлаждения в областях толстых стенок для продвижения направленного затвердевания к впуску, позволяя впуску питать сокращающееся ядро до полного затвердевания детали.
- Оптимизируйте дизайн впуска: Малые впуски могут затвердеть слишком рано и блокировать питание. Толстые впуски и более длинные периоды интенсификации давления держат маршрут питания открытым дольше, напрямую снижая усадку.
- Выберите правильный сплав: Не все алюминиевые сплавы усаживаются одинаково. ADC12 и A380.0 идеальны для сложных, тонкостенных геометрий, которые текут хорошо. Если горячие трещины или трещины затвердевания — проблема, более высококремнистый сплав может быть предпочтительнее. Соответствие сплава геометрии детали — один из самых недоиспользуемых рычагов для снижения усадки на стадии дизайна. Библиотека материалов JTR включает полный спектр алюминиевых, цинковых и магниевых сплавов, позволяя инженерам оптимизировать выбор материала вместе с геометрией.
Быстрое руководство по устранению дефектов литья под давлением
Таблица ниже резюмирует распространенные дефекты, их вероятные причины и немедленные корректирующие действия, которые могут быстро стабилизировать качество деталей.
| Наблюдаемый дефект | Потенциальная корневая причина | Немедленное действие на полу |
|---|---|---|
| Гладкие, круглые пустоты или поверхностные пузыри | Запертый воздух/газ, излишек смазки, заблокированные вентиляции | Снизьте смазку матрицы; очистите вентиляции/клапаны; скорректируйте скорость медленного выстрела |
| Губчатые, неправильные отверстия в толстых секциях | Охлаждающее сокращение; плохое питание металла; локальные горячие точки | Увеличьте локальное охлаждение; повысьте давление интенсификации; продлите время удержания |
| Бугры или пузыри, появляющиеся после термообработки или выпекания | Расширяющийся запертый газ под теплом (скрытая газовая пористость); остатки влаги | Снизьте водную смазку; увеличьте вакуумную экстракцию; продлите время продувки матрицы |
| Мелкие вмятины или депрессии на плоских внешних поверхностях | Внутреннее сокращение, тянущее кожу (поверхностная усадка/впадины); локальные горячие точки | Точечно охлаждайте горячую зону; увеличьте давление впрыскивания; слегка снизьте время цикла |
Если регулировка параметров не устраняет дефект — или если проблема повторяется — глубокие причины могут быть на игре. Более широкий обзор процесса может быть необходим:
1. Оцените качество расплава
Растворимость водорода в расплаве — главный контроль подповерхностной пористости. Регулярное дегазирование ротационным методом и правильная флюсная обработка держат расплав чистым и снижают водородную пористость. Пропуск обслуживания печи может подорвать другие улучшения процесса.
2. Проверьте распределение температуры матрицы
Используйте ИК-термический образ до и после производства для картографирования лица матрицы. Горячие точки указывают на недостаточное охлаждение; холодные зоны могут сигнализировать о переохлаждении или заблокированных водяных контурах. Неравномерные температуры матрицы напрямую способствуют газовой и усадочной ошибкам.
3. Пересмотрите геометрию детали с инженерами
Дефекты иногда исходят из дизайна, а не настроек. Термические узлы возникают от резких изменений толщины стенки, слепых карманов или острых внутренних углов. Дизайнерские изменения — добавление углов отбора, сглаживание переходов стенок, репозиционирование ребер — часто устраняют стойкие дефекты, которые параметры машины одни не могут решить.
Превратите ваши проблемы алюминиевого литья в производственный успех
Противостояние усадке или газовой пористости не должно быть постоянной затратой. Решение лежит в точном дизайне матрицы, способном оборудовании и дисциплинированном тепловом управлении. Выровняйте эти три элемента, и уровень дефектов драматически упадет.
Выбор правильного производственного партнера критичен для согласованного контроля дефектов литья под давлением. JTR Machine предлагает полный спектр услуг литья под давлением — включая как горячокамерные, так и холоднокамерные процессы — для встречи ваших потребностей.
Для более глубоких инсайтов в общие дефекты алюминиевого литья под давлением и их решения, прочитайте наше руководство: 9 идеальных решений для дефектов алюминиевого литья под давлением. Если вы ищете производственного партнера, который может оптимизировать ваш дизайн для литья — или просто производить высококачественные алюминиевые литья под давлением — свяжитесь с JTR для бесплатного обзора технологичности и котировки.
Связанные руководства
Промышленные технологии
- Swanton Welding повышает автоматизацию: новая станция сверления Ficep CNC
- El-Com Systems Corp с PRiMEX: сертификация AS9100D и оптимизация QMS
- Топ-6 ИИ-проектов NASA, движущих космическую разведку
- ИК-бластер в смартфоне: полное руководство по управлению техникой с телефона
- Электрохимическое шлифование: принцип работы и ключевые преимущества
- Плавковая сварка против сварки в твердом состоянии: ключевые различия
- Самые быстрые методы производства по запросу: ускорьте производство, сократите затраты и минимизируйте отхо…
- ЧПУ турельная пробивка против лазерной резки: выбор правильного инструмента
- Электрохимическое шлифование: сложности и преимущества метода
- Централизованное развертывание сертификатов OPC UA через GDS Push Management