



Проектирование точных листовометаллических оболочек: Экспертное руководство по гибке и размещению отверстий
Проектирование кастомной листовометаллической оболочки сложнее, чем кажется на экране. Фланец, который на два миллиметра слишком узкий, вентиляционный слот, позиционированный слишком близко к линии гибки, или отсутствующий рельеф гибки — все это может привести к деформированным панелям, проваленным IP-прокладкам и дорогой переделке.
Это руководство детализирует ключевые решения, которые наиболее значительно влияют на качество оболочки: геометрия гибки, размещение отверстий и общие дизайнерские ошибки, которые наши инженеры выявляют при CAD-ревью.
Ключевые функциональные требования листовометаллических оболочек
Прежде чем углубляться в геометрические принципы, поймите, почему оболочки требуют более высокой точности, чем общие листовометаллические детали. Качественная оболочка должна удовлетворять:
- IP-класс герметичности (например, IP54, IP65): требует плотных, беззазорных швов в каждом углу. Точность гибки напрямую влияет на целостность шва.
- EMI-экранирование: малые зазоры панелей могут компрометировать электромагнитное конфинмент в промышленных электронных корпусах.
- Структурная жесткость: панели должны выдерживать нагрузку компонентов и повторное циклирование дверей или крышек.
Каждое требование опирается на точность гибки и локацию отверстий. Отклонение 1–2° может открыть зазоры шва; отверстие слишком близко к гибке деформирует фланец и предотвращает плотную посадку. Это функциональные спецификации, а не просто фабricoчные предпочтения.
Основные руководящие принципы дизайна листовометаллической гибки
Успешная фабрикация оболочки зависит от двух дизайнерских выборов: выбора правильного радиуса для материала и размеров фланцев для избежания пост-форминговой нестабильности. Освоение обоих смягчает структурные и сборочные проблемы вниз по течению.
Мастерство радиуса гибки для разных материалов
Внутренний радиус гибки часто неправильно понимается. Радиус, который слишком жесткий, раскалывает внешнюю поверхность; радиус, который слишком щедрый, компрометирует размерный контроль.
Для алюминия отправная точка 2× толщины материала типична. Для мягкой стали 1,5× толщины обычно. Фактические минимумы зависят от термообработки, диапазона толщины и доступного инструментария.
Особое внимание нужно для алюминия 6061-T6. Его упрочнение при деформации означает, что радиус ниже 1,5–2T может вызвать трещины у углов оболочки, даже если другие сплавы терпят более жесткие гибки. Нержавеющая сталь (304/316) демонстрирует еще более сильное упрочнение при деформации; радиус 1,5–2T — практический запас безопасности.
Валидируйте ваш радиус против библиотеки пресс-гнутого инструментария фабрикатора до финализации угловой геометрии. Радиус, требующий нестандартного инструментария, увеличит время выполнения независимо от реализуемости.
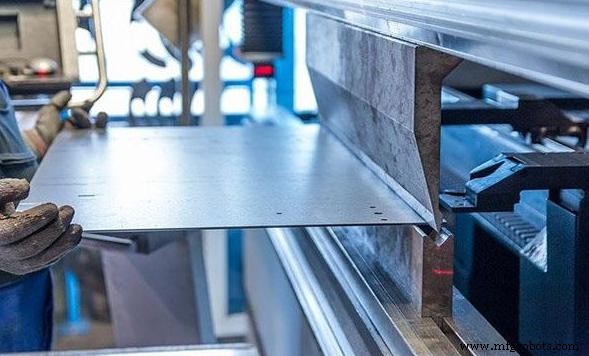
Проектирование стабильных фланцев и монтажных краев для оболочек
Ширина фланца часто недоспецифицирована. Узкий фланец запускает каскад проблем:
- Жесткость панели: короткие фланцы гнутся под боковой нагрузкой, вызывая раскачку в коробках управления и промышленных корпусах ПК.
- Винтовое монтажирование: адекватный материал нужен для просветных отверстий и расстояния от края примерно 2× диаметра отверстия.
- Выравнивание крышки и двери: панельно-монтируемые разъемы или на петлях двери чувствительны к плоскости фланца.
- Сборочный зазор: тугие внутренние фланцы могут конфликтовать с крепежом для печатных плат или внутренней проводки.
Отраслевые руководящие принципы рекомендуют минимальную ширину фланца 4× толщины материала для большинства материалов. Большие фланцы оправданы для несущих боковых панелей или шкафов, требующих дополнительных усиливающих гну.
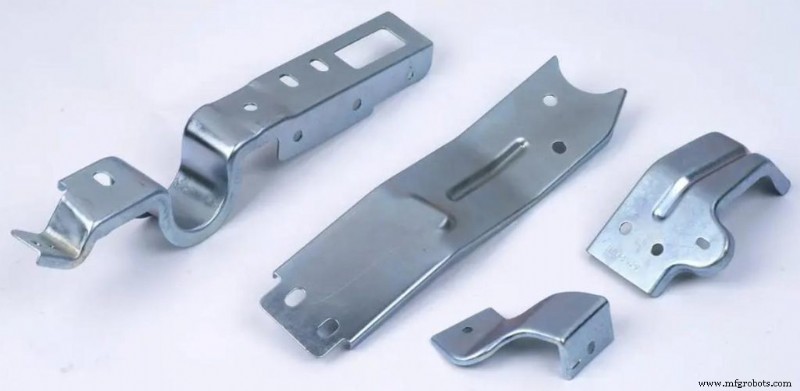
Отверстия и вырезы добавляют геометрию, которую металл должен навигировать во время формирования. Если элемент сидит слишком близко к линии гибки, пластическая деформация тянет материал, искажая отверстие и окружающую панель.
Держите вырезы вне зоны деформации гибки для сохранения структурной целостности и избегания проблем с плотной посадкой, особенно для разъемов или вентиляционных массивов. Руководство по дизайну листового металла рекомендует:
- Стандартные отверстия: минимальное расстояние = 2,5T + R (T = толщина, R = радиус гибки). Некоторые руководства позволяют 2T+R для отверстий <1", но 2,5T+R устраняет ошибки некруглости.
- Длинные слоты и вырезы: минимальное расстояние = 4T + R. Свободный край длинного слота — ключевой концентратор напряжений; более близкое расстояние обычно производит волнистое лицо панели.
Совет по дизайну: Если пространство ограничено и вырез должен быть смежным с линией гибки, вставьте рельеф-вырез или выемку через линию гибки перед формированием.
Общие дизайнерские ошибки оболочек, которых инженеры должны избегать
Из наших частых CAD-ревью, наиболее частые проблемы:
| Ошибка | Исправление |
|---|---|
| Неравномерная толщина стенки по панелям | Используйте единый калибр везде; смешанные толщины требуют отдельные настройки инструментария и увеличивают стоимость. |
| Отсутствующие рельефы гибки на угловых пересечениях | Добавьте рельеф-выемку (ширина ≥ 1T, глубина ≥ T + R) везде, где две линии гибки встречаются, для предотвращения разрыва при формировании. |
| Отверстия внутри зоны деформации у гну | Следуйте минимуму 2,5T + R для отверстий; 4T + R для слотов. |
| Игнорирование допусков поверхностной отделки | Порошковое покрытие: типичная толщина 60–80 мкм за слой. Тип II анодирование: 5–25 мкм. Эти влияют на зацепление резьбы и стыковочные посадки, если не учтены. |
Эти руководящие принципы — базовые значения; корректируйте их для специфических требований детали.
Готовы поднять качество ваших металлических оболочек?
Хороший дизайн оболочки — это коллаборация между дизайнерским замыслом и производственной реальностью. Самые надежные оболочки не самые сложные — это те, где каждый радиус гибки, зазор отверстия и ширина фланца продуманы с производством в уме.
Наша инженерная команда оценивает все CAD-файлы на предмет DFM-проблем для оптимизации детали перед производством. Загрузите ваши CAD-файлы или свяжитесь с инженерной командой JTR для бесплатного обзора технологичности и кастомного выбора материала. Для требований проекта, свяжитесь с нами сегодня.
FAQ
В1: Какое минимальное расстояние между гну в листовом металле?
О1: Держите параллельные линии гибки как минимум 4× толщины материала отдельно как практический дизайнерский минимум для оболочек. Уже интервал может создать интерференцию инструментария при формировании и может снизить стабильность фланца и размерную согласованность.
В2: Почему отверстия деформируются у гну?
О2: Гибка пластически деформирует материал в зоне гибки, растягивая внешнюю поверхность и сжимая внутреннюю. Отверстие, размещенное слишком близко — типично в пределах около 2,5× толщины материала плюс радиус гибки — может стать искаженным, когда окружающий материал течет во время формирования.
В3: Какой материал лучше для кастомных листовометаллических оболочек?
О3: Для большинства электронных оболочек алюминий 5052 — практический дефолт: он чисто гнется, хорошо анодируется и держит вес низким. Если сварная конструкция, внешняя долговечность или более высокая экранирующая эффективность требуются, нержавеющая сталь 304 часто более сильный выбор. Его поведение упрочнения при деформации требует внимательного внимания к радиусу гибки, так как трещины нержавейки обычно начинаются на неправильно спроектированных гну.
Связанные руководства
Промышленные технологии
- 6 ключевых производственных трендов, формировавших 2018 год
- Arduino Nano: пошаговое руководство за 6 шагов — от IDE к первому скетчу
- Microsoft vs Apple: дата-ориентированное сравнение лидеров отрасли
- Позиционируйте свой бизнес для успеха в генерации лидов
- Самодельная автомобильная сигнализация: Надежная защита и экономия средств
- Схемы металлоискателей: Профессиональное руководство
- Зарядка смартфона Android или iPhone на ночь: безопасно ли? Мифы и факты
- Оживление послепандемийного производства через визуальную коллаборацию
- Понимание эффективности линии: Ключевые метрики для производства печатных плат
- Типы конденсаторов: полярные, неполярные и переменные