



Достижение допуска 0,05 мм в авиационной CNC-обработке Ti-6Al-4V: Замкнутый подход к точности
В авиационном производстве обработка структурных компонентов из Ti-6Al-4V требует экспертизы, выходящей за рамки обычных CNC-практик. Когда конструкторские чертежи специфицируют размерной допуск ±0,005 мм (±5 мкм), типичный рабочий процесс обработки больше не достаточен. Низкий модуль упругости титана, плохая теплопроводность, высокая химическая реактивность при повышенных температурах и выраженное поведение упрочнения при деформации все вносят вклад в избыточные силы резки, локальный нагрев и дефлекцию детали.
Авиационная CNC-обработка использует интегрированную замкнутую систему, объединяющую контроль среды, кинематику станка, передовые геометрии инструмента, специализированное зажимание и в-процесс метрологию для доставки повторяемой микронной точности.
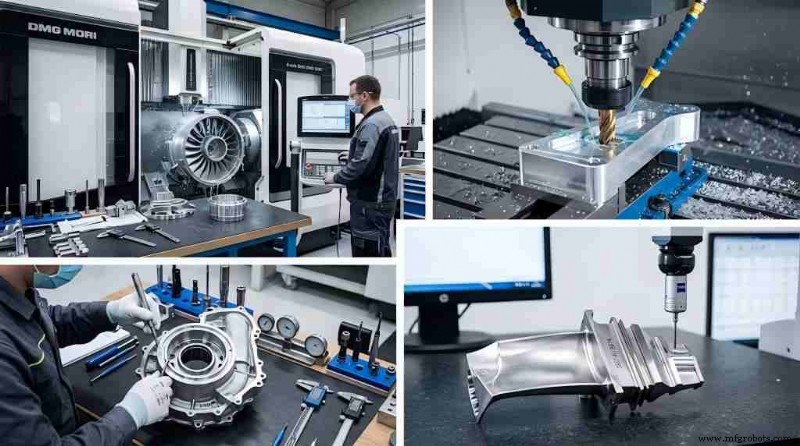
Устранение физических переменных: Контроль среды и жесткость станка
Для допуска ±5 мкм колебания окружающей температуры являются ведущим источником объемной ошибки. Коэффициенты термического расширения означают, что даже незначительные температурные изменения могут сместить и заготовку, и литье станка.
1. Микроклимат и стабилизация СОЖ
Точные ячейки должны находиться в выделенном, климатически контролируемом цехе с HVAC-системами, поддерживающими окружающую температуру 20 °C ± 0,5 °C (68 °F ± 0,9 °F). Система подачи СОЖ должна быть связана с промышленным чиллером, способным удерживать жидкость в пределах ±0,1 °C от базовой температуры станины станка, предотвращая локальное расширение или сокращение титана во время удаления материала.
2. Кинематика станка и объемная точность
Ультра-точные 5-осевые центры обработки, спроектированные для высокой статической и динамической жесткости, необходимы. Ключевые особенности включают:
- Термическую симметрию: Симметричные литья обеспечивают равномерный термический рост, держа его вдали от зоны контакта инструмент-заготовка.
- Прямые приводы и линейные направляющие: Устраняют люфт для безупречной актуации осей.
- Замкнутую обратную связь: Абсолютные линейные оптические шкалы с нанометрическим разрешением (например, энкодеры Heidenhain) обеспечивают отслеживание позиции в реальном времени, свободное от ошибок шарикового винта.
Передовые инструменты и режущие стратегии для авиационных деталей
Плохая теплопроводность титана означает, что примерно 90% режущего тепла остается на режущей кромке, ускоряя износ инструмента и вызывая поверхностные дефекты.
1. Циклы снятия напряжений и управление припуском
Остаточные напряжения от заготовки или агрессивной черновки могут деформировать деталь при снятии зажимов. Наш процесс разделяет черновку и финиш:
Черновая обработка → Вакуумная отжиг для снятия напряжений → Полуфиниш → Финальная микро-финишная обработка
Во время финальной финишной обработки глубина резки (ap) ограничена 0,02 мм–0,05 мм для снижения сил резки и устранения эластической дефлекции.
2. Выбор инструмента и геометрия
Мы используем ультра-мелкозернистые твердые сплавы с высокой горячей твердостью и вязкостью.
- Покрытия: Избегайте титан-содержащих покрытий (TiN, TiAlN) для предотвращения адгезивного износа и BUE. Вместо этого применяйте полированные непокрытые инструменты или покрытия CrN/DLC.
- Геометрия: Острые, положительные углы среза (10°–15°) и высокие спирали чисто срезвают, снижая нагрузку.
- Динамика: Переменный шаг и переменная спираль фрезы разрушают гармонические частоты, подавляя треск, деградирующий финиш и размерную стабильность.
3. Управление высоконапорной жидкостью
Стандартное флуд-охлаждение не может эвакуировать стружку или контролировать температуру в зонах высоких допусков. Мы используем систему подачи СОЖ через шпиндель (TSC) с минимальным давлением 70 бар (1015 psi) для мгновенного закалки кромки, разрушения вязких титановых стружек и их эвакуации из зоны реза.
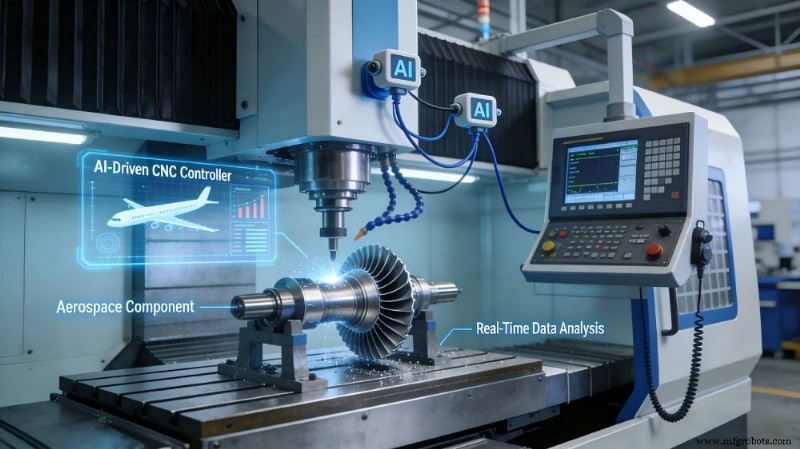
Управление эластичной деформацией: Умные решения зажимания
Модуль упругости титана (~110 ГПа) примерно в два раза ниже структурной стали, что приводит к удвоенной дефлекции при идентичных зажимных силах. Конвенциональные механические тиски или жесткие губки деформируют тонкостенные геометрии, вызывая обратный пружинистый отскок, нарушающий окно ±0,005 мм.
1. Передовые методологии зажимания
Мы распределяем нагрузки равномерно с кастомными вакуумными зажимами или низкодеформационными гидравлическими оснастками, адаптированными к каждой детали. Для сложных или тонкостенных элементов фазово-переходное зажимание — криогеническое или заморозочное — обрамляет компонент в лед, предлагая равномерную поддержку без локального давления.
2. Последовательность датумов
Системы нулевой точки зажимания с встроенными приемниками затяжек достигают механической повторяемости <2 мкм, изолируя наладку от человеческой ошибки при перемещении детали.
В-процесс метрология и замкнутая обратная связь
Предиктивное программирование одни не могут компенсировать микро-износ инструмента или локальное движение станка за длинные циклы. Высокоценная авиационная CNC-обработка требует реального времени, in-situ валидации.
1. Циклы зондирования на станке
Перед финальным финишным проходом CNC-программа паузуется для запуска рутины зондирования на станке с использованием тензометрического щупового зонда (например, Renishaw OMP серии). Зонд пробует критические датумы и полуфинишные поверхности в оболочке станка.
2. Адаптивные циклы компенсации
Измеренные координаты возвращаются в CNC-контроллер через макро-переменные. Контроллер сравнивает фактические размеры с чертежом и автоматически обновляет смещения износа инструмента (D-значения, H-значения) для коррекции микро-профиля износа инструмента, устраняя ручное вмешательство.
Верификация: Протокол КИМ в авиационной CNC-обработке
Доказательство того, что размер соответствует требованию ±0,005 мм, так же сложно, как и сама обработка. Принципы метрологии диктуют, что неопределенность измерительного прибора должна составлять одну пятую до одной десятой от полосы допуска.
1. Протоколы кондиционирования детали
Детали нельзя измерять сразу после обработки. Они проходят протокол стабилизации в выделенной метрологической лаборатории, поддерживаемой при 20 °C ± 0,1 °C в течение 12–24 часов (в зависимости от массы) для достижения термического равновесия и снятия остаточных напряжений.
2. Высокоточное метрологическое оборудование
Финальная размерная инспекция использует высокоточные Координатно-Измерительные Машины (КИМ) со сканирующими аналоговыми зондами. Максимально допустимая ошибка системы (MPEE) должна удовлетворять:
MPEE ≤ 0,5 мкм + L/1000
Это разрешение обеспечивает статистически валидные данные, устанавливая прослеживаемость для авиационного соответствия.
Матрица операционной конфигурации
Технические различия между стандартной коммерческой фрезеровкой и оптимизированной авиационной точностью обработки описаны ниже:
| Операционная переменная | Стандартная коммерческая обработка | Оптимизированная авиационная точность обработки |
|---|---|---|
| Термическое регулирование окружающей среды | Допускается дисперсия ±2,0 °C | Регулируется до ±0,5 °C (Лаб: ±0,1 °C) |
| Контроль температуры СОЖ | Нерегулируемое флуд-охлаждение | Чиллер-стабилизированное TSC при ≥70 бар |
| Обратная связь позиционирования | Ротационный энкодер на сервомоторе | Прямые линейные оптические шкалы (нанометрический масштаб) |
| Механизм зажимания | Ручное/гидравлическое жесткое зажимание | Вакуум, криогеническое или нулевая-точка системы |
| Размерная компенсация | Офлайн ручные микрометрические обновления | Автоматизированные в-процесс циклы обратной связи зонда |
| Инспекция | Стандартные ручные измерители / стандартная КИМ | Расширенное термическое выдерживание + суб-микронная верификация КИМ |
Стандартизируя эти контролы, авиационный объект может надежно производить компоненты Ti-6Al-4V в окне дизайна ±0,005 мм, нейтрализуя термодинамические и механические переменные на протяжении всего процесса.
Связанные руководства
Промышленные технологии
- Будущее ЧПУ: инновации в высокоскоростной и высокоточной числовой управлении
- Пористость в сварке: причины, обнаружение и методы предотвращения
- Переменные частотные приводы: охлаждение пищи, лекарств и не только в промышленном холодильнике
- Почему вашему складу нужен IIoT: 5 ключевых выгод
- Michele's Granola: от домашней кухни к новому цеху — история успеха малого бизнеса
- Автоматическая генерация отчетов в E3.series для электропроектов
- Производители США инновируют для конкуренции с Китаем: проверенные стратегии
- Дуговая сварка: виды, оборудование, преимущества и применение
- Понимание аттенюаторов: дизайн, типы и расчеты в децибелах
- Модели для литья: виды, материалы, допуски и цветовая маркировка