



Оптимизация качества лазерной резки для снижения затрат на второстепенную отделку
Оптимизация качества лазерной резки для снижения затрат на второстепенную отделку
Лазерная резка остается отраслевым методом для высокоточной работы с листовой металлом. Её истинная эффективность, однако, зависит от доставки согласованного качества кромки. Плохие кромки принуждают к дорогой зачистке, шлифовке и переделке, которые подрывают обещанные экономию времени и материала.
Для большинства работ с листовой металлом дефекты кромки происходят из настроек процесса, а не из самого станка. Это руководство подсвечивает наиболее частые проблемы лазерной резки, их корневые причины и практические решения, сокращающие пост-обработку.
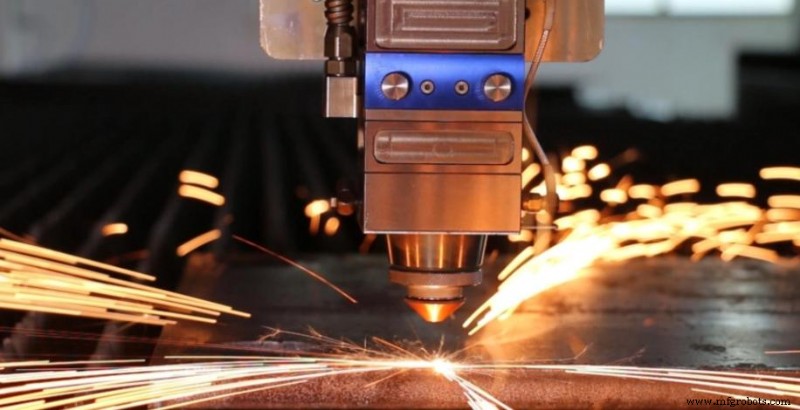
Скрытая стоимость плохого качества кромки лазерной резки
- Трудоемкая зачистка заусенцев: Ручное удаление лазерных заусенцев медленно и трудоемко. Когда это становится этапом рабочего процесса, вы платите дважды: один раз за резку и снова за пост-обработку. Накладные расходы быстро накапливаются за производственный запуск.
- Отходы материала и брак: Грубая геометрия кромки может компрометировать размерную точность и вызывать проблемы с подгонкой при сборке, ведущие к бракованным деталям и задержкам производства.
- Компрометированная эстетика и подгонка: Окисленные или неравномерные кромки мешают сварке и порошковому покрытию. Чистые, согласованные поверхности необходимы для прочных сварочных стыков и безупречного финиша.
Распространенные дефекты лазерной резки и их причины
Большинство дефектов можно проследить до горсти выйденных из баланса процессных факторов. Идентификация корневой причины — самый быстрый путь к их решению.
Борьба с каплей и заусенцами
Капля и заусенцы формируются, когда расплавленный материал не полностью удаляется из зоны реза и повторно затвердевает вдоль кромки.
- Тепловой дисбаланс: С более толстым материалом тепло накапливается внизу реза, предотвращая плавкое вытекание расплава. Сначала проверьте и скорректируйте фокальное положение и настройки мощности.
- Несоответствие давления газа: Помогающий газ выталкивает расплавленный материал. Недостаточное давление оставляет расплав, приводя к заусенцам, которые нужно шлифовать.
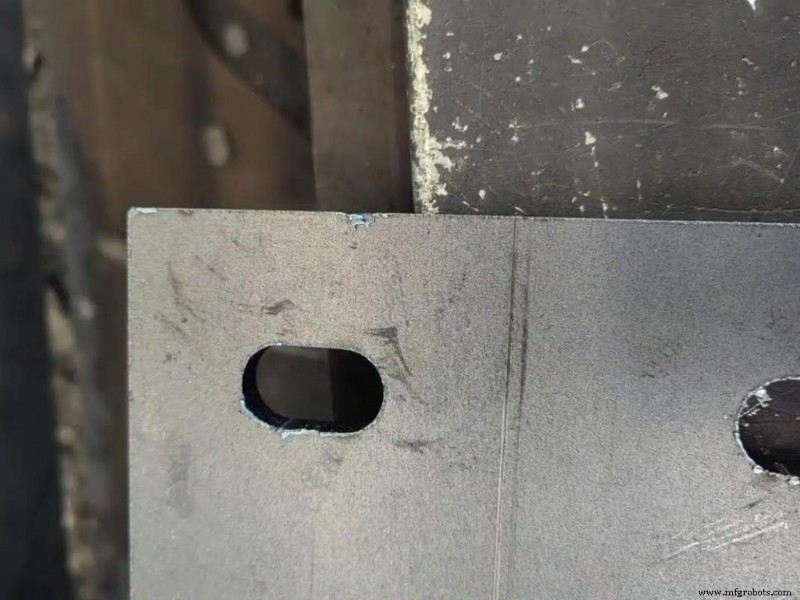
Стриации и шероховатые поверхности
Вертикальные стриации на кромке реза часто указывают на то, что один или несколько режущих параметров нуждаются в настройке.
- Качество луча и стабильность фокуса: Загрязненная линза или слегка смещенный фокус могут неравномерно расширять луч, производя неправильные стриации. Регулярная инспекция линзы и правильная конфигурация фокуса делают измеримую разницу.
- Ошибки скорости подачи: Срезка слишком быстрая создает линии волочения; слишком медленная переплавляет материал, расширяя зазор и шершавя поверхность. Оптимальная скорость варьируется с типом материала и толщиной.
Эта таблица резюмирует наиболее частые дефекты, их первичные корневые причины и рекомендуемые исправления:
| Дефект | Первичная корневая причина | Исправление |
|---|---|---|
| Твердые заусенцы (Капля) | Давление помошного газа слишком низко / Фокус слишком высоко | Увеличьте давление газа; понизьте фокальную точку |
| Шероховатые стриации | Скорость резки слишком быстрая | Снизьте скорость подачи; проверьте состояние сопла |
| Большая термически влияемая зона | Избыточный тепловой вклад | Оптимизируйте мощность и скорость резки |
| Избыточное окисление | Реакция кислорода слишком агрессивна | Снизьте давление кислорода или переключитесь на азот |
4 совета для оптимизации лазерной резки
Остановка дефектов на источнике гораздо эффективнее, чем их исправление позже. Сфокусируйтесь на этих четырех областях для лучших результатов.
- Оптимизируйте фокальную позицию
Для более толстых материалов установите фокус чуть ниже верхней поверхности вместо прямо на ней. Это небольшое регулирование позволяет расплавленному материалу вытекать легче, снижая каплю и улучшая прямолинейность кромки. - Освойте выбор помошного газа
Выбор газа имеет большее влияние на качество кромки, чем большинство операторов осознают. Азот дает чистые, оксид-свободные кромки на нержавейке и алюминии — идеально для внешнего вида или адгезии покрытия. Кислород, будучи экзотермическим и эффективным для толстой мягкой стали, оставляет слегка окисленный финиш. - Найдите идеальную скорость резки
Самая быстрая скорость подачи не всегда лучшая. Проводите пробные резы на образцах, чтобы определить скорость, производящую чистейшую кромку, а не просто самый быстрый цикл. - Держите сопла чистыми и центрированными
Изношенные или нецентрированные сопла нарушают поток помошного газа, вызывая турбулентность, неравномерные кромки и неправильные ширины зазора. Регулярная инспекция и замена сопл дают высокую отдачу при минимальных усилиях.
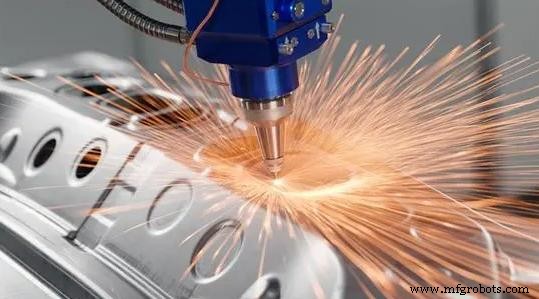
Проектирование деталей для безупречной лазерной резки
Настройки процесса важны, но также и дизайн детали. Несколько малых CAD-твиков могут предотвратить удивительное количество финишной работы позже.
- Избегайте острых внутренних углов: Добавьте маленькие фаски к внутренним углам, чтобы предотвратить задержку лазера и переплав материала.
- Уважайте соотношение отверстия к толщине: Как эмпирическое правило, диаметр отверстия должен быть как минимум равен толщине материала. Толстый материал с меньшими отверстиями имеет тенденцию к раздуванию и производству плохой геометрии кромки.
- Поддерживайте адекватный интервал (перемычки): Резка элементов, слишком близких друг к другу, может накапливать тепло и деформировать окружающий лист. Оставьте достаточно материала между резами для сохранения плоскости и размерной точности.
Построение стоимоэффективного рабочего процесса лазерной резки
Снижение второстепенной отделки часто самый быстрый способ снизить истинную стоимость лазерно-вырезанных деталей. Тонко настраивая режущие параметры, выбирая правильный помошный газ и продумывая дизайн деталей, производители могут достичь чистых кромок, более высокой пропускной способности и более предсказуемых производственных затрат.
Услуга лазерной резки JTR начинается с процесса, доставляющего детали, готовые к следующему этапу — без стола для зачистки. Если вы боретесь с качеством кромки или хотите оптимизировать ваш рабочий процесс листового металла, свяжитесь с нами для обсуждения вашего проекта.
Связанные руководства
Промышленные технологии
- Революция полупроводников: введение в физику и историю
- Расчет ROI аддитивного производства: быстрое руководство
- Надежная схема защиты от перенапряжения на стабилитроне: пошаговое руководство
- Мастерство листового металла: экспертные гайдлайны дизайна и лучшие практики
- Быстрые, точные котировки ЧПУ-обработки от RapidDirect — упростите свой производственный процесс
- Заряд и разряд конденсатора: Практический эксперимент с RC-цепью
- Блокирующие генераторы (Blocking Oscillators): принцип, типы и реальные применения
- Протоколы Bluetooth: архитектура, профили (SPP, HID, A2DP, HFP) и сравнение с Wi-Fi/Zigbee
- Бесплатный DFM-инструмент для валидации проектирования печатных плат
- Nexus Integra представляет передовые платформы Industrial IoT и Big Data на Advanced Factories 2019