



Легкое производство: 5S, Кайдзен и непрерывное улучшение
Цель
После изучения данного раздела вы сможете:
- Применять 5S в любом машиностроительном цехе.
- Описать концепцию Кайдзен.
- Описать внедрение легкого производства (Lean Manufacturing).
Lean 5S
5S — метод организации рабочего места из пяти слов, начинающихся на S (по-японски): Seiri (Сортировка), Seiton (Упорядочивание), Seiso (Уборка/Блеск), Seiketsu (Стандартизация), Shitsuke (Поддержание/Дисциплина). На русском: Сортировка, Упорядочивание, Уборка, Стандартизация, Поддержание. Эти пять компонентов описывают, как хранить предметы и поддерживать новый порядок. При принятии решений сотрудники обсуждают стандартизацию, делая рабочий процесс понятным для всех. Каждый сотрудник чувствует владение процессом.
Фаза 0: Безопасность
Часто считают, что правильно выполненная 5S улучшает безопасность, но это неверно. Безопасность — не опция, а приоритет.
Фаза 1: Сортировка (Sort)
Пересмотрите все предметы на рабочем месте, оставьте только необходимое.
Фаза 2: Упорядочивание (Straighten / Set in Order)
У каждого предмета должно быть место, и он должен быть на месте. Предметы разделяют и маркируют. Всё расставлено обдуманно. Сотрудники не должны постоянно наклоняться. Оборудование размещают рядом с местом использования. Этот шаг отличает 5S от «стандартизированной уборки».
Фаза 3: Уборка (Shine)
Рабочее место чистое и аккуратное. Так легче видеть, где что находится и где должно быть. После работы очищайте место и возвращайте всё на место. Чистота должна войти в ежедневный режим.
Фаза 4: Стандартизация (Standardize)
Стандартизируйте рабочие процедуры и делайте их последовательными. Каждый работник должен знать свои обязанности при выполнении первых трех шагов.
Фаза 5: Поддержание (Sustain)
Оценивайте и поддерживайте стандарты. Упомянутые шаги становятся новой нормой. Не возвращайтесь к старым привычкам. При участии в новой процедуре ищите способы улучшения. Пересматривайте первые четыре шаги при появлении новых инструментов или требований к продукции.
Кайдзен (Kaizen)
Пока 5S фокусируется на устранении потерь, Кайдзен фокусируется на практике непрерывного улучшения. Как и 5S, Кайдзен выделяет три аспекта рабочего места: Муда (потери), Мура (неравномерность/непоследовательность) и Мури (перегрузка людей и оборудования). Однако пошаговый процесс Кайдзен более обстоятелен.
Обзор процесса Кайдзен:
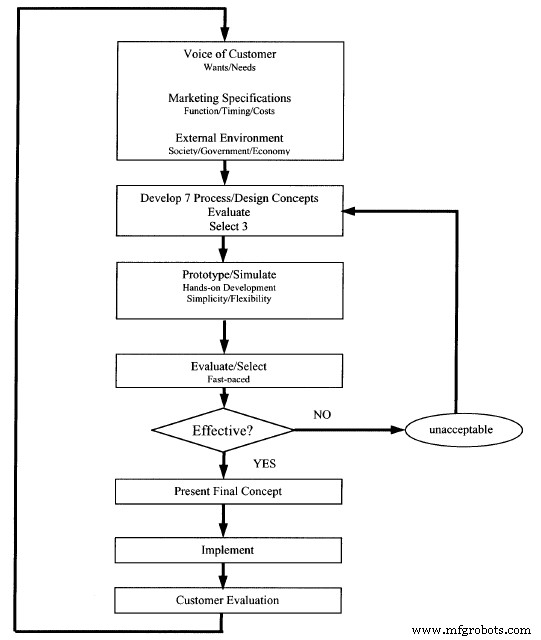
- Выявить проблему.
- Сформировать команду.
- Собрать информацию от внутренних и внешних клиентов, определить цели проекта.
- Проанализировать текущую ситуацию или процесс.
- Мозговой штурм: рассмотреть 7 возможных альтернатив.
- Отобрать 3 лучшие из 7 альтернатив.
- Смоделировать и оценить альтернативы до внедрения.
- Предложить идеи и предложения руководству.
- Физически внедрить результаты Кайдзен и учесть эффекты.
Легкое производство улучшается со временем, поэтому важно продолжать обучение поддержке стандартов. Критично менять стандарты и переобучать персонал при новом оборудовании или правилах.
Lean (Легкое производство)
Представьте отдел технического обслуживания как служащий внутренним клиентам: отделам и работникам компании.
Lean отличается от традиционной западной модели массового производства, основанной на эффекте масштаба для прибыли. Чем больше производишь, тем дешевле продукт, тем выше потенциальная маржа. Она основана на прогнозах потребностей клиентов или создании потребностей. Сложно реагировать на необычные колебания спроса.
Lean реагирует на реальный спрос. Pull-процессинг (тянущий) — клиент тянет производство. В массовой системе производитель толкает продукт на рынок (push-процессинг).
Создание долгосрочной культуры, фокусирующейся на улучшении.
Уважение к рабочим — лучше обученные, гибкие.
Lean — философия, фокусирующаяся на:
- Удовлетворении потребностей клиента.
- Непрерывном постепенном улучшении.
- Создании постоянно лучших продуктов.
- Ценности вклада рабочих.
- Долгосрочном взгляде.
- Устранении ошибок.
- Устранении потерь.
Потери: использование избыточных ресурсов (материалы, время, энергия, пространство, деньги, человеческие ресурсы, плохие инструкции).
7 видов потерь (Muda)
- Излишнее производство (Overproduction).
- Брак (Defects).
- Лишняя обработка (Unnecessary processing).
- Ожидание (Waiting — потеря времени).
- Потеря человеческого времени и талантов.
- Слишком много шагов/перемещений / Избыточная транспортировка (Excessive transportation).
- Избыточные запасы (Excessive inventory).
Lean включает работу с поставщиками, подрядчиками и продавцами для оптимизации всего процесса. Цель — плавный поток производства без затратных пусков и остановок. Принцип Just-in-Time: «производить только то, что нужно, когда нужно и в нужном количестве». Процесс должен быть гибким и быстрым. Запасы = только то, что нужно. В массовом производстве = «на всякий случай» — лишние запасы на случай потребности.
Терминология
- Упрощение процесса (Process simplification) — процесс вне основного производственного потока.
- Брак (Defects) — массовое производство инспекционирует в конце, чтобы отловить брак до отгрузки. Проблема: ресурсы уже потрачены на брак. Надо предотвращать проблемы сразу, по мере возникновения. Инспекция в процессе, на каждом этапе.
- Безопасность (Safety) — травмированное время = потерянное время.
- Информация (Information) — нужна правильная информация в нужное время (не слишком много, не мало, не поздно).
Принципы
- Пока-йоке (Poka-yoke) — защита от ошибки: определение причины проблемы и устранение причины для предотвращения повторения.
- Ошибки суждения (Judgment errors) — обнаружение проблем после процесса.
- Информационные инспекции (Informative inspections) — анализ данных инспекций в процессе.
- Исходные инспекции (Source inspections) — инспекция до начала процесса для предотвращения ошибок.
Mean Lean (Искаженное Lean)
Термин для упрощенного понимания Lean как простого сокращения затрат и кадров. Часто современные менеджеры думают, что делают Lean, не понимая важности людей и долгосрочных отношений.
Обслуживание, ориентированное на надежность (RCM — Reliability Centered Maintenance)
RCM — система проектирования экономически эффективной программы обслуживания. Может быть детальной, компьютерной, статистической, но в основе проста. Принципы применимы к проектированию ППР (планово-предупредительного ремонта) и обучению при обслуживании, диагностике, ремонте и энергоэффективности.
Девять фундаментальных концепций RCM:
- Отказы случаются.
- Не все отказы имеют одинаковую вероятность.
- Не все отказы имеют одинаковые последствия.
- Простые компоненты изнашиваются, сложные системы ломаются.
- Хорошее обслуживание обеспечивает требуемую функциональность за минимально возможную стоимость.
- Обслуживание может достичь только заложенную конструкцией надежность.
- Лишнее обслуживание отнимает ресурсы от необходимого.
- Хорошие программы обслуживания проходят непрерывное улучшение.
Обслуживание — все действия для обеспечения функций компонентов, оборудования и систем когда требуется.
RCM основан на ответах на вопросы:
- Каковы функции и требуемые стандарты производительности оборудования?
- Как оно может не выполнить функции? (Какие отказы вероятнее? Насколько вероятно? Будут ли очевидны? Может быть частичный отказ?)
- Что вызывает каждый отказ?
- Что происходит при каждом отказе? (Риск, опасность?)
- В чем значение каждого отказа? Последствия полного или частичного отказа?
- Что можно сделать для предсказания или предотвращения каждого отказа? Какова стоимость?
- Что делать, если подходящая проактивная задача не найдена (действия по умолчанию)? (Задачи может не быть или они слишком дороги для риска).
Оборудование изучается в контексте того, где, когда и как оно используется.
Все действия обслуживания делятся на категории:
- Корректирующее (Corrective) — восстановление потерянной/сниженной функции.
- Предупредительное (Preventive) — минимизация возможности отказа.
- Альтернативное (Alterative) — устранение неудовлетворительного состояния изменением конструкции или режима эксплуатации.
В предупредительном обслуживании задачи делятся на 5 основных типов:
- Условно-ориентированные (Condition Directed) — восстановление ресурса по измеренному состоянию по сравнению со стандартом.
- Временные (Time Directed) — восстановление ресурса независимо от состояния.
- Поиск отказов (Failure Finding) — определение, произошел ли отказ.
- Сервисное обслуживание (Servicing) — пополнение расходников.
- Смазка (Lubrication) — масло, смазка и т.д.
Мы делаем обслуживание, потому что верим: надежность оборудования деградирует со временем, но мы можем восстановить или поддерживать исходную надежность, что окупается.
RCM ориентирован на надежность. Цель — сохранить заложенную конструкцией надежность системы/оборудования, признавая, что изменение заложенной надежности возможно только через изменение конструкции. Нужно понимать, что оборудование изучается в реальных условиях эксплуатации.
Внедрение Lean Manufacturing (на примере Nypro Oregon Inc.)
Анализируйте каждый шаг исходного процесса перед изменениями.
Главный фокус Lean — снижение затрат, рост оборачиваемости и устранение операций, не добавляющих ценность. Lean помогает компаниям достичь целевого выпуска, внедряя простые в применении и поддержке инструменты и техники, устраняющие потери.
Инженеры по производству применили методологию Six Sigma DMAIC (Define, Measure, Analyze, Improve, Control) вместе с Lean для выполнения требований клиентов по производству труб.
Задача: спроектировать новую компоновку линии труб. Цели:
- Повышение качества.
- Сокращение брака.
- Поставка в точку использования.
- Меньшие партии.
- Внедрение pull-системы.
- Лучшая обратная связь.
- Рост производительности.
- Индивидуальная ответственность.
- Сокращение незавершенного производства (WIP).
- Гибкость смены.
До изменений команда проанализировала каждый шаг исходной компоновки линии труб.
- Понять исходный процесс, выявить проблемные зоны, лишние шаги и недобавляющие ценность операции.
- После картирования процесса Lean-команда собрала данные с места рассмотрения материалов (MRB) для измерения и анализа основных видов брака. Также провела хронометраж за 20 дней.
В исходном состоянии линия состояла из одного оператора и четырех операций, разделенных на две станции большим столом (push-система). Стол разделял 2-ю и 3-ю операции.
Первая проблема: линия не сбалансирована. Первая станция загружена на 70%. Операторы второй станции тратят много времени на ожидание между циклами. Объединение станций 1 и 2 открыло возможности для индивидуальной ответственности, контроля запасов оператором и немедленной обратной связи при проблемах. Хронометраж и планировка отражают это.
Вторая проблема: из-за потока процесс не позволял выполнить план двумя станциями. Операторы теряли счет циклов станков — станки ждали внимания. Операторы пытались протолкать детали через первую станцию — «узкое горлышко» — и продолжали на последних двух операциях. Обычно накапливались большие партии НЗГ, а качество обнаруживали только после выпуска большой партии брака.
Данные исходного состояния — последние 20 дней до изменений. Команда анализировала каждый шаг исходного и вносила изменения. Результаты хронометража дали базу для сокращения такт-тайма, балансировки линии, проектирования с Kanban и JIT, улучшения качества, уменьшения партии и НЗГ, улучшения потока. Новые данные сняты через месяц после внедрения — операторы успели обучиться и привыкнуть.
С U-образной ячеистой компоновкой: детали соответствуют требованиям клиента. Стол исходного процесса убран — НЗГ почти устранено. С сокращением НЗГ и ростом выпуска.
Использованные концепции: полное вовлечение персонала (TEI), малые партии, планирование, запасы в точке использования, улучшенная компоновка. Все сотрудники и мастера участвовали во всех фазах. Их идеи включены в планирование и внедрение для широкаго принятия изменений. Малые партии минимизируют количество деталей до обнаружения брака. Kanban (в виде стеллажей для перемещения) контролировали НЗГ и внедряли pull-систему. Ячеистая компоновка сократила перемещения между операциями.
Операторы уполномочены останавливать линию при проблемах. В исходном состоянии операторы продолжали запускать детали при простое операции. С контролем Kanban компоновка исключила возможность накапливать НЗГ, требуя остановки всей линии. Ячеистая компоновка дает отличные возможности для улучшения коммуникации операторов о проблемах и регулировках для лучшего качества.
В исходном состоянии операторы тратили много времени на ожидание кладовщика или сами выполняли перемещение. С U-ячейкой поставка в точку использования удобнее. Оператор ставит коробки сырья на 6 подвижных роликовых тележек — легко доступны. 6 коробок хватает на 24 часа.
Для сокращения наладки инструменты для ремонта и регулировки размещены в ячейке. Винты не стандартизированы; инструменты выложены по возрастанию размера для быстрого поиска.
Процесс мониторили 3 месяца для подтверждения управляемости. Сравнение хронометражей исходного и нового состояний показало рост выпуска с 300 до 514 готовых изделий за смену. Новая компоновка устранила двойную переработку между 2-й и 3-й операциями и на упаковке. Сократила проходное время за счет удобного циклирования всех 4 операций в pull-порядке. Спрос клиента закрыт двумя сменами — снижены затраты на труд.
Результаты перепроектирования:
- НЗГ снижено на 97%
- Выпуск выращен на 72%
- Брак сокращен на 43%
- Использование оборудования увеличено на 50%
- Использование труда увеличено на 25%
- Затраты на труд снижены на 33%
- Уровень сигмы вырос с 2.6 до 2.8
Проект дал снижение затрат на труд и брак, позволил лучше соблюдать сроки поставок при меньшем запасе готовой продукции. Ежедневные объемы выпуска и такт-тайм одной детали служили бенчмарком. Хотя сигма выросла незначительно, 43% снижение брака, 97% НЗГ и 72% рост выпуска обеспечили цель проекта.
Внедрение Lean — бесконечный процесс; в этом суть непрерывного улучшения. Когда один аспект внедрен, его всегда можно улучшить. Не зацикливайтесь, но не позволяйте скатиться назад. Всегда будет время вернуться и доработать процессы.
До внедрения Lean в Nypro Oregon Inc. работали по традиционной схеме: производили весь объем продукта для рынка, чтобы не простаивало оборудование. Товары складывали или отгружали клиенту, который мог быть не готов. Если произвели больше, чем продали — продавали с глубокой скидкой (часто в убыток) или утилизировали. Это огромные потери. После внедрения Lean компания использует Just-in-Time. JIT — производство и поставка в нужном количестве, когда клиент требует, а не раньше. В Lean производят только то, что хочет клиент, когда он хочет. Это часто гораздо более затратно-эффективно, чем дорогое высокообъемное оборудование.
Тест по разделу
- Что такое 5S?
- Объясните каждую «S» в 5S.
- Объясните концепцию Кайдзен.
- Что такое Pull-процессинг (тянущая система)?
- Что такое Пока-йоке (Poka-yoke)?
- Что такое Six Sigma DMAIC?
- Каковы цели новой компоновки линии производства труб?
- Что команда инженеров сделала первой перед изменениями?
- Перечислите результаты перепроектирования.
- Ключ к внедрению новой идеи Lean — что делать?
Информация об источнике
Материал основан на следующих источниках:
- Lean 5S — из «Lean Manufacturing» различных авторов, CC:BY-SA 3.0.
- Кайдзен — из «Кайдзен-ориентированный подход к проектированию ячеистых производственных систем: кейс-стади» VirginiaTech, CC:BY-SA 4.0.
- Кайдзен (изображение) — из того же источника, CC:BY-SA 4.0.
Промышленные технологии
- Six Sigma против Lean Manufacturing: понятное руководство по выбору правильной стратегии
- Как автоматизация ведет лин-производство к успеху
- Топ-5 блогов по производству и обслуживанию, которые должен читать каждый профессионал
- 6 ключевых направлений улучшения, которые должен освоить каждый производственный консультант
- 5 ключевых инструментов бережливого производства — инфографика
- Lean Manufacturing: повысьте эффективность с гибкой автоматизацией
- Необходимые инструменты бережливого производства для успеха D2C
- Устраните 8 потерь Lean Manufacturing: руководство к оптимизированному производству
- Сократите затраты и повысьте качество: 3 шага бережливого производства для устранения потерь
- Возвращение успеха бережливого производства: проверенные стратегии восстановления эффективности и сокраще…