



Мастерство общей эффективности оборудования: практическое руководство для производителей
Общая эффективность оборудования (OEE) — ключевой показатель эффективности, раскрывающий общую продуктивность актива. Лучшая часть? Когда актив недоефективен, OEE помогает узнать почему. Потому что данные, которые использовали для расчета OEE — те же данные, которые используете для поиска источника проблемы.
Есть два способа расчета этого важного производственного KPI. Посмотрим на более базовое уравнение сначала.
Как просто рассчитать OEE
Здесь рассчитываете OEE как отношение полностью продуктивного времени к запланированному производственному времени. Определение полностью продуктивного времени — когда производите только хорошие детали, максимально быстро, без любого времени остановки.
Что такое время остановки (stop time)? Сумма запланированных и не запланированных остановок. Запланированные — для сменов, где настраиваете или регулируете актив. Неплановые — для поломок и нераспланированного ТО. Если актив офлайн для запланированного ТО — не включайте в stop time.
Для расчета OEE соберите всё уравнением:
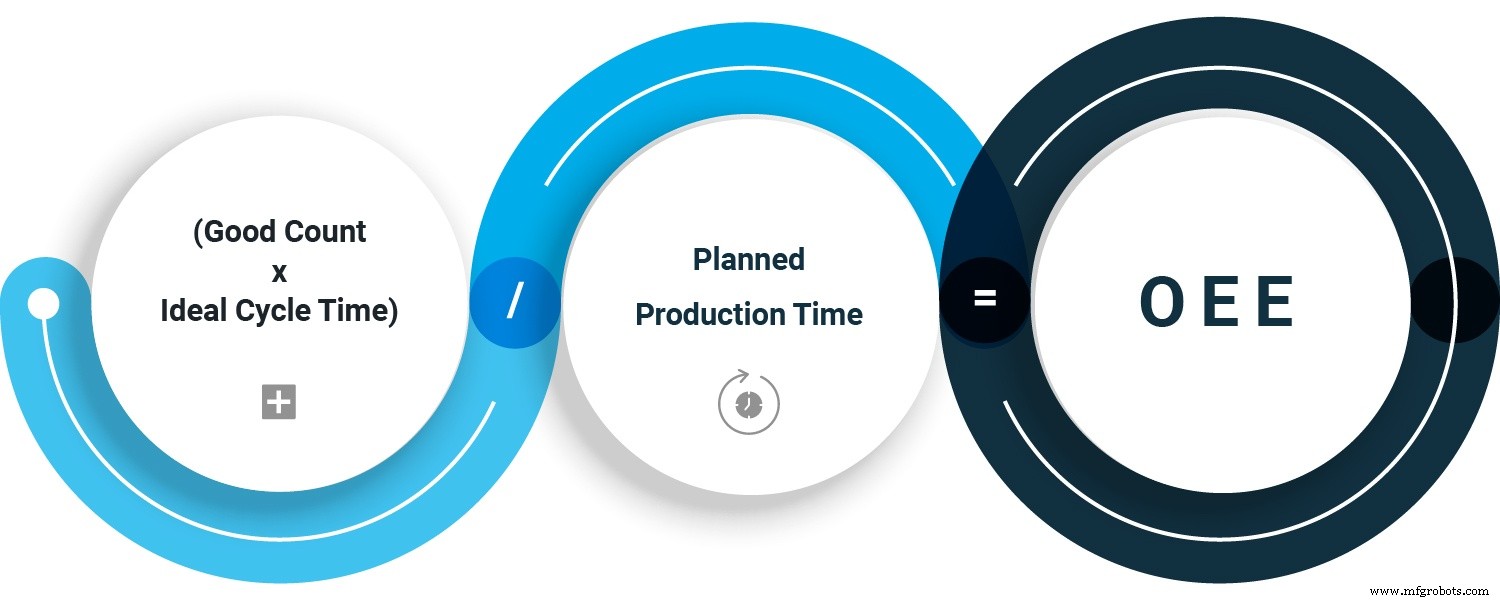
быстрый и легкий OEE
Это вполне приемлемый способ расчета OEE, дает 꽤 хорошее число для бенчмаркинга и бейзлайнинга, которые охватываем ниже. Но есть слабость — когда получаете низкий OEE, не знаете почему. Плохие новости. Хорошие — есть лучший способ расчета OEE, и он лучше именно потому, что при низком OEE можете понять почему.
Как лучше рассчитать OEE
Здесь нужно знать три фактора потерь: доступность (availability), производительность (performance), качество (quality). После — математика прямая. OEE — произведение перемножения трех факторов.
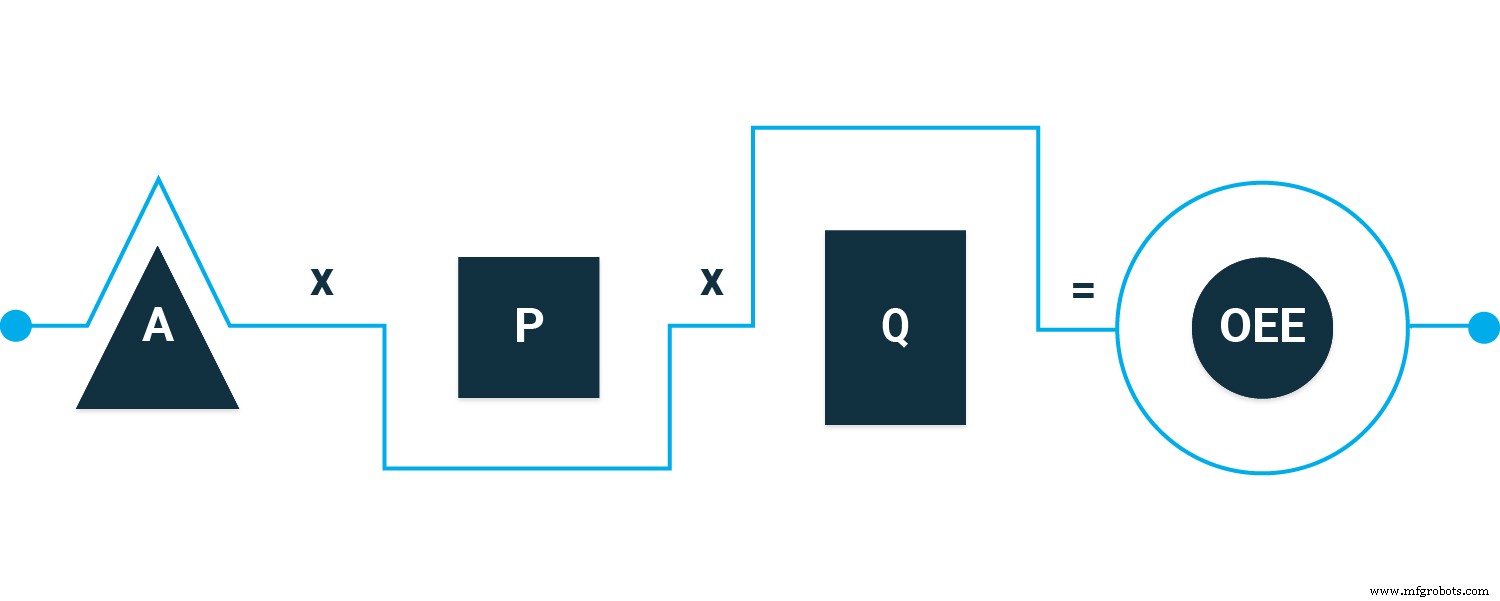
факторы потерь и OEE
Но опережаемся. Прежде чем подставлять в уравнение — нужно знать, что эти факторы и как их найти.
Доступность (Availability)
Отношение времени работы (run time) к запланированному производственному времени. Возьмите, как долго работали актив, сравните с тем, как долго планировали.
Пример: актив запланирован на 8 часов. Это planned production time. Конец смены — работал 7.5 часов. Это run time. Откуда 7.5? Взяли planned production time (8 часов) минус stop time (в выдуманном примере 30 минут).
Availability = run time / planned production time
Производительность (Performance)
Отношение общего количества (total count) к идеальному темпу (ideal run rate). Возьмите, сколько виджетов сделал актив, сравните с макс количеством, которое мог бы сделать.
Пример: когда всё идеально, актив производит 1000 виджетов за 8 часов. Запустили 8 часов — произвело 950. Может, не из-за крупной поломки. Производительность влияют медленные циклы — когда некоторые виджеты занимают больше ожидаемого времени. И малые остановки — паузы настолько короткие, что не попадают в stop time. Но малые остановки накапливаются и влияют на производительность.
Performance = total count / ideal run rate
Качество (Quality)
Отношение хороших деталей (good parts) к общему количеству (total count). Возьмите количество деталей, прошедших QC, сравните с общим количеством произведенных. Чуть специфичнее. Хорошие детали проходят с первого осмотра и не требуют доп. переработки. Другие могут пройти в итоге — но не входят в счет good parts.
Пример, снова классический виджет: из 950 виджетов за 8 часов — 945 хороших.
Quality = good parts / total count
Когда три фактора потерь есть — быстро считаем OEE. Но почему второе уравнение лучше первого? Связано с тем, как используете OEE, в следующих разделах.
Как использовать OEE
Общая эффективность оборудования — индикатор эффективности производственного процесса. Посчитав — можете использовать как бенчмарк или бейзлайн.
OEE как бенчмарк
При сравнении OEE всегда будет вариация по типу производства, но общие числа:
- 100% — Идеально. Производите максимально быстро, без остановок, без ошибок.
- 85% — Мировой класс. Для многих производителей — долгосрочная цель.
- 65% — Типично. Хорошая новость — много места для улучшения.
- 40% — Не неслыханно. Часто, когда компании начинают трекать OEE — оказываются здесь. Опять — много места для улучшения.
Можете использовать для внутреннего бенчмаркинга. Сравнить OEE двух похожих активов. Или посмотреть OEE актива с разных смен.
OEE как бейзлайн
Можете использовать OEE для отслеживания активов во времени. По мере донастройки процессов OEE должен расти. Если нет — числа, используемые для расчета OEE, дают твердые подсказки почему. Снова — почему второй способ расчета лучше. Для OEE нужны факторы потерь. И именно они помогают понять, что не так.
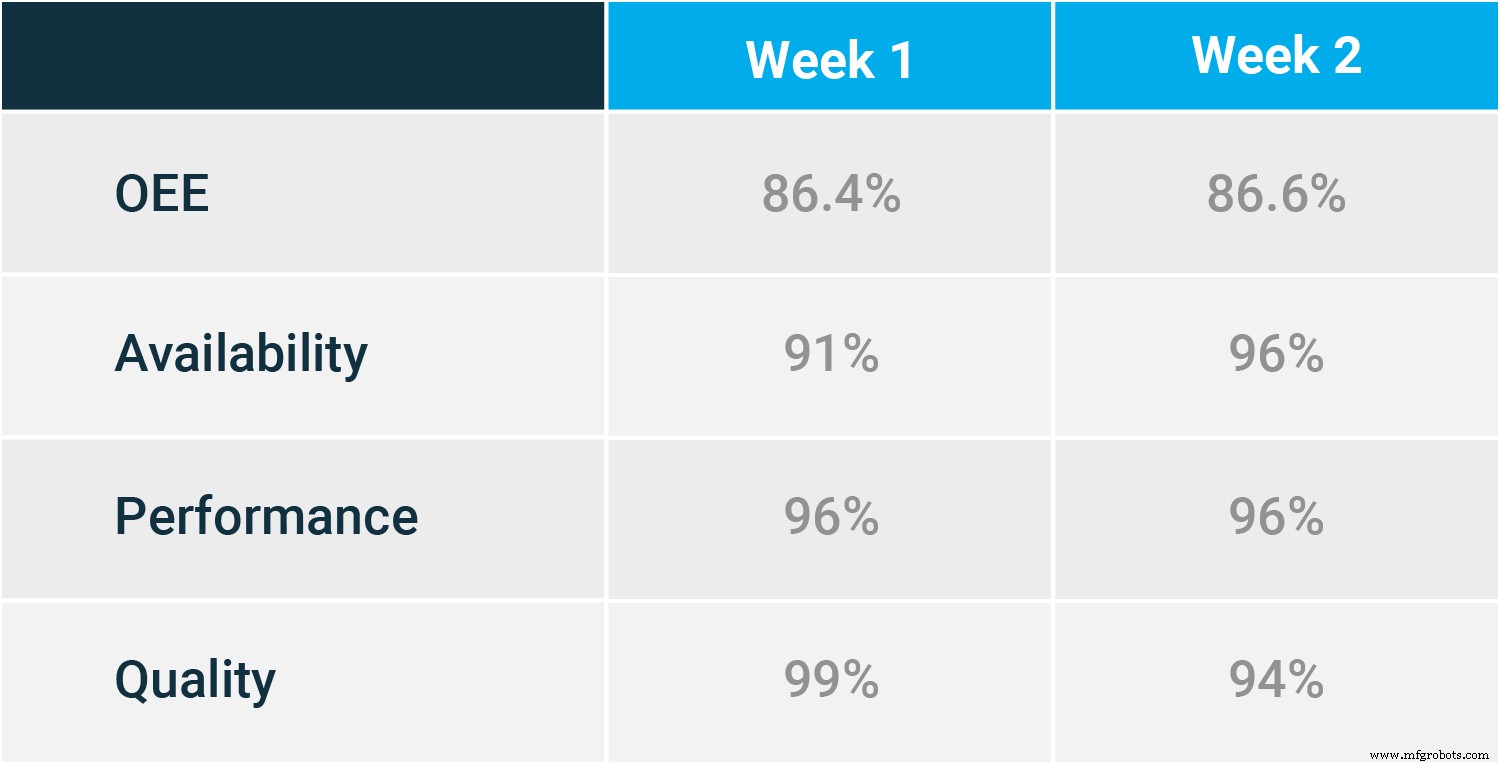
когда знаете факторы потерь, видите, что держит назад
Если доступность тянет OEE вниз — может быть, актив не на правильном графике ППР. Ломается слишком часто — ППР заказы-наряды слишком далеко друг от друга. Длинный даунтайм также может относиться к контролю инвентаря. Если техники ждут критические детали перед ремонтом — нужно поднять пар-уровни инвентаря, чтобы детали были когда нужны. ПО заказов-нарядов гарантирует, что ППР запланированы своевременно с правильной частотой.
Если OEE имеет проблемы с производительностью — можете делать неправильный тип ТО или правильный, но неправильно. Пример: инспектируете и регламентируете ремни по правильному time-/meter-based графику, но регламентируете неправильно. Как завтракаете каждый день в одно время, правильное время — 7:30, но вместо кофе и тоста — мороженое. Правильный график, неправильная задача.
Проблемы качества тоже снижают OEE, но обычно не то, что отдел ТО может починить. Актив может быть неправильно настроен, или ошибка оператора. Проблема может быть даже в сырье.
OEE — лишь один из важных KPI для ТО. Есть куча других, но не «чем больше, тем лучше». Нужно найти те, что лучше работают для вас, помогают достигать целей, давая инфу, которую можете использовать. Представьте: в дорожном путешествии. Полезно знать среднюю скорость и пробег. Можно также трекать обороты шин — но зачем? Не каждый тип данных имеет ценность. Для хорошего введения в более частые для производства — читайте «Что такое MTTR, MTBF и MTTF метрики?».
Промышленные технологии
- Устранение производственных узких мест: данные-ориентированное руководство по повышению продуктивности
- Производственная пропускная способность: освоение ключевых метрик для операционного превосходства
- Быстрое производство: ускорение выпуска кастомных и малосерийных деталей
- Дрю Тройер о максимизации надежности завода через Overall Equipment Effectiveness (OEE)
- Новая книга: The OEE Primer — мастерство эффективности, надежности и ремонтопригодности оборудования
- Раскрытие производственного совершенства: Мастерство общей эффективности оборудования (OEE)
- Почему проактивное техническое обслуживание оборудования повышает эффективность и экономит затраты в произ…
- Когда обновлять рабочее оборудование: умные бизнес-решения
- Как создать надежную программу обслуживания оборудования для сокращения простоя
- Мастерство бесфонарного производства: Ваше полное руководство по нуль-операторному производству