



Сократите время наладки до 15 минут: проверенные стратегии для цехов с ЧПУ
Сколько времени ваш цех тратит на наладку типичной работы на CNC-токарном станке или machining-центре? Несколько часов? Как насчет половины смены или больше? Вот три способа достичь не совсем магического числа 15 минут, цели, к которой все цехи должны стремиться.
Четверть часа. Некоторые бы поспорили, что это всё, что должно занять наладку повторной работы, и они бы предложили, что некоторые цехи достигают этого даже на девственных деталях.
К сожалению, недостаточно производителей получают это сообщение.
Сделайте быстрый Google-поиск для «сокращение времени наладки CNC» и вы увидите статьи, датирующиеся 20 годами или более назад, большинство из которых продвигают ту же оснастку, которую мы собираемся обсудить здесь.
И пока технология улучшилась мощно с тех пор, как казалось древний возраст, и пока затраты на быстрозажимную оснастку и офлайн-пресеттинговые системы снизились, слишком много машиностроительных цехов все еще полагаются на их старые школьные процедуры наладки: выверку их 6-дюймовых тисков токаря с тестовым индикатором, выполнение ручных прикосновений инструмента с тем же=edge finder, который они использовали в торговой школе, и стояние перед CNC, прходя через программы по одной строке за раз, одна рука на переопределении скорости подачи и другая висит над кнопками подачи и аварийной остановки.
Сделайте пит-стоп
Это предполагая, что эти цехи все еще в бизнесе, конечно. Больная правда в том, что производственные объемы продолжают падать, геометрии деталей растут более сложными, и квалифицированные токары в еще большей нехватке, чем когда те теперь наследие статьи были впервые опубликованы. Машиностроительные цехи, которые еще не вовлечены в программу сокращения времени наладки, продолжат видеть, как их маржи падают, и их времена наладки потребляют больше их доступного машинного времени.
Так что с этим делать? Стив Вайс, инженер PIP Lean сервиса для Sandvik Coromant, в Мебейн, Северная Каролина, имеет несколько предложений.
«Лучший способ начать — собрать небольшую команду людей с вашего пола цеха и фронтального офиса», — говорит он.
«Удивительно, что офисный человек может увидеть, чего рабочий цеха может не увидеть, но один человек не может сделать это один, потому что вам нужно получить согласие от всех вовлеченных», — добавляет он.
«Далее, видео-запишите полную наладку станка. Некоторые определяют это как «последнюю завершенную деталь до первой завершенной детали», но другие также включают время инспекции после наладки. После записи, пусть команда пересмотрит процесс и разобьет все вещи, которые они видят, что тратят время впустую. Внесите изменения, запишите видео другой наладки, и повторяйте, пока вы не достигли желаемых результатов».
Назад к нулю
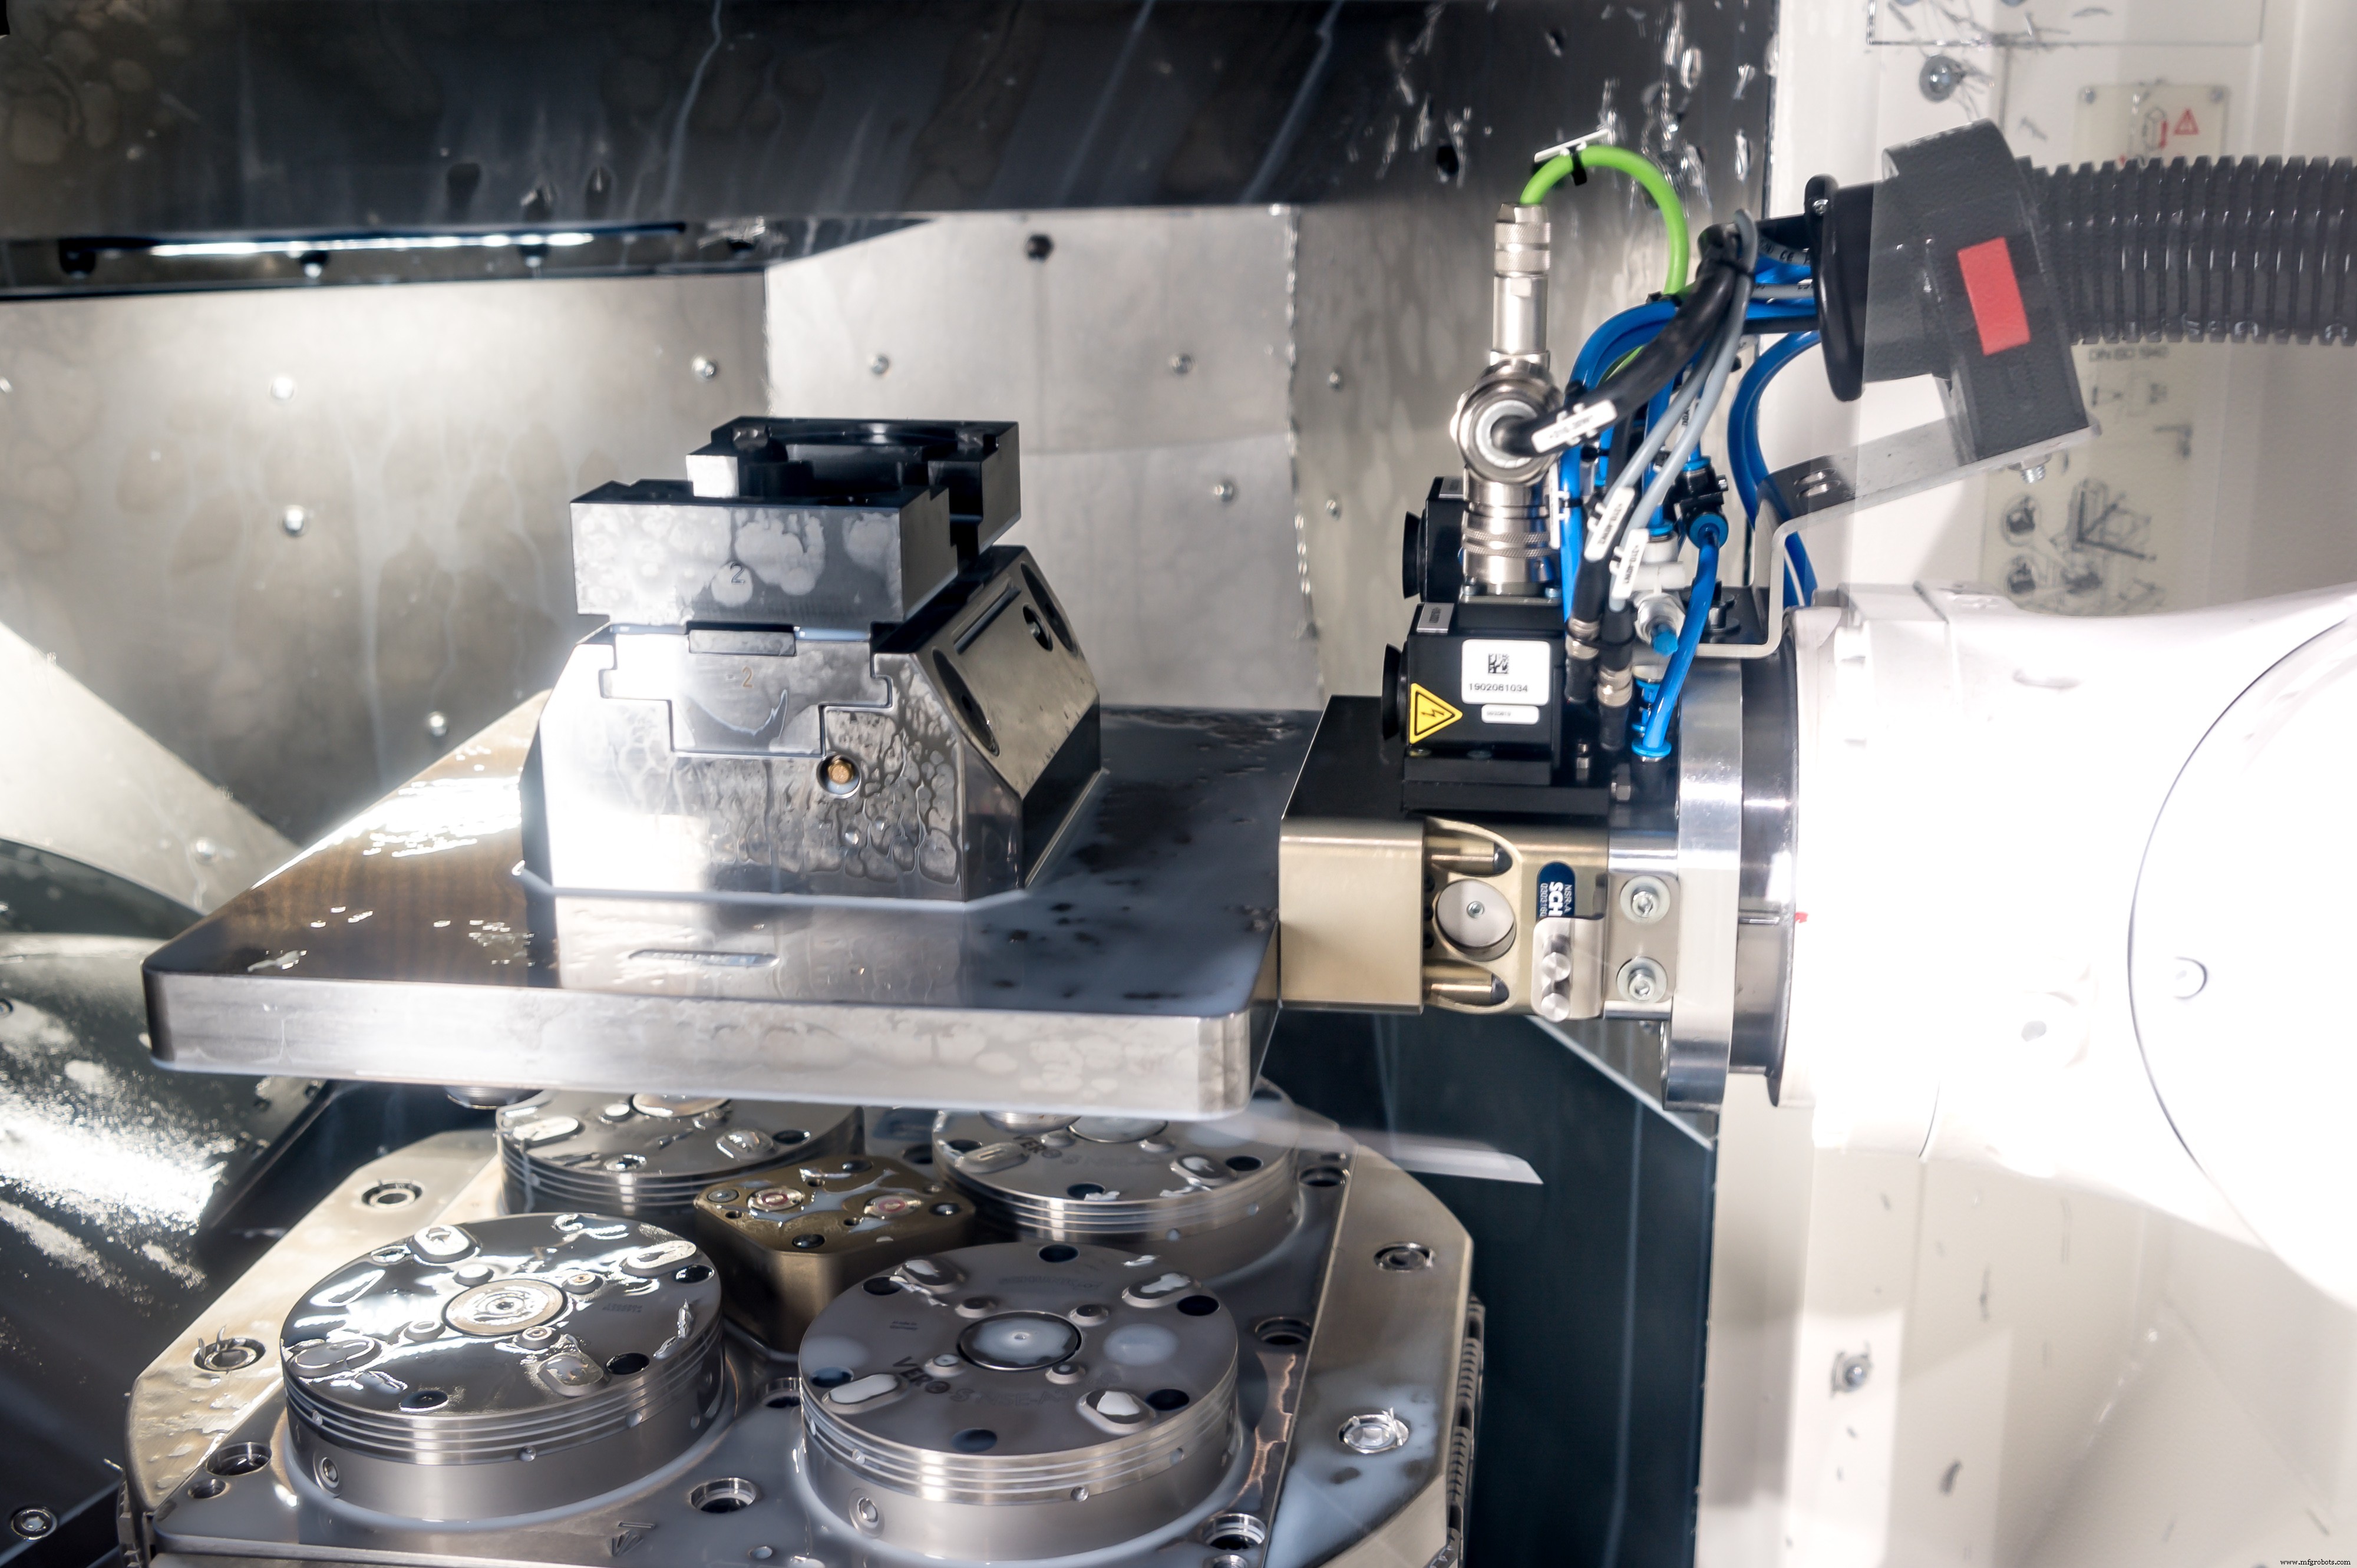
Вайс перечислил несколько общих проблемных зон, включая доступность материала, готовность станка, организацию ручных инструментов и оснастки, и то, было ли приготовлено закрепление.
Брэд Эванс, лидер команды по стационарному закреплению в Schunk Inc., в Моррисвилле, Северная Каролина, соглашается с этой последней точкой, но добавляет, что достижение максимального сокращения времени наладки в этой области требует перезагрузки пола цеха, особенно для цехов, желающих преследовать автоматизированную стратегию lights-out.
Перезагрузка, о которой он говорит — это нулевая-точка закрепление (zero-point workholding), которая в случае Schunk называется VERO-S. С фиксированными зажимными модулями и удерживающими гайками, напоминающими те, используемые в круто-конусных державах, нулевая-точка системы устраняют выверку и поиск краев, только что описанные. Рабочие координаты предопределены, и смена от приспособления к тискам, паллету или индивидуальной детали буквально занимает секунды. Что больше, эти системы и модульны, и стэкейбл, уменьшая потребность в кастомных приспособлениях, в то время как обеспечивая точность позиционирования 0,005 мм (0,0002 дюйма) или лучше.
Schunk взял эту концепцию на шаг дальше, сделав многие из своих модулей VERO-S готовыми к автоматизации.
«Мы видим намного больше использования коботов [коллаборативных роботов] и роботов там, поэтому добавили порты для пневматической и гидравлической активации, а также датчики зажима и автоматические возможности отдувания», — говорит Эванс. «Мы признали уже некоторое время, что производство идет к автоматизации, и помимо адресации давления на более быстрые смены, мы хотели помочь нашим клиентам сделать этот переключатель».
Установите, не забывайте
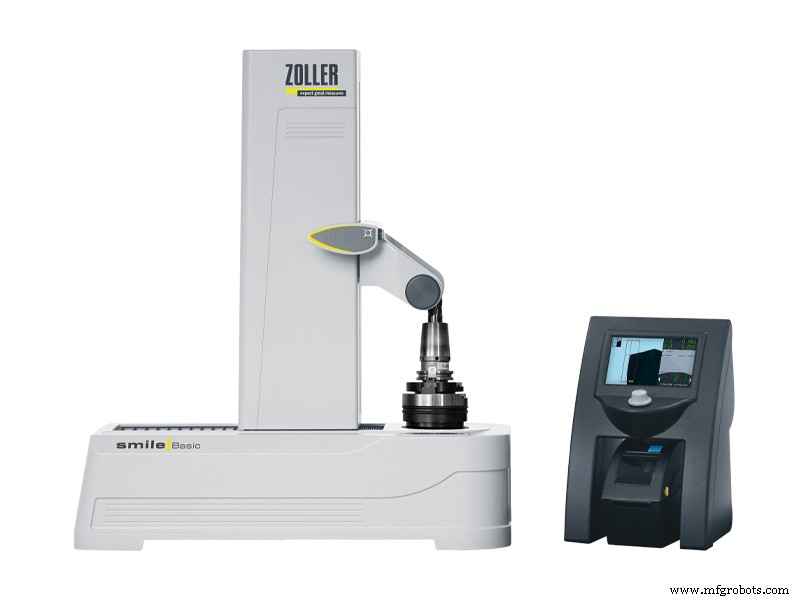
Диетмар Молл также имеет многое сказать о сокращении времени наладки. Директор по развитию бизнеса для Ann Arbor, Мичиган-based Zoller Inc., Молл предлагает следующую загадку:
«Когда самолет делает деньги для авиалиний? Когда он не сидит на земле», — шутка он. «Теперь приравняйте этот пример к станку. Здесь снова, CNC-токарные и machining-центры делают деньги для компании только когда шпиндель вращается и станок делает стружку, не когда он сидит бездействующим. Так что если вы используете ваше дорогое оборудование для прикосновения режущих инструментов и нахождения рабочих смещений, вы теряете деньги. Это очень просто».
Да, но офлайн-пресеттеры инструментов дорогие, много цехов спорят, особенно те с лишь несколькими кусками CNC-оборудования. Молл подчиняет, что этот аргумент неверен.
«В реальности, это меньшие цехи, которые больше всего нуждаются в пресеттере», — говорит он. «Потому что чем меньше станков у вас есть, тем больше необходимость максимизировать их эффективность. Хуже, эти цехи чаще всего те, у которых наибольшие смены».
Zoller и другие производители пресеттеров предоставляют калькуляторы ROI на своих веб-сайтах. Включите часовую ставку вашего цеха и связанную оперативную информацию и вы быстро найдете, что инвестиции во всех случаях, вероятно, небрейнер. И для тех, что говорят, «ОК, но у нас есть зондирование на нашем станке, поэтому нет необходимости в офлайн-пресеттинге», есть еще много чего рассмотреть.
Зондирование имеет свое место
Во-первых, в-процессное станковое зондирование — must-have для измерения детали и обнаружения поломки инструмента во время беспилотного или легкоприсмотренного производства. Оно также служит для определения рабочих координат, по крайней мере для тех, кто еще не получил сообщение нулевой-точки закрепления, только что данное. Но для всех остальных, это лишь способ ошибкоустойчивого ручного прикосновения, что делает очень мало для фактического сокращения времени наладки.
Именно поэтому Zoller партнерировался с MSC Industrial, чтобы предложить два низкокостных пресеттинговых блока, Smile Basic и Smile 420 Pilot», — говорит Молл. «Первый из них вполне подходит для цехов без централизованной инструментальной комнаты, в то время как последний поможет взять их на дорогу к одной».
Несмотря на отличный совет, предоставленный до сих пор, это только верхушка айсберга сокращения времени наладки.
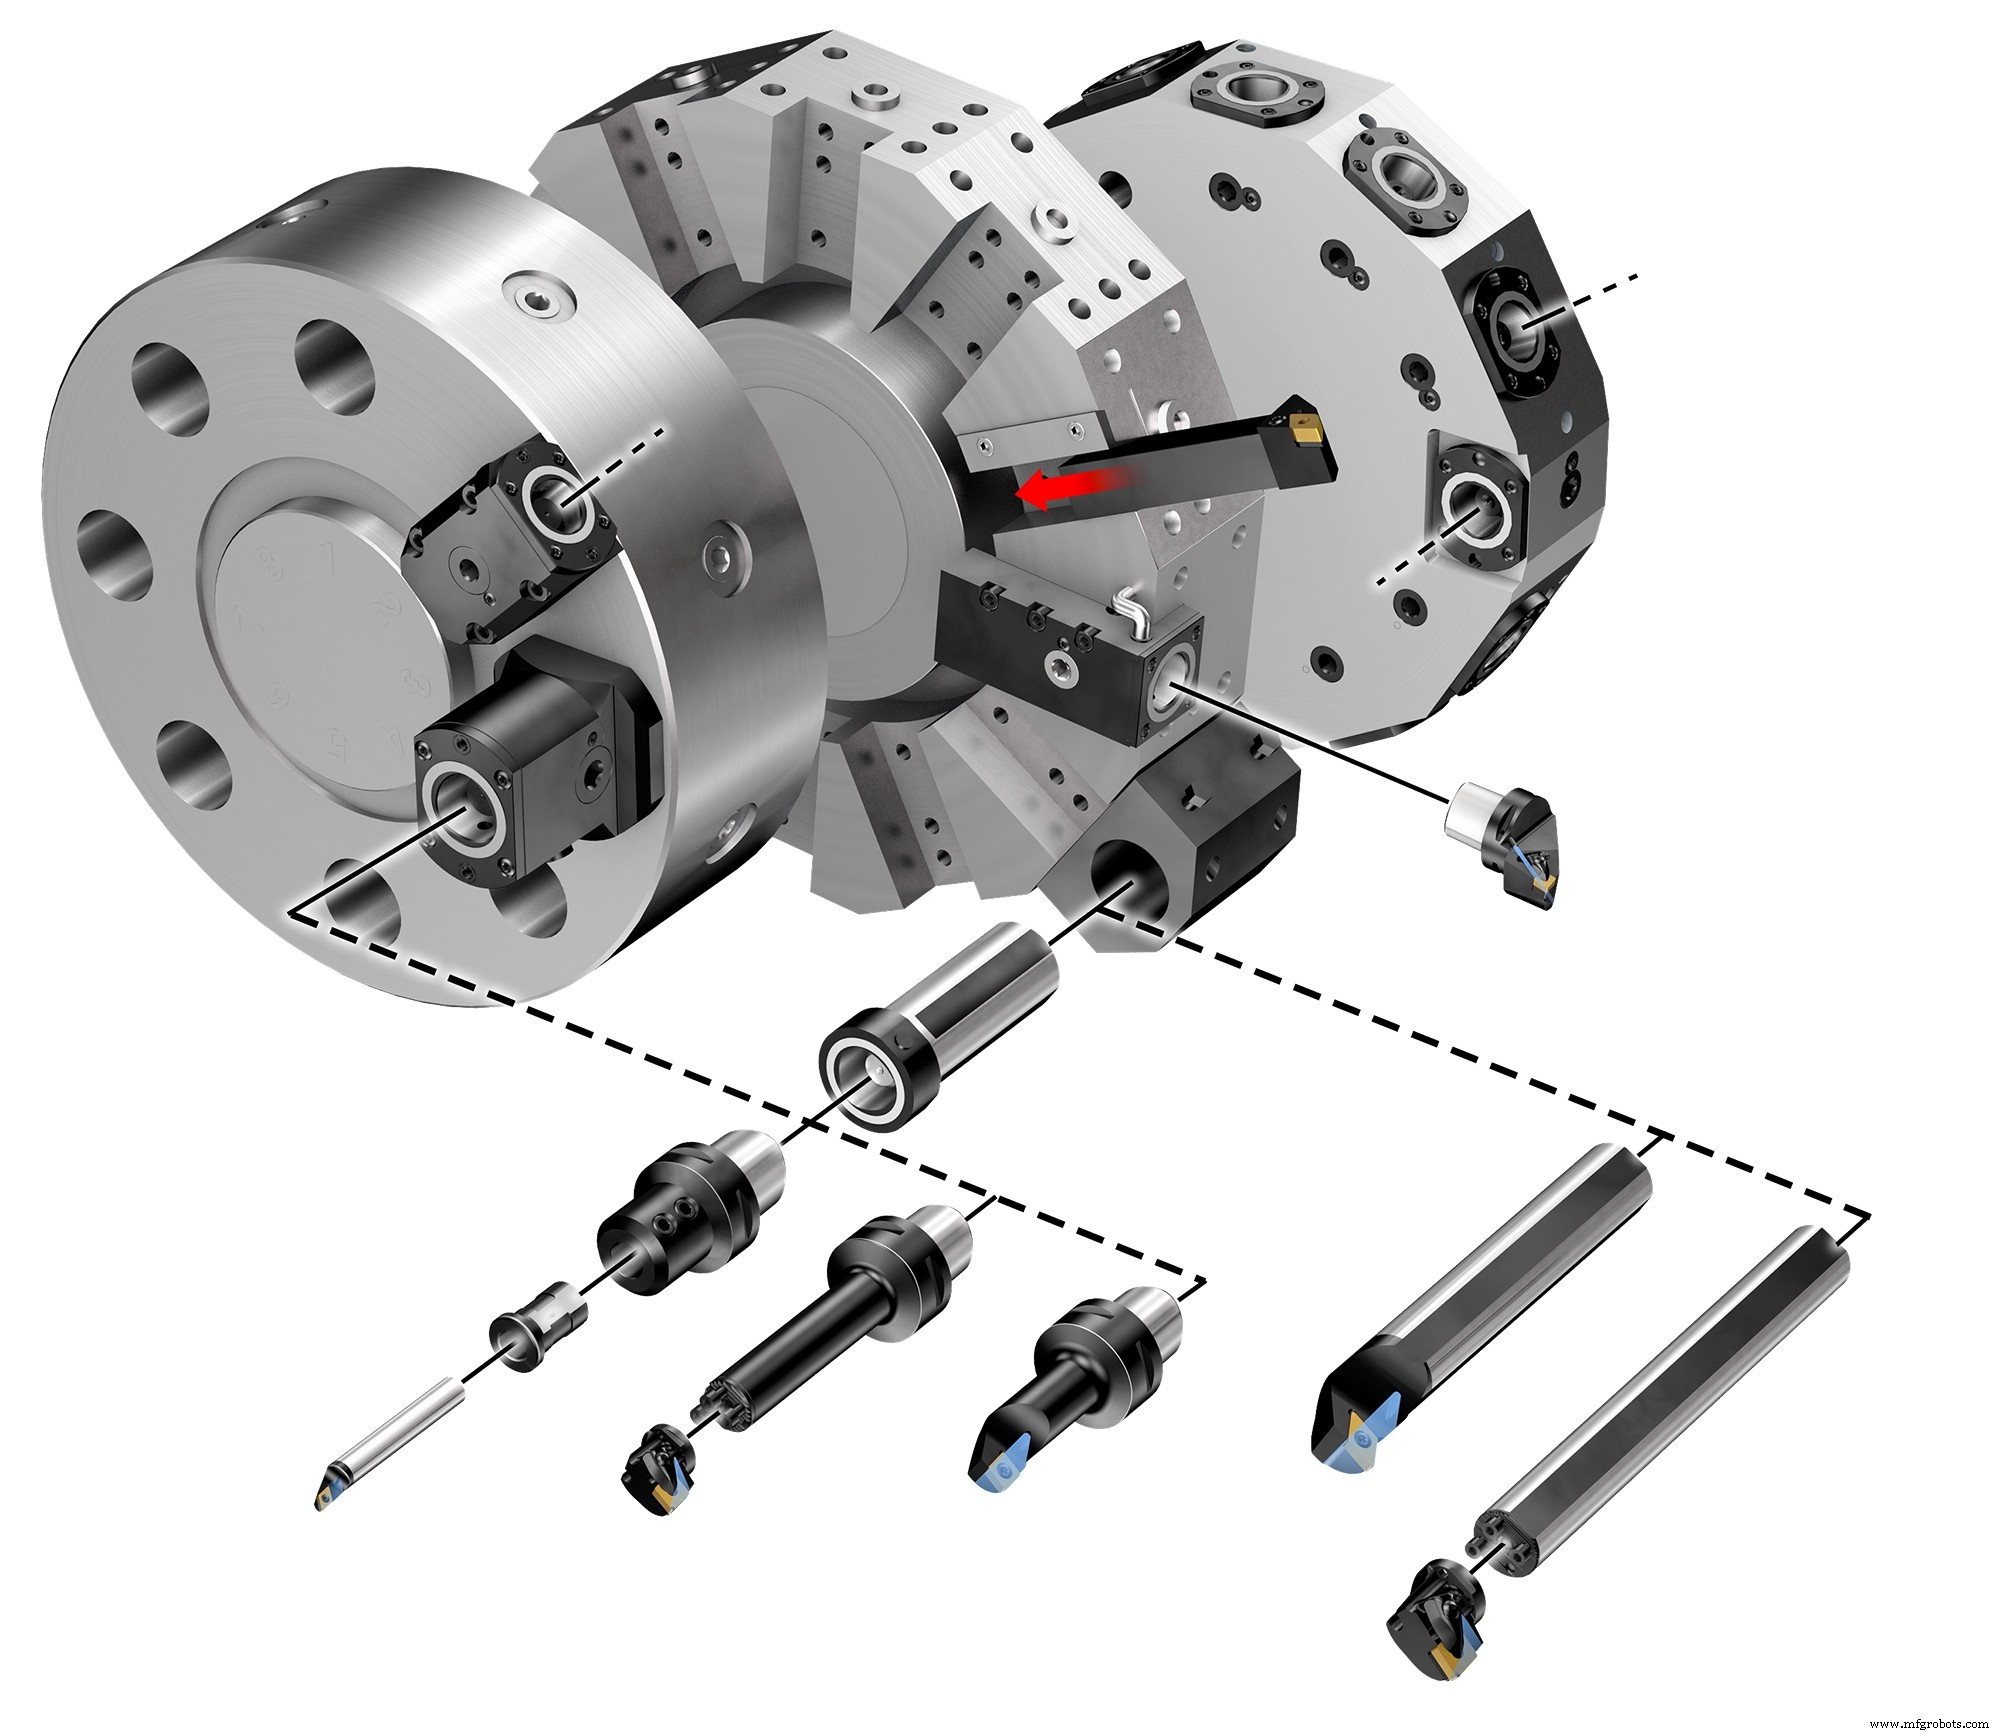
Sandvik Coromant и другие предлагают быстрозажимные системы держав, предпосылку для офлайн-пресеттинга на CNC-токарном. Есть программное обеспечение для симуляции траекторий, которое избегает иногда пугающих доказаний программ, описанных в начале этой статьи. Есть стандартизированные библиотеки режущих инструментов, и автоматизированные цеховые КИМ (CMM) (таким образом устраняя бутылочное горлышко КК), и хорошо организованные инструментальные комнаты с программно-управляемыми дозаторами.
Список продолжается и продолжается, и как указано ранее, большинство этого существовало десятилетиями. Так чего вы ждете? Начните считать.
Быстрый опрос: Сокращение времени наладки
Активная работа над сокращением времени наладки может сохранить ваш объект конкурентоспособным.
Какие из этих советов для сокращения времени наладки вы могли бы попробовать следующими?
Промышленные технологии
- Устранение производственных узких мест: 5 проверенных инструментов эффективности
- Снижение энергопотребления в производстве: проверенные стратегии для экономии затрат и устойчивости
- Сварочные дымовые газы: Опасности и эффективные стратегии снижения
- Понимание брызг при сварке: причины и эффективные методы уменьшения
- Microcut: паллетный ченджер сокращает время наладки на 30%+ — повышение продуктивности и точности
- Ускорение производства: проверенные стратегии сокращения цикла в автопромышленной обработке
- Стратегии минимизации производственных сбоев и повышения эффективности
- Сократите производственные затраты, повышая качество: проверенные стратегии
- Оптимизация производства: сократите время переналадки для повышения эффективности
- Сократите простои, повысьте производительность: проверенные стратегии