



Производство компонентов шасси: Инсайты от лидеров авиакосмики и обороны
Как Часть 3 в нашей серии о авиационном производстве, мы пристально смотрим на производство компонентов шасси с оком на то, что производители инструментов переживают, работая с некоторыми из крупнейших авиапроизводителей и субподрядчиков в отрасли.
До сих пор в этом году мы углубились в производство крыльев самолетов и компонентов двигателей в авиакосмике и обороне. Теперь мы углубляемся в компоненты шасси.
Как один из самых критических разделов самолета, системы шасси несут тяжелую нагрузку. Буквально, весь вес самолета, истребителя или вертолета поддерживается шасси во время руления, посадки и взлета. И в зависимости от того, где самолет приземляется, как, скажем, на авианосце в середине Тихого океана, материалы, составляющие шасси, могут отличаться.
«Склепывающееся шасси, которое теперь обычное на коммерческих и военных самолетах, было впервые разработано для триада самолета Гленна Кертисса в 1911 году», пишет Национальный музей авиации и космонавтики в блоге.
Шасси самолета контролирует, как он ведет себя на земле, но также как самолет ведет себя в небе, так как это влияет на другие области, включая вес, производительность и надежность.
Мы говорим с тремя ведущими производителями инструментов в отрасли для перспективы на материальные вызовы и нюансы резки металла — и обсуждаем реальные примеры, где оснастка и обработка сделали разницу для авиапроизводителей.
Материалы, используемые в сегодняшних компонентах шасси
Преимущественно, поставщики инструментов говорят, что они видят два основных типа материала в крупных компонентах сегодняшнего шасси, которые включают либо 300M, низколегированную сталь, которая очень тверда, либо Ti-5553, титановый сплав, известный своей прочностью и закаляемостью.
На коммерческих самолетах Boeing и Airbus каждый использует оба этих материала, но это зависит от требований нагрузки модели самолета, говорит Скотт Коузи, прикладной инженер для Seco Tools.
Большинство этих типов материалов используются на любом из этих компонентов шасси, включая — трак-балок, брасы, крутящие связи и стручок, который также иногда называется «главным цилиндром».
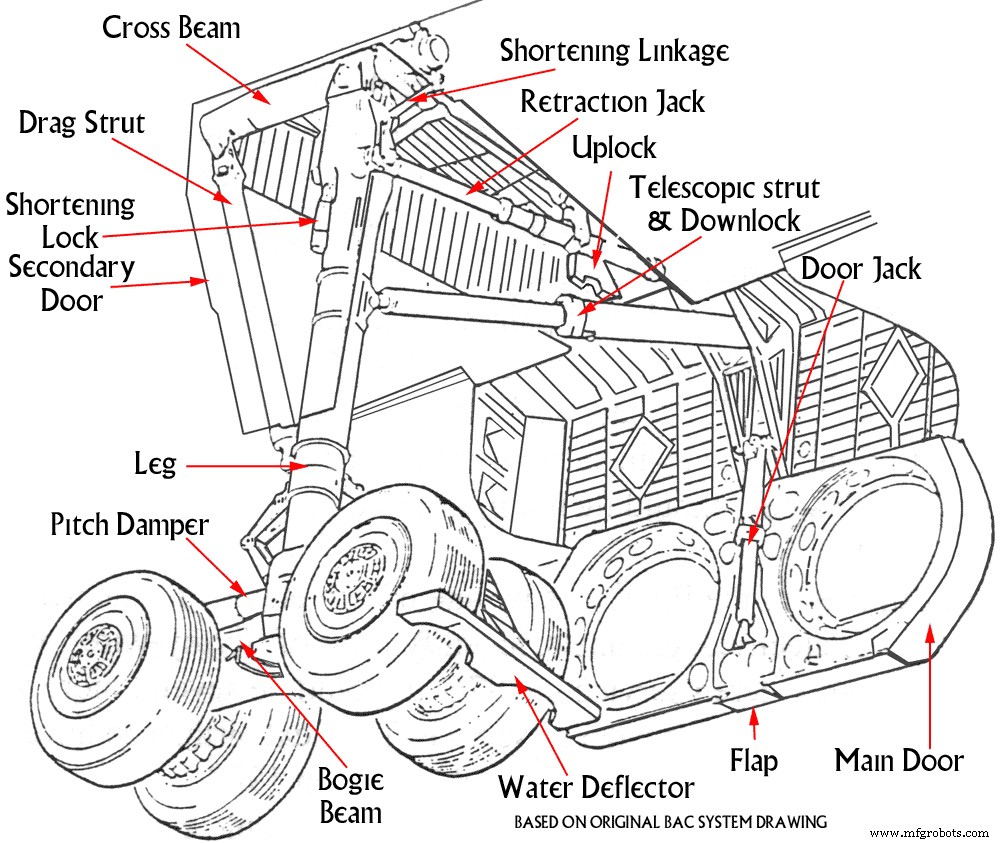
Источник: Concordesst.com
Но есть другие материалы, используемые в других компонентах шасси, включая алюминий, 4340 легированную сталь и некоторый титан, который часто находится в скобах шасси, брасах и связях, объясняет Коузи.
И есть другие меньшие компоненты в шасси, включая фланцы, карманы, растачиваемые отверстия, расточные отверстия и много точек соединения, говорит Марк Фрэнсис, штатный инженер для авиакосмики и обороны в Kennametal. Например, отверстие может быть 8–10 дюймов в диаметре и 36 дюймов глубоким. Вам нужны специфические инструменты и процессы для выполнения задачи.
«Другой материал, который мы видим для очень специфических случаев использования авианосца — использование AerMet 100 — труднопреобрабатываемая, высокопрочная сталь», говорит Фрэнсис. «Она может выдерживать высокоимпульсные нагрузки — подумайте о трещиностойкости и вязкости, требуемой для посадки на короткой взлетно-посадочной полосе авианосца — вместе с тем, что она очень коррозионно-стойкая с солью и водой в океане».
AerMet 100 используется почти исключительно на истребителях, предназначенных для авианосцев.
 Нужен ли вам ответ на технический вопрос? Спросите команду MSC Metalworking Tech Team на форуме.
Самые сложные области компонентов шасси для обработки и производства
Как вы можете представить, крупнейшие компоненты шасси могут быть медленными для обработки — а именно из-за их размера. Детали как главный цилиндр и трак-балок, которая обычно называется «осевая балка», могут расширяться до примерно 25 футов в высоту.
Другие трудные детали включают ползун, или «внутренний цилиндр», говорит Коузи.
«Внутренние диаметры отверстий на этих деталях могут достигать 70 дюймов в длину», говорит Атул Шарма, инженер-прикладник авиакосмики для Seco Tools. «Они очень большие и длинные. И допуск может быть трудно удержать при резке. Закрепка может быть вызовом».
Все производители инструментов, с которыми мы говорили, сделали очень ясно, что эти большие детали часто медленно обрабатываются. Есть предположение, что вы можете обрабатывать материалы 300M на высоких поверхностных футах в минуту. Но реальность в том, что эти большие куски просто слишком тяжелые и большие — и они требуют специализированной фикстурирования, чтобы держать детали от вибрации и получить максимум от режущего инструмента.
Но по сравнению с многими никелями, Waspalloy и материалами Rene, эти стальные и титановые материалы не невероятно трудны, объясняет Билл Дуроу, менеджер глобального инженерного проектного офиса для авиакосмики в Sandvik Coromant.
«Во многих случаях, это масштаб компонентов. Они массивные», говорит Дуроу. «И ничего не единообразно. У них часто странные формы, так что вы не можете просто бросить их на токарный станок. Часто авиапроизводители используют большой расточной фрезер или большие портальные станки, которые занимают много времени».
Производители инструментов видят тренд некоторых авиапроизводителей уходить от портальных станков и расточной фрезеровки к B-осевой обработке и использованию поворотно-фрезерных приложений для меньшего количества установок и меньше фикстурирования — и выполняя 4-до-5-осевое профилирование вокруг деталей.
Но этот новый метод требует больше программирования — и нового мышления о резательных геометриях, чтобы помочь повысить эффективность в производстве шасси. Не редкость, чтобы шасси занимало месяцы для завершения от начала до конца.
Что нового в авиакосмике? Инновации в аддитивном производстве. Читайте «Удивительная эволюция 3D печати в авиакосмике и обороне».
Обработка шасси в реальном мире
Вот три примера реальных деталей и компонентов шасси, изготавливаемых там, где правильная оснастка или новый подход сделали влияние.
Крутящая связь
Вызов: Клиент Seco Tools боролся с крутящей связью — областью шасси, соединяющей внутренний и внешний цилиндры вместе — при резке материала титана 10-2-3. Время цикла было 60 часов с шестью различными установками. Клиент всегда был очень задерживающимся в поставке деталей и был на грани потери контракта с OEM.
Решение: Seco Tools работала с клиентом и партнерами для адресации обработки клиента через партнерство с DMG Mori. Seco Tools помогла найти совершенно новый подход, начиная с нуля с чертежами, моделями и оснасткой.
Результат: Клиент сократил деталестроение и оснасточные установки с шести до двух — и уменьшил время цикла с 60 часов до 23 часов, или 62 процента. Это повысило производство и позволило поставку деталей вовремя. В конечном счете, решение позволило авиапроизводителю сохранить свой контракт.
Оснастка, спроектированная для материала
Вызов: 400-фунтовая кованая компонента шасси из Ti-5553 сжигала инструменты для клиента Kennametal. Клиент программировал новый смену инструмента каждые 30 минут. Когда закончено, эта деталь около 210 фунтов. Но этот титановый материал имел альфа-корпус, который был трудно пробить.
Решение: Kennametal использовала фрезерные резаки с спиральным дизайном с 8-сторонними вставками и сверла, спроектированные специально для этого конкретного и твердого титанового сорта.
Результат: Время грубой обработки пошло с 25 часов до 15 часов. Время цикла сократилось на 40 процентов. Срок службы инструмента повысился на 300 процентов: Инструменты теперь служили 120 минут перед тем, как требовалось новое режущее ребро.
Свежий подход с использованием существующего инструмента
Вызов: Детали для компонентов шасси получали много 5-осевого и движения инструмента какincumbent инструмент подбирал заднюю часть вставки — и срывал винт, так как резак имел глазковый замок, чтобы держать его тугой. Авиационный клиент должен был останавливать своё производство слишком часто, так как детали требовали слишком много ручного вмешательства и присмотра. Вещи двигались слишком медленно.
Решение: Sandvik Coromant применила инструмент, изначально спроектированный для лопастной обработки в горизонтальной фрезеровке, и применила его к этой вертикальной применению — и предложила рамповку или «заживление» инструмента так, что он был поднят на крошечную величину, два-три градуса, чтобы избежать задней резки инструмента. Она также использовала техники для круглых боссов и выполняла очень хорошо.
Результат: Безопасность процесса. Движение вставки ушло. Винты вставок не ломались больше. И клиент смог прекратить присмотр за процессом и перейти к более «бесфонарной» производственной среде. Операторы могли работать на нескольких станках одновременно.
Как вы справляетесь с сокращением времени цикла в вашем авиапроизводстве? Поговорите со своими коллегами в металлообработке форуме. [требуется регистрация]
Промышленные технологии
- Аддитивное производство композитных материалов: новые горизонты для авиации и обороны
- Навигация по многогранным рискам в авиакосмической и оборонной промышленности
- Как 3D-печать революционизирует аэрокосмику и оборону
- Оптимизация сверления и фрезерования CFRP композитов в авиакосмике
- Рост выручки OEM авиации и обороны через IIoT-драйв цифровой трансформации
- Четыре ключевых вызова, формирующих индустрию OEM авиации и обороны
- Навигация по вызовам Индустрии 4.0 в авиационно-оборонном производстве
- Основные компоненты ПП и их применение: как они управляют современной электроникой
- Рыночные тренды в аэрокосмической промышленности и точных авиационных компонентах
- Комплексное тестирование печатных плат: внутрицеховое и функциональное обеспечение надежности