



Продвинутые услуги хонинга и лаппинга для CNC токарных деталей
Примерно 30% компонентов, которые Pioneer Service изготавливает для клиентов, требуют шлифовку после обработки. Стандартная шлифовка (центробезильная и центровая) дает более тонкую шероховатость и/или более точные размеры, чем токарная обработка на швейцарском CNC или CNC токарном центре.
Кроме того, существуют два вида специальных шлифовальных услуг для финиша внутреннего диаметра (ID), специфических признаков (конические, пазы, фаски, отверстия) и экстремально тонких финишей и жестких допусков на наружном диаметре (OD). Это хонинг и лаппинг.
В чем разница между хонингом и лаппингом?
При стандартной шлифовке абразивный круг вращается против поверхности детали, удаляя материал для достижения заданного финиша или размера.
Хонинг и лаппинг ближе к полировке, чем к шлифовке. Удаляется гораздо меньше материала, но поверхность получает экстремально тонкий финиш или жесткий размерный допуск. Часто задаются, когда приложение требует плотного сочетания сопряженных деталей, что обычно в авиакосмической и медицинской отраслях.
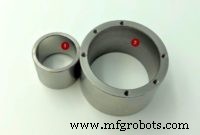
Фото: Элемент (1) — ID после хонинга для полированного финиша. Элемент (2) — токарная деталь со стандартным финишем на ID.
Технически лаппинг выполняют на наружном диаметре. Хонинг — когда нужна обработка бура, сверленного отверстия или ID трубы. Однако термины часто используют взаимозаменяемо, что вызывает путаницу.
Нужен ли мне хонинг или лаппинг?
В хонинге камень (хон) с заданным зерном вращается против детали с контролируемым давлением и по определенному рисунку. Лаппинг — перемещение детали мимо стационарных пластин, обработанных шлифовальной пастой. Визуально лаппинг дает матовый финиш, хонинг — зеркальный.
Разнообразное оборудование для хонинга и лаппинга в зависимости от признаков детали:
- Плоский (Flat) — для достижения заданной плоскости и параллелизма
- Цилиндрический (Cylindrical) — для ID и OD для достижения размера, прямолинейности, круглизности, концентричности и микрофиниша
- Конический (Taper) — для конических поверхностей ID и OD
- Отверстия и пазы (Holes and slots) — как сквозные, так и глухие, могут быть хонированы для заданного микрофиниша
- Контрсверловка (Counter bore) — для заданной прямолинейности или микрофиниша
- Двухповерхностный (Dual surface) — одновременно дает гладкую и текстурированную поверхности (плато-хонинг)
Машины автоматизировали многие процессы, но иногда малые партии делают вручную.
Хотя оборудование Pioneer Service не настроено на хонинг или лаппинг, у нас есть серия выдающихся партнеров, с которыми мы выполняем работу исключительно качественно. Есть проект, который вы хотели бы, чтобы мы рассмотрели или пробировали? Свяжитесь с нами!
Промышленные технологии
- Хонинг (точечная шлифовка): определение, процесс и основные инструменты
- Достижение точных шероховатостей на деталях, обработанных на швейцарских CNC токарных станках
- Токарный станок SNK America Prodigy GT-27 повышает точность с полимерной базой и передовыми функциями C-оси
- Aerotech Machining: 30 лет превосходства в точном производстве
- Высокоточные шпиндели и передовые технологии обработки
- Рыночные тренды в аэрокосмической промышленности и точных авиационных компонентах
- Высокоточные авиационные компоненты: двигатели, крылья и др.
- Высокоточные компоненты: что они такое и почему важны
- Точные токарные детали: определение, процесс и применение
- Точная CNC-обработка: Раскрытие потенциала магния и плоских металлов