



Достижение точных шероховатостей на деталях, обработанных на швейцарских CNC токарных станках
Pioneer Service изготавливает токарные металлические компоненты, соответствующие широкому спектру требований к шероховатости. Некоторые финиши получаются «со станка», другие требуют дополнительных операций. Геометрия детали и материал влияют на достижимую шероховатость при обработке на швейцарском CNC токарном станке или CNC токарном центре.
Требования к шероховатости определяются конечным применением компонента. Ключевые факторы: агрессивность среды, материал сопряженных деталей, функциональные требования, срок службы. Если деталь видна в сборке (ручка, заглушка), шероховатость может задаваться для эстетики.
Измерение шероховатости учитывает 3 аспекта текстуры поверхности:
- Направление (Lay): направление следов режущего инструмента
- Волнистость (Waviness): расстояние между следами инструмента
- Шероховатость (Roughness): глубина следов инструмента
Шероховатость часто задается численно (мкм или мкдюйм) как Ra (средняя шероховатость) — среднее по множеству точек. Меньшие числа — точнее финиш, большие — шершавее.
- Швейцарские CNC станки и CNC токарные центры обычно дают 64–125 Ra со станка. Иногда можно достичь 32 Ra в зависимости от геометрии и материала.
- Требования ниже — требуют дополнительной шлифовки.
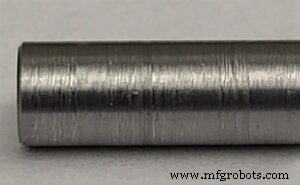
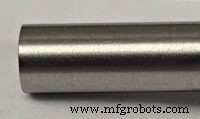
Фото слева: высокое разрешение поверхности детали со станка (~50 Ra). Справа: после шлифовки до 15 Ra.
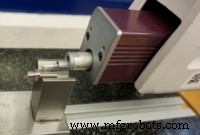
Pioneer Service измеряет шероховатость профилометром. Алмазная игла скользит по поверхности, считывает текстуру и выдает цифровое среднее значение.
Слева: деталь на профилометре. Справа: показание 43. График — профиль поверхности.
Благодаря собственным центробезым шлифовальным станкам мы обеспечиваем наружную шероховатость до 6 Ra. Также предлагаем другие виды шлифовки через партнеров.
Разные отделочные операции влияют на шероховатость. Обычно термическая обработка, анодирование, пассивация и чернение увеличивают шероховатость. В некоторых случаях последующая шлифовка улучшает её. Электролитическое полирование, пескоструйная обработка или напыление могут улучшить поверхность. Необходимо учитывать материал, геометрию и требования к финишу в комплексе.
Для обсуждения возможностей по точной токарной обработке, нашей системы качества AS9100 или ISO9001:2015, или требований к шероховатости — обратитесь к нашей инженерной команде сегодня.
Промышленные технологии
- Выбор правильного поверхностного покрытия печатной платы: HASL, OSP и ENIG подробно
- Основные отделочные техники для компонентов точной обработки — Часть 2
- Лучшие отделочные услуги для компонентов точной обработки — Часть 1
- Как COVID-19 переформирует глобальные поставки точных деталей
- Продвинутые методы обработки поверхности для высокоточных авиационных деталей
- Ключевые отрасли, полагающиеся на высокоточные CNC-обработанные детали
- Достижение превосходной отделки поверхности с литьем в оболочках
- Основные правила и запреты для качественной отделки поверхности деталей после ЧПУ-обработки
- Топ-10 точных компонентов, изготавливаемых на ЧПУ-станках
- Точные токарные детали: определение, процесс и применение