



Высокоскоростное фрезерование: Повышение эффективности с передовой оснасткой Kyocera
Высокоскоростное фрезерование (High-Feed Milling) обладает множеством преимуществ: оно повышает интенсивность удаления металла и продлевает срок службы инструмента. Рассмотрим режущие стратегии, способные увеличить производительность ваших станков с ЧПУ.
По мере усложнения обработки и поиска производителями способов получить преимущество на конкурентном рынке, высокоскоростное фрезерование становится все более популярным методом обработки.
Высокоскоростное фрезерование позволяет обрабатывать детали со скоростями, превышающими традиционные методы. Благодаря меньшей глубине резания и более высокой скорости подачи достигается улучшенное удаление металла и, в конечном счете, более долгий срок службы инструмента.
Высокая интенсивность удаления металла делает высокоскоростное фрезерование очень производительным и экономически эффективным методом для быстрой черновой обработки различных заготовок.
Дополнительные преимущества высокоскоростного фрезерования:
- Формирование более тонких стружек по сравнению с традиционными фрезами с углом 90° и 45°. Это обеспечивает более высокую интенсивность удаления металла и сокращает время цикла.
- Направление режущей силы к шпинделю при использовании фрез с углом 10–25° снижает вибрации, продлевает срок службы инструмента и улучшает качество обработанной поверхности. (Семейство фрез MFH от KYOCERA также имеет выпуклую форму режущего ребра, уменьшающую ударную нагрузку при вхождении в заготовку, что дополнительно снижает режущие силы и вибрации.)
- Угол режущего ребра 10° обеспечивает:
- Постоянную толщину стружки на всем диапазоне глубины резания.
- Тонкую стружку и низкие режущие силы при любой глубине резания.
- Снижение температур при обработке — идеальный вариант для термостойких сплавов.
- Многофункциональность: фрезы высокой подачи применимы для широкого спектра операций:
- Лицевое фрезерование и фрезерование уступов
- Разрезание пазов
- Наклонное фрезерование (Ramping)
- Винтовое фрезерование
- Выфрезывание карманов
- Контурная обработка
Большая глубина резания
На рынке представлен широкий выбор индексируемых фрез высокой подачи. Только KYOCERA предлагает пять различных вариантов, включая новый MFH-Max, который обеспечивает большую глубину резания по сравнению с обычными фрезами высокой подачи. MFH-Max позволяет глубину резания 2,5 мм (0,098 дюйма), в то время как стандартные фрезы ограничены 1 мм (0,039 дюйма). Это повышает производительность и продлевает срок службы инструмента.
Как и другие фрезы семейства MFH, новый Max демонстрирует отличные результаты в широком спектре применения: автодетали, труднобрабатываемые материалы, штампы — предоставляя множество решений для различных условий обработки.
Однако большая глубина резания Max требует более низкой скорости подачи по сравнению с обычными фрезами высокой подачи. Означает ли это снижение интенсивности удаления металла? Для проверки KYOCERA провела сравнительные испытания MFH-Max, MFH-Raptor и MFH-Mini в типичном сценарии обработки.
Тестовый сценарий
Для испытаний выбран типичный сценарий: обработать поверхность заготовки из стали 4140 (28–32 HRC), размером 5×6 дюймов, со слоем снятия 0,090 дюйма (2,29 мм), используя три различных фрезы высокой подачи.
Участники теста
№1: Фреза 2″ MFH-Raptor MFH2000R-14-4T (4 зубца, пластины SOMT14)
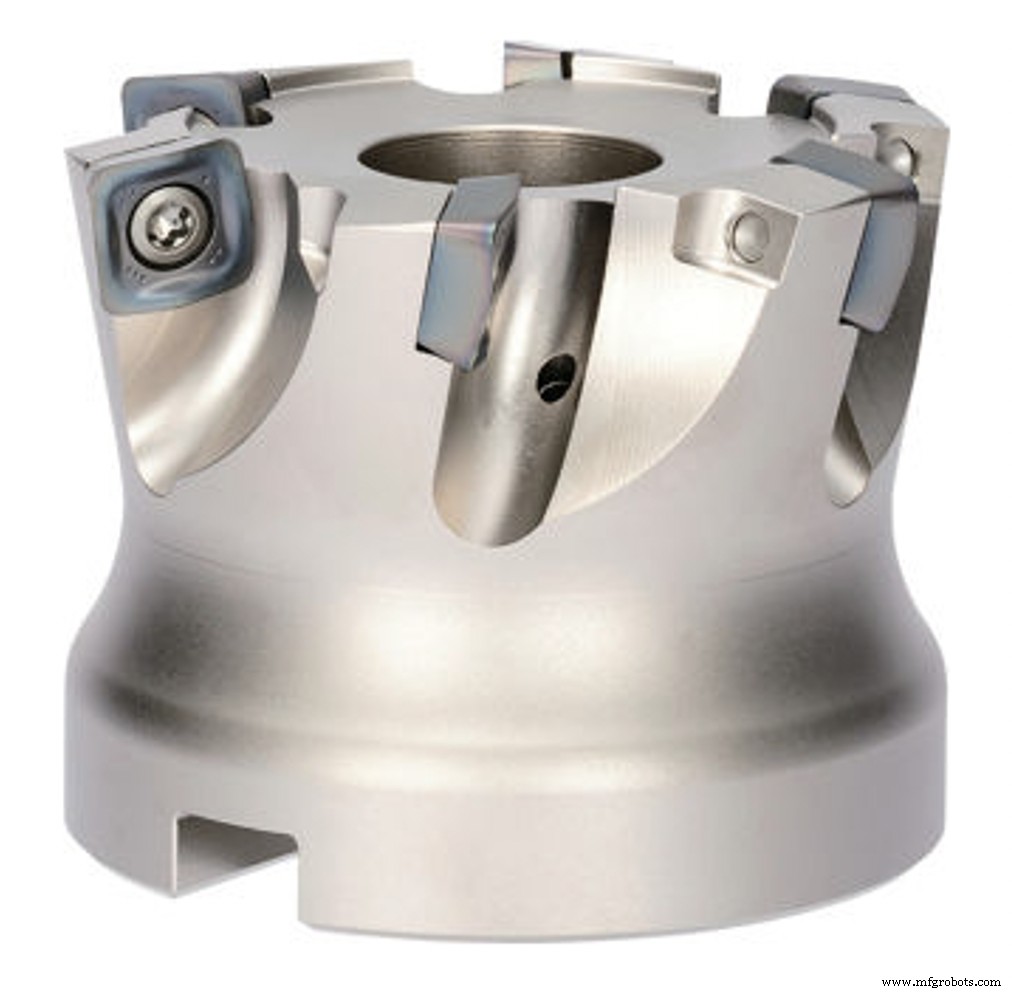
- DCX (макс. диаметр по внешнему краю пластины): 2″
- DC (диаметр резания): 1,094″
- APMX (макс. глубина резания): 0,079″
№2: Фреза 2″ MFH-Mini MFH2000R-03-9T (9 зубьев, пластины LOGU03)
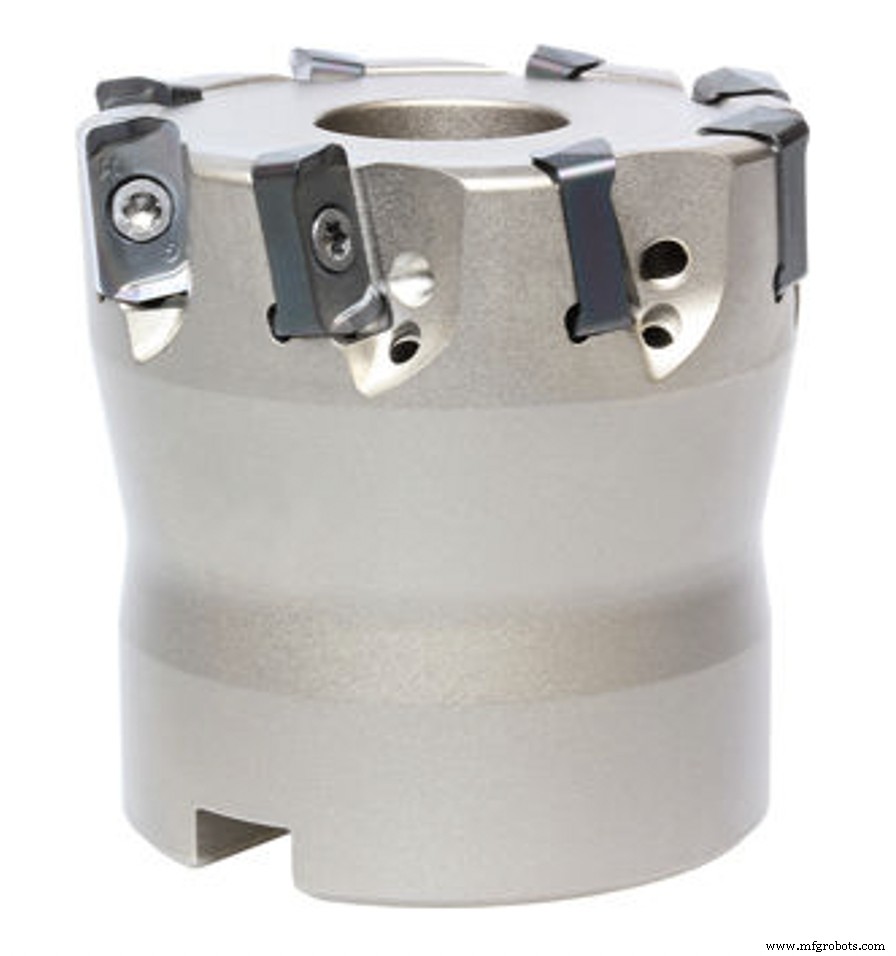
- DCX: 2″
- DC: 1,685″
- APMX: 0,039″
№3: Фреза 50 мм MFH-Max MFH050R-04-7T-M (2″ не было в наличии, 7 зубьев, пластины LOMU04)
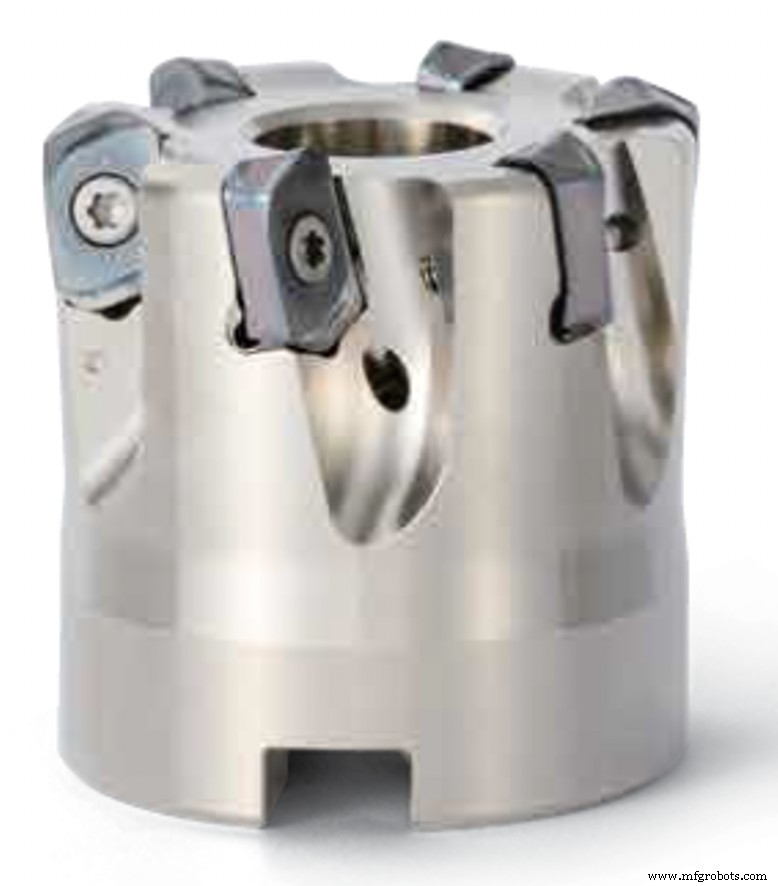
- DCX: 1,969″
- DC: 1,535″
- APMX: 0,098″
Как и любой другой инструмент, фрезы высокой подачи требуют внимания к размеру DC (плоская часть, подвергаемая обработке) и значению APMX (макс. глубина резания) при углах вхождения, отличных от 90°. Зная эти параметры, можно рассчитать количество проходов для обработки заготовки до глубины 0,090″.
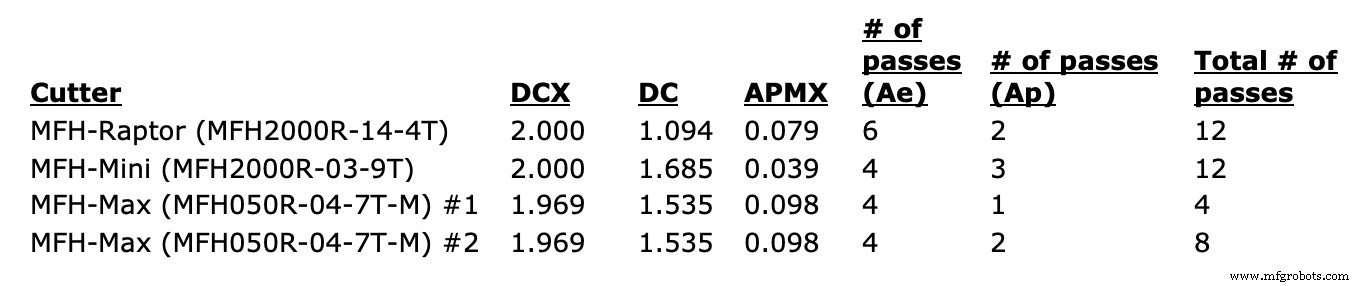
На примере MFH-Raptor (MFH2000R-14-4T): из таблицы видно, что для обработки поверхности требуется 6 проходов, так как DC чуть более 1″. Кроме того, так как APMX меньше 0,090″, потребуется 2 прохода по оси Z для достижения полной глубины. Итого: 12 проходов (6 × 2 = 12). У MFH-Mini больший DC, но меньший APMX — результат тоже 12 проходов. Для MFH-Max рассмотрено два варианта: один проход полной глубины 0,090″ (4 прохода всего, но с пониженной подачей) и два прохода по 0,045″ (8 проходов, с более высокой подачей).
Во всех испытаниях использовался один и тот же твердый сплав (PR1535) и рекомендуемые начальные параметры скорости и подачи.
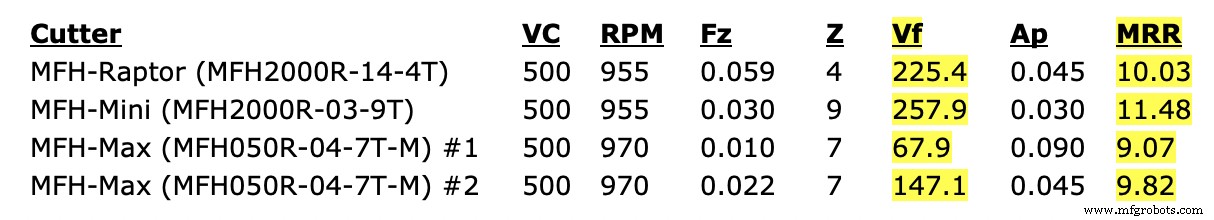
Два основных показателя производительности — скорость подачи стола (Vf) и интенсивность удаления металла (MRR) — показаны в диаграмме. Оба отражают скорость резания, но не дают полной картины. MRR — более точный показатель, так как учитывает объем удаляемого материала в минуту (функция Vf, глубины Ap и ширины Ae резания). В данном случае ранжирование Vf и MRR совпало для всех фрез. Однако, хотя Vf у MFH-Max (67,9 куб. дюйм/мин) составляет около четверти от MFH-Mini (257,9), MRR составляет 79% (9,07 против 11,48). По любому показателю ожидалось бы лидерство MFH-Mini, затем MFH-Raptor, а MFH-Max — последним. Но эти метрики не учитывают время безрезовых движений (перепозиционирование для дополнительных проходов). Чем больше проходов, тем больше перемещений.
Для просмотра видео с режущими стратегиями перейдите по ссылкам ниже.
№1: MFH-Raptor (MFH2000R-14-4T)
№2: MFH-Mini (MFH2000R-03-9T)
№3: MFH-Max (MFH050R-04-7T-M) (Ap 0,090″)
№4: MFH-Max (MFH050R-04-7T-M) (Ap 0,045″)
Анализ результатов
Как сравниваются результаты тестов?
В таблице видно, что минимальное количество проходов больше чем компенсирует разницу в Vf или MRR, позволяя фрезе MFH-Max (MFH050R-04-7T-M) при полном срезе 0,090″ достичь самого короткого времени цикла — 30,23 секунды.
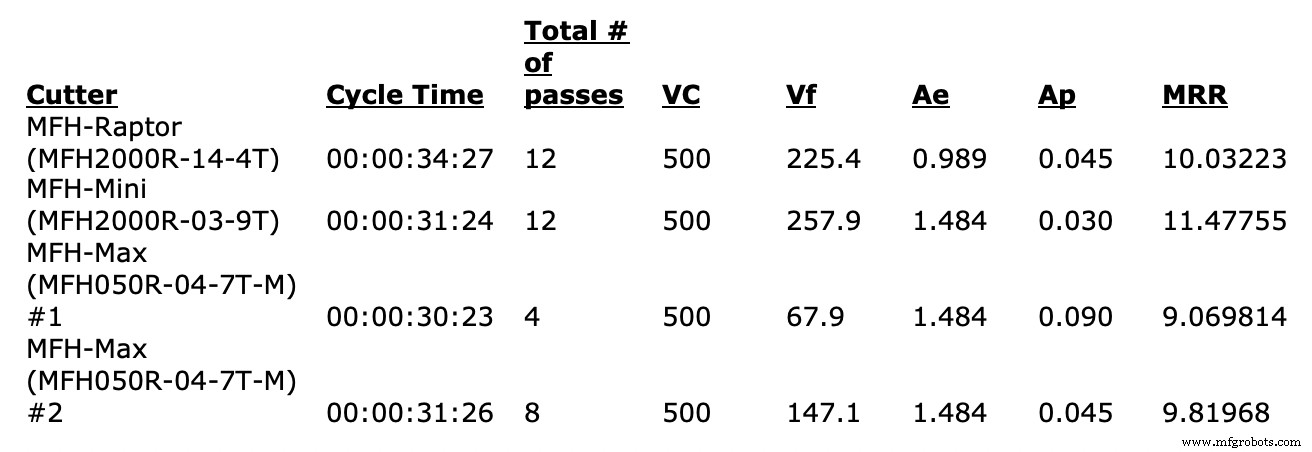
MFH-Mini (12 проходов) и MFH-Max при Ap 0,045″ (8 проходов) показали почти одинаковое время цикла: 31,24 и 31,26 сек. соответственно.
MFH-Raptor (второе место по Vf и MRR) показал наибольшее время цикла из-за большого числа проходов.
Сравнивая фрезы с 12 проходами, видим: вариант с более высоким Vf и MRR выиграл. Этот конкретный случай демонстрирует: при оценке общего времени цикла нужно учитывать не только Vf и MRR, но и общее число проходов и время безрезовых движений.
Изменение габаритов заготовки или объема снимаемого материала повлияет на результаты.
Необходимо учитывать вашу уникальную ситуацию для выбора оптимальной фрезы высокой подачи под конкретную заготовку.
Используете ли вы высокоскоростное фрезерование в своем производстве? Какие преимущества обнаружили? Поделитесь мнением в комментариях.
Промышленные технологии
- 5 ключевых фактов о фрезерных станках — история, типы и современные ЧПУ-применения
- Надежность: это не только про обслуживание
- Лазерная резка: ответы на 6 главных вопросов производителей
- Полное руководство по фрезерным резакам: типы и применения
- Управление данными: как умные заводы повышают эффективность в Индустрии 4.0
- Кислородно-топливная резка: бессмертное, экономичное решение для формовки металла
- Технология поверхностного монтажа (SMT): будущее интеграции ПП
- Мастерство металлических покрытий: повышение производительности, долговечности и соответствия нормам
- Литье в оболочках в авиации: точность, эффективность и устойчивое развитие
- Полное руководство по пятиосевым фрезерным станкам