



Крутящий момент зажима: понимание правильного вопроса для безопасности инструмента
Крутящий момент зажима: Ответ на неправильный вопрос.
Часть 2 из 2-частичной серии
(см. Крутящий момент зажима: Является ли это правильным способом измерения эффективности инструмента/удержава?).
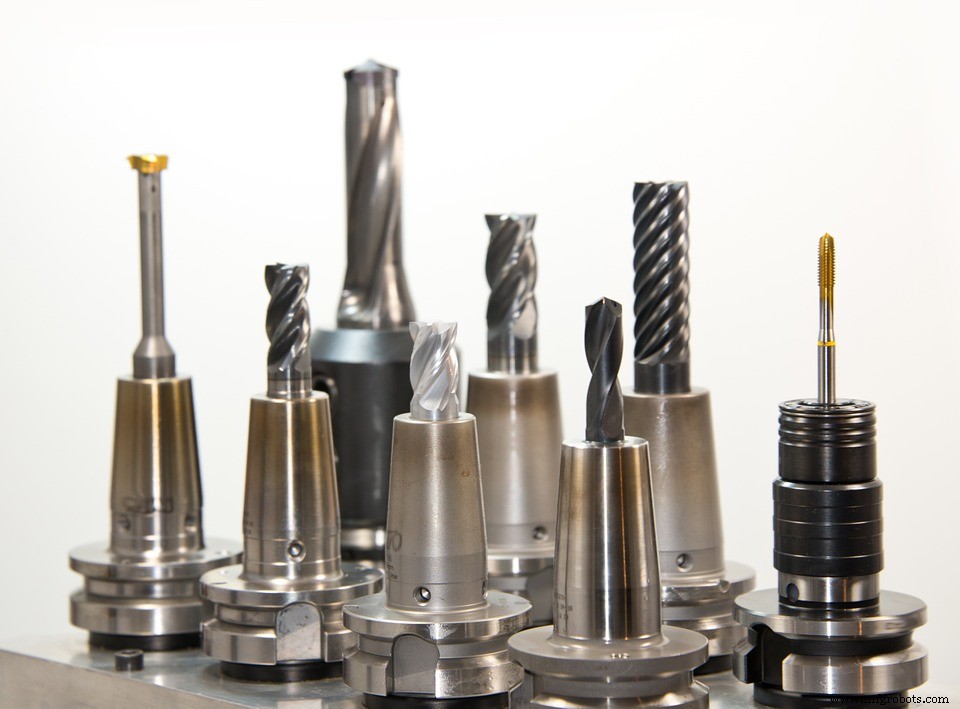
По мере того как станки для металлообработки эволюционировали, становясь быстрее и быстрее, поиск того, что мы называем «безопасностью инструмента», продолжался тоже. По мере того как новые формы удержав вступили в использование, крутящий момент зажима продолжал быть предпочитаемым методом оценки и сравнения разных методов удержания инструментов на месте для лучшей продуктивности.
Удержавы с боковой зажимной (Sidelock End Mill Chucks)
Удержав с боковой зажимной был ранним (почти 100 лет назад) решением для обеспечения безопасности инструмента. Этот интерфейс включает затяжку винта сбоку удержава в сочетании с заточенным плоским участком сбоку инструмента. В то время как безопасность инструмента обеспечена, форма-맞춤 решение создает множество других проблем, делающих его менее идеальной системой для современных методов обработки.
Во-первых, природа одностороннего зажима через зажимной винт создает очевидную проблему концентричности. Поскольку сила применяется близко к низу шанка, она заставляет режущий конец инструмента двигаться в противоположном направлении; следовательно, происходит проблема биения, которая уменьшает срок службы инструмента и размерную точность. Во-вторых, винт с одной стороны удержава в сочетании с режущим инструментом, лишенным куска материала с одной стороны, создает очевидную проблему небаланса. Результат — увеличенная вибрация, влияющая на срок службы инструмента, отделку и жизнь подшипников шпинделя. Обычное решение преодоления обоих этих недостатков — более низкие скорости и подачи для улучшения жизни, отделки или звука обработки. Конечный ущерб в конце, часто никогда не реализованный, так как многие обработки процессы наследуются, — сниженная продуктивность.
Как упоминалось в нашей предыдущей статье, удержавы с боковой зажимной все еще используются сегодня, в части потому, что они предлагают меру безопасности инструмента. Однако их врожденное отсутствие точности биения и баланса привело к эволюции равнопопулярной системы зажимной коллеты. Но что эта система приобрела в точности, она отдала в безопасности инструмента.
Коллетные удержавы (Collet Chucks)
Коллетные удержавы эволюционировали из потребности в большей точности, чем у традиционного бокового удержава. В этом отношении метка точности была значительно улучшена. Кроме того, универсальность дизайна была еще одним огромным атрибутом, снижающей добавленную стоимость полностью нового удержава, когда требовался другой диаметр инструмента. Улучшенная универсальность и точность сделали этот удержав, возможно, одним из самых популярных методов удержания инструментов в отрасли. Однако, что коллетный удержав приобрел в точности, он потерял в крутящем моменте зажима. Механическая природа этого решения сделала вытягивание инструмента реальной проблемой для тех, кто пробовал любой тип тяжелых фрезерных операций с ним. Многие операторы пытались компенсировать перетяжкой гайки, но, увы, это только привело к потере точности биения и безопасности инструмента, которая все еще была недостаточной. Таким образом, дальнейшее продвижение продолжилось.
Фрезерные удержавы (Mill Chucks)
Следующая эволюция в удержавах инструментов пришла в виде фрезерных удержав. Это механическое решение, разработанное 50 лет назад, для обеспечения большего крутящего момента зажима против коллетных удержав (больше безопасности) с похожей точностью, чтобы производители могли иметь коллет-подобную систему, способную на черновиковое фрезерование. Фрезерные удержавы считались превосходными над боковыми зажимными в том, что они обеспечивали улучшенную точность с усиленным крутящим моментом зажима для улучшенной безопасности… если зажимали правильно. Увеличение точности пришло от коллетного интерфейса, который зажимал равномерно 360° вокруг шанка резака, в то время как подшипниковый бегун обеспечивал увеличенную передачу крутящего момента во время затяжки. Кроме того, их можно сбавить, ограничивая количество разных удержав, необходимых для каждого диаметра инструмента.
Однако фрезерные удержавы имеют много отдельных компонентов. Как отмечалось ранее, инструмент зажимается с использованием клетчатой подшипниковой клетки, которая затем затягивается большой внешней гайкой для компрессии удержава вокруг инструмента. В то время как крутящий момент зажима значительно увеличен над тем коллетного, чистая величина подшипниковой клетки требует большую гайку для их размещения, следовательно, профиль удержава, который очень объемный и имеет плохие возможности досягаемости.
Также упоминалось ранее, эффективность фрезерного удержава очень зависит от оператора. Правильное зажимание требует, чтобы гайка была затянута до упора и затем ослаблена на ¼ оборота. Это потому, что подшипники немного перекатываются сами на себе при затяжке, вызывая биение. Ослабляя, вы снимаете давление с подшипников. Но многие операторы, из-за отсутствия осведомленности, временных ограничений или других причин, склонны перетягивать гайку без ослабления.
Другой недостаток этой системы — игольчатые подшипники никогда не локализуются в одном и том же месте каждый раз после затяжки, и часто перекатываются друг на друге. Результат — неспособность достичь повторяемого баланса. На более низких скоростях ущербы небаланса не всегда сразу видны, но по мере увеличения скоростей точность биения и срок службы инструмента быстро падают.
Наконец, фрезерный удержав — дорогое решение удержания. Помимо первоначальной стоимости, есть стоимость обслуживания для рассмотрения, так как большинство должны быть разобраны и смазаны каждые 6 месяцев. Поскольку это занимает время и деньги, операторы часто пропускают этот жизненно важный шаг. В результате крутящий момент зажима уменьшается и точность биения компрометируется.
Другие варианты
Какие некоторые другие альтернативы фрезерным удержавам или фрезерным удержавам операторы использовали в попытке достичь безопасности инструмента?
Термоусадка (Shrink fit) берет метод трения зажима на другой уровень. Она использует свойства термического расширения для приспособления высокого крутящего момента зажима с добавленной точностью и повторяемостью баланса. Она также может использоваться с системой Safe-Lock™. Не только эта система имеет высокий зажимной крутящий момент, точность и баланс; она также одна из самых легких систем для операторов для обучения.
Пресс-фит система использует механический пресс для временной деформации коллеты/слива для вставки круглого шанка инструмента. Удержав имеет легкий угол, соответствующий коллетному сливу. Гидравлический пресс, движущийся через прямой отверстие в середине, прессует коллету и инструмент вместе. Крутящий момент зажима высок и точность биения хороша, но тело удержава лишено физической массы, делая его менее идеальным для тяжелых боковых нагрузок, следовательно, не подходящим для тяжелого черновика. Гибкость также отсутствует, так как инструменты должны иметь определенный размер шанка или коллета может треснуть. И потому что система проприетарная, вы становитесь очень зависимы только от одного производителя для цены, наличия на складе и разнообразия предложений выбора.
Гидравлические удержавы хороши для прямой вертикальной работы (сверление/растачивание), но не для фрезерования. Они используют жидкость под давлением для расширения внутренней мембраны, которая в конечном счете зацепляет инструмент. Это адекватно для высокоскоростной обработки с низкой глубиной резания и режущими силами, но не идеально для тяжелого черновика или любого сценария, в котором встречаются большие радиальные силы или тепло. Почему? Жидкость в удержаве слишком гибка, чтобы обеспечить достаточную передачу крутящего момента зажима. Кроме того, высокопроизводительное фрезерование в некоторых случаях может генерировать температуры, которые фактически вызывают испарение внутреннего масла, таким образом вызывая отказ. Похоже на фрезерный удержав, обслуживание также требуется время от времени, чтобы убедиться, что внутренние мембраны не износятся слишком сильно и не начинают течь.
Как показывает эта статья, поиск максимального крутящего момента зажима продолжался десятилетиями без какого-либо реального удовлетворения, потому что потребность не была правильно определена. Крутящий момент зажима был ответом на неправильный вопрос.
Ранее опубликовано на Haimer-USA.com.
Промышленные технологии
- Красители: основные цветовые вещества для текстиля, бумаги и не только
- Оптимизация контрактов на обслуживание: долгосрочные стратегии для надежности
- Контрактирование обслуживания: когда аутсорсить, а когда оставить внутри (Часть I)
- Цифровое финансирование: ускорение ESG-прогресса по цепочкам поставок
- Энергоэффективность как сервис: передовой подход к борьбе с изменением климата
- Небаланс станков: скрытая проблема, которую должен решить каждый станочный цех
- Максимизация долговечности инструмента: как углы наклона формируют токарную производительность
- MEP в авиастроении: устранение заусенцев и острых кромок механизированным профилированием кромок
- Освоение твердой токарной обработки: преодоление вызовов передовым инструментом
- Расширение возможностей станочников: встроенный контроль поверхности для высшего качества продукции