



Basin Precision Machining сокращает время наладки за счет передовых решений автоматизации
Basin Precision Machining LLC повышает качество за счет эффективной системы однодетального потока на всей площади цеха
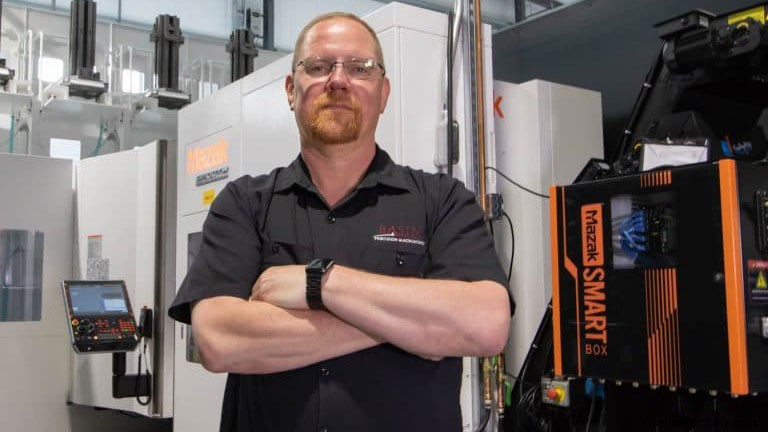
Эрик Андерсон, президент и CEO Basin Precision Machining LLC, определил, что наладки — корень всех зол в производственной производительности. Они вызывают вариации деталей, простой и высокие проценты брака. И, как многие другие цехи, Basin столкнулась с проблемой долгих и сложных наладок заданий — пока цех в Джефферсоне, штат Висконсин, не отбил атаку автоматизацией.
Basin считает себя относительно неконвенциональным цехом благодаря своей крайней одержимостью качеством, бережливым производством и высокоэффективным однодетальным потоком по всей площади цеха. Но нигде эта неконвенциональность не проявляется ярче, чем в использовании автоматизации в среде высокого микса/низкого объема, в отличие от типичного сценария высокого объема.
Для достижения своей специальной автоматизации высокого микса/низкого объема Basin опирается на производственные ячейки, состоящие из новейшей, наиболее передовой технологий станков с наибольшими возможностями хранения инструментов и цифровой связью — комбинация, которая практически устранила время наладки.
Как точный контрактный станочный цех, Basin обслуживает нефтегазовую, аэрокосмическую, рынок развлекательных транспортных средств и гидравлический рынок. Её клиенты включают такие компании, как нефтегазовая компания FHE USA LLC, производитель картриджных клапанов HydraForce Inc. и мотоциклетный OEM Harley-Davidson Inc.
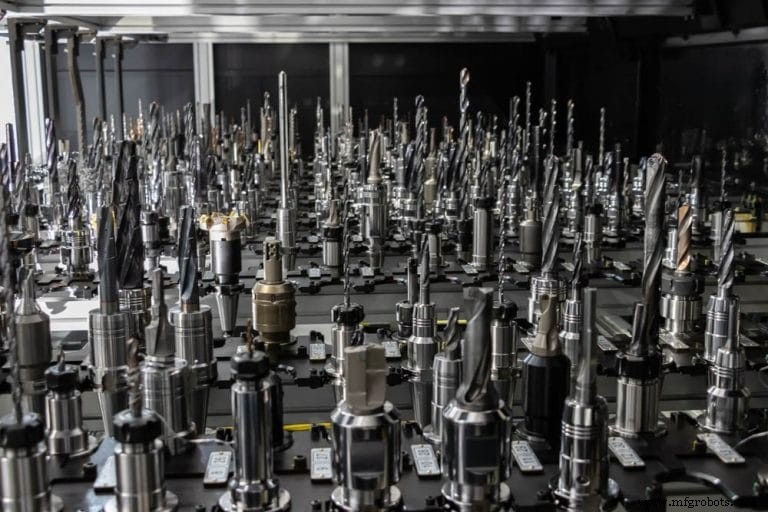
В некоторых случаях цех производит около 250 версий детали для одного клиента. Связанные размеры партий могут варьироваться от 5 до 500 штук, что, по словам Андерсона, эквивалентно примерно 80 наладкам в месяц для переключения с одной версии на другую. Эти трудоемкие и ресурсоемкие наладки требуют квалифицированных людей, понимающих наладки 100+ инструментов, сложную многостороннюю оснастку и как запускать сложные детали.
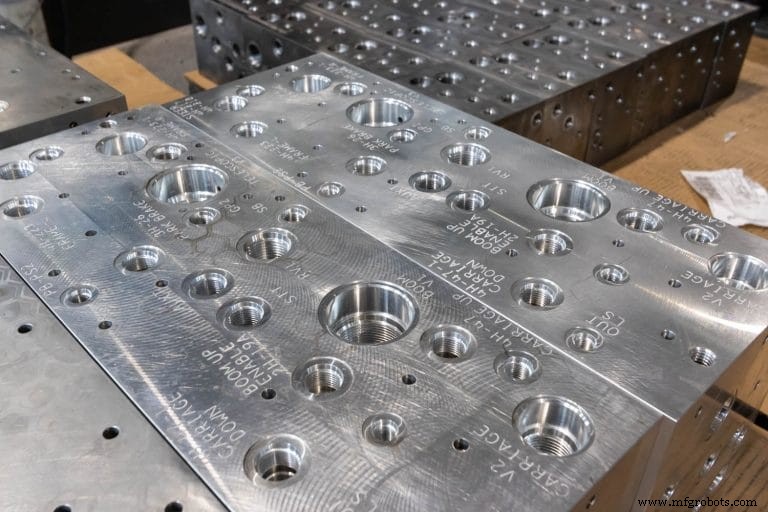
С одной из своих крупнейших автоматизированных производственных ячеек Basin может иметь около 200 номенклатур деталей, настроенных в любой момент. Ячейка позволяет цеху настроить задания один раз, оставить их в ячейке и запускать каждое по мере необходимости. Размещенная в новом дополнительном здании 22 500 кв. футов (2090 кв. м) и производящая в основном гидравлические коллекторы, ячейка состоит из шести горизонтальных машинирующих центров Mazak HCN-5000 в системе Mazak Palletech с тремя уровнями, 120 паллетами и тремя станциями загрузки. Для максимальной емкости инструментов каждый машинирующий центр сопряжен с Mazak Tool Hive, вмещающим по 348 инструментов каждый, итого 2088 инструментов для ячейки.
Большие емкости инструментов, по словам Андерсона, значительно способствуют сокращению наладок, позволяя цеху оставлять инструменты настроенными при переключении ячеек с одной детали на другую. В большинстве случаев инструмента достаточно для одного станка, чтобы запустить дюжину разных номенклатур деталей из трех размеров сырья.
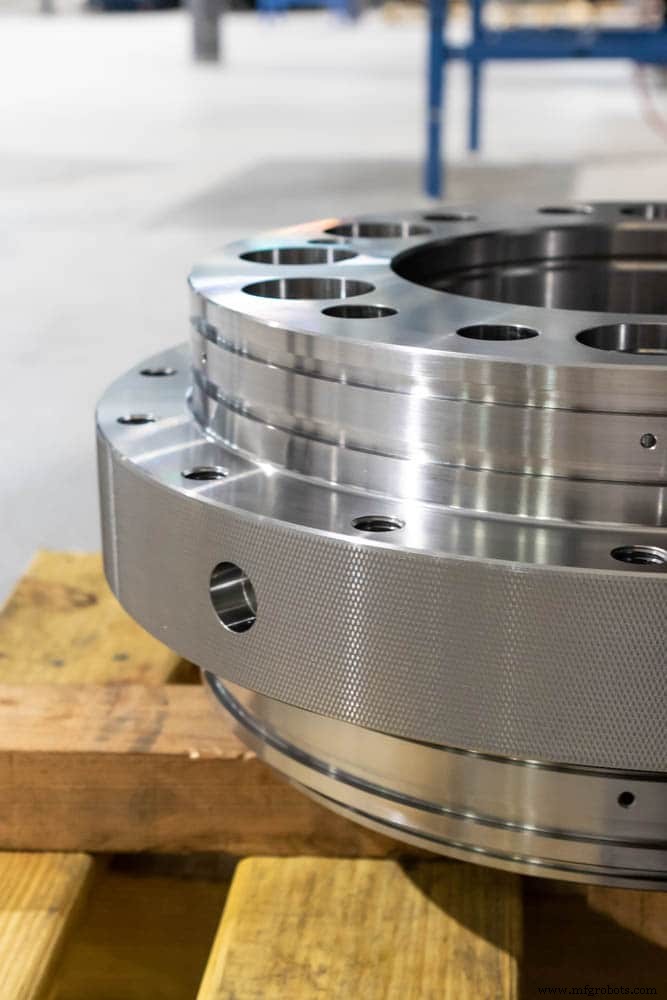
В прошлом году цех выполнил около 11 млн долларов работ по гидравлическим коллекторам на 15 отдельных станках, обслуживаемых 32 людьми. С одной только новой системой Mazak Basin теперь будет обрабатывать примерно 9,5 млн долларов работ всего на шести станках и с шестью людьми, производя 90% от предыдущего объема.
Все HCN-5000 оснащены системами управления Mazatrol SmoothG от Mazak, которые удобны для пользователя и обеспечивают высокоскоростную, высокоточную обработку. Прямые приводы ротационных столов и двухпаллетные чейнджеры идут стандартной комплектацией. Эта простая и эффективная функция автоматизации повышает производительность, позволяя рельсовому роботу Palletech загружать или разгружать один паллет, пока станок продолжает обрабатывать деталь, закрепленную на другом паллете.
Для дальнейшей оптимизации процесса каждый HCN-5000 ячейки оснащен Mazak SmartBox — платформой запуска, предоставляющей Basin простой и безопасный вход в промышленный интернет вещей (IIoT). На базе технологии MTConnect открытый протокол SmartBox обеспечивает связность станков и устройств цеха, позволяя расширенный мониторинг и аналитические возможности.
По словам Андерсона, Basin установила SmartBox для мониторинга общей эффективности оборудования (OEE) и будущего интерфейса с ERP-системой цеха. В настоящее время Mazak SmartBox передают данные об инструментах через RFID-чипы от предустановочных приборов Basin на станки. Но, добавил он, цех в конечном итоге оснасит оборудование датчиками, чтобы использовать Mazak SmartBox для предиктивного обслуживания и мониторинга критических систем станков.
Другая недавно добавленная автоматизированная производственная ячейка в Basin построена вокруг горизонтального машинирующего центра Mazak HCN-8800 и Tool Hive на 348 инструментов в системе Palletech на шесть паллетов. Ячейка производит компоненты в основном для системы нефтегазовой отрасли по фиксации оборудования на устьях скважин — RigLock от FHE.
Помимо HCN-8800, Basin также производит компоненты для системы RigLock на многофункциональном станке Mazak Integrex i-630V/6, пятиосевом решении с мощными точечными и фрезерными шпинделями, предназначенном для тяжелой обработки. Станок обрабатывает корпуса RigLock диаметром 20 дюймов (508 мм), весом 1200 фунтов, изготовленные из стали твердостью 32 HRC. Раньше другому поставщику эти детали требовалось шесть операций и 55 дней общего времени обработки; Basin теперь завершает их чуть более чем за семь часов с всего одной операцией на Integrex i-630V/6.
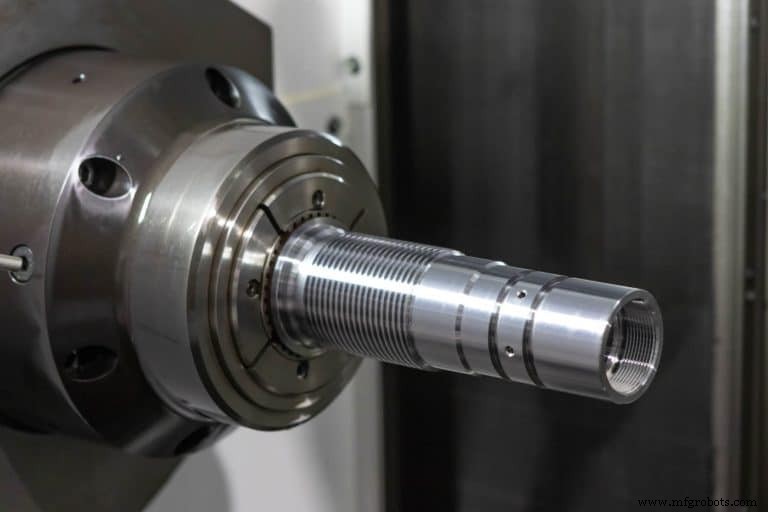
Для этих деталей, по словам Андерсона, процесс намного проще, если он может быть выполнен в одной операции. «Это позволяет устранить все переменные: манипулирование, загрузку, потерю реперных точек и необходимость множества оборудования», — объяснил он. «Если бы обычный цех делал ту же работу, ему потребовались бы два токарных станка и вертикально-фрезерный с индексатором, и пришлось бы манипулировать деталью четыре раза».
В Basin однодетальный поток и возможность Mazak Done in One означают, что сырье входит в процесс и выходит как готовые компоненты. Это означает нулевую незавершенку, гораздо меньше проблем с качеством и более быстрые сроки выполнения заказов. Все это привело к дефектности ниже 50 ppm (частей на миллион) для Basin. Фактически цех достигал 19 ppm и держит этот уровень уже 10 лет.
Андерсон сказал, что некоторые другие станки Mazak в цехе, как Integrex i-630V/6, не являются тем, что считается традиционной автоматизацией — никакие роботы не загружают станок. Вместо этого автоматизация является результатом способности многофункционального станка выполнять точечные операции и полноценное пятиосевое фрезерование для обработки деталей в одной установке.
Дополнительные примеры такой встроенной автоматизации включают четыре других недавно приобретенных многофункциональных станка Mazak. Это Integrex i-400S с вторым точным шпинделем; Integrex i-200ST с нижней турелью в дополнение ко второму точному шпинделю; и два многофункциональных станка Integrex e-500H-S, каждый из которых имеет два одинаково мощных противостоящих точных шпинделя с управлением по оси C. Эти станки также имеют интегральные моторные фрезерные шпиндели, вращающиеся по оси B для одновременного пятиосевого и высокоскоростного фрезерования.
Integrex e-500H-S изготавливает крупные детали для системы RigLock. Integrex i-400S и i-200ST также обрабатывают компоненты RigLock и детали предотвратителей выбросов, которые подаются прутковым способом в станок Integrex i-200ST. Пока эти станки работают, их оператор также находит время для управления Integrex i-400S.
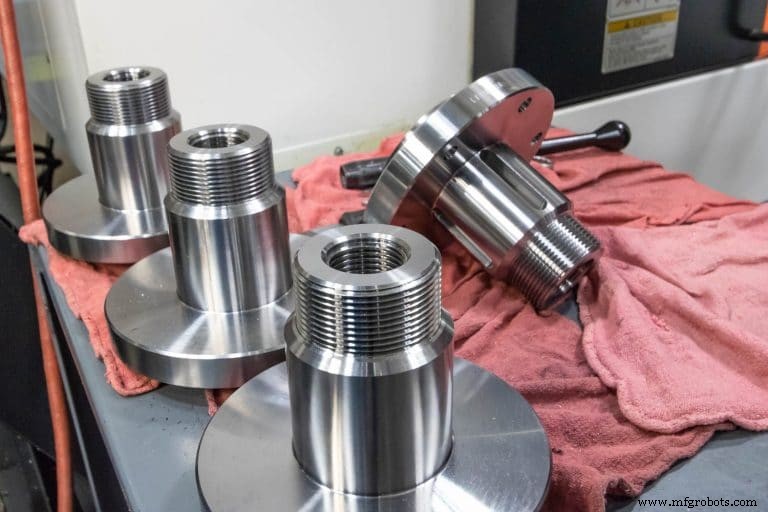
«Автоматизированные системы обработки вроде наших Mazak», — сказал Андерсон, — «это решение проблем с кадрами, таких как дефицит квалифицированного труда. Наши люди — менеджеры автоматизации, потому что наладчиков трудно найти. Они совестливы с сильным чувством ответственности за надзор наших систем и поддержание их производства. Они не просто нажимают кнопки, они — люди, вложенные в процесс — в некотором смысле индивидуальные менеджеры заводов — и отвечают за сырье своей рабочей ячейки, станки в ячейке, инструментарий, качество, как деталь записывается и как она упаковывается и предъявляется клиенту».
Большинство деталей в Basin изготавливаются из материалов, включающих 4140, 4340 и некоторые предзакаленные стали в виде прутка, ковок и отливок. Также производят некоторые детали из Invar 36, алюминия 6061-T6 и чугуна 65-45-12 DuraBar. Заготовки могут весить от двух унций до 2000 фунтов и требуют жестких допусков и шероховатости. Позиционные допуски варьируются от 0,005 дюйма (0,12 мм) до 0,001 дюйма (0,0254 мм), и во многих случаях цех должен держать диаметральные допуски ±0,00025 дюйма. Типичные размеры партий варьируются от непрерывного производства сотен тысяч деталей в год до одиночных заказов на 2 детали.
Изначально основанный родителями Андерсона, цех имеет 190 сотрудников, два объекта в Джефферсоне и Уайтвотере, штат Висконсин, и совокупную производственную площадь 85 000 кв. футов (7897 кв. м). В цехе около 10 клиентов, и, по словам Андерсона, они не пытаются быть контрактным цехом для 100 клиентов, потому что очень трудно обеспечить адекватное обслуживание всем сразу.
«Мы стремимся развивать крепкие отношения с ключевыми клиентами, которые хотят, чтобы мы производили значительные объемы работ», — сказал он. «Делая это, мы получаем твердые обязательства от клиентов и готовы делать крупные инвестиции в производственные технологии для изготовления их компонентов максимально качественно и стоимоэффективно. Многие цехи не готовы на это».
Basin продолжит фокусироваться на заданиях высокого микса/низкого объема, состоящих из сложных деталей, потому что именно их большинство цехов избегает. Андерсон сказал, что цель — получить работу и правильное оборудование для неё, такое как гибкие станки Mazak и системы автоматизации, которые компания использует сегодня. Эта стратегия хорошо сработала для него и продолжает открывать новые рынки для Basin.
«Мы смотрим в будущее и готовы делать инвестиции», — сказал Андерсон. «Это резонирует с потенциальными клиентами, потому что им трудно найти поставщиков для работ, за которые мы беремся. Эти клиенты хотят поставщиков, которые берут на себя обязательства получить передовые технологии и всё остальное необходимое для работы».
Отредактировано редактором ежегодника Кандас Роуло на основе информации, предоставленной Mazak.
Система управления автоматикой
- GuardCom Top Rollers: продвинутая сенсорная автоматизация для мобильных роботов
- ИИ в тестовой автоматизации: революция в обеспечении качества для современных ERP-систем
- Omron представила новое поколение промышленного робота со встроенным AI для предиктивного обслуживания
- Ускорьте бизнес-автоматизацию с платформами low-code
- Повышение производственного совершенства: автоматизированный контроль качества на базе передовых технолог…
- Трансформация клиентского опыта с помощью интеллектуальной автоматизации
- Использование процессной автоматизации для создания выигрышных исходов
- Пятиосевая обработка: 10 ключевых элементов автоматизации для точности
- Передовая роботизированная автоматизация интегрируется с нулевой точкой зажима для точных, эффективных опе…
- Низкобюджетная автоматизация: RHEWUM® улучшает сварку с коллаборативными роботами