



Безлюдные ЭРС: шаг к автоматизированной точности
Автоматизация процессов ЭРС требует более чем хорошего оборудования
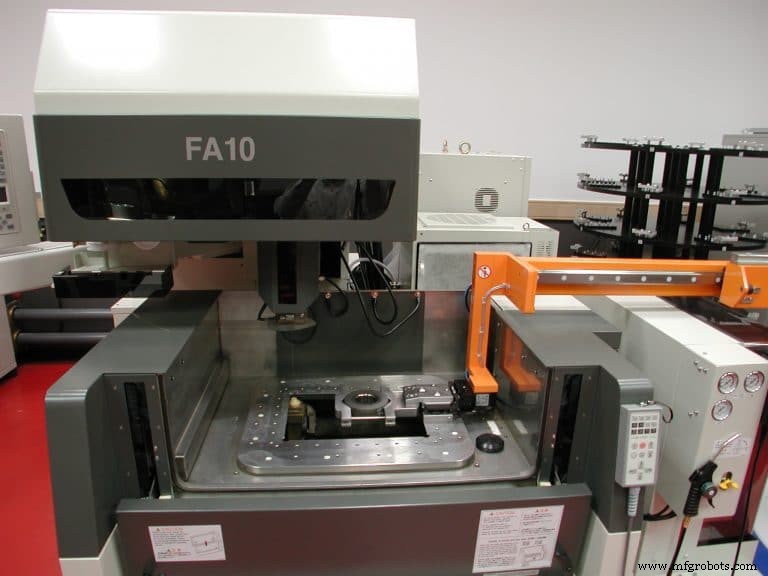
В большинстве случаев электроэрозионная обработка (ЭРС) — это безлюдный или, по крайней мере, слабо сопровождаемый процесс. В отличие от токарных и фрезерных центров с ЧПУ, где сломанный резак ночью может сделать утро по-настоящему плохим, шлифование формообразующей полости или резка обрезающей матрицы требует мало присмотра — почему бы не дать станку работать самому после того, как все ушли домой? Если провод ломается, ЭРС просто намотает новый. Если электрод коротко замыкается, управление сделает все возможное для восстановления или просто отключит всё, пока его человеческий хозяин не придет на помощь. Никаких больших проблем.
Однако, чтобы сделать ЭРС по-настоящему безлюдным, требуется гораздо больше, чем автонаматыватели и умные цепи. Это означает инвестиции в роботов, которые не только загружают электроды в копироночный станок, но и перемещают их к и от ближайшего machining center для обработки. Это означает проводные ЭРС с автоматическим удалением заготовок и возможностями смены провода. Это означает удаленный мониторинг, системы измерения в процессе и паллетизацию деталей. Больше всего это означает отличную организацию и преданность непрерывному улучшению. Это большие инвестиции и во времени, и в деньгах, но для любого, готового принять вызов, нет причин, почему дорогие активы ЭРС не могут работать круглосуточно.
Получите хват
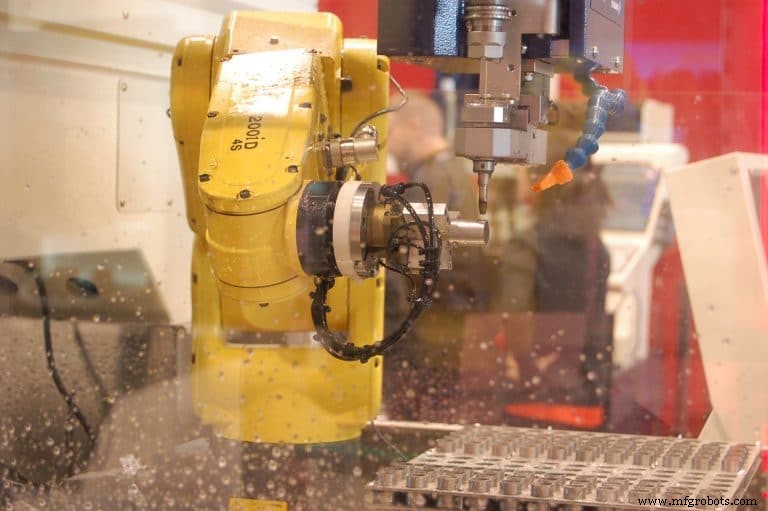
Один из самых легких шагов в любом пути автоматизации — поставить робота перед копироночным ЭРС, где он может выполнять задачу, которая на первый взгляд может показаться странной многим наладчикам. «Многие клиенты с роботами используют их как гигантские менялки инструментов», — сказал Майк Бистрек, национальный менеджер по продукту проводного ЭРС в MC Machinery Systems Inc. (Элк-Гроув-Виллидж, штат Иллинойс). «Формообразователю может понадобиться несколько десятков электродов для большой полости, а производственный цех может иметь сотню или более электродов, работающих по нескольким заданиям, поэтому обычно используют робота для этого вместо карусели или стеллажного менялки инструментов».
Робот может обслуживать несколько машин, беря электроды из ЭРС к графитовой фрезе или machining center. Он может привозить электроды на координатно-измерительную машину (КИМ) для квалификации перед наладкой, возить готовые детали к той КИМ, ждать, пока их измерят, и либо ставить их на полку, либо забирать обратно к копироночному для дополнительной обработки, если необходимо. Он также может использоваться для смены формообразующих оснований или вставок, при условии, что они помещаются в грузоподъемность робота.
«Эта последняя часть действительно зависит от размера заготовки», — сказал национальный менеджер по продукту копироночного ЭРС Пэт Кроунхарт. «Чем больше заготовка, тем больше и дороже робот, но как общее эмпирическое правило, всё, что помещается на паллете 12 дюймов (304,8 мм) квадратным, вероятно, справедливая игра для автоматизации».
Оба согласились, что роботизированное использование растет с копироночным ЭРС, но Кроунхарт предложил несколько причин, почему это гораздо менее распространено на проводных машинах, причем управление заготовками (slug management) является главным среди них. «С традиционной работой по штампам и матрицам или на аэрокосмических деталях, где вы удаляете огромное количество материала, это обычно не поддается автоматизации».
Строим лучший цех
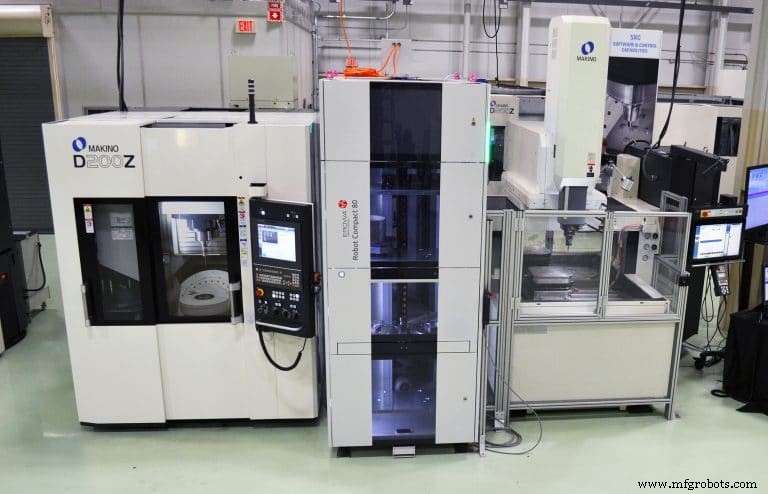
Какого бы типа или бренда ЭРС ни было, те, кто автоматизировал свое оборудование, явно видят большие отдачи. Сроки выполнения короче. Качество деталей улучшается. И несмотря на то, что может сначала показаться массивными инвестициями, операционные затраты падают, и маржи прибыли растут (часто значительно), когда автоматизация правильно внедрена.
Но не так быстро. Согласно Джону Брэдфорду, менеджеру по готовым решениям VMC/ЭРС и автоматизации в Makino Inc. (Мейсон, Огайо), владельцы и операторы ЭРС должны стабилизировать и затем оптимизировать свои металлообрабатывающие процессы перед принятием любого проекта автоматизации. Это не только проложит путь для следующего шага, но сделает цех более способным.
«Мы часто подходим клиенты, взволнованные хайпом», — сказал он. «Они хотят знать, как они могут использовать автоматизацию, но не понимают, что вы должны сначала иметь последовательный, надежный процесс — автоматизация неэффективного не сделает вас более эффективными».
Менеджер по линейке продуктов ЭРС Makino Брайан Пфлюгер сказал, что достижение надежных процессов начинается с надежного, высококачественного станка. «Без правильной платформы станка, соответствующей желаемому качеству детали, попытка работать в безлюдной среде не сработает. Масса станка, системы обратной связи по позиционированию, термическая стабильность — все это ключевые компоненты фундамента, необходимого для построения автоматизированной среды».
Грустная правда
Будь то они вытачивают полости, токарят валы или фрезеруют карманы, неудобная правда нашей отрасли такова: использование автономных станков обычно не лучше 40%, и ЭРС не исключение. Правда, цехи с дневными циклами или те, что делают миллионы одного и того же виджета в год, наслаждаются более высокими значениями, но тренд на всё более сложные детали в более низких объемах производства, не говоря уже о вечном дефиците квалифицированных рабочих, означает, что цехи должны автоматизировать или умирать.
Но что на самом деле означает автоматизация? Набивание максимально возможного количества деталей на стол и запуск станка безлюдно — одно определение, хотя этот подход ведет к увеличению незавершенного производства (WIP), не говоря уже о возможности выброса партии деталей.
В идеальном мире однодетальный поток — правило. Время наладки равно времени смены программ, и станку не нужен человек вокруг для выполнения этой наладки. Затраты на приспособления намного ниже, чем в сценарии высокой плотности удержки работы, описанном выше, клиент может получить детали намного быстрее, и никогда нет более одной бракованной детали, если таковая есть.
Повторяемые, высокоточные приспособления необходимы для достижения этой цели, как и пакет ПО, способный управлять процессами обработки. Подумайте о каждом куске информации, необходимом для наладки копироночного ЭРС: расположение детали, форма и размер каждого электрода, их орбитальные шаблоны, размерные и требования к чистоте. Похожие требования существуют для КИМ, обычной в любой автоматизированной ячейке, фрезерного станка и даже робота. Всё это теперь должно управляться автоматически, и полученный «цифровой пакет» должен сопровождать каждую деталь, пока робот перемещает её в станок.
«Управление данными — критически важный аспект автоматизации», — сказал Брэдфорд. «Цель здесь должна быть в полном удалении операторов из физической среды и их пересадке в виртуальную — сидя перед экраном компьютера, где они могут планировать и расписывать задания, писать программы и вкладывать свои знания в план процесса. Результат — гораздо более высокое время работы по сравнению со стоянием перед станком и ручным вводом этой информации».
Цехи слушают. Из всего оборудования ЭРС, которое Makino котировало за прошлый год, то, что включало автоматизацию, наслаждалось коэффициентом побед почти в три раза выше, чем автономные станки. «Сложность в стороне, вы не можете спорить с коэффициентами использования», — объяснил Пфлюгер. «Где автономный станок может достичь 35% времени работы, базовая автоматизация доставит вас до около 60%, а если добавить контроллер ячейки в микс, вы смотрите на 80% или выше».
Человеческий фактор
Все эти разговоры об автоматизации могут заставить операторов ЭРС нервировать за свои рабочие места, но Боб Ианителли, президент и COO Belmont Equipment and Technologies Co., (Мэдисон-Хайтс, штат Мичиган) сказал, что волноваться мало о чем. «Роботы не могут делать всё, и во многих случаях более эффективно по затратам использовать человеческого оператора», — сказал он. «Например, мы работаем с аэрокосмическими компаниями, работающими в две или три смены. У них достаточно квалифицированных людей на месте, так что непосредственная необходимость автоматизировать может не быть. Однако автоматизацию следует рассматривать всякий раз, когда цеху нужно дополнительное производство, но не может найти квалифицированный труд для обеспечения оборудования за пределами нормального рабочего времени».
Как и другие источники в этой статье, Ианителли отметил, что 2018 год был баннерным для автоматизации, «больше, чем любой другой», — сказал он. Большая часть этого обусловлена дефицитом людей, а также волной спроса, которую многие в отрасли сейчас испытывают. Короче говоря, потребность в автоматизации не уйдет в ближайшее время.
Ианителли согласился с рекомендациями, предложенными до сих пор, для высокоточных приспособлений, расходников высшего сорта и надежного оборудования, но указал на одно соображение, которое можно упустить: пожаротушение. «С станками, использующими масло как диэлектрик, есть потенциал пожара», — сказал он. «Это может не быть такой большой проблемой, когда оператор присутствует и имеет доступ к огнетушителю, но любая безлюдная работа, работающая в погружении, должна инвестировать в высококачественную систему пожаротушения. Клиенты должны проверить у местного муниципалитета коды и ограничения, так как они могут варьироваться».
В зависимости от сложности, стоимость этих систем может быть существенной, но как и остальные инвестиции в автоматизацию, их легко оправдать. «Каждый цех разный и есть очевидно многие переменные для рассмотрения перед большими расходами на инструменты, роботов, программные системы и все остальное», — объяснил Ианителли. «Тем не менее, многие наши клиенты окупают свои инвестиции за два года, другие за шесть месяцев. Всё зависит от приложения и того, что вы пытаетесь достичь».
Сбросьте танк
Эван Сиверсон, менеджер по маркетингу в Sodick Inc. (Шаумбург, штат Иллинойс), предупреждает цехи тщательно образовать себя перед нажатием спускового крючка на любые инвестиции в автоматизацию. «ЭРС уже довольно безлюдный процесс; автоматизация лишь приводит его на следующий уровень», — сказал он. «Главное — оценить ваши требования и убедиться, что у вас правильное оборудование для работы. Я недавно посетил цех, который был убежден, что им нужна полная линейная производственная ячейка. В реальности, им нужен был относительно простой робот, чтобы держать их копироночный снабженным электродами. Они могли потратить гораздо больше, чем было необходимо».
Также не является предварительным условием, что цехи инвестируют в новый станок — при условии, что старый ЭРС все еще механически исправен, имеет такие особенности, как сбрасываемый танк для легкого доступа робота, и некоторое средство удаленного мониторинга. Тогда, по все средства, приведите его в ряды автоматизации.
«Вы можете автоматизировать сколько угодно, но если там никого нет, чтобы сказать вам, что что-то просто пошло не так или какой статус, вы потеряете драгоценное машинное время», — сказал Сиверсон. «Это одна из областей, где Промышленный Интернет вещей (IIoT) оказывает большое влияние. Теперь гораздо легче удаленно управлять оборудованием, планировать задания и лучше следить за всем; цехи становятся гораздо более гибкими, более эффективными, и это открывает много дверей для людей».
Прямо и узко
Сиверсон признал, что его клиент не нуждался в линейной производственной ячейке, но это не так для всех цехов ЭРС. Фред Хольцмахер, региональный менеджер в Erowa Technology Inc. (Арлингтон-Хайтс, штат Иллинойс), сказал, что есть несколько хороших причин инвестировать в такую систему.
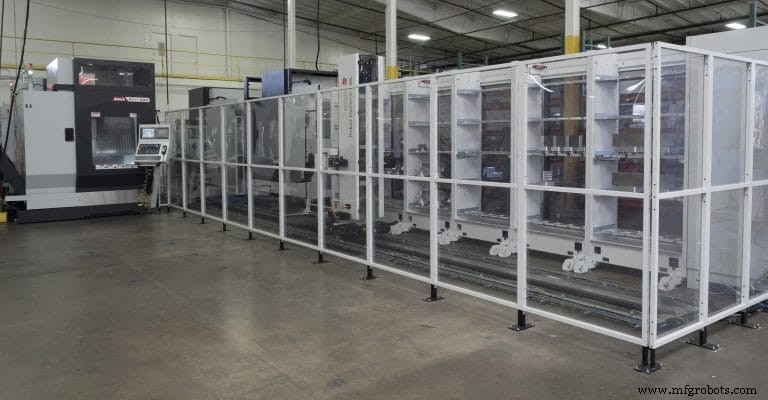
«Большие формообразующие цехи и те, желающие автоматизировать несколько единиц оборудования, находят линейные ячейки более рентабельными», — сказал он. «Предполагая, что у вас есть работа, чтобы держать робота занятым, и циклы достаточно длинны для обслуживания каждой машины, общие инвестиции снижаются. Вы можете начать маленько и добавлять к нему по мере роста потребностей, добавляя несколько футов пути к одному концу. Легко использовать того же робота на копироночном, проводном, электродном фрезерном — любой машине, использующей ту же инструментальную платформу. И линейные ячейки обычно идут с контроллером ячейки, значительно увеличивающим гибкость планирования и простоту использования».
Этот последний пункт особенно важен для цехов, борющихся с поиском квалифицированных операторов, что в наши дни практически все они; поскольку контроллеры ячеек оснащены сложным ПО, адаптация к меняющимся нагрузкам становится проще. «Скажем, ваш клиент только что позвонил и сказал, что их линия вниз, и хочет знать, как скоро они могут получить заменяющую деталь», — объяснил он. «С контроллером ячейки вы просто берете следующую работу на экране и сбрасываете её куда хотите. ПО заботится об остальном».
Без контроллера ячейки это ежедневное действие должно управляться человеком — кем-то, кто понимает, какие работы могут бежать где, и идет на заводской пол и перепрограммирует робота. С контроллером ячейки производственные очереди с десятками или даже сотнями разных заданий управляются легко, и дорогие ошибки избегаются.
«Вы действительно получаете больше за деньги с линейной системой», — сказал Хольцмахер. «Из-за контроллера вы получаете более высокий уровень интеллекта, чем стандартный робот. Вы можете планировать работы дальше и легче решать, какие машины какие работы запускают и когда. Это не значит, что автономные роботы не имеют своего места — мы всё еще продаем много их — но линейные системы берут вас на следующий уровень».
Пьем Кулаид
Марк Чиккетти был там и сделал это. Перед тем как взять работу технического директора по отделу ЭРС в Absolute Machine Tools Inc. (Лорейн, штат Огайо), Чиккетти имел свой цех, где он столкнулся с теми же трудностями, что и его текущие клиенты. Его совет? Совершенствуйте свои процессы настолько, насколько возможно, прежде чем гнаться за автоматизацией.
«Мы начали с установки одной и той же системы удержания на каждой машине в цехе», — сказал он. «Вы можете взять деталь или электрод от проводного к копироночному, от фрезерного к шлифовальному, от токарного к КИМ, и делать это без репозиционирования».
Стандартизированное удержание позволило Чиккетти и его команде предустанавливать все примерно 600 заданий в месяц офлайн на КИМ — больше никаких прикосновений в станке. Это позволило им легко проверять, что признаки детали соответствуют CAD-данным на любом этапе производственного процесса — больше никаких инспекционных приспособлений, больше никакого потерянного времени на подбор датумных точек. И потому что они теперь знали, где всё находится, всё время, процессы могли симулироваться офлайн, полученные программы и смещения связывались в аккуратный пакет, готовый для загрузки на станок.
Конечная линия такова: стандартизированное удержание позволило Чиккетти увеличить использование ЭРС с 3500 часов в год до более чем 5000, без автоматизации.
«Вместо трех парней, настраивающих по два станка каждый, у меня теперь был один парень, настраивающий шесть станков, и делающий это примерно за пятую часть времени», — сказал он. «Мы сделали всё это без робота — если бы у нас был, результаты были бы еще лучше».
Первое — первое
Ирония всего этого в том, что теперь, когда Чиккетти на другой стороне забора, он обнаруживает себя вызывающим владельцев цехов и менеджеров передумать свои процессы для улучшения использования оборудования и работы к автоматизации. «Не редкость для нас продать станок и иметь клиента вернуться за вторым в следующем году», — сказал он. «Когда они говорят мне, что они зафиксировали только 3500 часов, я предлагаю, что тщательный взгляд на их производственные процессы может быть лучшей идеей».
Как правило, среднее использование падает на втором станке, и падает еще больше на третьем, объяснил Чиккетти. Но принятием правильного инструментария впереди, всё становится оптимизированным. Это навязывает дисциплину на заводском полу, проложивая путь для максимального использования станка. Повторяемость гарантирована. И если автоматизация тогда имеет смысл, цех и его люди готовы.
«Вы можете добавлять оборудование, вы можете добавлять инструментарий, но если вы не оптимизируете процессы и ответственности всех вовлеченных, вы никогда не будете успешны», — сказал он. «Вся культура должна измениться. Без видения, парадигмального сдвига, переход к автоматизированному производству будет гораздо более трудным. Но для тех, кто может достичь этого, автоматизация — это хом-ран».
Система управления автоматикой
- Boy Machines: продвижение мелкосерийного производства передовой технологией
- Новое поколение коботов революционизирует пластиковое литьё — инсайты от EVCO Plastics
- Мастерство управления большими данными: предотвращение хаоса до его начала
- Водоструйная резка vs ЭРО (EDM): выбор правильной технологии для точной работы
- Big Data и ИИ: синергия за цифровой трансформацией
- PwC Insights: Использование ИИ и Big Data для трансформации производства
- Большие данные: Движущая сила Четвертой промышленной революции
- Хаунслоу возглавляет英国 в автономной доставке: первый в UK испытание электромобилей для доставки лекарств в дом…
- Почему производителям необходимо внедрять ИИ и большие данные для конкурентного преимущества
- 5 ключевых преимуществ и применений технологии проволочной ЭЭО (Wire EDM)