



Мастерство калибровки экструдера: 7 экспертных шагов для стабильного качества 3D-печати
Калибровка — процесс настройки системы для работы в спецификациях.
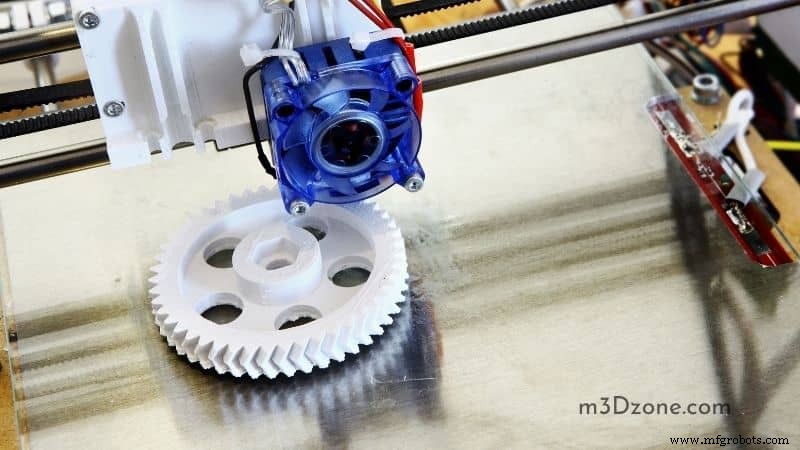
Обеспечивает точность и повторяемость, позволяет тонкую настройку. Также повышает качество печати, помогая избежать недобора (under-extrusion) и перебора (over-extrusion).
Весь процесс калибровки экструдера относится к проверке, что все измерительные или управляющие устройства работают правильно, используя тестовое оборудование или сравнение со стандартами, прослеживаемыми до национальных стандартов.
Идеально откалиброванный экструдер чаще помогает получать стабильные печати от начала до конца, особенно когда изменения температуры влияют на стабильность со временем.
Для успешной калибровки нужно три вещи:
- Горячий конец с доступным термистором
- Способ измерения температуры на поверхности печати (столе) — например, ИК-термометр (проверить на Amazon)
- Температурная ссылка
В 3D-принтере процесс необходим, чтобы убедиться, что экструдер и горячий конец создают правильную силу для продвижения нити через сопло, проверяя по эталону.
Калибровка экструдера даст четкие рекомендации, сколько тепла нужно для плавления правильного количества пластика.
Правильные шаги, предполагая, что термистор (проверить на Amazon) уже правильно установлен и на месте.
Шаг 1: Подготовка рабочей станции
Убедитесь, что всё готово. Открутите экструдер от принтера, снимите все держатели катушек и удалите старый пластик.
Калибровка может занять много времени в зависимости от модели, сделайте себя комфортнее с приятной музыкой.
– 3D-принтер
– Компьютер со установленным слайсером
– Любая негибкая нить
– Штангенциркуль для негибкой нити (проверить на Amazon) (опционально)
Шаг 2: Загрузка нити
Предварительно нагрейте сопло до правильной температуры для типа нити. Если есть предзагруженная негибкая нить, нагрейте до температуры установленной нити.
Иначе, при нагреве загрузите больше нити как обычно, убедившись, что удалили ранее использованный материал.
Для нагретого стола снимите кольцо, держащее трубку подачи нити, и отверткой или чем-то подходящим протолкните нить наружу. Протолкните почти до нагревательного блока.
Может потребоваться несколько легких ударов в зависимости от пластика — некоторые могут порваться при слишком сильном давлении на первом запуске! Если есть калибровочный штангенциркуль, измерьте диаметр нити.
Значение в мм должно быть около 2–4. Калибровочный штангенциркуль не нужен, если есть калибровочные пластины.
Шаг 3: Подключение компьютера
Подключите 3D-принтер к компьютеру по USB или Wi-Fi, если оба поддерживают.
Откройте и установите слайсер для передачи однострочных G-код команд от компьютера к принтеру. Хороший пример для калибровки экструдера — Simplify3D.
Найдите раздел слайсера для привязанной печати. В Simplify3D — на панели управления машиной. Принтеры на базе RAMPS или Atmega позволяют использовать Serial Monitor в Arduino IDE.
Когда нашли, теперь можно отправить команду M83 принтеру для включения относительного режима экструдера.
Шаг 4: Отметка нити и начало экструзии
Передадите около 100 мм нити через горячий конец при калибровке экструдера.
Сначала используйте штангенциркуль и маркер, чтобы измерить и отметить 120 мм до входа в экструдер. Это измерение — опорная точка калибровки.
Теперь отправьте G1 E100 F100 принтеру; он медленно выполняет то, что машина интерпретирует как 100 мм экструдированной нити. Процесс занимает около минуты.
Короткая длительность устраняет натяжение нити или давление в горячем конце, избегая путаницы.
Шаг 5: Повторное измерение
На этом этапе фактическая длина экструдированной нити должна быть точно 100 мм.
Проверьте, измерив от экструдера к отметке, сделанной выше. Если измерение превышает 20 мм — принтер, скорее всего, недобавляет (under-extruding). Нужно увеличить настройки steps/mm.
Если измерение ниже 20 мм — принтер переэкструдирует (over-extruding), нужно уменьшить steps/mm.
И переэкструзия, и недобора плохи — исправьте сразу. Можно также скорректировать диаметр нити или множитель экструзии (extrusion multiplier).
Значение мм скорее всего будет меньше 1,75. После введите ширину экструзии, установленную в слайсере.
Шаг 6: Расчет правильного значения steps/mm
Для точной настройки экструдера определите текущее, правильное и неправильное значение steps/mm принтера.
Начните с отправки M503 принтеру для отображения строки значений на мониторе. Найдите echo: M92 и определите e-значение (обычно в конце строки). Результат — текущее значение steps/mm.
Получив текущее steps/mm, определите физическое steps/mm. Сначала определите, сколько нити было экструдировано ранее.
Можете сделать это, получив расстояние от отметки нити до экструдера, затем вычтя результат из 120.
Затем определите количество шагов, сделанных экструдером для экструзии нити. Умножьте steps/mm на длину, которую должны были экструдировать — 100 мм.
Теперь используйте эти значения для получения физического и текущего steps/mm. Просто разделите значения на экструдированную длину.
После этого установите это как steps/mm принтера — готово.
Шаг 7: Установка нового значения steps/mm
Начните с отправки команды M92 E###.#; замените # на steps/mm из предыдущего шага. Затем отправьте M500 для сохранения в памяти принтера.
Можете проверить, совпадает ли e-значение с новым steps/mm, включив и выключив принтер одновременно и отправив M503. Если не совпадает — повторите первую часть этого шага.
Можете повторить шаги 1–4, чтобы проверить, правильно ли откалиброван экструдер.
Советы для калибровки экструдера
Физические шаги дадут полностью откалиброванный экструдер. Но несколько советов упростят и улучшат калибровку:
1. Калибруйте регулярно
Калибровка экструдера в основном обеспечивает точный подачу нити через горячий конец. Нужно регулярные калибровки.
Слишком много нити вызывает переэкструзию — струны, набухания, провисающие детали. Экстремальная переэкструзия может привести к засорам и заклиниванию нити.
С другой стороны, слишком мало нити вводит зазоры между слоями. Зазор между нижним и верхним слоем может расшириться из-за пропущенных слоев. Адгезия может подвергнуть печати расслоению и варпингу.
2. Проверяйте калибровку при разных температурах
При нагреве вещи расширяются. Если калибруете экструдер при определенной температуре, то при изменении температуры калибровка тоже изменится.
Например, калибровка при 20 °C с падением 5 °C остается на 0,2 мм. Но если изменение 7–8 °C, калибровка может значительно измениться. Придется переделывать процесс, делая калибровку для конкретного объекта слишком тонкой или слишком толстой.
3. Используйте минимум 4 (лучше 5) разных углов при калибровке
Хорошая практика — делать 25 steps/mm, так если хотите 0,2 steps/mm, идите с 2,5–2,7 steps/mm и т.д. (не рекомендуется шаг 0,1 мм — слишком малое изменение).
Пример steps/mm: 2,5, 2,6, 2,7, 2,8, 3,0, 3,1
Есть 7 точек калибровки экструдера, так если сделаете 5 калибровок — получите 35 точек, обеспечивающих одинаковое количество нити на всех высотах и углах.
Можно калибровать с шагом 1 мм. Но не рекомендуем — могут быть больше вариаций, так как 1 мм довольно мало, и трудно заметить значимые отличия как 0,1 мм.
Берите точку калибровки на высоте, где скорее всего печатаете модели (например, точки 1–4 на высоте слоя 0 мм, 5–7 на 10 мм).
Постарайтесь собрать небольшие печати, но занимающие >10 минут. Так при калибровке экструдера он калибруется для долгих печатей.
В это время экструдер может подвергаться изменениям температуры или влажности, влияющим на калибровку.
Итог
Калибровка экструдера — обязательный процесс для 3D-принтера. Позволяет экструдировать точное количество нити, давая более точные размеры и лучшую отделку деталей.
Если новичок и процесс кажется сложным, можно поискать шаги калибровки или упрощенные инструменты вроде калькулятора экструдера в интернете — лишь бы знать, что делаете.
3D печать
- Обслуживание экструдера 3D-принтера: лучшие практики для оптимальной производительности
- Расширьте промышленную сеть в LinkedIn: 4 проверенных шага для лидов и продаж
- Как выбрать надежную службу калибровки манометров: практическое руководство
- 10 проверенных стратегий сокращения простоя оборудования и времени ремонта
- Освоение TIG-сварки магния: безопасное пошаговое руководство
- 7 шагов к построению успешной дорожной карты автоматизации
- Выбор правильного CMMS: простое 3-шаговое руководство
- Внедрение CMMS: пошаговое руководство для бесшовного управления обслуживанием
- Устранение щелчков, пробуксовок и пропусков экструдера: пошаговое руководство
- Как создать 3D-модель из фото за 5 шагов: бесплатное руководство по фотограмметрии