



Настройка Cura для PETG: экспертные профили для идеальной 3D-печати
PETG — второй по популярности полимер после PLA. Это модифицированный полиэтилентерефталат (из него бутылки для газировки): понижена температура плавления, улучшена экструзия. По сравнению с PLA: PETG прочнее, но мягче, может быть полупрозрачным (эстетика + проекты с подсветкой), выше рабочая температура, лучше для улицы.
Базовые настройки PETG: стол 70+ °C, сопло 220–240 °C. Отключить вентилятор на первых слоях. Скорость 30–50 мм/с. Главные проблемы — стрингинг, адгезия стола, расслоение слоев — решаются настройками ретракции.
Разберем каждый параметр детально.
Проблемы PETG
Петг сильно «паутится», но решается калибровкой ретракции или быстрой обдувкой феном собранной модели. Адгезия стола: у кого не держится, у кого — держится слишком сильно (отрывать модель с кусками стола). Помогает клей-карандаш. Плохое слоесцепление тоже лечится в слайсере.
Профиль Cura по умолчанию — отправная точка
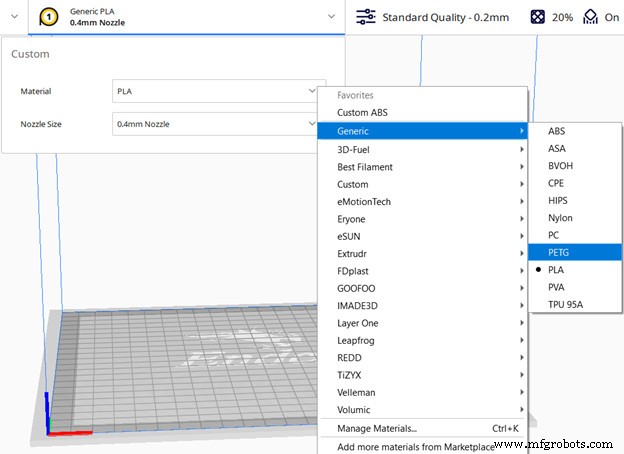
В Cura встроены профили известных брендов — начните с них и донастройте. Если бренда нет — используйте общий профиль PETG.
Высота слоя (Layer Height)
Влияет на время, детализацию, прочность. Выше слой — быстрее, но хуже детали и прочность. Для PETG рекомендуют тонкие слои против расслоения.
Исследование: больше отношение высота слоя к диаметру сопла — меньше зазор между слоями — выше прочность. Если нужен толстый слой — используйте большее сопло. Можно эмулировать шире сопло через ширину экструзии, но не более 125–150% от реального (напр. 0,6 мм для 0,4 мм сопла).
Тонкая настройка
Печатайте тесты, меняя только высоту слоя, пока не найдете идеал для задачи.
Идеальная высота слоя PETG:
- Детализация: 25% диаметра сопла / ширины экструзии (0,1 мм для 0,4 мм)
- Баланс (лучший общий): 25–40% (0,15 мм для 0,4 мм)
- Черновики/прототипы: 50–80% (0,2–0,3 мм для 0,4 мм)
Температура печати
PETG менее прощает ошибки температуры, чем PLA. Неправильно — либо «паутина» и плохая деталь, либо расслоение. Выше температура — лучше слоесцепление, хуже деталь.
Тонкая настройка
Печатайте температурную башню (калибровочную) с изменением температуры каждые N мм. По итогам видите диапазон лучшей адгезии и детали.
Идеальная температура печати PETG: 220–240 °C
Хорошее видео на тему.
Температура стола
PETG может липнуть слишком сильно (со стеклом отрывается с кусками покрытия) или слабо. Клей-карандаш — обязателен на стекле.
Исследование: стол чуть выше температуры стеклования (Tg) значительно улучшает адгезию. Tg PETG ~80 °C. Если принтер позволяет — ставьте минимум 70 °C, лучше выше. Ожидается выраженный «слоновя нога», компенсируется фаской в модели или в слайсере.
Тонкая настройка
Старт от 70 °C, повышайте по 5 °C при неудачах. Осторожно: слишком высоко — модель срывает куски покрытия стола.
Идеальная температура стола PETG: 70–85 °C
Скорость печати
Похожа на PLA, но медленнее — лучше. Дефолт Cura нормален. Диапазон 30–50 мм/с. Некоторые советуют разгонять travel-скорость (120+ мм/с) против стрингинга — попробуйте, если принтер позволяет.
Тонкая настройка
Печатайте одну деталь несколько раз с разной скоростью.
Идеальные скорости PETG:
- Печать: 30–50 мм/с
- Первый слой: 20–30 мм/с
- Наполнение: 40–60 мм/с
- Travel: 100+ мм/с (по возможностям принтера)
Ретракция
PETG паутится: печатает горячо, мало обдув. Но правильные ретракции дают отличный результат.
Тест на стрингинг: начните с ретракции 3 мм (прямой экструдер) или 6 мм (Боуден). Скорость ретракции 25 мм/с — хороший старт или медленнее. Стандарт Cura обычно работает.
Combing (чесание) — что это и какой режим?
Combing отключает ретракцию на перемещениях внутри наполнения, скрывая затекание пластика. Полезно ставить «Within infill».
Тонкая настройка
Тестируйте разные дистанции и скорости ретракции на одной детали.
Идеальные настройки ретракции PETG:
- Дистанция: 3 мм (прямой) или 6 мм (Боуден)
- Скорость: 25 мм/с
- Combing: ВКЛ, режим «Within Infill»
Адгезия стола
Как сказано: стол выше Tg — значительно лучше адгезия.
Брим (однослойная обводка) увеличивает контакт. Полезен для моделей с плохой площадкой контакта. С커т (юбка) не касается модели — только праймит сопло. Рафт — как брим, но 2–3 слоя под всей моделью, компенсирует неровности стола. Клей-карандаш и лак для волос помогают не только при плохой адгезии, но и при слишком сильной (легче снимать).
Идеальные настройки адгезии PETG:
- Стол: 70+ °C
- Поверхность: PEI-лист или покрытое стекло
- Ширина брима: минимум 10 мм
- Помощники: Клей-карандаш, лак для волос
Охлаждение (Print Cooling)
Чтобы избежать расслоения и варпинга — без обдува на первых слоях. Для прочности — выключить вентилятор полностью (кроме мостов). Для деталей и меньше стрингинга — 100% после 2–3 слоев.
Тонкая настройка
Идеальное охлаждение PETG:
- Вентилятор первый слой: выкл
- Вентилятор остальные: 0–100% (цель: детализация или прочность)
- Поверхность стола: PEI или покрытое стекло
- Брим: минимум 10 мм
Нужен ли закрытый камер (Enclosure) для PETG?
Строго — нет. В холодных комнатах может помочь.
Итог: идеальные настройки Cura для PETG
- Высота слоя: 25–40% диаметра сопла (0,15 мм для 0,4 мм)
- Температура печати: 220–240 °C
- Температура стола: 70+ °C
- Тип адгезии: Skirt (юбка)
- Ретракция дистанция: 3 мм (прямой) / 6 мм (Боуден)
- Ретракция скорость: 25 мм/с
- Combing: ВКЛ, «Within Infill»
- Скорость печати: 30–50 мм/с
- Travel скорость: 100+ мм/с
- Вентилятор первые слои: выкл
- Вентилятор остальные: 0–100% (по цели: деталь или прочность)
3D печать
- Освоение финальной отделки для высококачественных SLS-печатей
- Как достичь ярких, долговечных цветов в SLS 3D-печати
- Профессиональные техники финишинга для FDM 3D-печатей
- Загрязнение порошка: безмолвная угроза высокопроизводительной металлической 3D-печати
- 4 экспертных метода для безупречной отделки FDM 3D-печатей
- Почему OSGi — идеальный фреймворк для современных IoT-решений
- Мастерство высококачественного STL экспорта для точной 3D-печати
- Ключевые применения пневматических приводов в современной автоматизации
- Теплостойкость PLA: сравнение с ABS, ASA, PETG и другими материалами
- Настройки и профили Cura для печати ABS: Оптимизация для любого 3D-принтера