



4 экспертных метода для безупречной отделки FDM 3D-печатей
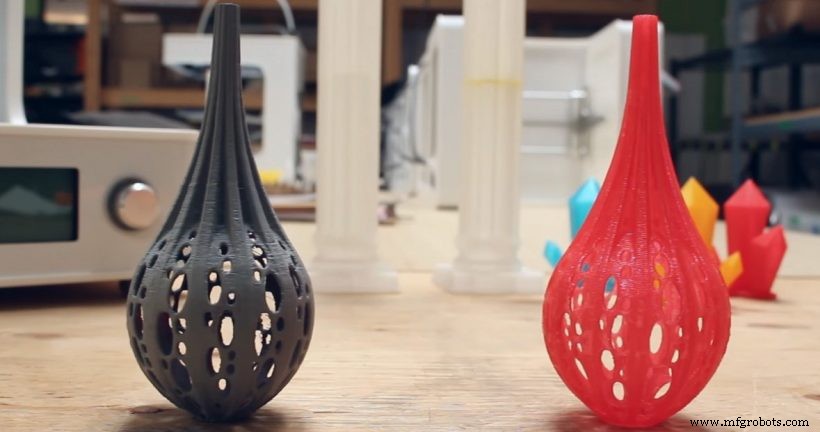
При создании FDM-детали конечный внешний вид так же важен, как её функциональная производительность. FDM идеален для функциональных прототипов, малого серийного производства и концептуальных моделей, но достижение полированного вида требует целенаправленных шагов постобработки.
В этом руководстве мы пройдемся по четырем проверенным методам профессиональной отделки FDM-деталей и выделим ключевые соображения, предотвращающие распространенные ошибки.
1. Удалите любые поддерживающие структуры
Поддерживающий материал необходим для переброшивания зазоров при печати, но он должен быть удален чисто, чтобы избежать дефектов поверхности. Существует два основных подхода:
- Ручное удаление: Плоскогубцы быстро срывают поддержки, но контактные точки часто оставляют следы, требующие шлифовки.
- Растворительная ванна: Растворение поддержок в воде (PVA) или лимонене (HIPS) предлагает бесконтактное решение, оставляя поверхность свободной от остатков поддержок. Однако этот метод требует многосоплового принтера и может увеличивать эксплуатационные расходы, особенно при интенсивном использовании лимонена.
Ключевые соображения:
- Проектируйте для чистого отсоединения поддержок при выборе ручного удаления.
- Обеспечьте двухэкструдерную настройку для растворимых поддержок.
- Оцените стоимость лимонена для HIPS-поддержек в больших объемах.
2. Сглаживание вашей печати
Даже после удаления поддержок остаются слойные линии и незначительные несовершенства. Метод сглаживания зависит от назначения детали, уровня детализации и объема производства.
Шлифовка
Начинайте с крупного зерна (120–220) и переходите к более мелкому (400–800) для снижения шероховатости. Для высокодетализированных печатей можно начать сразу с мелкого зерна. При шлифовке:
- Используйте легкое прикосновение и круговые движения для равномерного покрытия.
- Избегайте чрезмерного давления для сохранения размерной точности.
- Рассмотрите влажную шлифовку для минимизации пыли и защиты дыхательных путей.
Паровое сглаживание
Нанесение ацетонового пара на ABS-детали сплавляет внешние слои, давая более гладкую поверхность. Это быстро и идеально для деталей, предназначенных для металлизации, хотя не устраняет зазоры между слоями.
Пескоструйная обработка
Для матовой, равномерной поверхности за короткое время пескоструйная обработка дает стабильные результаты и достигает тугих геометрий, недоступных для шлифовки.
Барабанная обработка
При отделке множества деталей одновременно барабанная обработка эффективна. Проектируйте со слегка толстыми стенками для смягчения размерных смещений, вызванных процессом.
3. Заполнение зазоров
Протечка поддержок может создать микропоры в готовой детали. Автомобильный шпатлев или кастомная смесь ацетона и того же филамента могут загерметизировать эти пустоты. После застывания заполнителя быстрая шлифовка восстанавливает ровную поверхность, готовую к покраске.
4. Покраска вашей детали
После очистки и сглаживания деталь готова к окраске. Ручная покраска эффективна при использовании аэрографа, позволяя наносить тонкие, равномерные слои. Дайте каждому слою высохнуть 30 минут перед следующим, и завершите прозрачным эпоксидным слоем для глянцевой, долговечной поверхности. Для критичных к цвету приложений рассмотрите полноцветные FDM-принтеры или аутсорсинг к специалисту.
Следуя этим шагам, вы можете превратить сырую FDM-печать в профессиональный компонент, подходящий для презентации, тестирования или конечного использования.
3D печать
- AppNeta расширяет SaaS-мониторинг с Quick Start workflows для Office365 и Athenahealth
- Как достичь ярких, долговечных цветов в SLS 3D-печати
- Металлопокрытие для 3D-печатных деталей: практическое экспертное руководство
- Лучшие варианты чистовой обработки металла для деталей из листового металла и корпусов — экспертное руководс…
- 5 проверенных стратегий повышения качества деталей из листового металла
- Топ-5 стратегий повышения коррозионной стойкости металлических компонентов
- 5 ключевых преимуществ премиальных резинотехнических изделий для вашего оборудования
- Гидравлические зажимы премиум-класса: надежные, эффективные, долговечные
- Kor-Pak: ведущее комплексное решение для всех ж/д деталей и услуг
- Ключевые компоненты Stromag, которые обязательны на каждой нефтяной платформе