



Мастерство высококачественного STL экспорта для точной 3D-печати
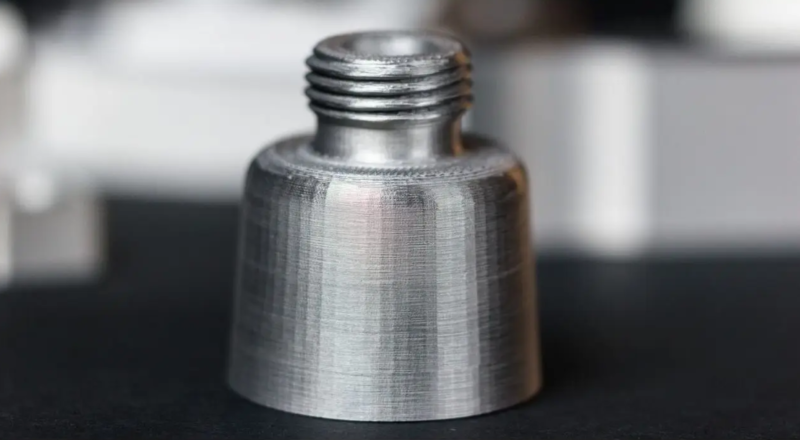
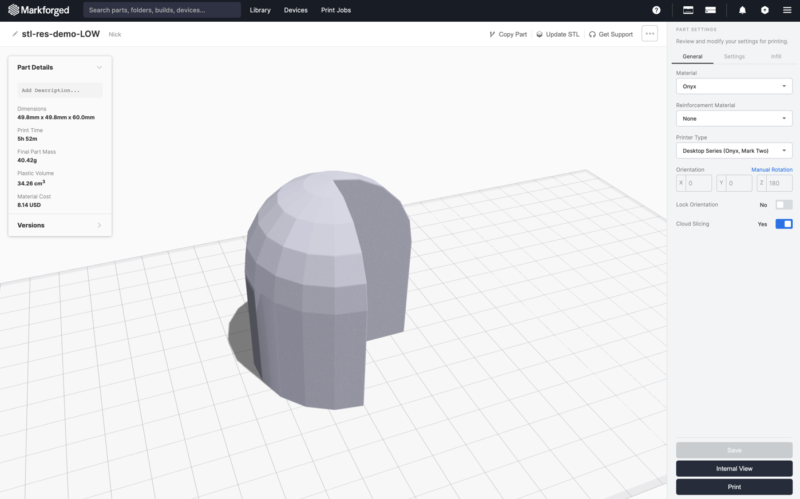
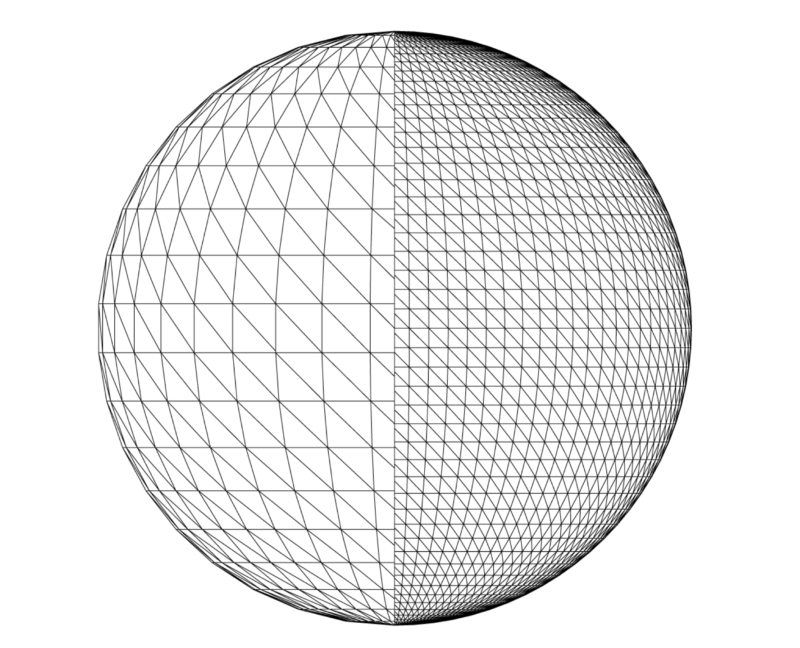
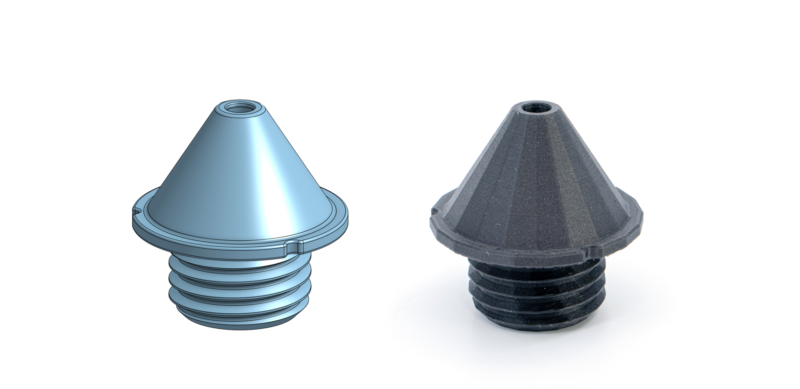
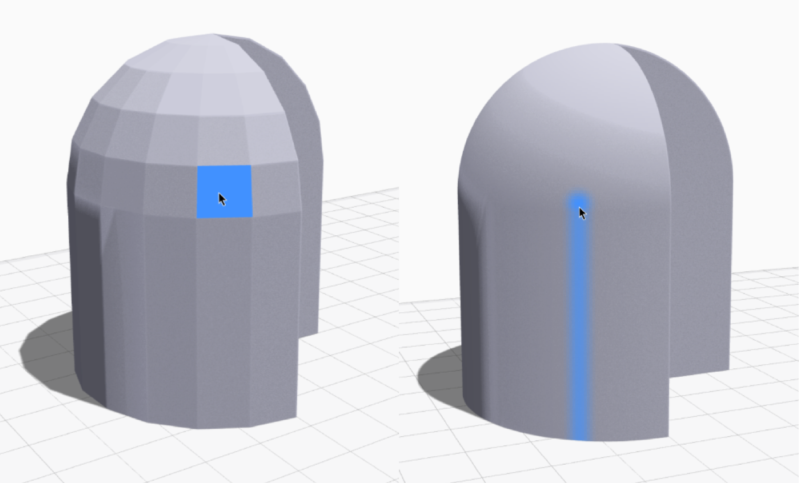
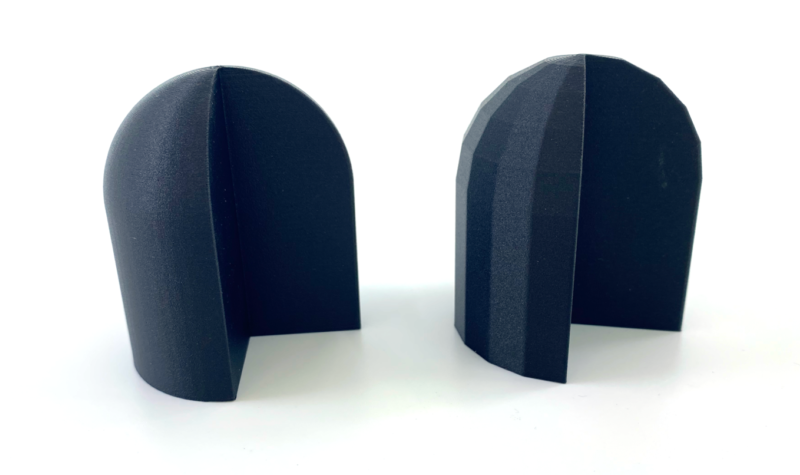
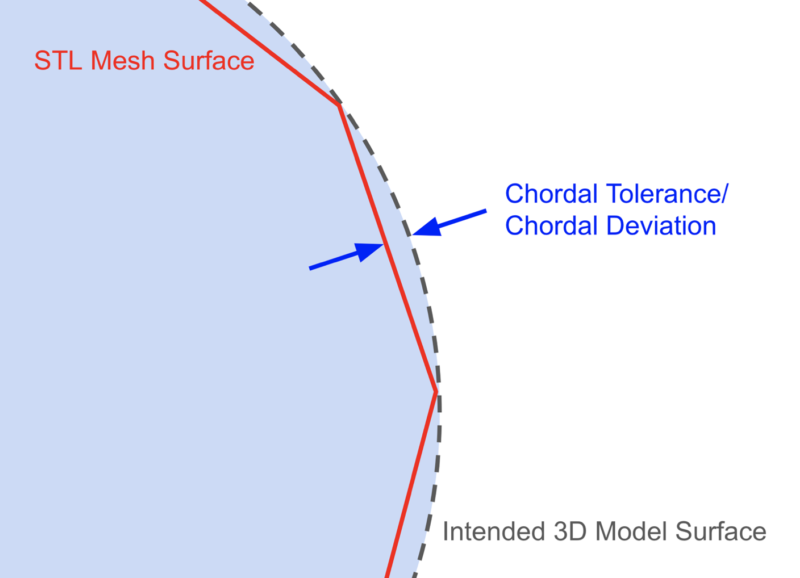
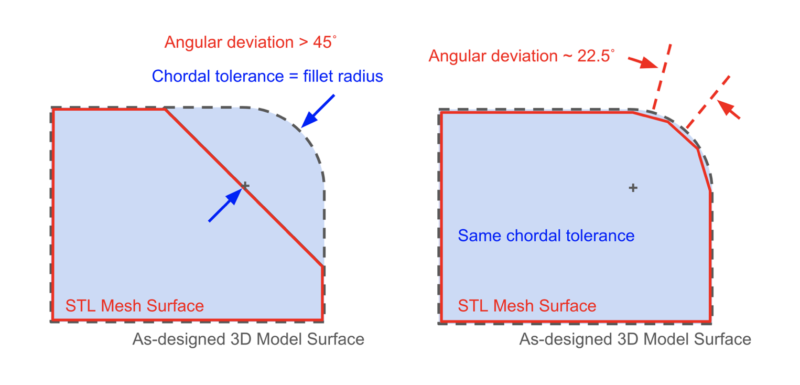
Если 3D-печать заканчивается нежелательными плоскими пятнами или рваными кривыми, проблема почти всегда в разрешении STL-файла, а не в вашем принтере. Вы не единственный, кто столкнулся с этим. Мы получили много вопросов от новых пользователей о фасетообразных поверхностях на их печатях. Чтобы помочь всем достичь лучших результатов, это руководство объясняет, как генерировать высокореolution STL-файлы, переводящиеся в гладкие, размерно-точные детали. В этом руководстве мы охватываем: Прочитайте наш последний кейс успеха клиента о крупной учебной базе U.S. Army. Кратко: Экспортируйте CAD-геометрию с правильным STL-разрешением для достижения деталей, размерно-точных и гладких по поверхности, без замедления нарезки. Мы рекомендуем начинать с этих настроек: Если файл превышает 20 МБ, увеличьте хордальную и/или угловую толерантности до падения размера ниже 20 МБ; большие файлы могут значительно замедлить производительность слайсера. Если плоские пятна сохраняются, уменьшите толерантности, сохраняя файл под 20 МБ. Формат STL, изначально созданный для стереолитографии в 1980-х, остается промышленным стандартом для импорта 3D-моделей в слайсеры вроде Eiger Markforged. STL-файл описывает меш треугольников, аппроксимирующий поверхность 3D-модели. Каждый треугольник определен тремя вершинами и нормальным вектором, перпендикулярным плоскости треугольника. ASCII STL перечисляет каждый треугольник в текстовой форме: Миллионы таких треугольников строят меш, который может быть импортирован в слайсерное ПО для печати. Для 3D-печати меш должен быть манифольд — каждое ребро треугольника разделено ровно двумя гранями — чтобы избежать зазоров и ошибок во время нарезки. STL-файлы из CAD-программ обычно соответствуют этому требованию, тогда как файлы, сгенерированные 3D-сканерами, могут содержать не-манифольдную геометрию. Поскольку треугольник — плоская форма, меш может идеально воспроизводить только геометрии, состоящие из плоских поверхностей. Кривые поверхности — фаски, отверстия, органические формы — аппроксимируются коллекцией треугольников, и верность этой аппроксимации зависит от настроек экспорта STL. Если ваши печати соответствуют ожиданиям и производительность слайсера удовлетворительна, изменений не требуется. Однако низкореolution STL производят плоские пятна на кривых, в то время как чрезмерно мелкие STL раздувают размер файла, удлиняя время нарезки и потенциально застаивая UI слайсера. STL не содержат информации о единицах измерения, поэтому разрешение должно выводиться из настроек экспорта. Наиболее распространенная проблема — грубый STL, не улавливающий гладкую геометрию, приводящий к видимой фасетообразности. Eiger ПО Markforged может помочь вам обнаружить низкореolution STL: когда вы наводите на деталь, слайсер подсвечивает грани в синем. Четкие фасеты указывают на недостаточное разрешение; гладкий градиент предполагает адекватную верность. Наоборот, чрезмерно мелкий STL может раздуть размер файла до точки, где производительность слайсера деградирует. Практическое разрешение редко нужно быть тоньше толщины слоя принтера; любая дополнительная деталь — потраченное время и хранилище. Следуйте лучшим практикам для баланса качества печати со скоростью рабочего процесса. Настройки экспорта влияют на плотность меша и, в конечном счете, размерную точность и поверхностную отделку вашей печати. Параметры экспорта контролируют плотность треугольников меша. CAD-софт обычно оптимизирует для наименьшего файла, но параметры, которые вы задаете, могут форсировать более мелкий меш где нужно. Современные CAD-пакеты экспозят как минимум два ключевых контроля экспорта: хордальная толерантность (линейная) и угловая толерантность (угловая). В зависимости от геометрии, одна может доминировать в плотности меша. Этот параметр ограничивает максимальное перпендикулярное расстояние между оригинальной поверхностью и ближайшим треугольником в STL. Меньшая хордальная толерантность форсирует более мелкий меш и увеличивает размер файла. Угловая толерантность ограничивает угол между нормалями смежных треугольников, уточняя меш в областях резкой кривизны. Когда радиус фаски сопоставим с хордальной толерантностью, низкая угловая толерантность предотвращает видимую фасетообразность или непреднамеренные фаски. Когда угловая девиация является ограничивающим фактором, экспортер добавляет больше треугольников вокруг малых радиусов, улучшая гладкость кривых элементов за пределами того, что может достичь хордальная толерантность в одиночку. Некоторые CAD-программы выражают угловой контроль как безразмерное значение между 0 и 1; более высокие значения увеличивают разрешение. Дополнительные опции — такие как минимальная или максимальная длина фасеты — доступны в некоторых CAD-пакетах. Используйте их только если конкретная фича требует это; иначе держите дефолты. Высокореolution STL дает более гладкую, точную модель, но также увеличивает размер файла, что может замедлить обработку слайсера. Большинство принтеров не могут эксплуатировать разрешения тоньше толщины слоя, так что дополнительная деталь — ненужный оверхед. Начните со следующих сбалансированных настроек: Если полученный файл превышает 20 МБ, увеличьте толерантности до падения размера ниже 20 МБ. Экспериментирование поощряется — ваша толерантность к размеру vs качеству печати может отличаться. Ниже рекомендуемые стартовые точки для популярных CAD-пакетов. Свяжитесь с нами, если мы упустили вендора или если ваши предпочтительные настройки отличаются. В Creo параметр «Angle control» уточняет угловую девиацию за пределы хордальной высоты. Он варьируется от 0.0 до 1.0. Рекомендуемые дефолты:
Кейс U.S. Army
Что такое STL-файл?
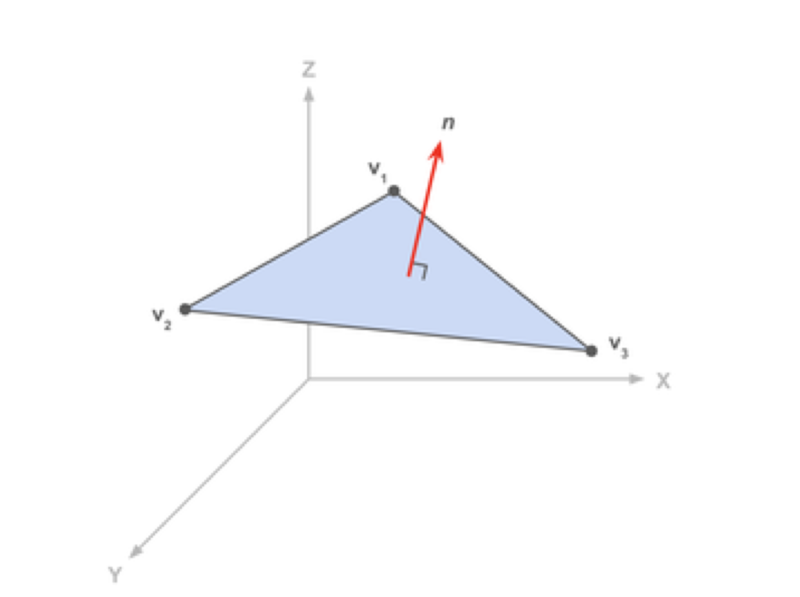
facet normal ni nj nk outer loop vertex v1x v1y v1z vertex v2x v2y v2z vertex v3x v3y v3z endloop endfacet
Почему STL-файлы важны для 3D-печати
Нужно ли мне обновлять мои STL-файлы?
Определение параметров STL
Хордальная толерантность / девиация
Угловая толерантность / девиация / нормальная девиация
Качество меша vs размер файла: наши рекомендации
Настройки экспорта STL в основных CAD-софтах
Creo (PTC)
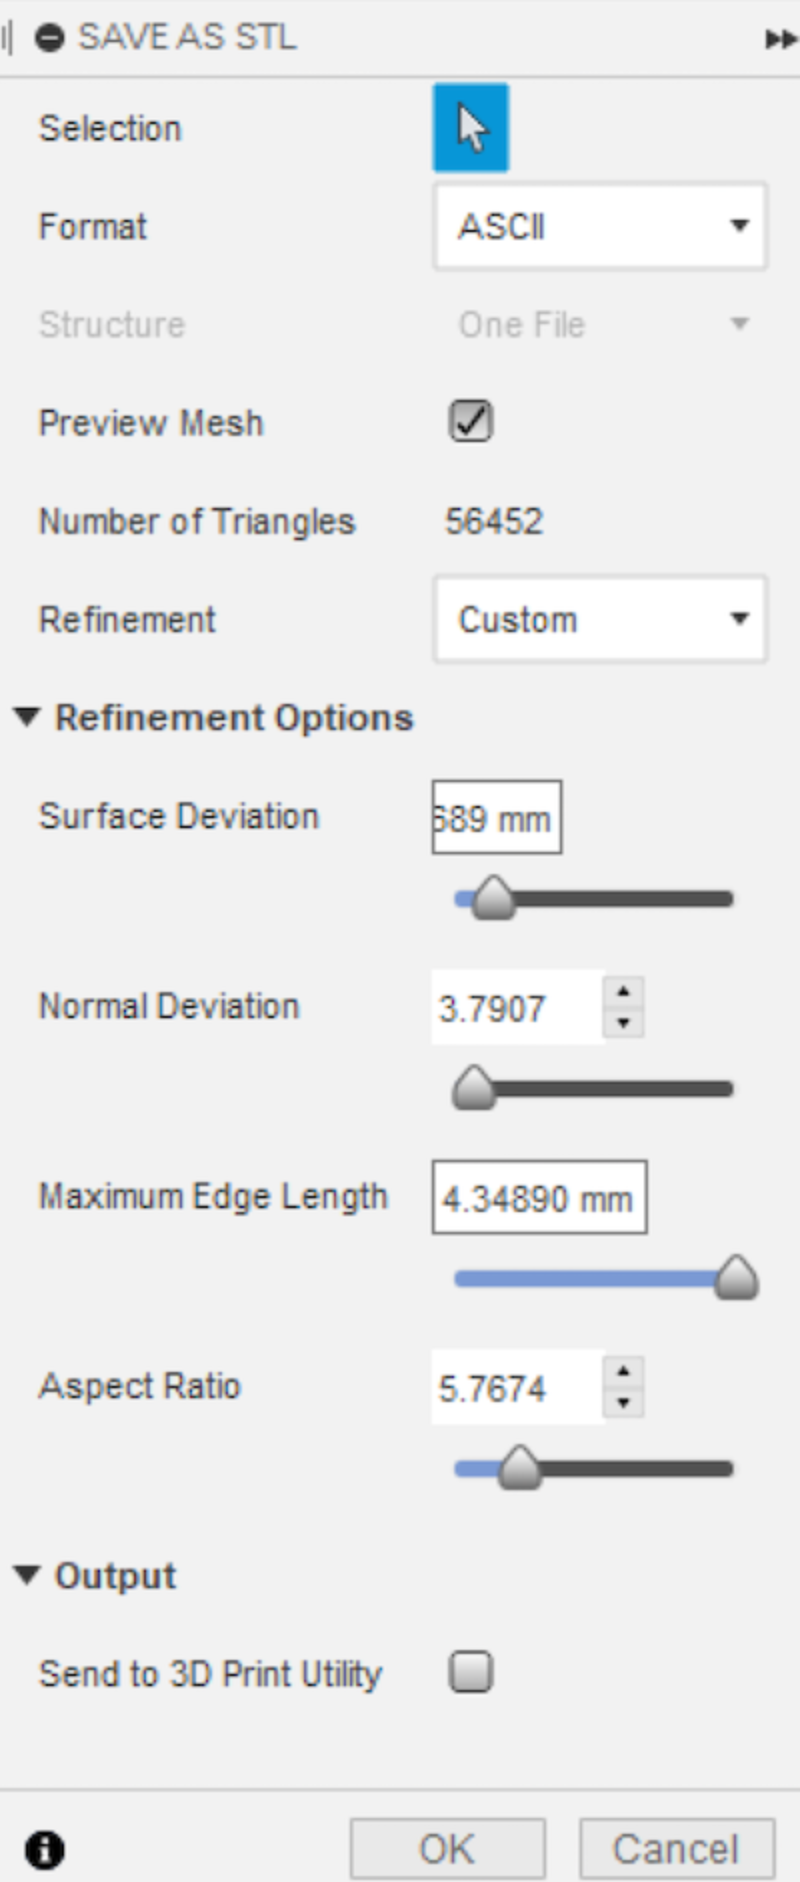
Fusion 360 (Autodesk)
NX (Siemens)
Onshape (PTC)
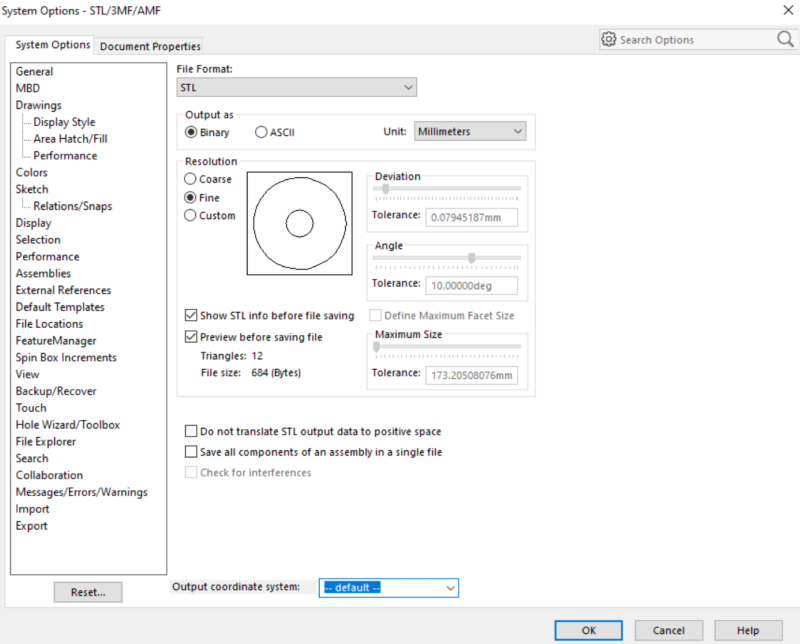
SOLIDWORKS (Dassault Systèmes)
3D печать
- Максимизация потенциала STL-файлов для безупречной 3D-печати
- Работа с файлами в C: мастерство ввода-вывода с fopen, fprintf, fread и fseek
- Создание Tcl-управляемого тестбенча для VHDL-модуля кодового замка
- Экспертная оснастка для термореактивных композитов: Дизайн, долговечность и точность
- Создание многотелесных STL-файлов для много материальной 3D-печати
- Понимание STL-файлов: основа 3D-печати
- Работа с файлами в C++: открытие, чтение, запись и закрытие
- Заголовочные файлы в C: типы, подключение и лучшие практики
- Генерация G-кода в ArtCAM: пошаговое руководство
- Простая раздача статических файлов на Go: Проверенный подход