



Оптимизация сцепления робота: кастомные 3D-печатаемые колеса с литьем Markforged
Примечание редактора: эту гостевую статью написал Чарльз Гуань, выпускник MIT по механическому инженерии и бывший инструктор мастерской и дизайна MIT. Он также создатель робота Overhaul для BattleBots на ABC. Работает консультантом по инженерии в робототехнике и транспорте, спонсируется Markforged для участия в BattleBots и других соревнованиях. Подробнее на его сайте и Equals Zero Robotics!
Дизайн колеса
Колеса существуют более 6000 лет, но в соревновательной робототехнике они всё еще могут быть источником фрустрации. В сезоне 2 BattleBots я построил Overhaul 2.0 вокруг квадратного шасси с шестиприводом, стремясь обогнать оппонентов за счет чистой скорости. Я выбрал промышленные кастерные колеса средней жесткости с протектором из термопластичного эластомера (TPE) — проверенный выбор в роботических боях. Однако 16-л.с. бесколлекторные моторы быстро перегрузили TPE, заставляя колеса плавить и проскальзывать по обломкам арены. Матч против Beta показал, как моя предпосылка, что BattleBots эквивалентен D1 Grand Prix, была ошибочна.
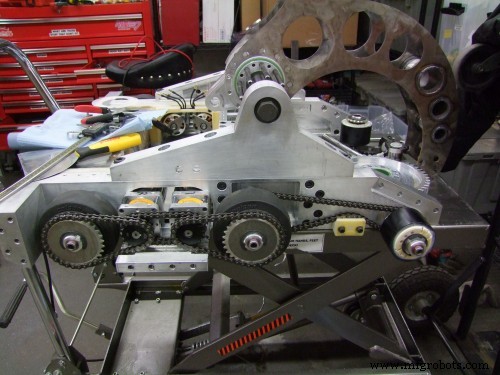
После турнира я понял необходимость колеса, способного надежно передавать мощность. Это привело меня к изучению литьевых резиновых композиций, вдохновленным конкурентами, лившими уретановые колеса прямо на месте. Не имея опыта в дизайне шин, я приступил к созданию литой в форму колеса, используя 30-фунтовую масштабную модель Overhaul.
Проектирование формы
Обратившись к представителям Smooth‑On на Detroit Maker Faire, они рекомендовали серии ReoFlex и Simpact за их высокую разрывную устойчивость и прочность на разрыв — критично для колеса, постоянно сдвигающегося через протектор. Я получил ReoFlex 50 (дурометр 50A, сравнимый с подошвой обуви) и начал проектировать форму и втулку.
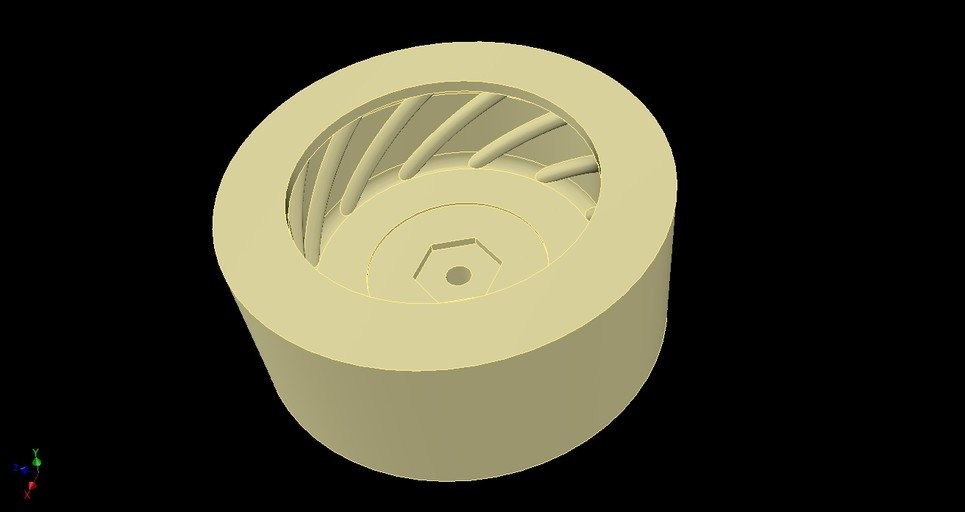
Наблюдая за обломками арены, я добавил простой спиралевидный протектор для очистки от осколков краски и свободных частиц. Хотя не оптимизирован, спиралевидные желоба направляют мусор наружу от контактного пятна. Для втулки я черпал вдохновение в колесах самокатов и скейтбордов, включил сквозные отверстия и коническую центральную ребро. Я выбрал Onyx для материала втулки из-за его более высокой жесткости и лучшего сцепления с микроскопически шершавой поверхностью смолы, обеспечивая легкую, но надежную втулку.
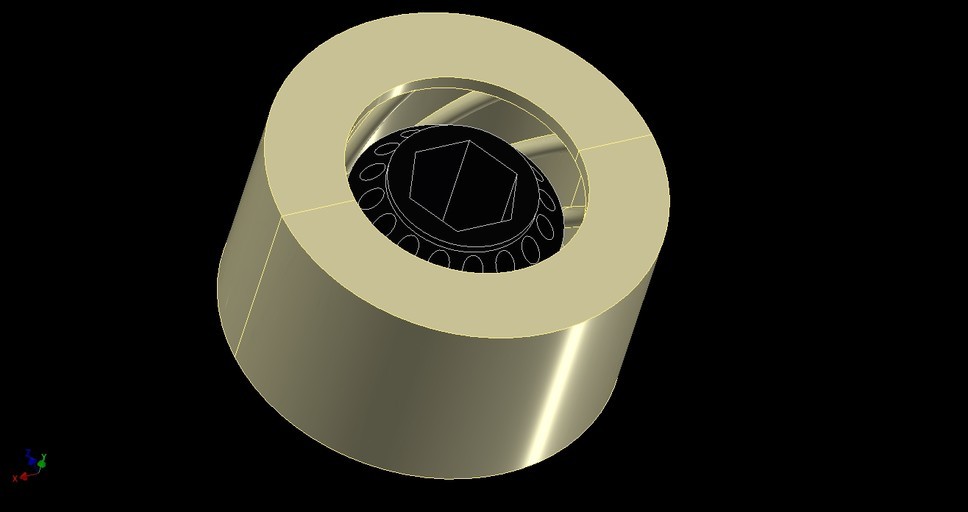
Используя параметрические возможности Autodesk Inventor, я изготовил форму переднего колеса 2 дюйма для оценки того, как смола заполнит меньшую полость.
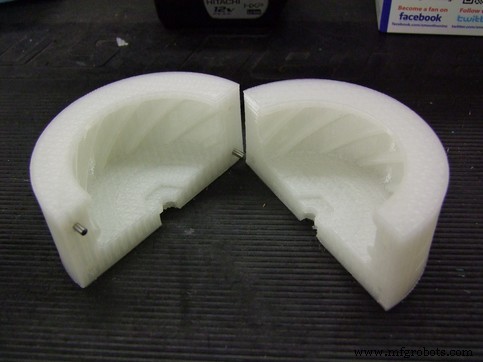
Для первого теста я напечатал простую, неармированную нейлоновую форму на принтере Mark Two: 4 стены, 4 слоя крыши/пола, 25% наполнение, высота слоя 0,2 мм. Добавлены отверстия для центрировочных шпилек для точного выравнивания.
Литье формы
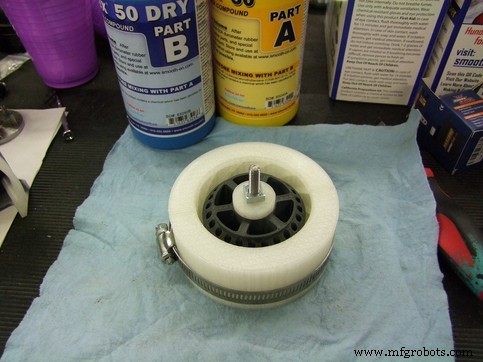
Полуформы фиксируются одним хомутом. Внутри втулка сидит на адаптерной втулке, которая держит ее центрированной и позволяет фиксирующей гайке герметизировать нижнюю грань. Перед сборкой я распылил форму разделительным смазкой.
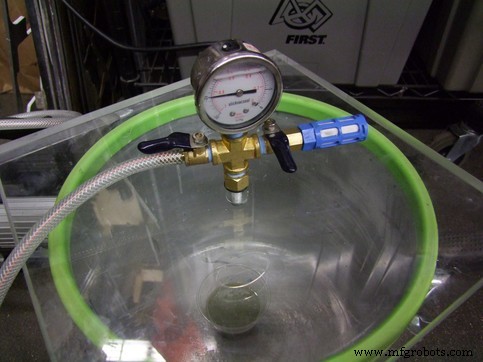
Для устранения пузырьков воздуха я дегазировал смешанную смолу в вакуумной камере — Smooth‑On заявляет о минимальном застревании воздуха, но я обнаружил, что пузырьки все равно образуются. Дегазация стакана, а не всей формы, предотвратила деформацию формы и обеспечила гладкий протектор.
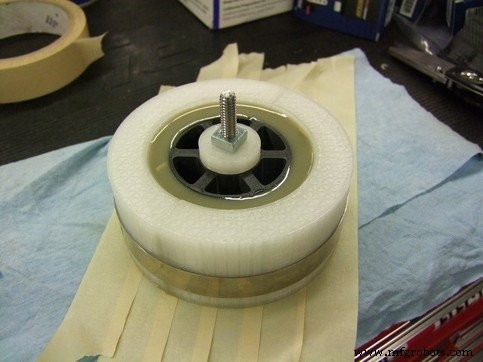
Литье заняло около двух минут. Наклоняя смешивающий стакан достаточно для непрерывного потока, смола равномерно осела без образования крупных пузырьков.
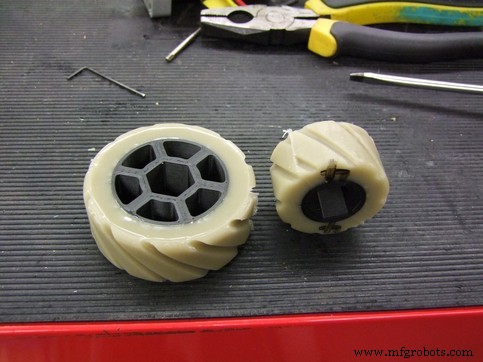
После успешной первой партии колеса 3″ и 2″ я масштабировал производство, напечатав дополнительные формы, вмещающие четыре колеса за литье. Один смешивающий стакан справлялся с двумя колесами 3″ и двумя 2″, что стало моим стандартным размером партии.
Процесс отверждения
ReoFlex 50 рекомендует медленное отверждение при комнатной температуре с последующим нагревом до 65 °C на 4–8 часов. Я использовал нагревательную камеру ~70 °C; ускоренное отверждение дало колеса, на ощупь заметно более жесткие и устойчивые.
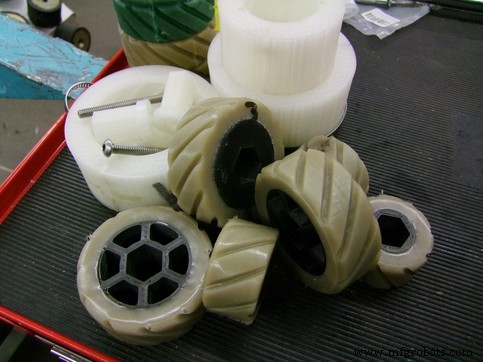
После недели экспериментов у меня было несколько колес каждого размера. Закончился ReoFlex 50, я приостановился для оценки производительности перед дальнейшими вложениями. Моя рутина стала: лить формы ночью, снимать утром, отверждать днем. Готовые колеса показаны ниже.
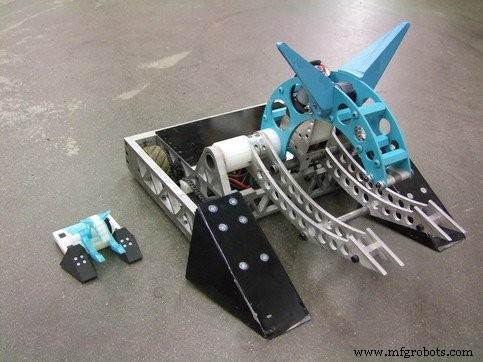
Эти колеса теперь установлены на вариант «30‑Haul» Overhaul. Для деталей сборки посетите мой сайт.
Что дальше? С установленным производственным процессом я изучу альтернативные композиции и протестирую сцепление на окрашенном стальном полу во второй части этой серии. Пока наслаждайтесь результатами из нескольких жестких матчей!
Узнайте больше о принтерах Markforged и как они могут подойти для ваших задач!
3D печать
- Интервью со Спенсером Райтом из pencerw.com и nTopology: экспертные инсайты по металлическому аддитивному производств…
- Окрашивание 3D-печатных деталей восковыми мелками: новаторская техника постобработки
- Интервью с Ибрахимом Хадаром Markforged об инновациях 3D-печати на formnext
- Stratasys запускает GrabCAD Voxel Print для J750 и партнёрство с e-Xstream для продвинутой симуляции
- Stratasys возрождает MakerBot: Method приносит промышленную надежность
- Революция в литье в песке с технологией Stratasys FDM
- Повышение качества контроля: 3D-печатаемое оснащение повышает точность производства
- Проектирование функциональных 3D-печатных адаптеров для велосипедных сумок с Kevlar CFF
- Переосмысление картинга: 3D-печатные карбоновые детали для непревзойдённой производительности
- Быстрое прототипирование и малые серии литьём в кокильные формы