



Изотропное волокнистое наполнение: создание самых прочных 3D-деталей — Часть 2
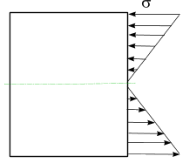
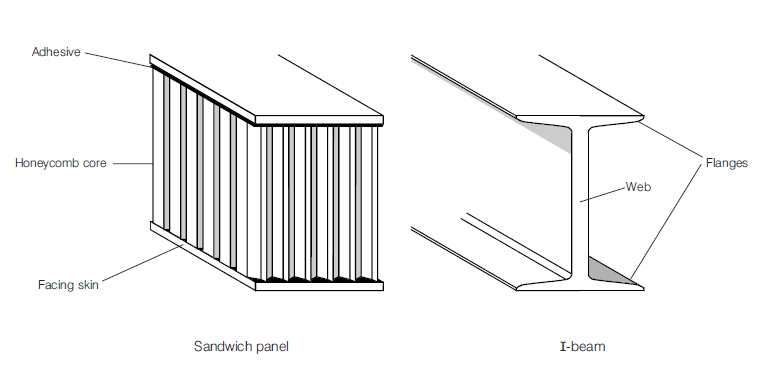
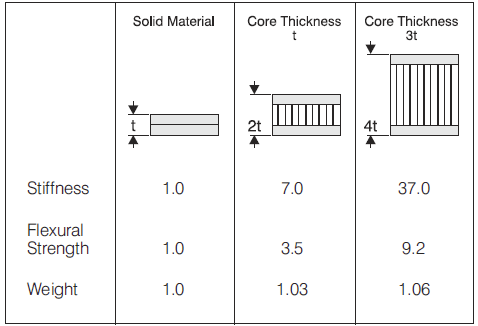
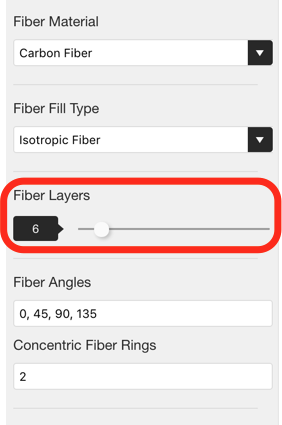
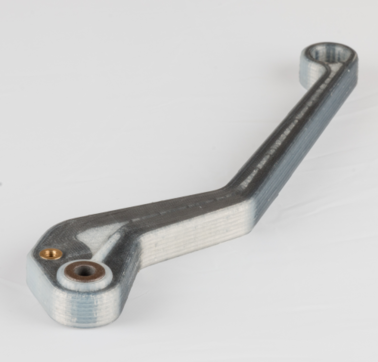
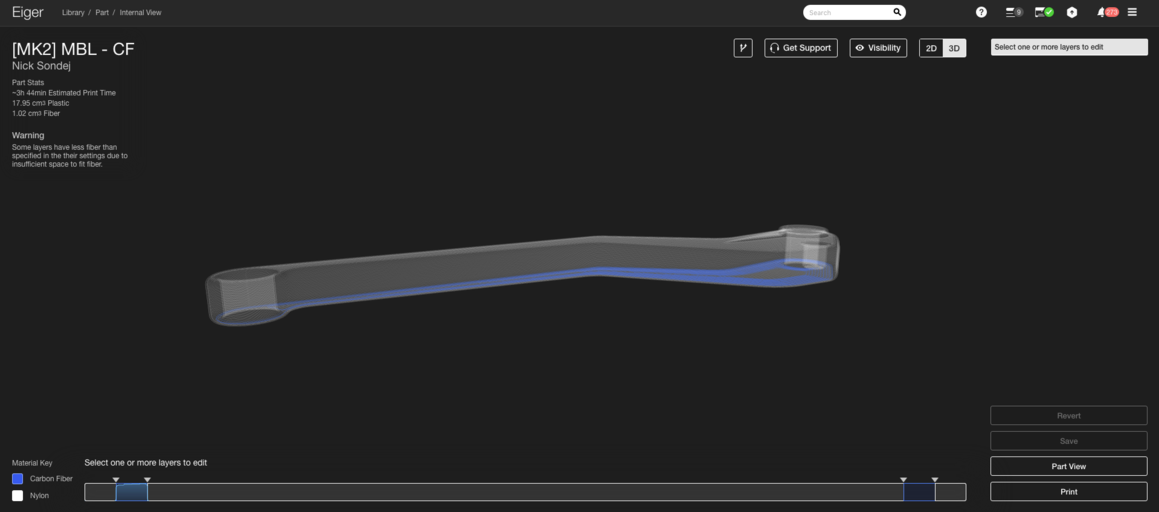
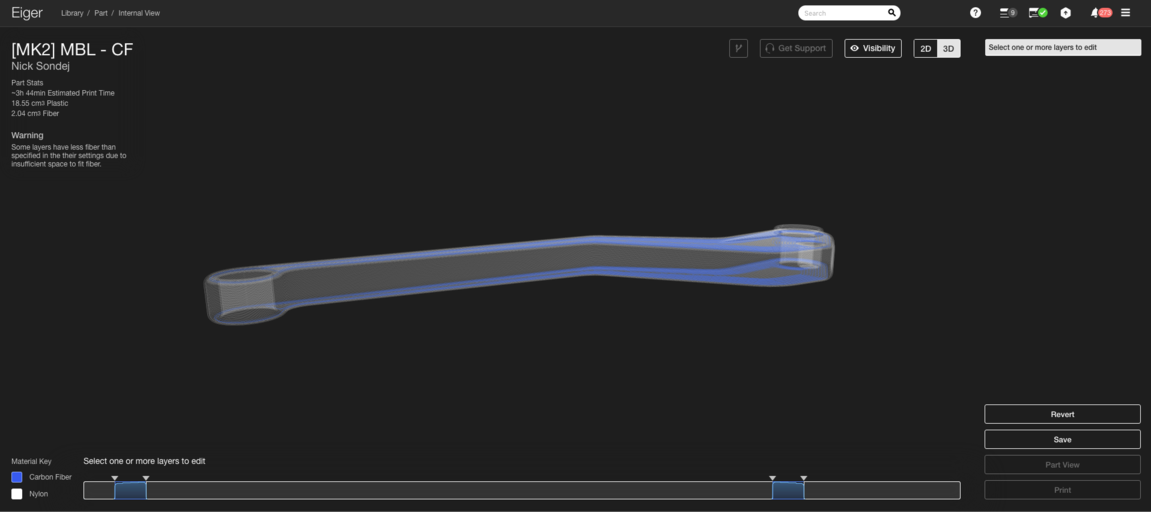
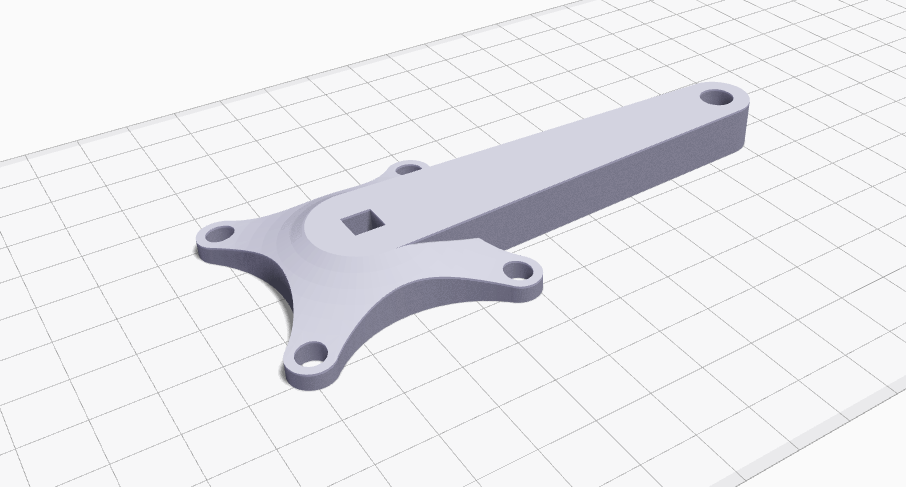
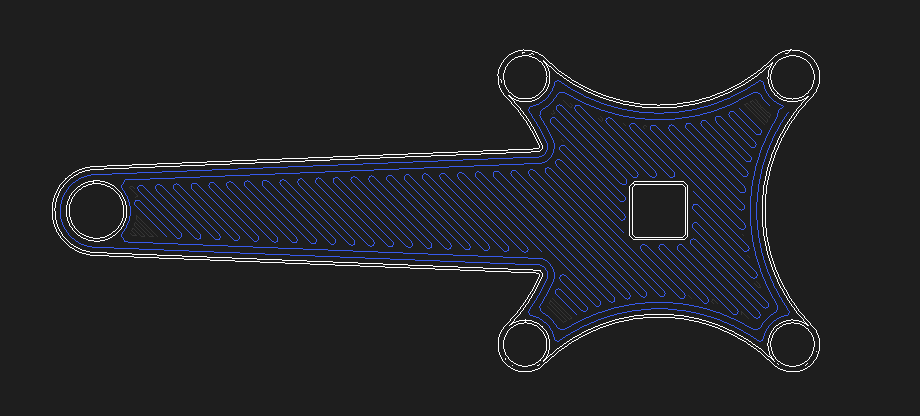
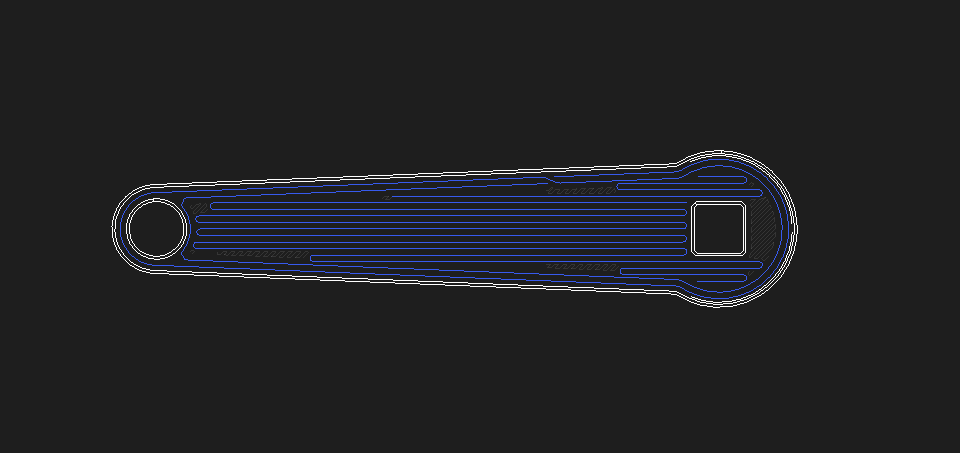
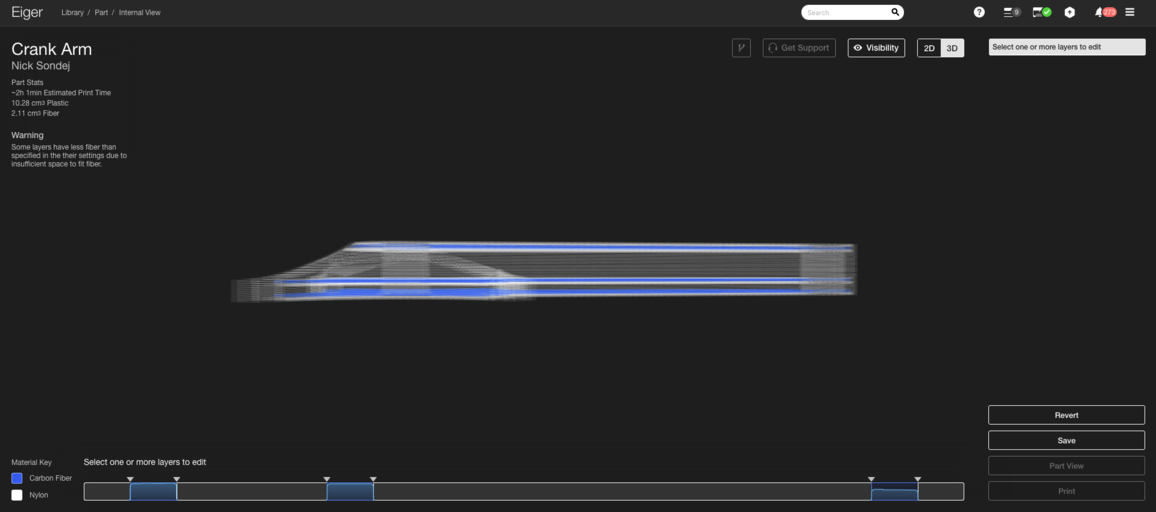
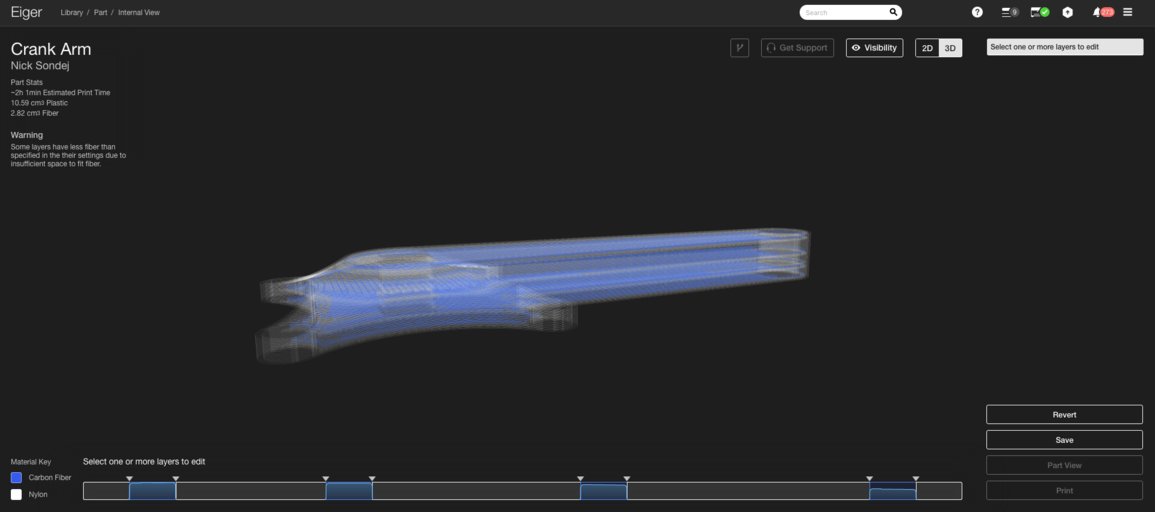
Обновление: Хотите узнать, как разные наполнения усиливают детали и науку за этим? Присоединяйтесь к нашему вебинару 21 июня в 11:00 EDT. Регистрация здесь Примечание автора: Это вторая публикация в нашей двухчастной серии о проектировании самых прочных деталей с изотропным волокнистым наполнением Eiger с углеродным волокном на Mark Two. Предыдущая публикация охватила основы композитного усиления и обоснование нашего уникального изотропного паттерна. Здесь мы фокусируемся на том, как применить это наполнение максимально эффективно для производства самых прочных деталей с минимизацией веса и стоимости. Мы уже исследовали основы композитного усиления и ориентации волокон в Eiger. Теперь погружаемся в эффективность усиления — максимизацию прочности без лишней массы или расходов. Усиление слоя изотропным волокнистым наполнением Eiger добавляет жесткость и прочность, но нужно ли это всегда? Ответ кроется в положении слоя относительно нагрузок, которые будет испытывать деталь. Перед усилением важно понять, как физические детали реагируют на внешние силы. Рассмотрим простоопорную балку, опорную с обоих концов и свободную к перемещению вдоль оси x, как показано ниже. Когда применяется сила F, балка изгибается вниз. Величина деформации зависит от F, геометрии балки и свойств материала. Поперечное сечение балки под изгибом показывает, что сторона, ближе к нагрузке, сжимается, а противоположная — растянута. Диаграмма иллюстрирует изгибающие напряжения σ через толщину балки. Длины стрелок представляют величину напряжения, а направление указывает на сжатие (стрелки вверх) или растяжение (стрелки вниз). Нейтральная ось — где напряжение равно нулю — проходит через центр. Это означает, что наивысшие напряжения возникают на внешних поверхностях. Поэтому, если вы усиливаете деталь, которая будет изгибаться, следует размещать высокопрочный материал у этих поверхностей, зеркаля принципы проектирования двухтавров и сэндвич-панелей. Двухтавры и сэндвич-панели были разработаны для достижения высокой прочности и жесткости при минимальном весе. Поскольку изгибающие напряжения пикуются на внешних поверхностях, добавление высокопрочного материала туда максимизирует несущую способность, сохраняя низкую массу. Сэндвич-панели распределяют нагрузку по большей площади, позволяя использовать более легкие сердечники и снижая потребность в концентрированной стенке. В Eiger алгоритм по умолчанию создает сэндвич-панель при добавлении волокна со страницы Part View. Половина выбранных Fiber Layers размещается на вершине детали (под верхними четырьмя сплошными пластиковыми слоями), а вторая половина — на дне (над первыми четырьмя сплошными пластиковыми слоями). Это хорошо работает для деталей, симметричных относительно плоскости, параллельной строительной платформе, например, шасси посадочного аппарата дрона Snotbot, напечатанного Olin College. Как показано на фото, алгоритм добавил 10 слоев кеврарного усиления к верху и дну детали, создавая сбалансированную сэндвич-панель. Однако, когда деталь несимметрична — как мотоциклетный тормозной рычаг, который мы часто используем на выставках — алгоритм по умолчанию не размещает волокно там, где оно нужно больше всего. В этом случае алгоритм добавляет волокно только на дно, оставляя верхнюю поверхность недостаточно усиленной, потому что небольшой гребенок от бронзовой втулки нарушает симметрию. Чтобы создать самую большую сэндвич-панель, нужно сместить верхнюю группу слоев так, чтобы волокно достигло верхней поверхности рычага. Наше первое правило для прочных деталей на Mark Two — строить самые большие, толстые сэндвич-панели первыми, используя изотропное волокнистое наполнение с одним или двумя концентрическими кольцами в самых удаленных друг от друга слоях. Для тормозного рычага сдвиньте верхнюю группу слоев вниз, пока волокно не пройдет по верху корпуса рычага, как показано ниже. Когда несколько потенциальных регионов сэндвич-панелей перекрываются — как в случае кривка от команды UW‑Madison Human Powered Vehicles Team 2016 года — можно накладывать панели. Кривок имеет несколько областей, которые выиграют от усиления: верх и низ основного тела, и фланцевые концы, испытывающие конусные напряжения от болтов. Начните с того, чтобы алгоритм по умолчанию добавил четыре слоя изотропного волокнистого наполнения на верх и низ всей детали. Даже если у двух слоев разные поперечные площади, этот подход максимизирует способность детали сопротивляться изгибающим нагрузкам велосипедиста. Далее, усилите фланец, соединяющий кривок с втулкой. Поскольку мы уже усилили низ фланца на первом шаге, добавьте группу слоев примерно на 25 слоев глубже в деталь, именно там, где заканчивается фланец. Это создает вторую, более тонкую сэндвич-панель, разделяющую нижний кожух с большей панелью — концепция, которую мы называем наложением. Наконец, поскольку велосипедные кривки испытывают сложные крутильные нагрузки, добавьте дополнительный волокнистый слой вокруг средней плоскости для противодействия сдвиговым напряжениям, пикующим у нейтральной оси. Это дает конфигурацию с четырьмя отдельными волокнистыми группами, образующими серию сэндвич-панелей. Эти шаги производят одну из самых прочных, но легких конфигураций, достижимых с Eiger. Три ключевых правила для высокопрочной 3D-печати с волокнистым усилением: Хотя исключения существуют, эти правила дают надежную основу для проектирования надежных деталей. Готовы усилить деталь сами? Исследуйте Mark Two сегодня!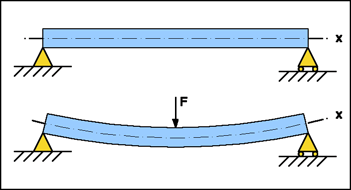
Наложение сэндвич-панелей в Eiger
3D печать
- Простая пост-обработка для FDM 3D-печати
- Почему КТ-сканирование революционирует контроль качества в 3D-печати
- 3D-печать: краеугольный камень Индустрии 4.0
- Ключевые принципы дизайна для оптимизации металлических 3D-печатных деталей
- 3D-печать: от быстрого прототипирования к полноценному серийному производству
- 3D-печать и прототипирование в Mar‑Bal: Ускорение композитных инноваций
- Создание многотелесных STL-файлов для много материальной 3D-печати
- Мастерство ориентации 3D-печати: советы по финишу поверхности, прочности и эффективности поддержки
- Высокоскоростная 3D-печать на AION500 MK3 — непревзойденная скорость, точность и прочность
- Продвинутые технологии 3D-печати: Часть 2 – Исследование слой за слоем