



Мастерство 3D-печати: Часть 1 — юнит-тесты и допуски для точной и экономной печати
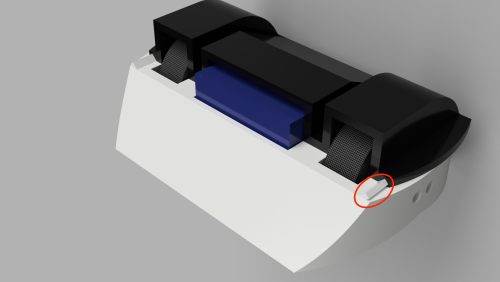
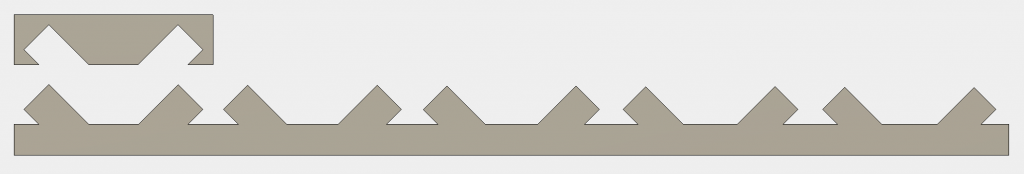
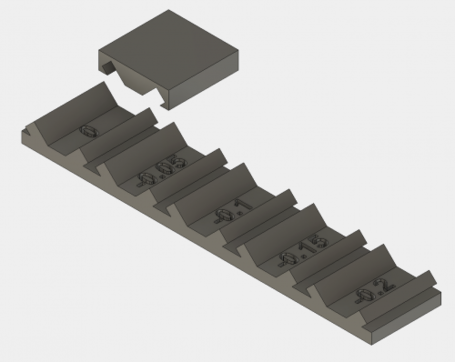
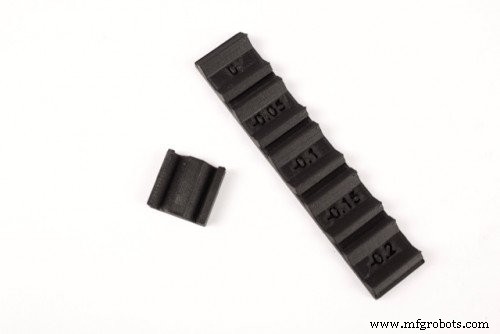
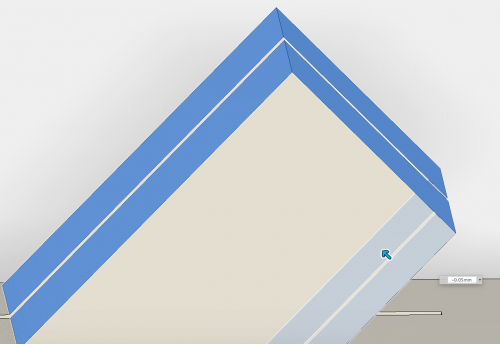
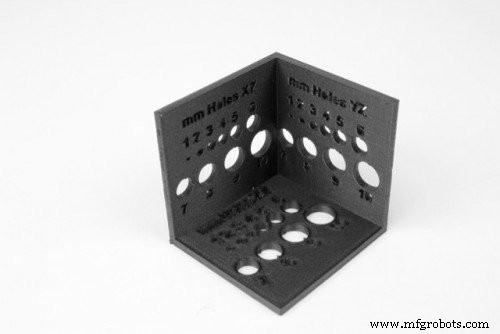
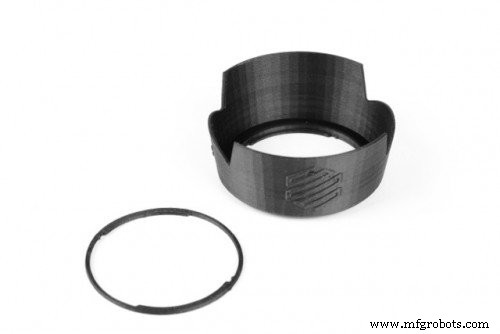
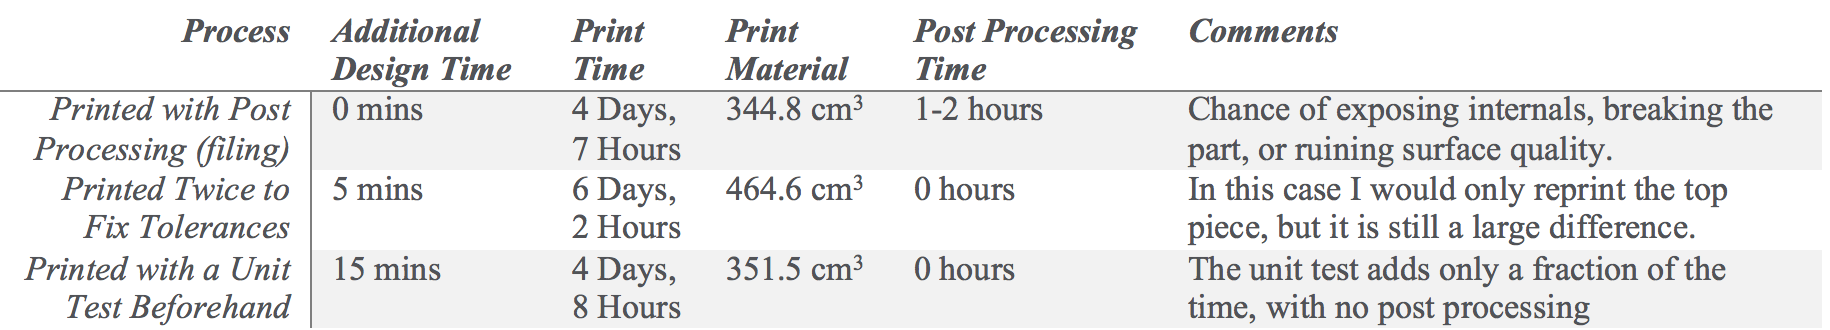
Добро пожаловать в наш новый цикл блога, Designing for 3D Printing (DF3DP). DF3DP — это серия, посвященная советам и трюкам 3D-печати для любого 3D-принтера, которая проведет вас через сокращение затрат, времени печати и материала, а также покажет, как получать детали так, как вы хотите, с первой попытки. Мы все были там: вы печатаете деталь, которая занимает часы, только чтобы обнаружить, что она не совсем подходит так, как вы хотели, таким образом тратя драгоценное время печати и материал на бракованную деталь. 3D-печать — это бесконтактный производственный процесс, поэтому как только вы отправляете CAD-модель на принтер, изменить мало что можно. Детали могут занимать часы или даже дни, и если у вас есть дедлайн, полная перепечатка детали с исправленными допусками иногда — роскошь, которой нельзя позволить ни с точки зрения времени, ни денег. Поскольку 3D-печатные детали, сделанные методом FFF (плавящееся нитевое моделирование), усаживаются из-за термического сжатия, 3D-принтеры часто не печатают точно те размеры, которые вы им задаете, поэтому учет допусков необходим. В этом посте я проведу вас через то, как обеспечить правильные допуски 3D-печати до печати всей детали, только чтобы обнаружить, что они неверны. Именно здесь юнит-тестирование 3D-печатных деталей пригождается. Юнит-тест — традиционно термин из программирования, по сути проверка того, что маленькие фрагменты кода работают независимо перед включением в полный скрипт. Мы сделаем то же самое с 3D-печатью: печатать маленькие, быстрые сегменты того, что позже будет интегрировано в более крупный дизайн, чтобы проверить их функциональность и посадку перед печатью огромной детали. Например, вершина этого прототипа 3D-печатного боевого робота класса antweight, который я проектирую, скользит на базу через набор пазов в виде «ласточкиного хвоста» (один обведен ниже). Обе детали вместе печатаются 4 дня и 7 часов, поэтому я хочу сделать 3D-печатный юнит-тест, чтобы убедиться, что пазы правильного размера, прежде чем печатать всё. Хорошо спроектированный юнит-тест должен быть быстрым и легким как для проектирования, так и для печати (обычно я нацеливаюсь на около получаса — часа печати). Я смоделировал одну миниатюрную версию пары пазов, затем сделал копии с разными расстояниями смещения граней, от отсутствия смещения до -0,2 мм смещения на всех гранях ласточкиного хвоста. Это означает, что каждый профиль мужского паза был тоньше предыдущего. Я также добавил нумерацию, чтобы напоминать себе, какое смещение какое, как показано на скриншоте CAD ниже: Одна вещь, которую нужно помнить — печатайте ваш юнит-тест в ориентации, в которой будет печататься итоговая деталь, чтобы сделать тест максимально точным. Печать заняла всего 1 час 15 минут, намного лучше, чем печатать весь шасси робота и потом обнаруживать, что пазы скольжения не толерантированы хорошо. Чтобы протестировать, я просто наделял женский профиль паза на каждый мужской профиль, начиная с наибольшего смещения грани (-0,2 мм) и двигаясь к 0,0 мм смещению. Профиль со смещением -0,2 мм был очень слабым — я не хочу, чтобы верх робота просто соскальзывал. Профили -0,15 мм и -0,1 мм были неплохими, но не таким плотными, как я хотел. Смещение -0,05 мм оказалось именно тем — оно было достаточно плотным, чтобы не сбить его легко, и я мог снять его с небольшим усилием. Финальный профиль, 0,0 мм смещения, был немного слишком тугим. Теперь я могу ввести значение смещения -0,05 в свой финальный дизайн, и я уверен, что он будет надеваться так, как я хочу. Есть еще несколько фич, которые фактически зафиксируют верх на месте, но пазы, соединяющие две детали, были теми допусками, в которых я не был уверен. Юнит-тесты действительно ценны для любых видов допусков, даже если вы просто хотите получить хорошее представление о том, как ваш принтер ведет себя при определенных условиях. Например, чтобы почувствовать допуски отверстий на данном 3D-принтере, вы можете напечатать что-то вроде этого: Затем вы можете измерить размеры отверстий и сравнить измеренное значение со значением, заданным в вашей CAD-модели, таким образом получая хорошее представление о допуске отверстий, который вам нужно оставить в каждой плоскости на деталях, которые вы будете 3D-печатать. Вы можете использовать этот тест как референс для будущей дизайнерской работы, и он может помочь в проектировании не просто одной, а множества 3D-печатных деталей. Кроме того, с нашим принтером вы можете увести процесс юнит-тестирования на шаг дальше: скажем, вам нужно напечатать всё это шасси робота, но вы хотите убедиться, что все компоненты помещаются внутри, прежде чем прибегать к углеродному волокну для усиления рамы. Вы можете сделать так называемый 3D-печатный прототип посадки, чтобы проверить, что все ваши компоненты помещаются внутри ваших 3D-печатных деталей (или наоборот) перед введением волокна в печать. Это снова снижает отходы материала и затраты, так что вы можете протестировать финальную геометрию и форму волокнисто-заполненных деталей перед их печатью. Допустим, я напечатал всё это шасси и верх, и ошибся в допуске паза. Тогда мне пришлось бы печатать всё это дважды, или мне пришлось бы потратить пару часов на доводку довольно странной малой геометрической фичи, и никто действительно не хочет этого делать. Шлифовка или наждачивание 3D-печатных деталей для посадки, особенно когда они включают малые геометрии, часто оставляют шрамы, плохую отделку поверхности и могут случайно сломать фичу или раскрыть внутреннюю структуру 3D-печатной детали. Довольно очевидно, что печать большой детали дважды не так хороша, как потратить немного больше времени на проектирование и затем напечатать одну маленькую и одну большую деталь, но вот цифры для моего робота, если вы еще не убеждены в 3D-печатных юнит-тестах: Юнит-тесты критичны для больших 3D-печатных деталей, если вы хотите, чтобы они получались правильными с первой попытки. Постобработка — процесс, с которым большинство людей ожидают просто смириться при 3D-печати, будь то шлифовка поверхностей, растачивание отверстий или доводка неверно размеренных соединений. На принтере, таком надежный и точный, как композитный 3D-принтер Mark Two, постобработка не должна быть шагом, который вы обязаны делать, а с юнит-тестами вы можете гарантировать, что ваши детали выйдут так, как вы хотите. Если вы хотите проверить эти тесты сами, вы можете скачать их здесь. Хотите увидеть больше того, что может Mark Two? Закажите демо сегодня!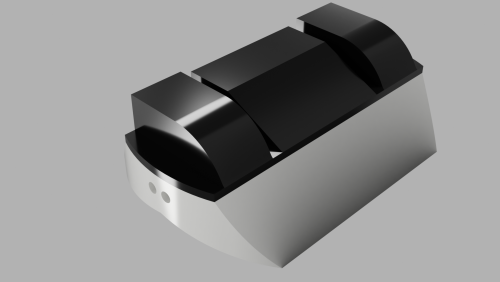
Проектирование хорошего юнит-теста для 3D-печати
Тестирование 3D-печатного юнит-теста

Другие использования юнит-тестов
Истинная ценность юнит-тестов:
3D печать
- Почему стеклянные столы печати дают превосходные результаты 3D-печати
- Простая пост-обработка для FDM 3D-печати
- Ключевые принципы дизайна для оптимизации металлических 3D-печатных деталей
- 3D-печать: от быстрого прототипирования к полноценному серийному производству
- Как 3D-печать и софт движут цифровую трансформацию в производстве
- 3D-печатаемые кастомные захвата для топливных форсунок: повышение эффективности pick-and-place
- Создание многотелесных STL-файлов для много материальной 3D-печати
- Революция в нефти и газе: как 3D-печать ведёт к эффективности и устойчивости
- 3D-печать ускоряется: рост энтерпрайза, бум рынка и высокопроизводительные применения
- 10 проверенных решений для водоустойчивых 3D-деталей: материалы и постобработка