



Предотвращение деформации 3D-деталей: экспертные советы по дизайну
Designing for 3D Printing (DF3DP) — это серия блога, делящаяся проверенными советами и техниками для каждого FFF-принтера. Наша цель — помочь вам сократить затраты, уменьшить время печати и получить именно ту деталь, которую вы хотите, с первой попытки.
Если вы когда-либо печатали на FFF-машине, вы, вероятно, видели, как большие или нестандартные детали деформируются. Деформация заставляет вас постобрабатывать, обрезать или принимать неровное основание, которое должно было быть плоским.
Деформация — не дефект конкретного принтера; это следствие термической деформации. Термопластики расширяются при нагревании и сжимаются при охлаждении. Поскольку слои FFF наносятся горячими, а затем остывают, каждый новый слой тянет уже затвердевший материал. Накопленное напряжение заставляет деталь изгибаться или отрываться от строительной платформы.
Два практичных контрмера на стороне машины держат деталь теплой и предотвращают деформацию: нагреваемая строительная пластина и нагреваемая камера. Эти решения держат всю печать при стабильной температуре, устраняя усадку при охлаждении, которая вызывает деформацию. Клеи (как те, что используем мы) и постепенное остывание также помогают, так как деталь остается приклеенной к платформе, пока сжимается.
Однако самая эффективная стратегия начинается на этапе дизайна. 3D-принтеры имеют ограничения, как любой другой производственный метод. Например, наименьший элемент, который может произвести FFF-машина, определяется размером сопла и точностью портала. Когда дизайн толкает эти пределы, деформация почти неизбежна. Следующие пять рекомендаций помогут вам проектировать детали, которые остаются плоскими во время печати.
1. Используйте фаски и округлые формы
Острые углы концентрируют напряжение. Когда длинный тонкий участок сжимается, углы поднимаются, создавая классический «кручивающийся» эффект, видимый во многих примерах деформации. Замена острых краев фасками распределяет напряжение по большей площади, уменьшая тягу в любой отдельной точке.
В нашем тестовом образце добавление фасок к каждому углу сократило деформацию почти вдвое. Округленное дно также дает небольшой край, облегчающий снятие с платформы.
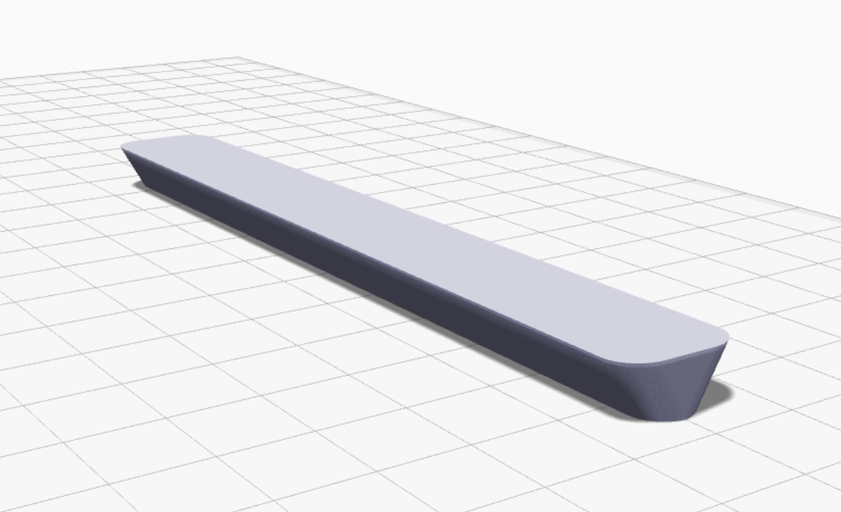
После модификации деталь осталась плоской и потребовала лишь минимальной постобработки.
2. Ориентируйте деталь самой большой гранью вниз
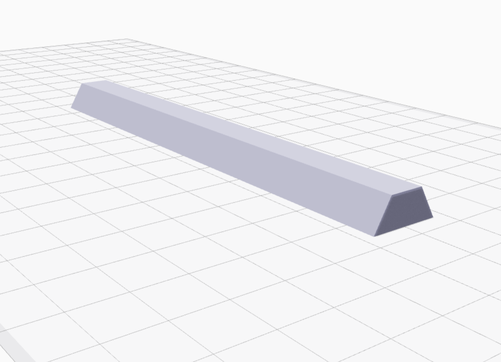
Каждый слой добавляет материал, который хочет сжаться. Если поперечное сечение растет по мере подъема, нижние слои испытывают большую тягу от слоев сверху, усиливая силу деформации. Печать с самой большой гранью внизу распределяет нагрузку равномернее и увеличивает площадь контакта с платформой, улучшая адгезию.
Мы напечатали тот же усеченный призму вверх ногами, и результат был идеально плоским дном — никакой деформации.
3. Добавьте брим
Брим — это дополнительный слой материала, окружающий основание вашей детали. Он увеличивает эффективную нижнюю площадь и выступает «буфером», поглощающим напряжения, которые иначе поднимали бы деталь.
Бримы также обеспечивают твердую поверхность для опорных структур, не давая им скругляться при усадке. Брим поглощает большую часть деформации, сохраняя основную деталь плоской.
4. Спроектируйте кастомный брим при необходимости
Стандартные настройки брима иногда недостаточны, особенно на сложных формах с нерегулярными точками контакта. В таких случаях создайте кастомный брим, добавив маленькие округлые «точки» в ключевых углах детали. Эти точки увеличивают площадь поверхности в критических зонах, более надежно закрепляя печать.
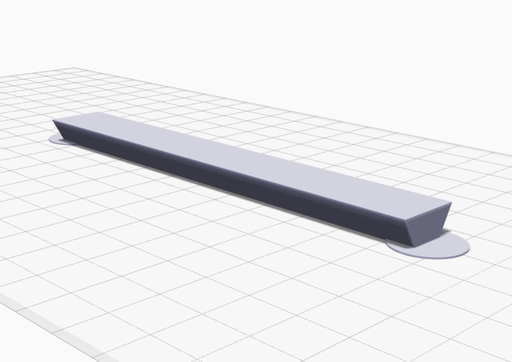
Наши кастомные бримы работают так же хорошо, как встроенный вариант, и идеальны для сложных дизайнов.
5. Усиливайте нижние слои композитным волокном
Markforged Mark Two может укладывать непрерывное волокно внутри печати, драматически повышая жесткость и размерную стабильность. Добавление волокна в первые несколько слоев зафиксирует основание на месте, делая деформацию практически невозможной.
Для максимального эффекта разместите волокно как на нижней, так и на верхней поверхностях — эта сэндвич-конструкция оптимизирует крутильную прочность, как описано в нашем руководстве по композитному дизайну.
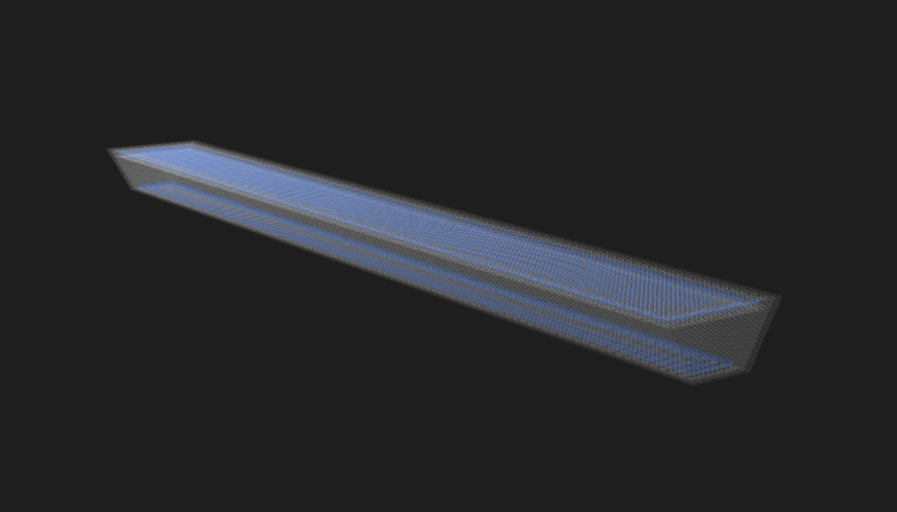
Усиленная тестовая деталь осталась плоской даже без изменений в дизайне.
Дополнительный совет: Печатайте в Onyx для размерной стабильности
Onyx — это микrouглерод-усиленный нейлон, который устойчивее к термической деформации, чем стандартный нейлон. Детали, напечатанные из Onyx, деформируются значительно меньше, давая более размерно-стабильный результат без необходимости волокнистого усиления.

Попробуйте эти техники на предоставленных нами STL и MFP файлах и делитесь результатами. Если у вас есть вопросы или предложения для будущих постов, пишите нам на printstronger@markforged.com.
3D печать
- Простая пост-обработка для FDM 3D-печати
- Почему КТ-сканирование революционирует контроль качества в 3D-печати
- 3D-печать: от быстрого прототипирования к полноценному серийному производству
- 3D-печать для турбинных деталей: ускорение разработки, производительности и устойчивости
- Как 3D-печать и софт движут цифровую трансформацию в производстве
- Революция в болидах Formula Student: 3D-печатаемые формы для карбона и конечные детали
- Обеспечение размерной точности в 3D-печатных деталях
- 10 проверенных решений для водоустойчивых 3D-деталей: материалы и постобработка
- Укрепление 3D-напечатанных деталей: проверенные техники
- Продвинутые стратегии контроля 3D-печатных деталей двигателей – Часть 3