



Революция в производстве: инновация 3D-печатного дозатора катушек Markforged
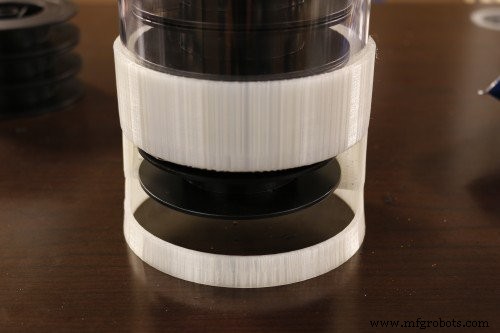
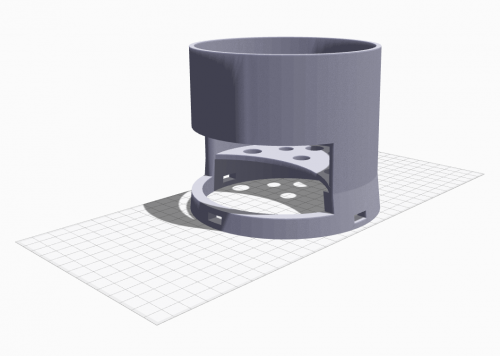
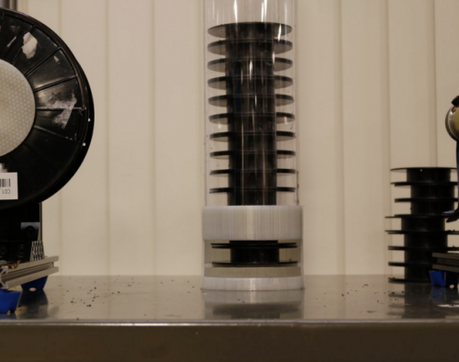
В Markforged мы строго тестируем свои принтеры против широкого спектра требовательных сценариев, нагружая их сильнее, чем даже самые требовательные клиенты. Мы обнаруживаем сложные геометрии, используя промышленную 3D-печать во всех внутренних операциях. От быстро итерируемых тестовых приспособлений для R&D железа до точных приспособлений для производства — наши принтеры Mark One и Mark Two движут быструю, непрерывную инновацию по всей компании. Мы ценим 3D-печатные детали, потому что они позволяют долгосрочное тестирование в эксплуатации, дают понимание потребностей клиентов и демонстрируют, как высокопрочные напечатанные компоненты могут вести к непрерывному улучшению для производителей. Отличный пример того, как мы применили эти принципы, живёт в нашем отделе производства материалов. Высокоинженерные композитные филаменты Markforged производятся инхаусе на нашей кастомной производственной линии на крупноформатных резервных катушках. Карбон, кевлар или стекловолокно затем наматываются в меньших объёмах на эксплуатационные катушки, которые клиенты используют ежедневно. С тысячами катушек, проходящими через производство ежемесячно, любая неэффективность во времени обработки катушки быстро переводится в значительную потерю производительности. Джазмин и Фаисал, наши операционные техники, выявили, что подбор отдельных пустых катушек из коробок с поставкой был медленным и расточительным, а хаотичное складывание катушек на верстаке создавало беспорядок. Поскольку каждый сотрудник имеет доступ к нашей инхаус ферме 3D-принтеров, они схватили возможность разработать инновационное решение. Джазмин придумала эффективный рабочий процесс и спроектировала 3D-печатное гнездо дозатора катушек, включавшее поликарбонатную трубу как магазин для катушек. Она сотрудничала с Фаисалом для перевода концепции в физический прототип. Модель Фаисала отразила его талант добавлять ценные фичи за пределами первоначальной цели; он включил точки крепления на стяжки у основания дозатора, что позже оказалось полезным, когда мы перепрофилировали излишки печатей для других потребностей компании. Скорость итераций, присущая 3D-печати, стала очевидна на этом этапе. Когда первый прототип был напечатан, проблема толеранса поставщика во внешнем диаметре поликарбонатной трубы потребовала корректировки геометрии. Поскольку деталь была напечатана, Фаисал мог быстро скорректировать модель в SolidWorks, экспортировать новый STL, загрузить в Eiger и напечатать новую партию — всё без необходимости на站 supervision, которую требовала бы ЦНЦ-обработка. Обновлённый дозатор был установлен на производственной линии на следующий день. Исторически непрерывная инновация была прерогативой софт-инженеров; более медленный, высокобарьерный производственный процесс физических деталей удерживал инженеров-конструкторов от быстрого тестирования. Хотя повсеместная 3D-печать начала смещать эту парадигму, ограниченная прочность большинства потребительских принтеров всё ещё мешает командам железа создавать надёжные прототипы, сравнимые с высокопрочными, долгими по лид-тайму алюминиевыми деталями, традиционно используемыми. Принтеры Markforged полностью переворачивают эту парадигму, переопределяя прототипирование так, что каждый член команды может способствовать непрерывному улучшению и повышению производительности компании.
3D печать
- Интервью с Ибрахимом Хадаром Markforged об инновациях 3D-печати на formnext
- Повышение качества контроля: 3D-печатаемое оснащение повышает точность производства
- Проектирование 3D-печатной турбины Тесла — Часть 1: Воспроизведение корпуса на Markforged
- Встроенный контроль: повышение качества 3D-печатных деталей
- Markforged устанавливает новые стандарты в антивесовой боевой робототехнике
- Проектирование полностью 3D-печатного амортизатора из промышленного Onyx
- Переосмысление картинга: 3D-печатные карбоновые детали для непревзойдённой производительности
- Обеспечение размерной точности в 3D-печатных деталях
- Укрепление 3D-напечатанных деталей: проверенные техники
- Продвинутые стратегии контроля 3D-печатных деталей двигателей – Часть 3