



Проектирование 3D-печатной турбины Тесла — Часть 1: Воспроизведение корпуса на Markforged
Введение
Добро пожаловать в первую часть нашей двухчастной серии по ретрофиту турбины Тесла с компонентами Markforged. Мы пройдем через каждый шаг — от концепции к дизайну к финальной печати — используя проверенные техники из предыдущих постов. К концу серии вы увидите полностью функциональную турбину Тесла, крутящуюся в корпусе, напечатанном на Markforged, который легче, прочнее и готов к экстремальным скоростям.
Что такое турбина Тесла?
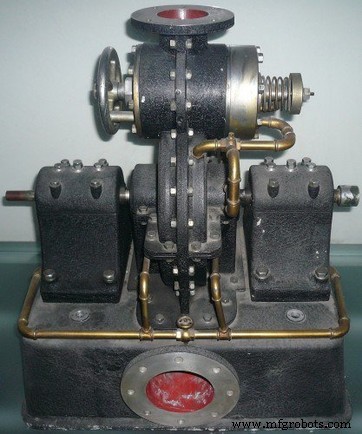
Турбина Тесла, запатентованная Никола Теслой в начале 1900-х, — это беслопостное центростремительное устройство. Жидкость входит касательно к серии гладких параллельных дисков, и вязкое взаимодействие между жидкостью и поверхностями дисков приводит к вращению. В отличие от конвенциональных лопастных турбин, дизайн Теслы опирается на пограничное-слойное адгезию, позволяя гораздо более простую геометрию и потенциально более высокие КПД.

Тесла заявлял до 90% КПД, но реальные тесты нашли около 40% — все равно далеко выше 25–30% диапазона, типичного для лопастных турбин. Главное ограничение — экстремальные вращательные скорости (9000–36000 об/мин), требовавшиеся, которые вызывали деформацию лопат и механические поломки. Сегодня турбины Теслы в основном обучающие игрушки, но их элегантная простота продолжает вдохновлять инженеров.
Переосмысление турбины с 3D-печатью
Мы начали с проверенного дизайна Olin College, который разделяет машину на три основные сборки: систему вала/ротора, корпус подшипника и корпус турбины. Корпус подшипника и корпус турбины сопрягаются с тугой металлической локализующей фичей и восемью крепежными винтами, в то время как вал полностью ограничен корпусом подшипника.
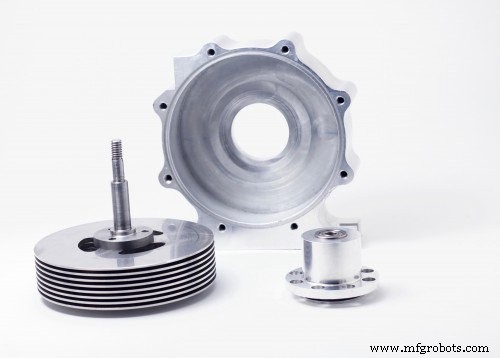
Большинство компонентов просты для обработки: CNC-фрезерованные алюминиевые корпуса, точеные стальные валы, водорезанные прокладки. Поскольку геометрия турбины проста и требуемые допуски скромны (<0,025 мм), мы увидели возможность заменить тяжелые алюминиевые корпуса легкими, высокопрочными 3D-печатными деталями без жертвы производительностью.
Требования к корпусу турбины
- Целостность стыка: Корпус должен идеально сопрягаться с корпусом подшипника. Зазор +0,025/−0,025 мм на локализующей фиче устраняет вибрацию, которая иначе могла бы уничтожить турбину на высоких скоростях.
- Крепление: Шестнадцать резьбовых отверстий — восемь сзади для корпуса подшипника, восемь спереди для поликарбонатного крышка — должны быть точно позиционированы для сохранения структурной целостности.
- Зазор лопат: Очень тугой зазор между полостью корпуса и лопастами обеспечивает максимальный перенос энергии и минимизирует потери КПД.
Дизайн и маршрутизация волокна
Мы начали с юнит-тестов CAD-модели для верификации допусков. Тесты раскрыли, что уменьшение диаметра в CAD примерно на 0,05 мм дает требуемый +0,025 мм зазор при печати. Мы также заменили все резьбовые отверстия на кавиности для термоусадочных вставок, чтобы гарантировать надежные крепежи в полимерной матрице.
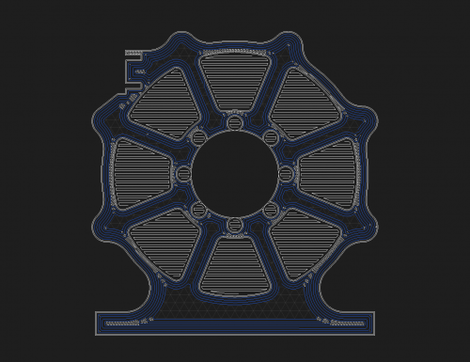
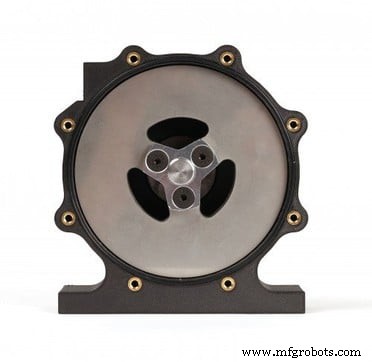
Для усиления структуры концентрические карбоновые кольца были проложены по всей детали в Eiger. Задняя стенка, несущая большую часть нагрузки, получила полный комплект колец, в то время как каждый внешний слой стенки включал одно кольцо. Эта стратегия повышает кольцевую прочность с минимальным материалом, сохраняя деталь легкой.
Размерная верификация
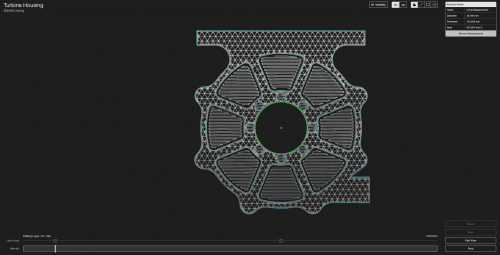
Хотя корпус турбины мог поместиться на Mark Two, мы выбрали Mark X за его лазерную способность верификации размеров. Два лазерных скана были настроены: один для инспекции стыковой поверхности корпуса подшипника и другой для верификации диаметра полости. Во время печати каждый скан проверялся в Eiger, подтверждая размерную ошибку всего 0,01 мм — далеко в пределах допуска.
Следующие шаги
После завершения печати мы установили термоусадочные вставки и закрепили алюминиевый корпус подшипника. Полная сборка весила всего 170 г по сравнению с 570 г алюминиевым аналогом — снижение массы на 70%. С валидированным корпусом мы перешли к проектированию и печати корпуса подшипника, что будет детально описано в Части 2.
Читайте Часть 2 этой серии для дизайна корпуса подшипника, и следите за нами в Facebook, Twitter, Instagram и LinkedIn за обновлениями.
3D печать
- 10 экспертных советов по оптимизации дизайнов для FDM 3D-печати
- Приложения металлической 3D-печати: продвинутые кейсы — Часть 2
- Проектирование 3D-печатной турбины Тесла — Часть 1: Воспроизведение корпуса на Markforged
- Встроенный контроль: повышение качества 3D-печатных деталей
- Проектирование полностью 3D-печатного амортизатора из промышленного Onyx
- 3D-печатный дрон обеспечивает быстрый, экономичный сбор данных в Антарктиде
- Обеспечение размерной точности в 3D-печатных деталях
- Укрепление 3D-напечатанных деталей: проверенные техники
- Продвинутые стратегии контроля 3D-печатных деталей двигателей – Часть 3
- Цилиндричность в ГОСТ: достижение точной круглости и прямолинейности