



Мобильные сусцепторы: революция в индукционной сварке термопластиков
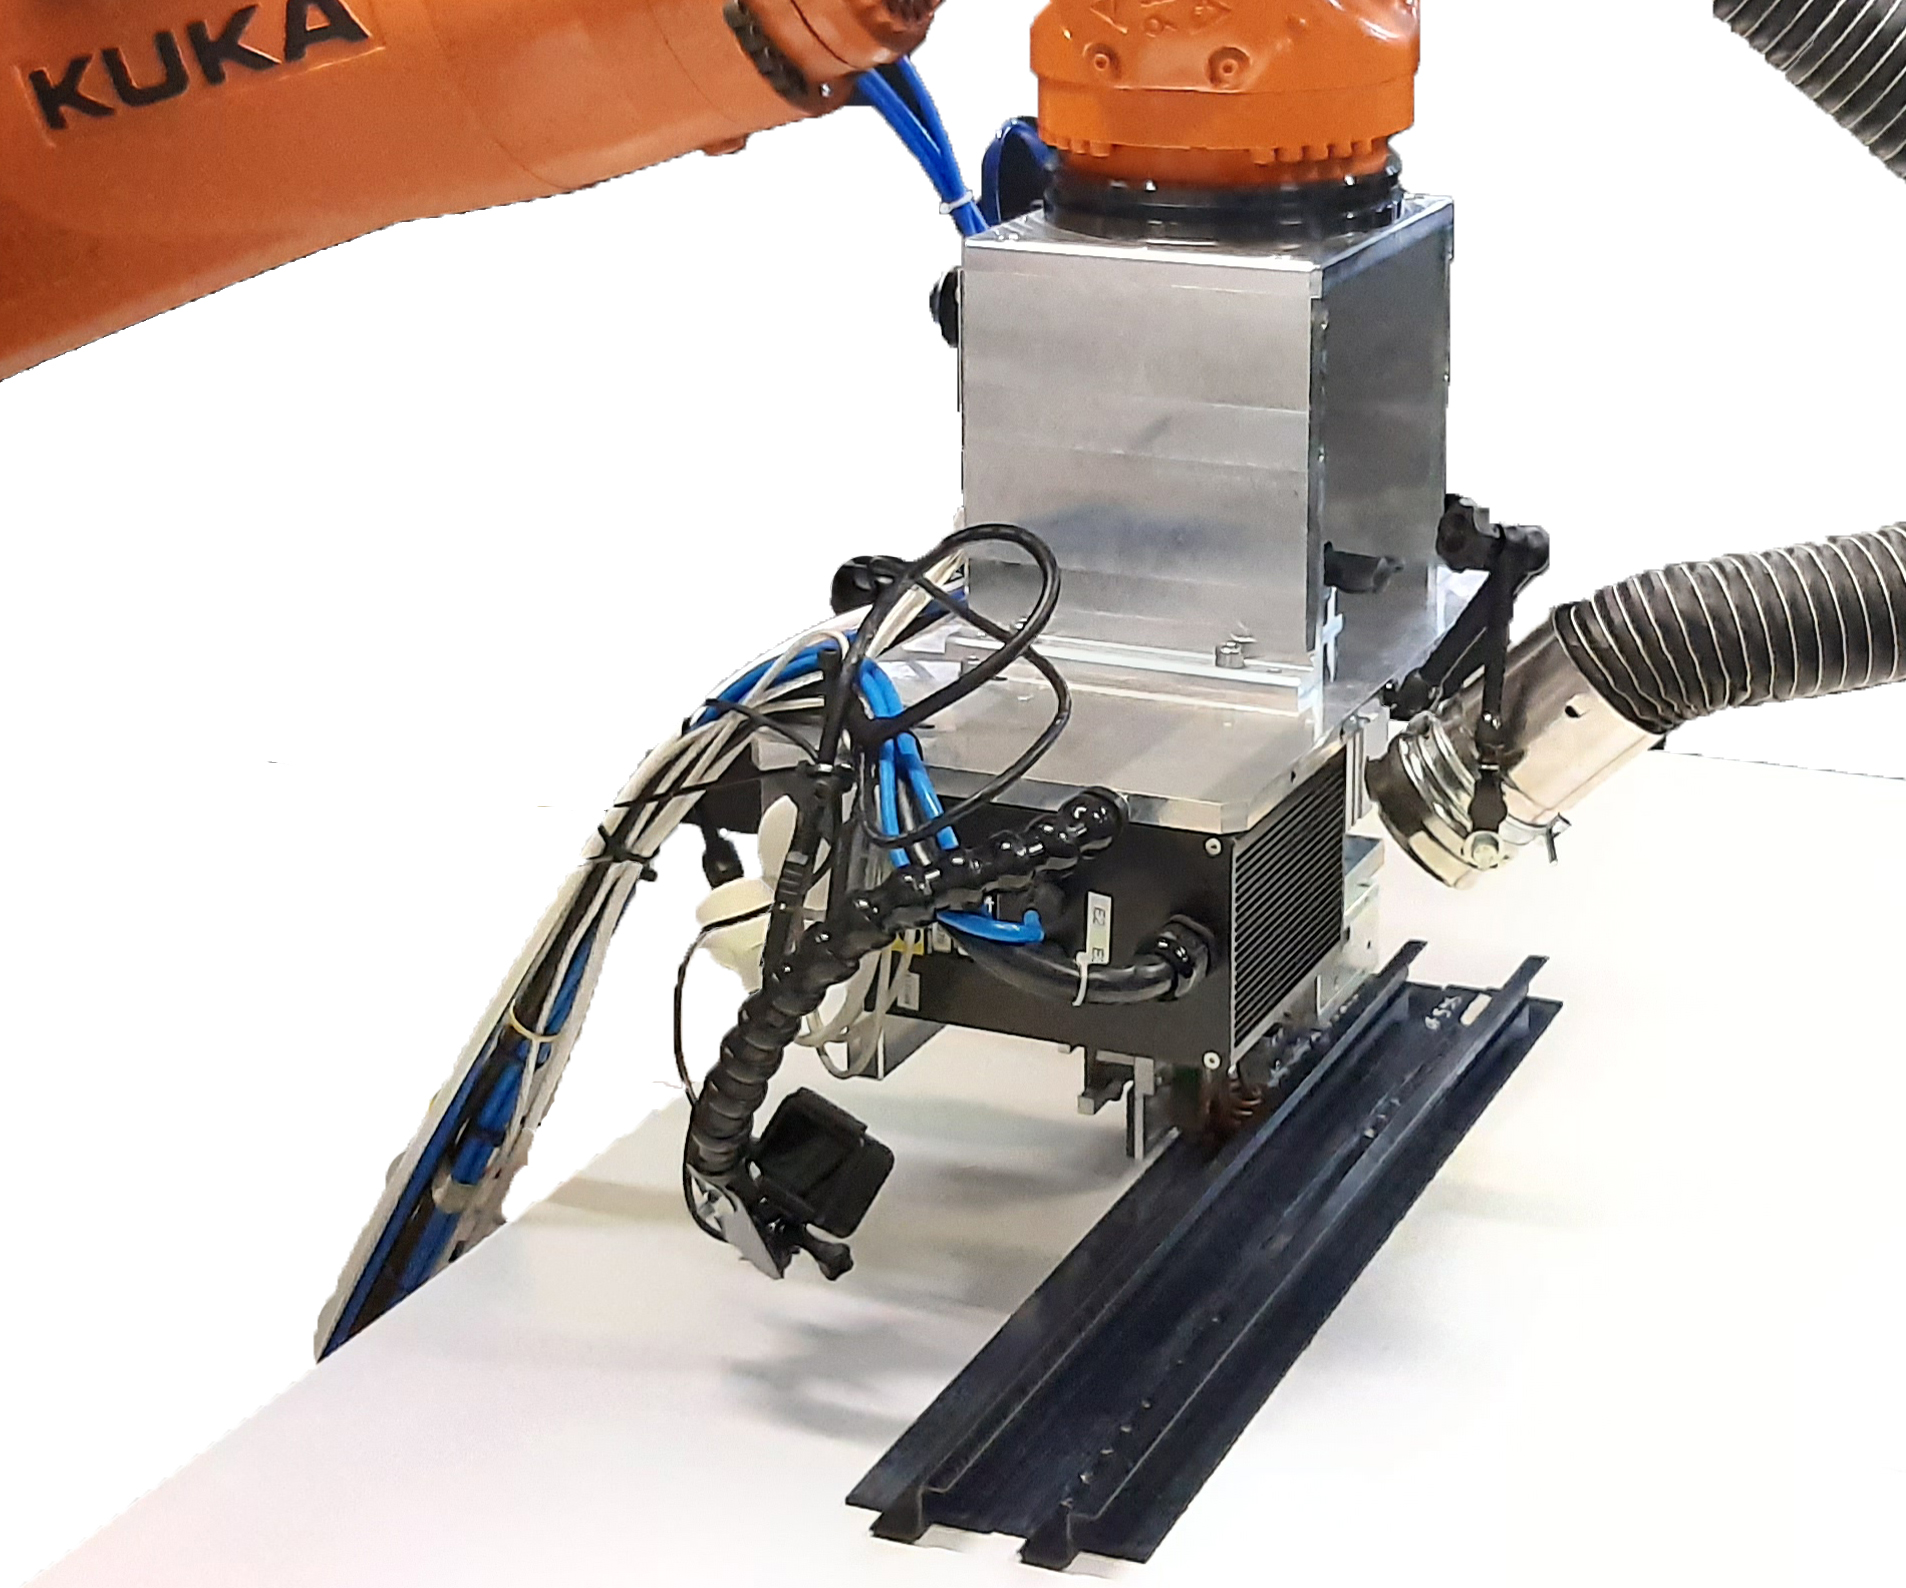
Группа Institut de Soudure (IS Groupe, Вильпент, Франция) — буквально «институт сварки» Франции — имеет более 100 лет опыта в сварке металлов и теперь устанавливает себя как лидер в сварке термопластических композитов. Как сообщалось в статье CW 2018 года «Сварка термопластических композитов», IS Groupe и ее бренд композитов Composite Integrity разработали процесс «динамической индукционной сварки», используемый для соединения стрингеров и обшивки фюзеляжа из углеродного волокна (УВ)/полиэтеркетонкетона (PEKK) однонаправленной (UD) ленты в демонстрационном проекте «Arches TP» с поставщиком 1-го уровня Airbus STELIA Aerospace (Тулуза, Франция), который был представлен на Парижском авиасалоне 2017 года.
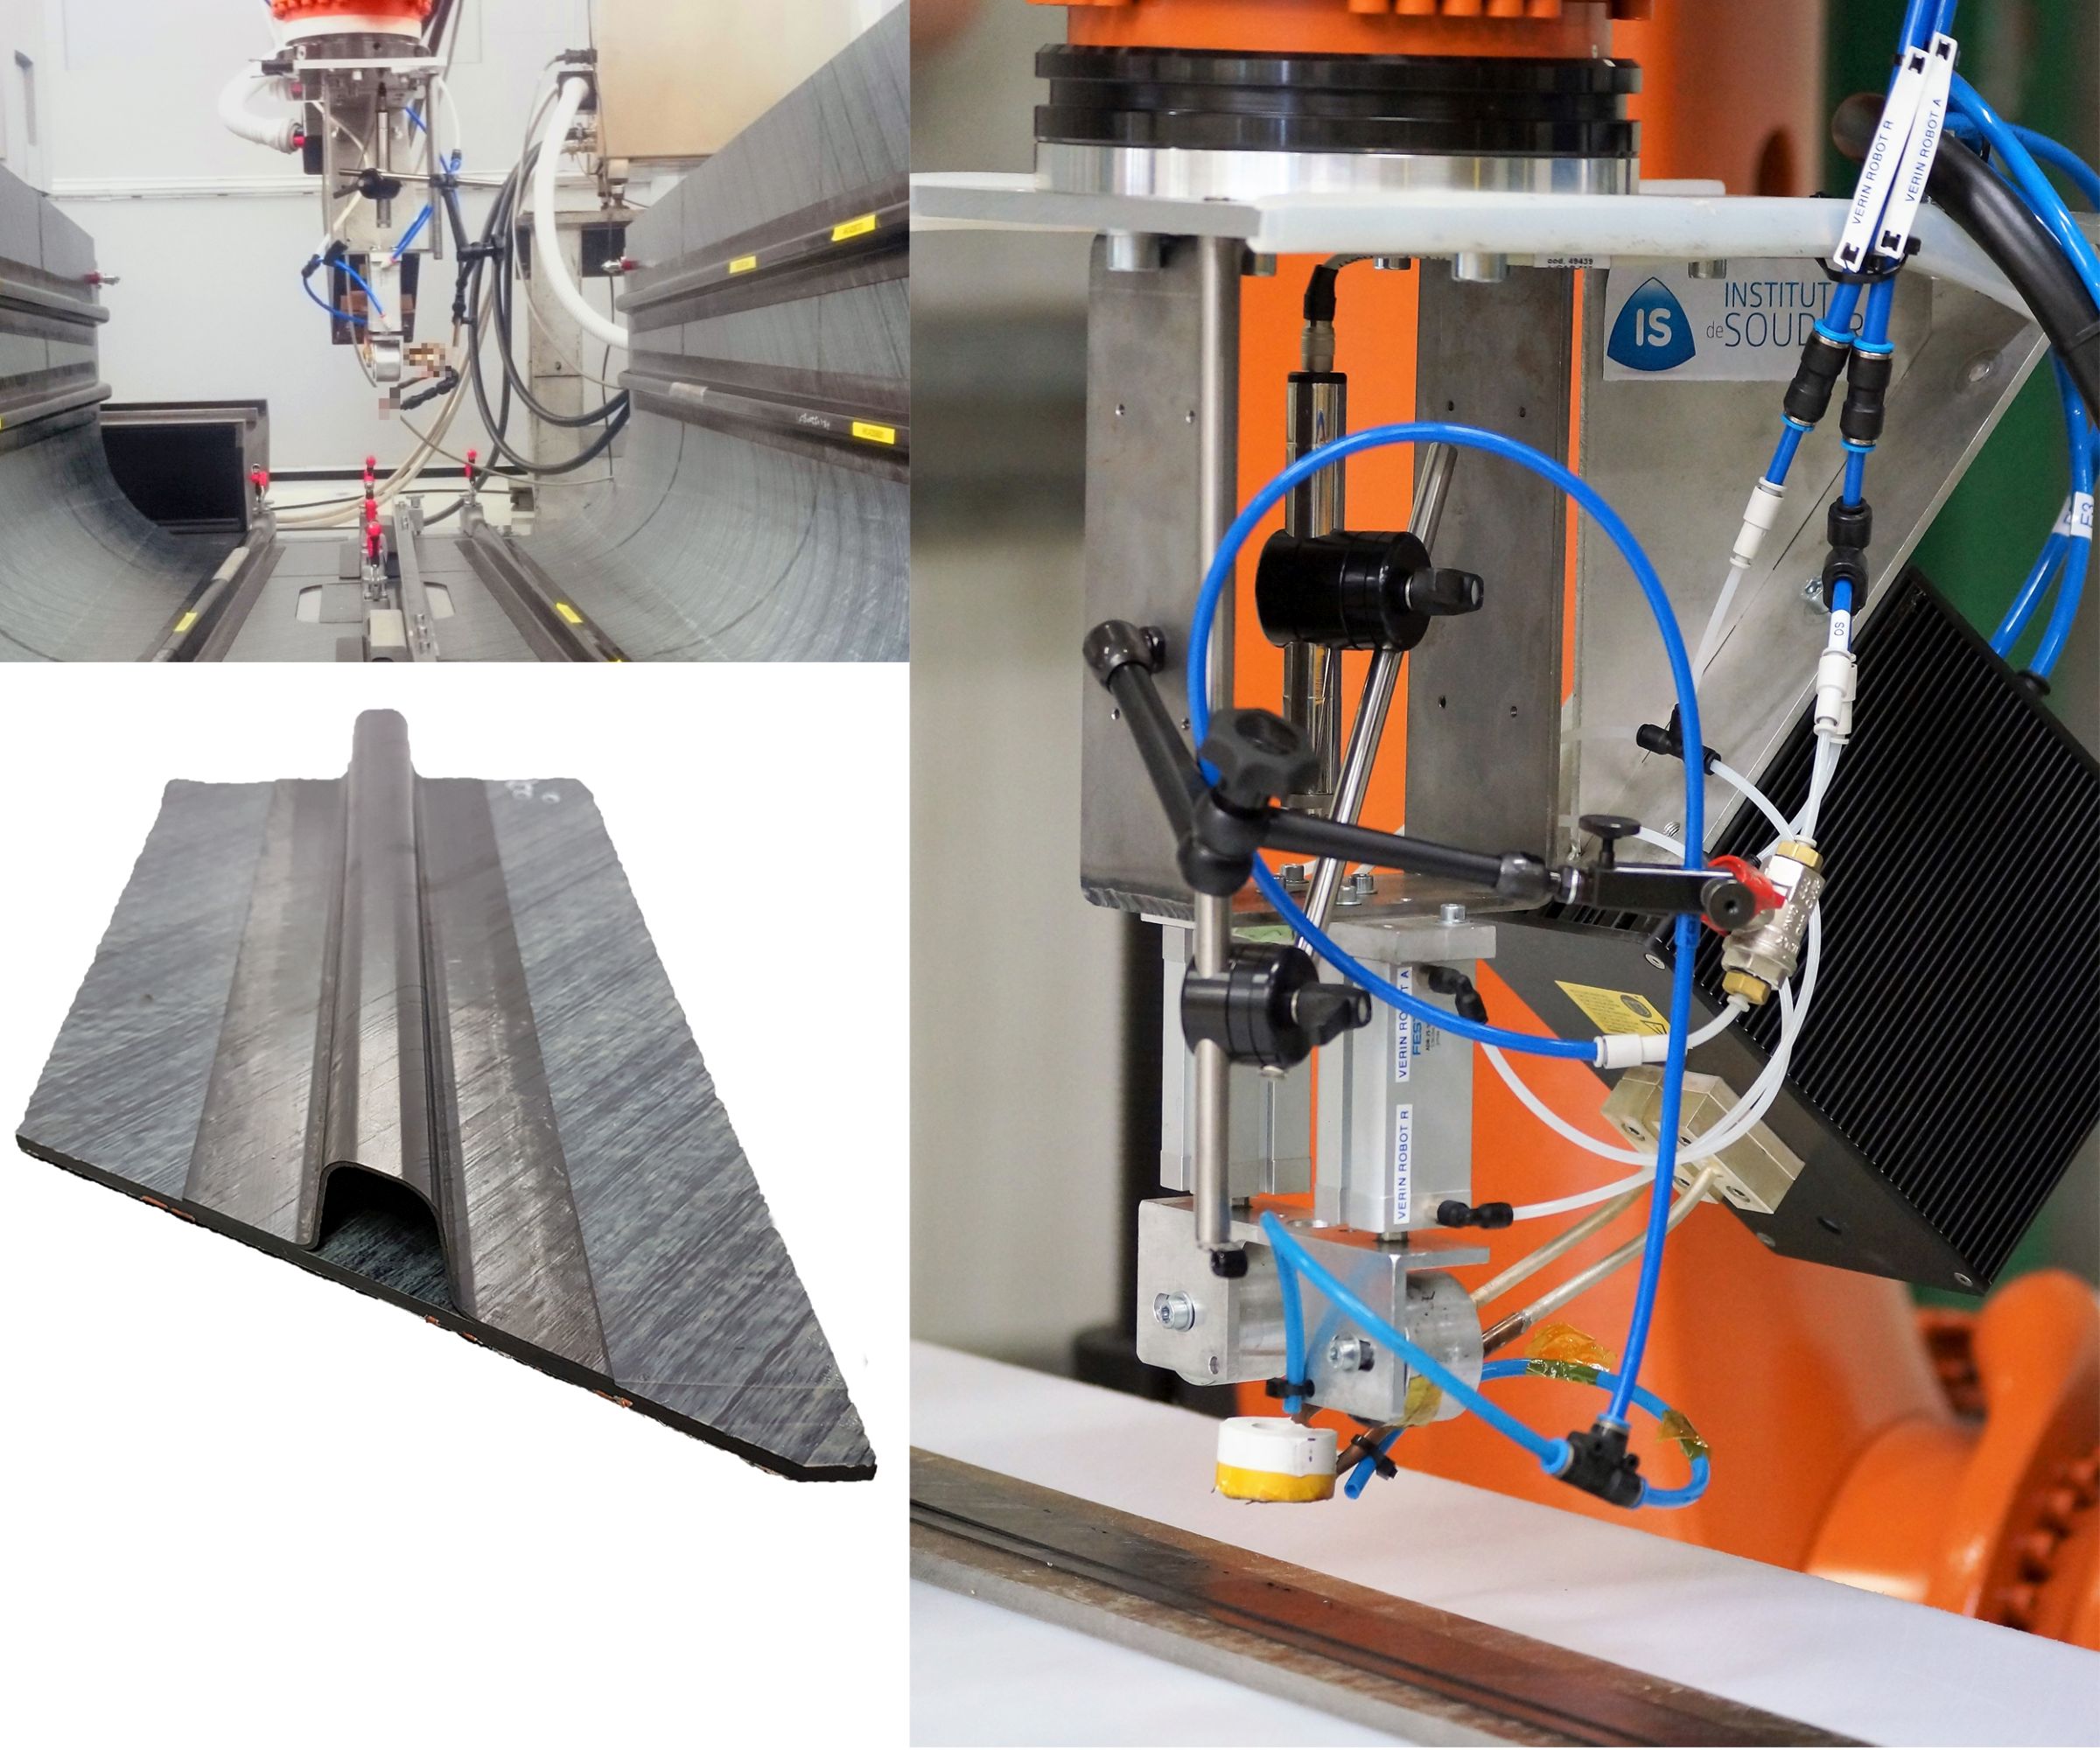
«Это был старт нашего развития с индукционной сваркой для аэронавигационных структурных деталей», — объясняет Жером Рейнал, директор по аэронавигации и композитам в IS Groupe. «Хотя разработанный нами процесс динамической индукционной сварки был успешен, у него были некоторые ограничения по производительности в радиусе связанного стрингера и глобальном нагреве панели, потому что нет сусцептора на интерфейсе».
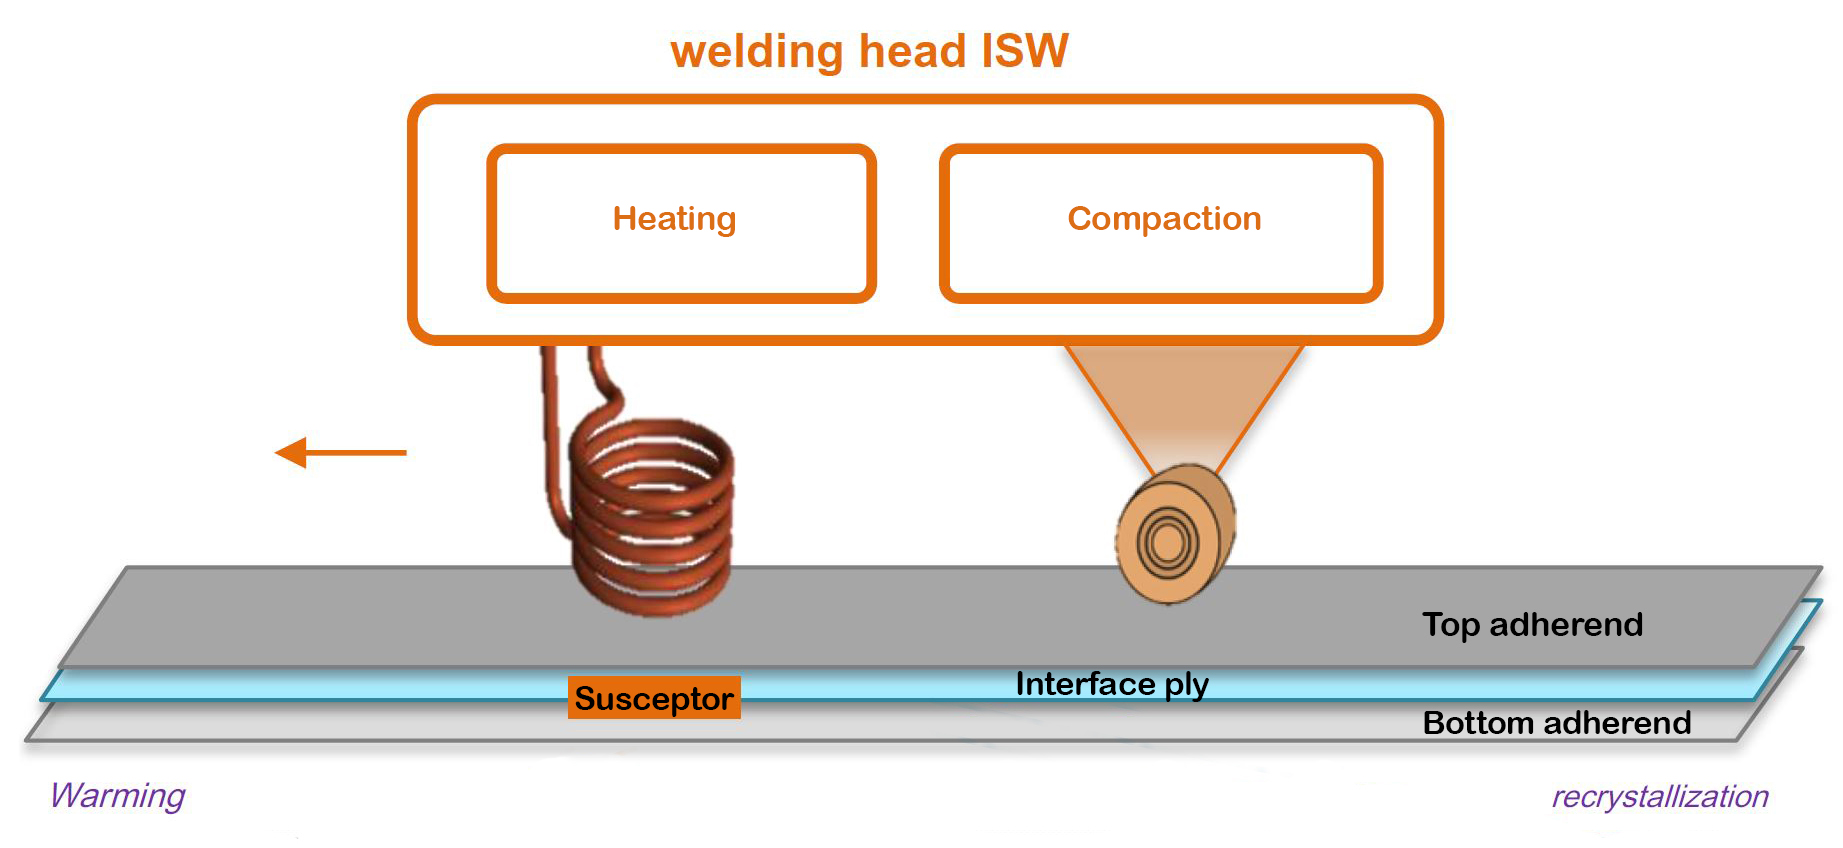
Сусцептор — это материал, помещаемый между двумя примыкающими частями сваренного термопластического композитного шва, который нагревается индукционной катушкой в сварочной головке. Сусцептор может быть электрически проводимым для резистивного нагрева или магнитным для гистерезисного нагрева, расплавляя матрицу на интерфейсе шва, которая одновременно давится вместе для создания сплавленного соединения с очень высокой прочностью. Как объясняется в статье от января 2000 года, «Проектирование резистивного сусцептора для равномерного нагрева при индукционном склеивании композитов» Брюса Финка, Шридхара Ярлагадды и Джона У. (Джека) Гиллеспи, сусцепторы, используемые в индукционно-сваренных термопластических композитах, изначально были металлической сеткой или сетью, иногда пропитанной полимером.
IS Groupe верила, что первоначальные проблемы, с которыми она столкнулась, могут быть решены с большей разработкой. «Мы начали новый раунд внутреннего размышления», — говорит Рейнал. Это включало обсуждения с поставщиком термопластических (ТП) материалов Arkema (Коломб, Франция), которые переросли в партнерство по разработке. «Мы теперь разработали и совместно запатентовали новую технологию с Arkema под названием Innovative Solution for Welding (ISW)», — добавляет Рейнал.
Основы ISW
«Основа ISW — использование сусцептора для нагрева сварочного интерфейса, но это подвижный сусцептор, связанный с сварочной головкой», — объясняет Рейнал. «Сусцептор позволяет нам идеально локализовать зону нагрева на шве, но сварочная головка с сусцептором движется так, что ничего не остается в интерфейсе, чтобы нарушать свойства сваренной структуры». В ранних итерациях индукционной сварки металлические сетчатые сусцепторы оставались в шве, но это считалось нежелательным. Более поздние техники смогли устранить сусцепторы, потому что углеродное волокно в обычных аэрокосмических ламинатах электрически проводимо. Это также позволило использовать углеродные волокнистые материалы как сусцепторы.
Другая часть решения ISW — использование чистой ТП матрицы или пласта с низким объемным содержанием волокна на сварочном интерфейсе для усиления течения смолы. Температура плавления и вязкость этого интерфейсного пласта могут быть отрегулированы и также могут быть функционализованы для обеспечения электрической проводимости или изоляции для предотвращения гальванической коррозии, например, между углеродным волокном и алюминием или сталью.
Результаты ISW
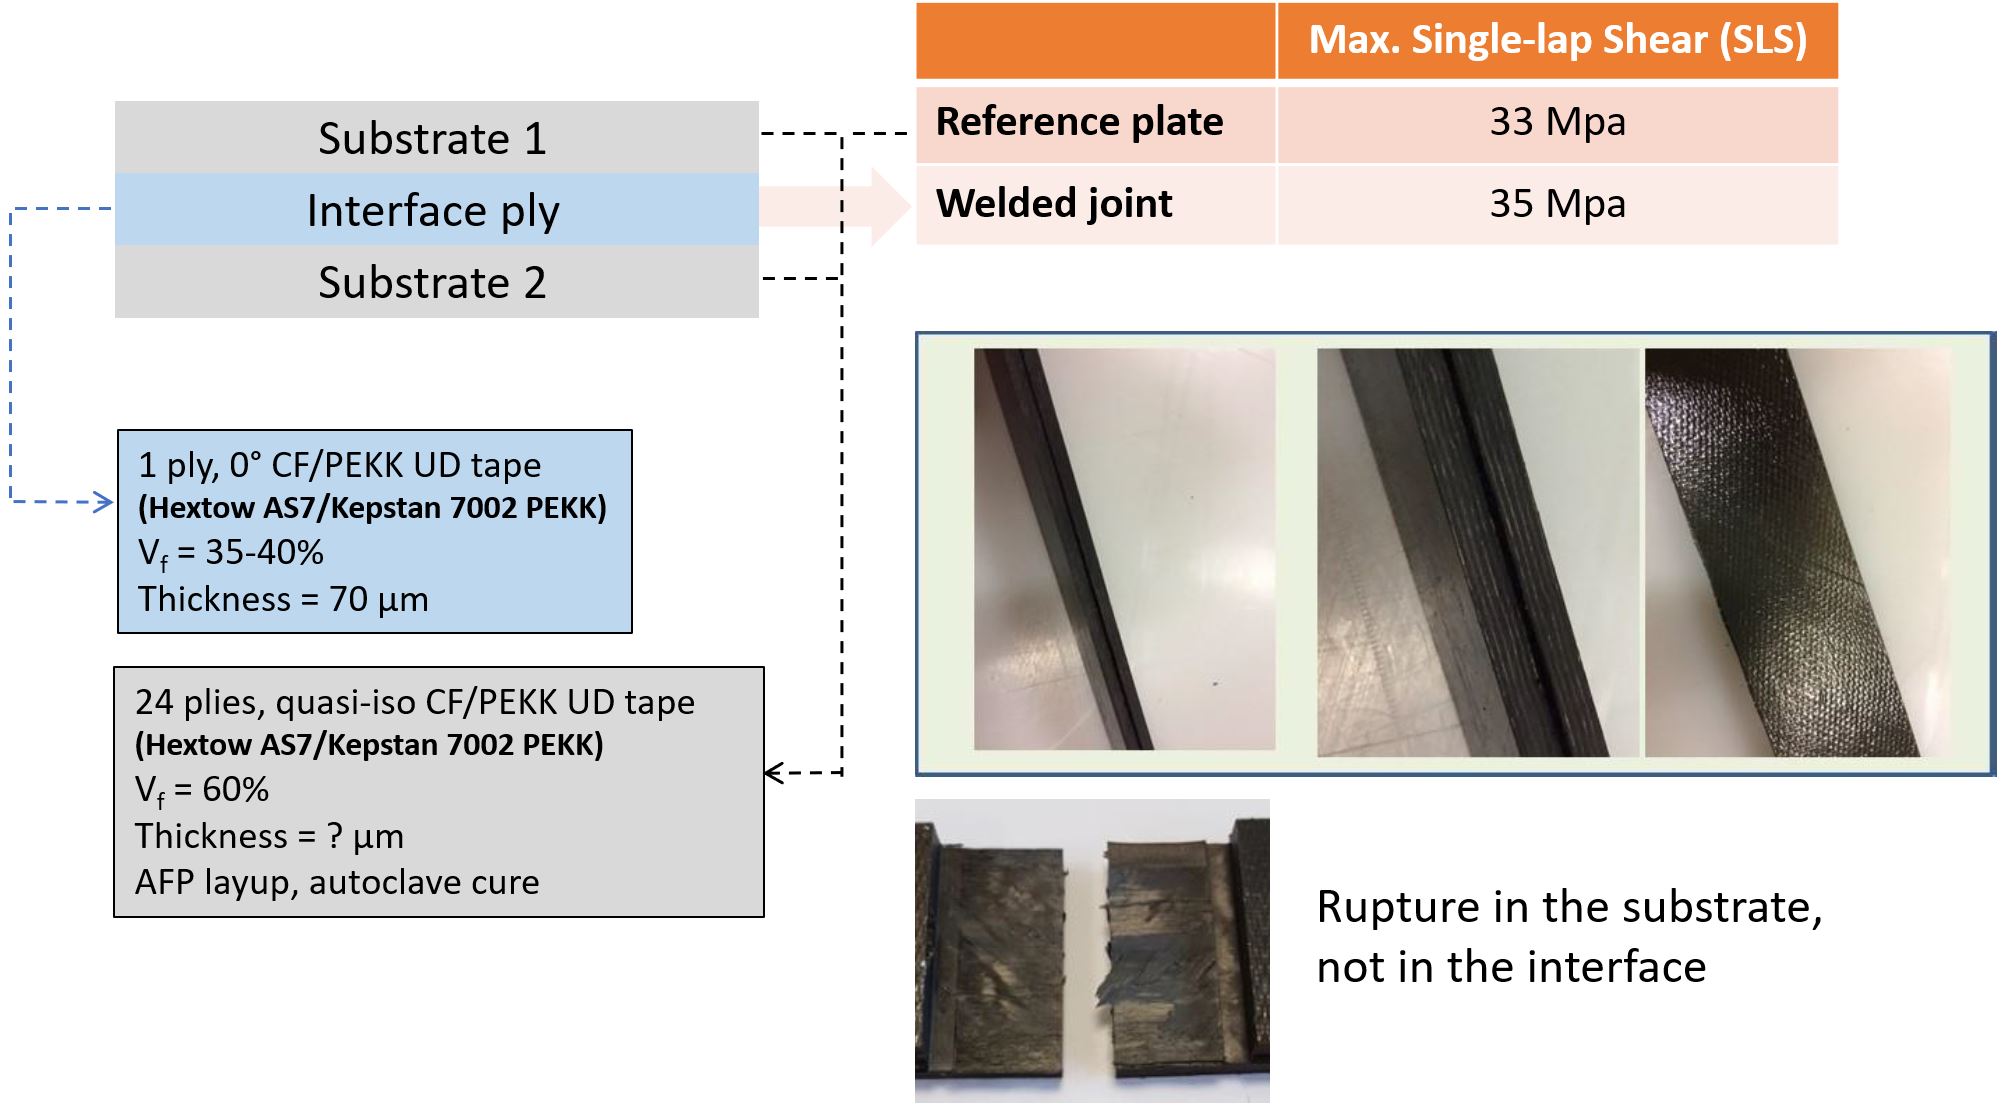
«Мы получаем коэффициент шва 80–90%», — говорит Рейнал. Коэффициент шва соответствует прочности шва и используется с металлами, пластиками и композитами. «В тестировании на сдвиг с накладкой двух предварительно консолидированных пластин, сваренных вместе с использованием ISW, мы достигли 80–90% свойств эталонных несваренных, автоклав-консолидированных пластин». Эти испытания использовали UD-ленту из углеродного волокна Hextow AS7 (Hexcel, Стэмфорд, Коннектикут, США) и Arkema Kepstan 7002 PEKK.
Рейнал говорит, что ISW можно использовать для сварки любого вида матрицы: PE, PA, PEKK, PEEK, а также углеродно-, стекло- или арамидно-волокнисто-усиленных термопластических композитов. «Мы также показали, что нет проблем со сваркой компонентов, имеющих медную сетку для защиты от удара молнии (LSP), что ключево для производства аэроструктур», — добавляет он. ISW разработана для полной автоматизации со сварочной головкой, установленной на 6-осевом роботизированном манипуляторе.
Температурный контроль
Как объясняется в статье Кирк/Ярлагадда/Гиллеспи выше, общая проблема с металлическими сетчатыми сусцепторами, подвергаемыми магнитному полю, — это результирующее неравномерное распределение температуры в свариваемой детали. «Мы контролируем это, используя сусцептор для плавления только сварочного интерфейса», — объясняет Рейнал. «Мы чувствуем температуру лазерным пирометром, который фактически измеряет край сусцептора сбоку. Так мы точно знаем температуру на интерфейсе. Мы также используем охлаждение для помощи в управлении температурой и обеспечении достаточной кристаллизации в термопластическом материале по всему шуву».
Испытания сварки стрингер-обшивка STELIA
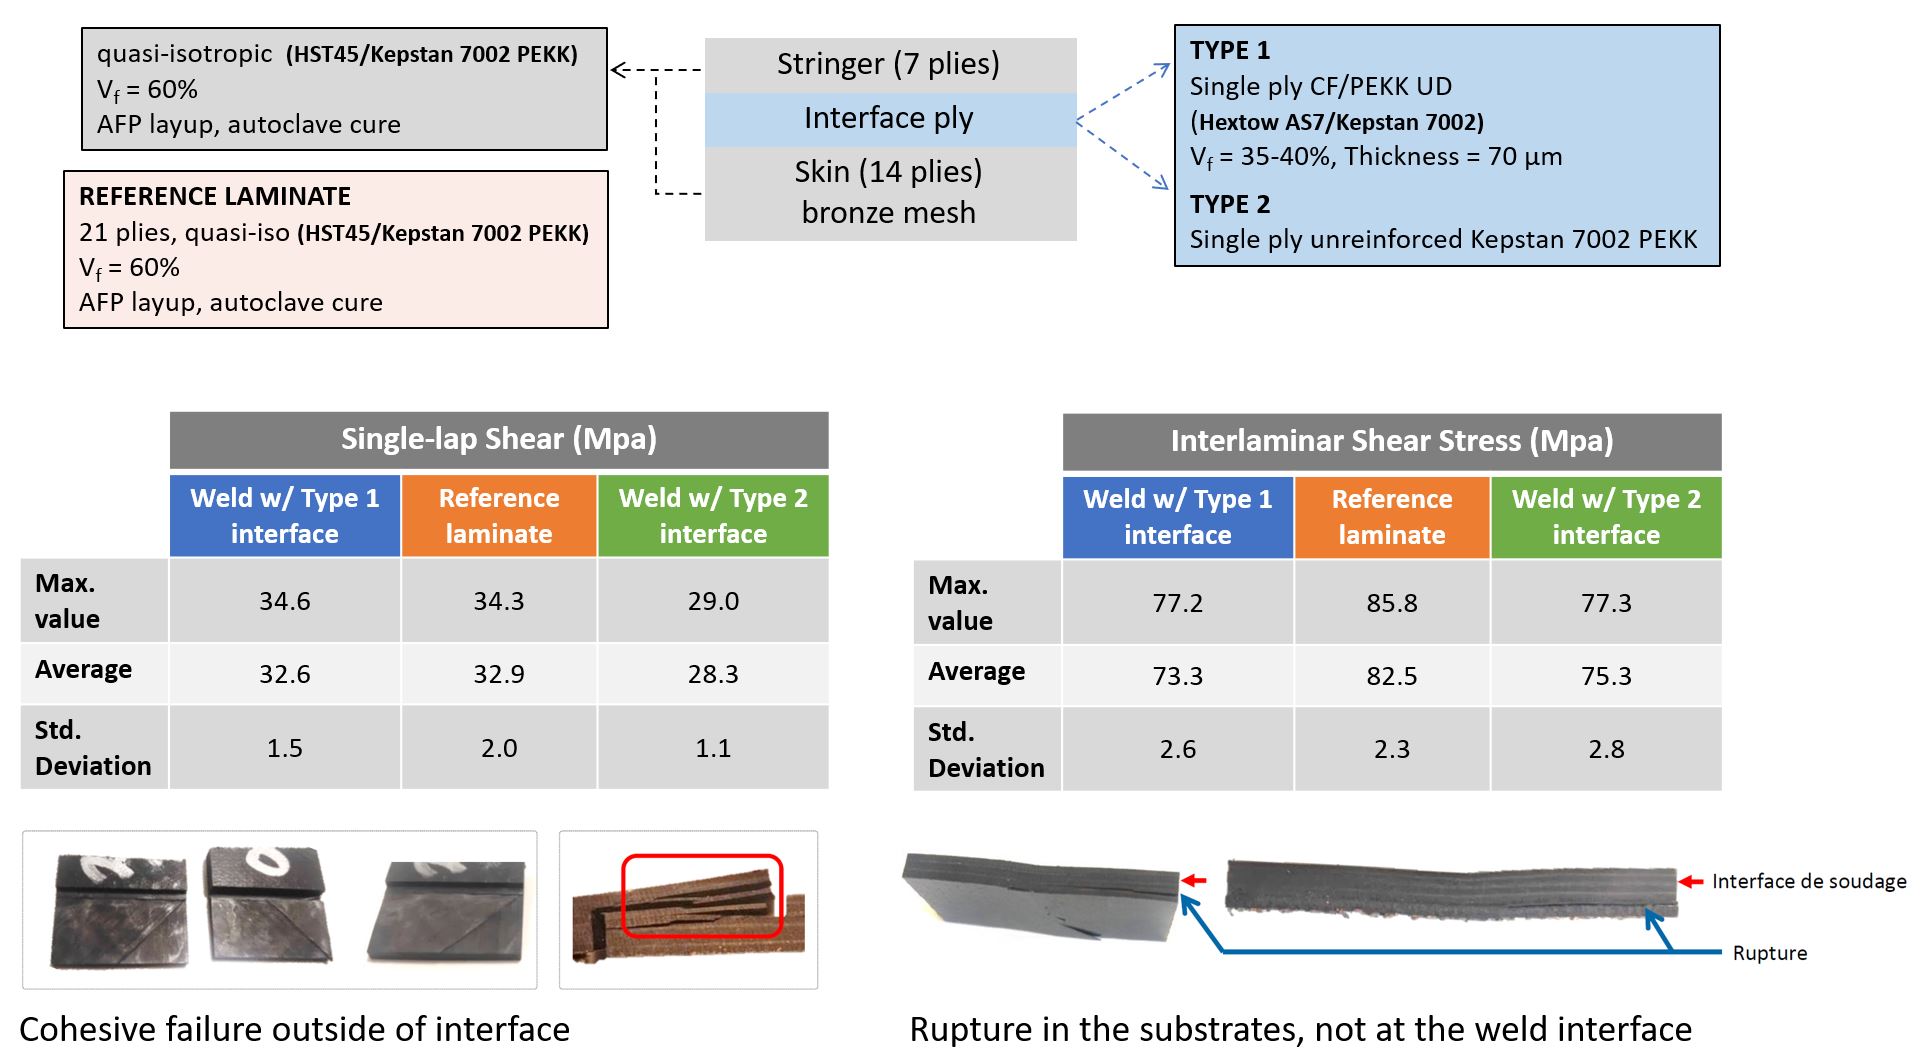
Поставщик 1-го уровня Airbus, STELIA (Тулуза, Франция), является одним из первых клиентов для этого развития индукционной сварки. IS Groupe и Arkema выполнили конкретное исследование для STELIA для сварки 7-слойного УВ/PEKK стрингера на 14-слойную обшивку с медной сеткой для защиты от удара молнии (LSP). Конечная цель — сварка структур длиной 30 метров, с прямыми и двойно-искривленными секциями. Компоненты были изготовлены с использованием 194 г/м² UD-ленты, состоящей из углеродного волокна Tenax HST45 (Teijin, Осака, Япония) и Kepstan 7002 PEKK. STELIA специфицировала однородный сварной шов с механической производительностью >85% от автоклав-консолидированного эталонного материала и без термической или механической деградации примыкающих частей. Также запрашивался процесс, устойчивый к изменению толщины примыкающих частей. Химическое и свойственное тестирование на сваренных компонентах выполнялось IS Groupe.
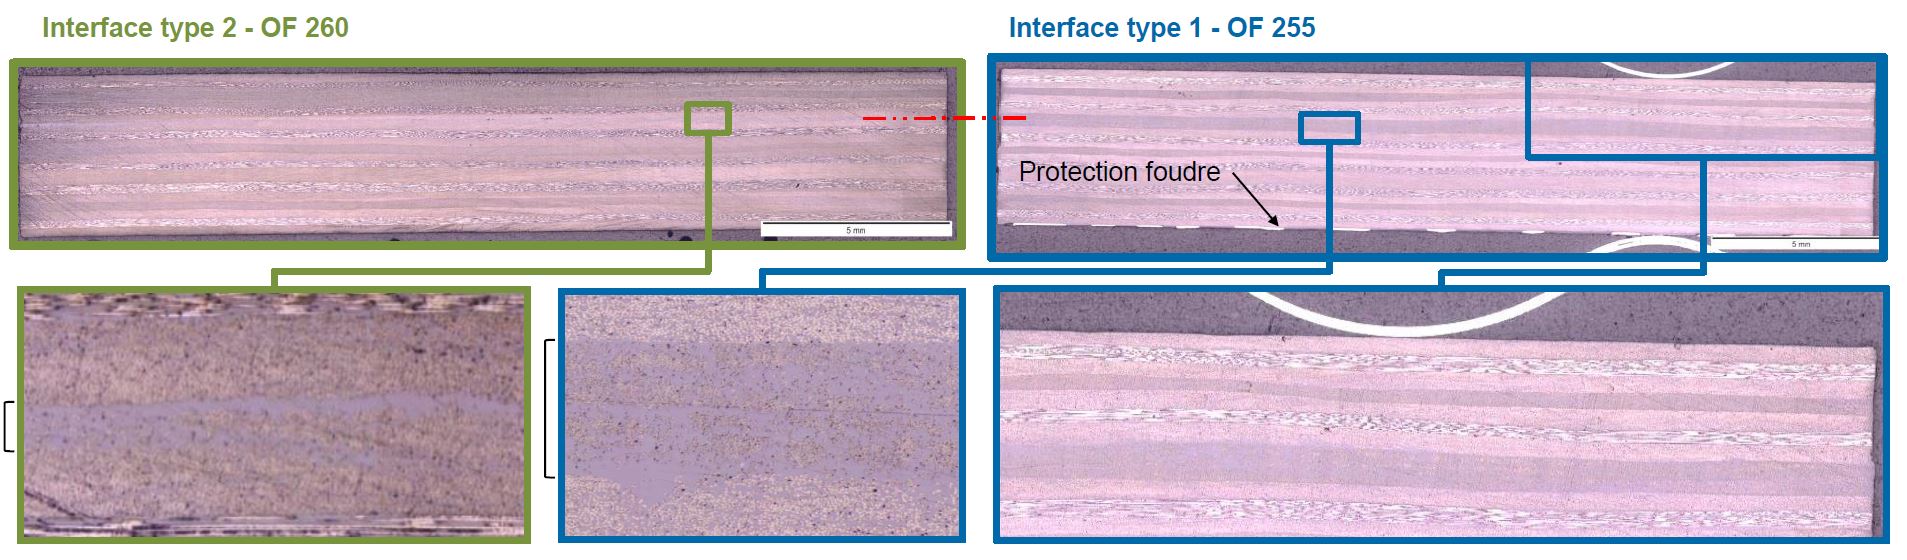
IS Groupe и Arkema смогли выполнить требования STELIA, достигнув >85% производительности по сдвигу с накладкой (SLS) и межслойной сдвиговой прочности (ILSS) по сравнению с автоклав-консолидированными эталонными ламинатами. Не было распаковки или деградации в ламинатах компонентов или сетке LSP. Единственная область, где они не достигли цели — скорость. STELIA запрашивала скорость сварки ≥ 1 метр/минуту. «В настоящее время мы на 0,3 метра (10 дюймов) в минуту», — признается Рейнал, — «но мы продолжаем работать к этой целевой скорости». Есть ли предел толщины субстрата, который можно сварки? «Мы можем сварки толщины, типичной для аэрокосмических структур, и сваривали 5-миллиметровые компоненты к 5-миллиметровому субстрату».
Партнерство с Arkema, возможности и вызовы
Почему работать с Arkema? «Потому что есть связь между технологией и материалами», — объясняет Рейнал. «Например, материалы на интерфейсе и их объемная доля имеют значение. Мы специалисты по процессу, но нам нужно было тесно работать с партнером по материалам. Эта совместная разработка была необходима для полной оптимизации сварочной технологии».
IS Groupe и Arkema являются совладельцами технологии ISW и защитили эту технологию надежным портфелем патентов, включающим уже пять французских и международных патентных заявок. ISW можно использовать с любой термопластической композитной матрицей, и IS Groupe демонстрирует технологию через программы с компаниями в Европе и США, включая Latécoère (Тулуза, Франция) и Collins Aerospace Aerostructures (Чула Виста, Калифорния, США).
Для Arkema фокус на PEKK, говорит Рейнал, отмечая их стратегическое альянс 2018 года с Hexcel для разработки УВ/термопластических лент для будущих самолетов, фокусируясь на предоставлении более низкой стоимости и более высоких скоростей производства для своих клиентов. Как часть этого партнерства, создается совместная НИОКР лаборатория во Франции.
13,5-миллионный евро, 48-месячный проект Highly Automatized Integrated Composites for Performing Adaptable Structures (HAICoPAS) является продолжением стратегического альянса Arkema-Hexcel. Это все-французское сотрудничество включает IS Groupe, а также конструктора спецстанков Ingecal (Шасьё), Coriolis Composites (Кевен), Pinette Emidecau Industries (Шалон-сюр-Сон) и консорциум университетских лабораторий. HAICoPAS оптимизирует дизайн и производство материалов для производства композитных деталей для достижения конкурентной стоимости на высокой скорости. Он также нацелен на разработку более продуктивной технологии для укладки/кладки композитных материалов и новой системы для сборки конечных деталей сваркой с онлайн контролем качества.
Целевые применения включают первичные авиационные структуры, структурные детали для автомобильной промышленности и трубопроводы для нефтегазовой отрасли. Преимущества перерабатываемости и устойчивого развития, предоставляемые термопластическими материалами, также важны для этих рынков и будут продемонстрированы и kvantифицированы в HAICoPAS.
«Одним из преимуществ, которые мы можем предложить с ISW, является более чем 50% снижение необходимой электроэнергии по сравнению с нашим процессом динамической индукционной сварки 2017 года», — указывает Рейнал. «С конвенциональной индукцией вам нужно высокое напряжение для нагрева поверхности. Но с сусцептором на интерфейсе, поверхность, которую вы нагреваете, намного меньше, требуя гораздо меньше энергии». Он отмечает, что это также помогает избежать декомпакции в радиусе стрингеров. «Если вы нагреваете слишком много, вы можете размягчить материал в радиусе и позволить волокнам здесь двигаться. Так что нам нужно идеально нагреть только контактную зону для свариваемых субстратов без нагрева радиуса. С ISW это не проблема».
Все еще есть термические проблемы, однако. «С плоскими формами термический контроль прост, но он становится более сложным с увеличением сложности формы», — говорит Рейнал. «Для 2020 года главная цель — продолжить развитие и достичь сварки стрингеров на обшивке в репрезентативном масштабе. Наш фокус также — внедрить технологию в новые программы разработки самолетов».
Для более подробностей см. Composite Integrity на JEC World 2020, Зал 5, Стенд N89.
Смола
- Топ-5 преимуществ индукционной сварки: энергоэффективность, точность и большее
- Освоение операторов using в C#: импорт, псевдонимы и статические директивы
- Ультразвуковая сварка пластиков: профессиональное руководство к прочным, эко-чистым соединениям
- Covestro расширяет портфель CFRTP новой линией лент и гибридным литьем под давлением
- Colloids запускает графеновые мастербатчи Graphanced для передовых термопластиковых применений
- Solvay усиливает производство термопластиковых композитов на новом объекте в Гринвилле
- CW Trending Эпизод 4: Oribi Composites о термопластиковых композитах и инновациях в колесах
- Экспертное руководство по сварке термопластиковых композитов
- Почему муниципалитетам не хватает мобильных инструментов осмотра
- Предотвращение сварочных дефектов с верифицированными металлами для превосходного качества