



Валидация сварки LM PAEK для демонстратора многофункционального фюзеляжа
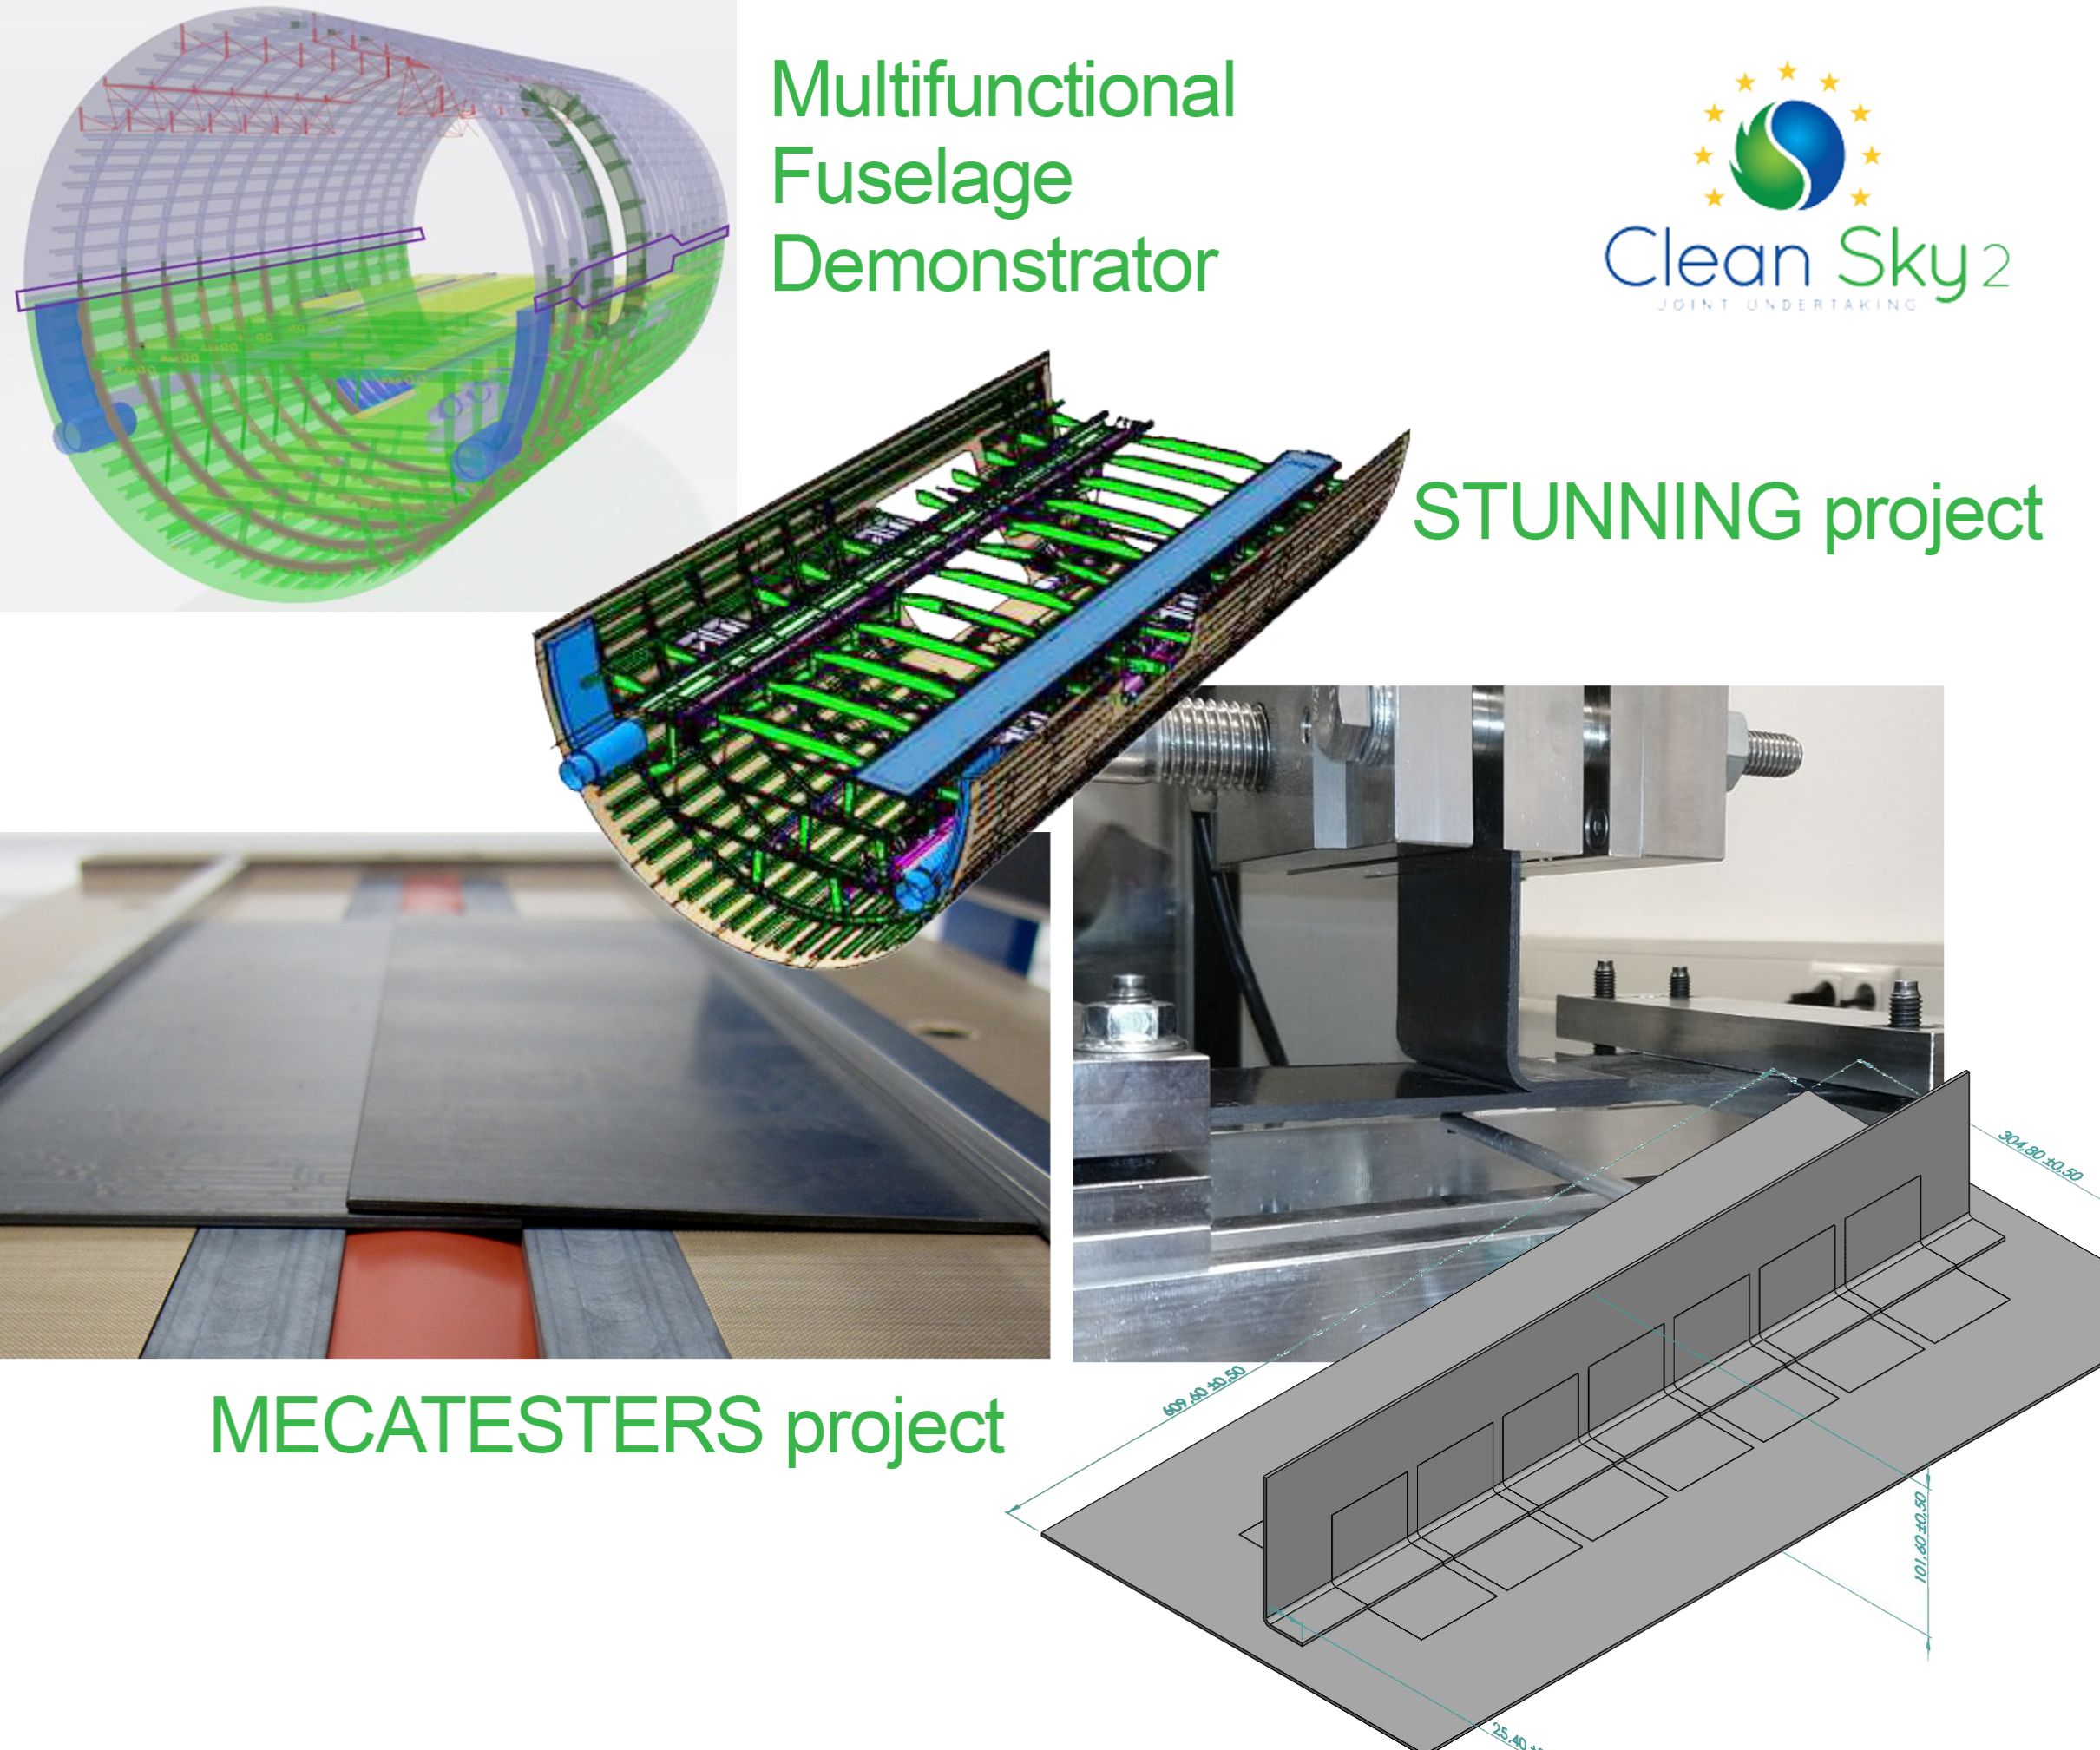

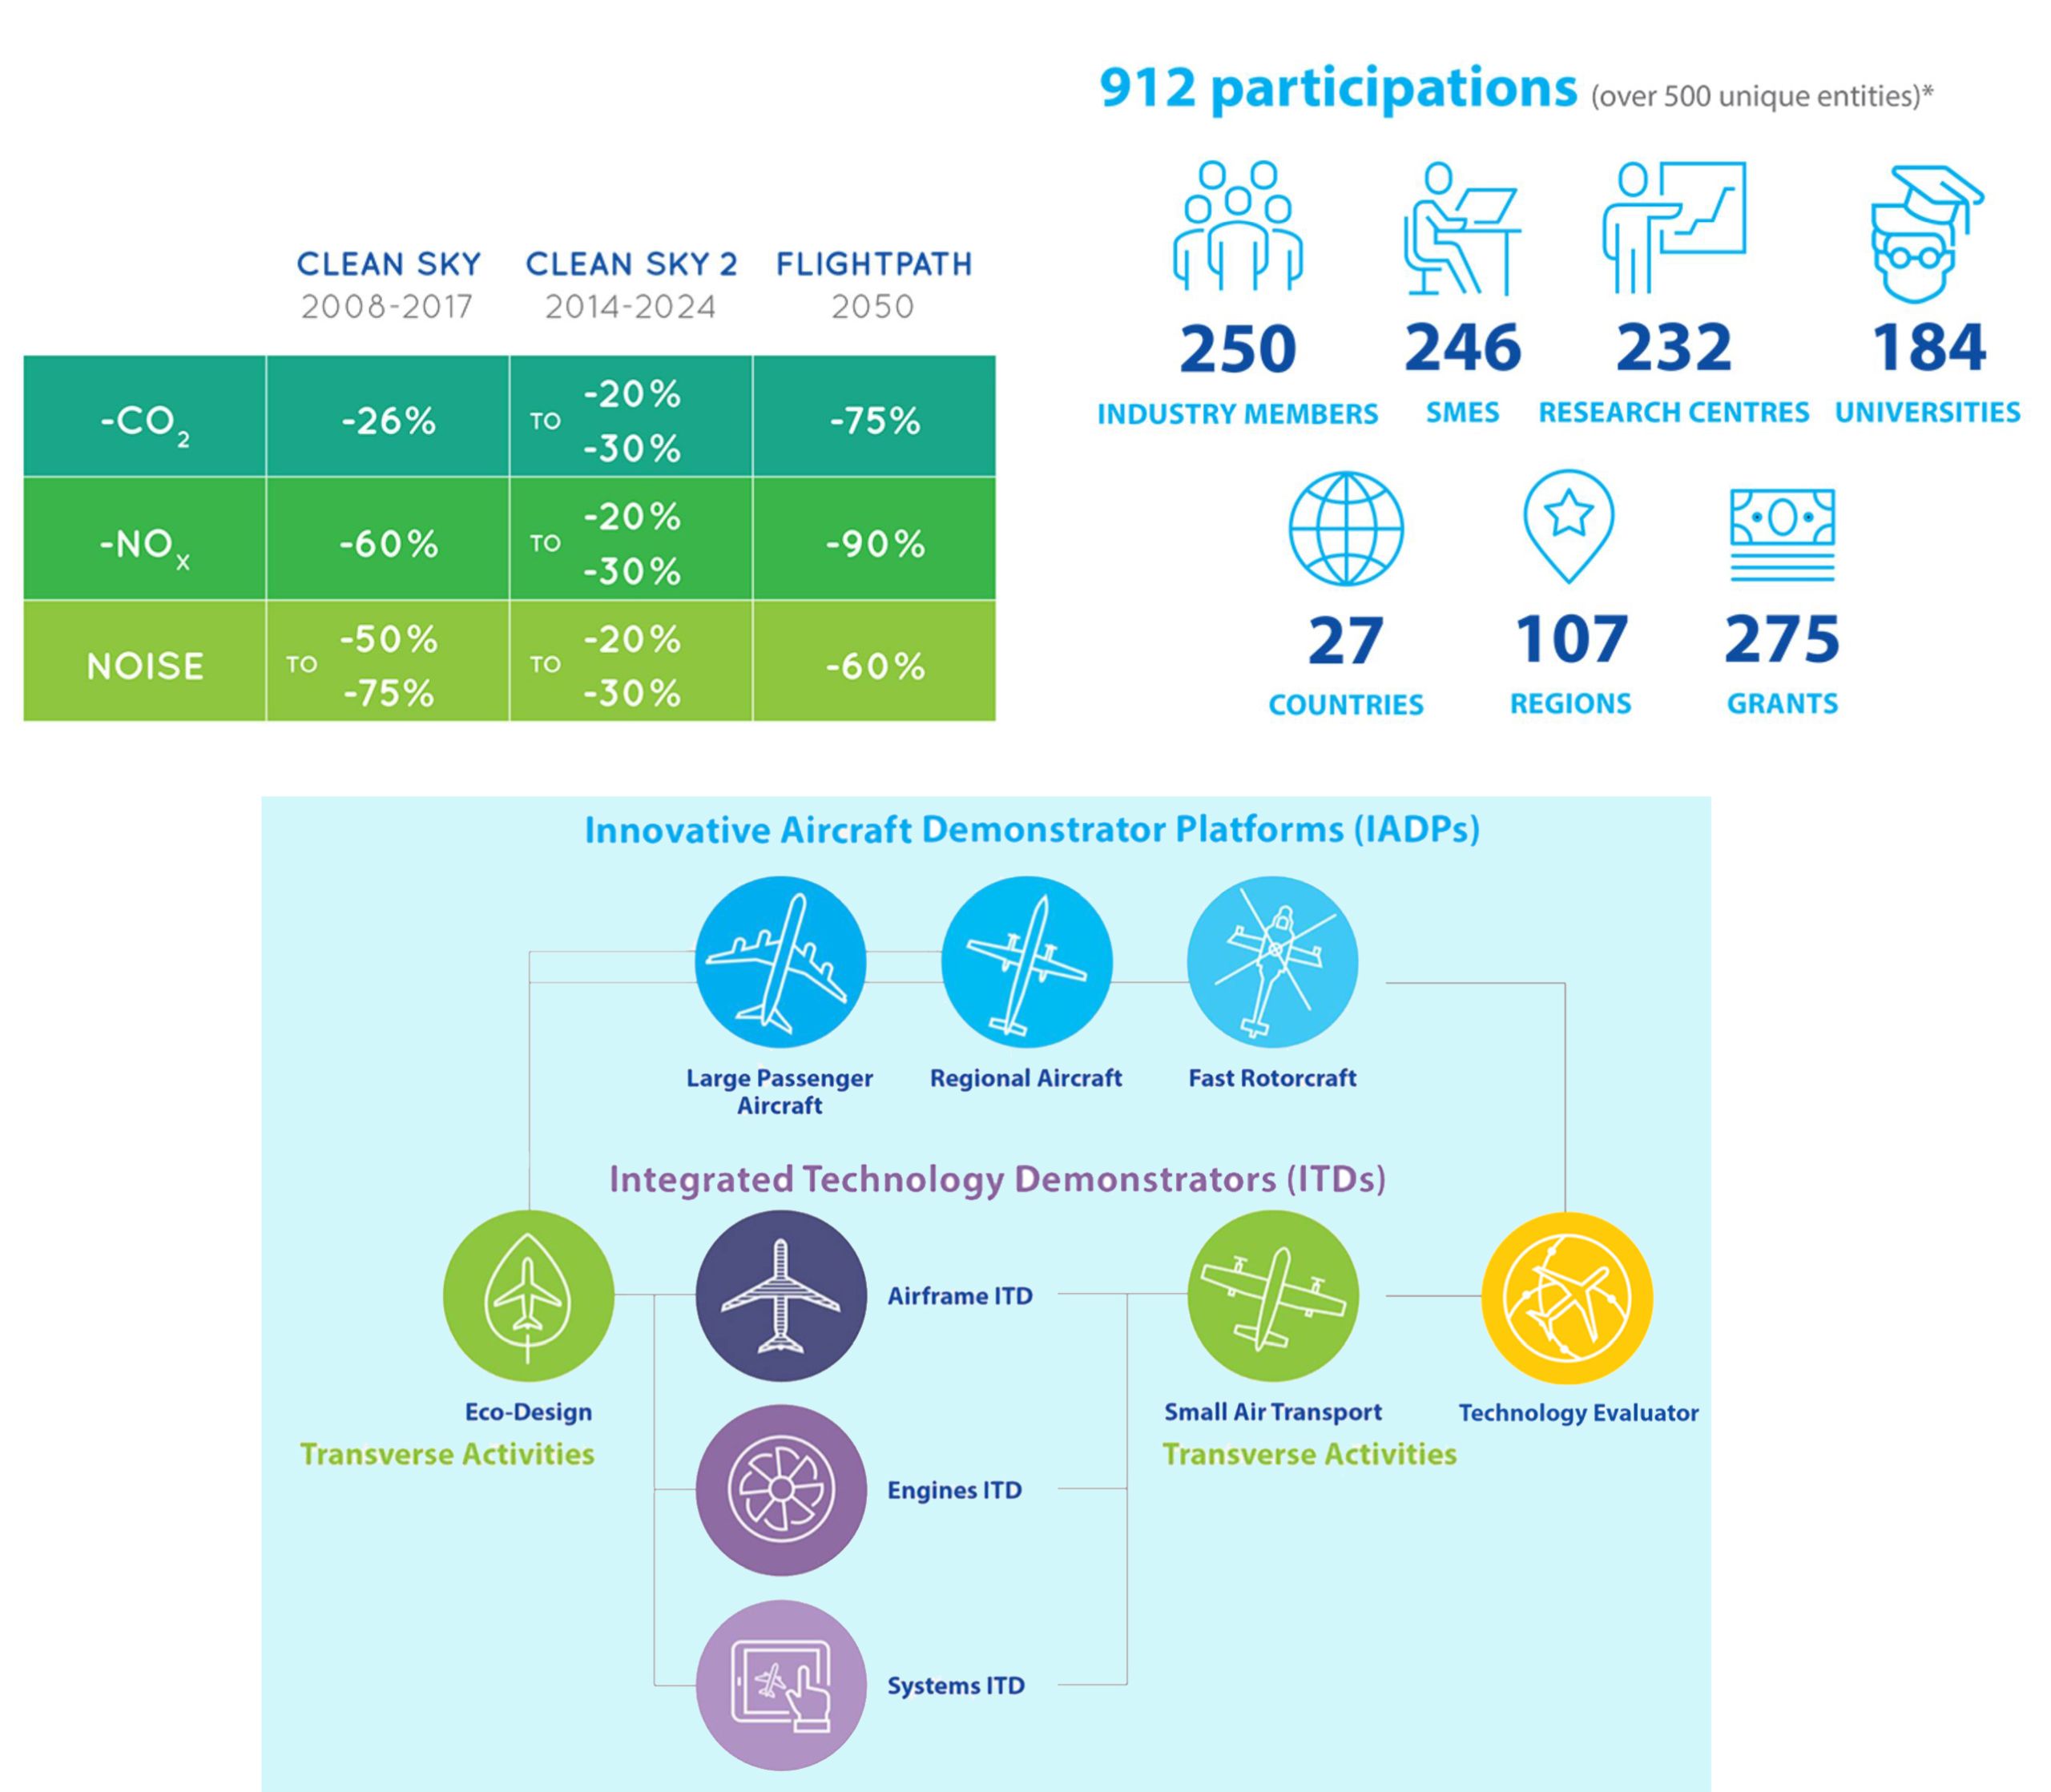
Этот тип аэронавигационных исследований начался с Рамочной программы Европейской комиссии (FP) для финансирования НИОКР, охватывающей FP2 (1987–1991) до FP7 (2007–2013). Эти программы внесли существенный вклад в зрелость широкого спектра технологий до уровня технологической готовности (TRL) 6 и внедрению в самолеты, такие как Airbus A350.
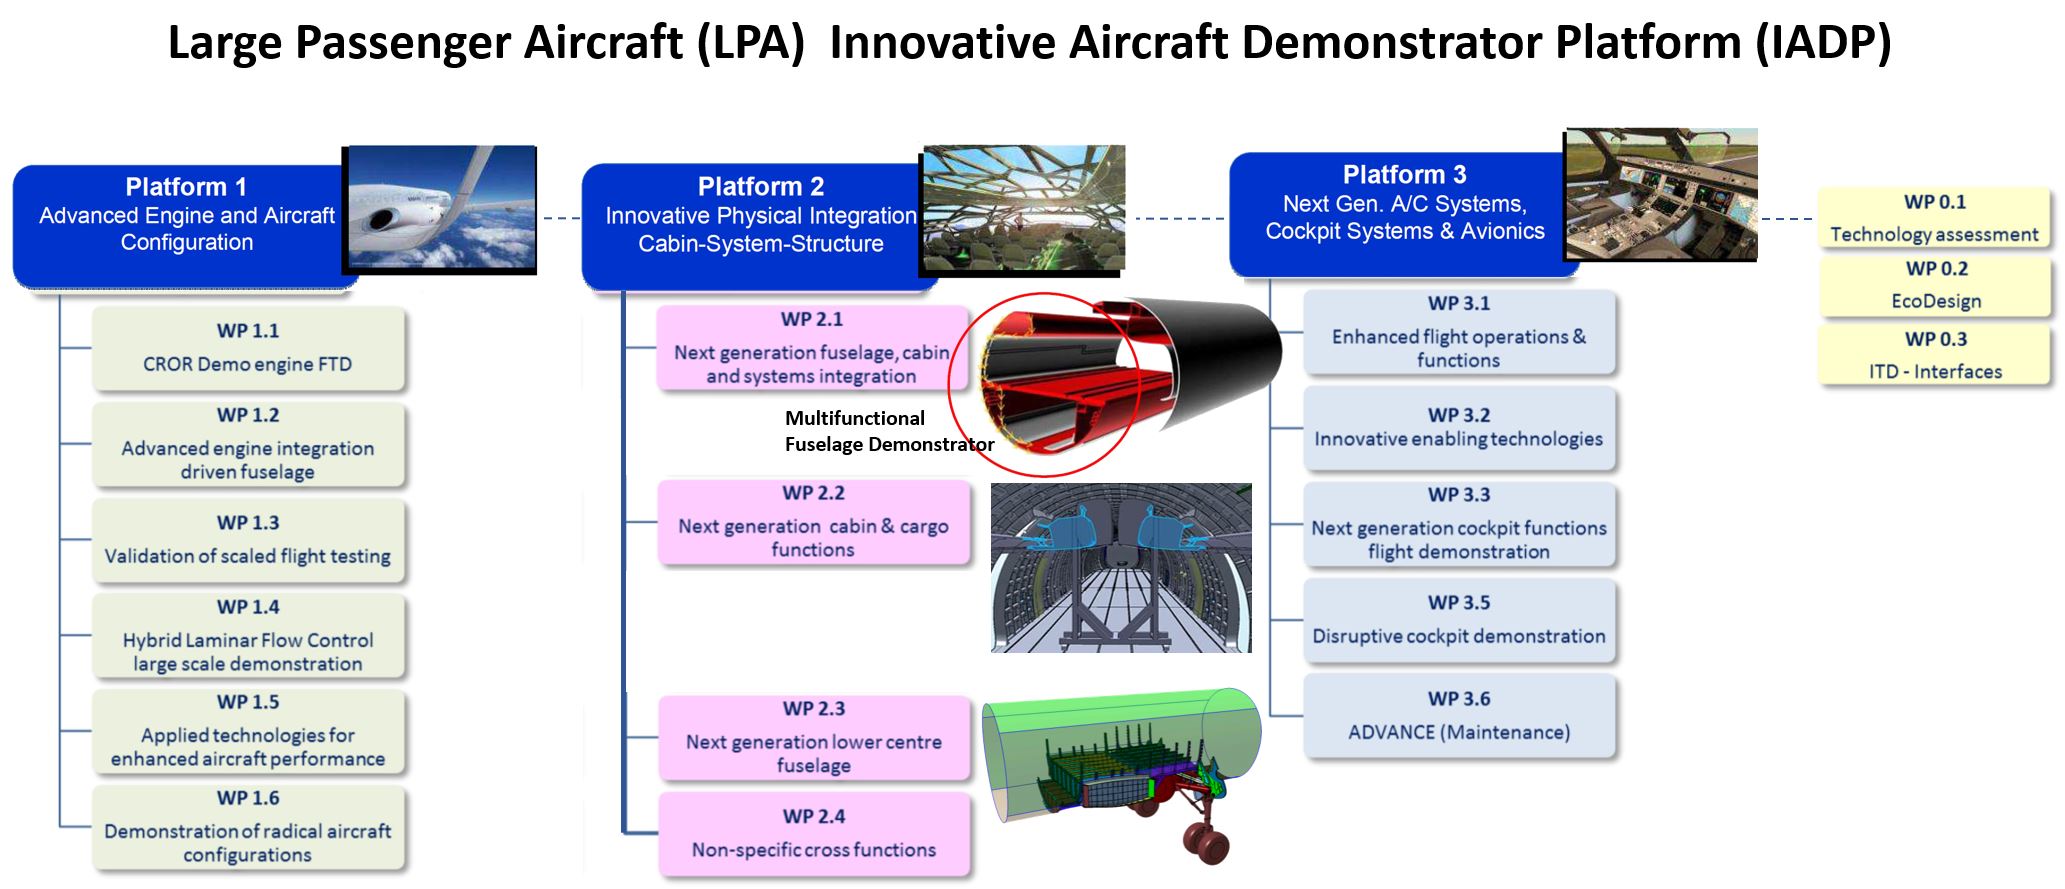
Одним из отличий Clean Sky 2 является ее организация вокруг крупных демонстраторов. MFFD — один из трех полноразмерных секций фюзеляжа, производимых в рамках платформы инновационных авиационных демонстраторов (IADP) Крупногабаритного пассажирского самолета (LPA) (см. синий текст вверху синего квадрата на инфографике выше). Внутри LPA IAPD есть три платформы. MFFD находится в Платформе 2 «Инновационная физическая интеграция Кабина-Система-Структура», которая включает еще два крупных демонстратора.
Чтобы понять, что это значит, я возвращаюсь к тому, что инженеры Airbus Airframe Research & Technology (R&T) из Гетафе, Испания, сказали мне, когда я исследовал многофункциональные композиты в 2015 году. Они сказали, по сути: «Мы больше не хотим дублирования и отходов от изготовления внешнего структурного цилиндра и внутреннего цилиндра интерьера; мы хотим интегрировать структурный фюзеляж с кабинными системами». Я боролся с визуализацией этого — пока не увидел эскиз MFFD.
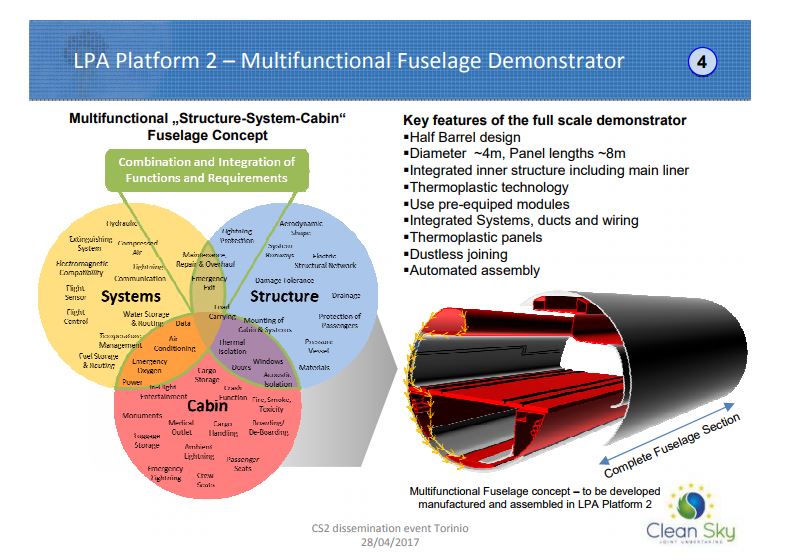
ИСТОЧНИК | Clean Sky 2 (CS2) распространение и «Термопластические композитные демонстраторы — дорожная карта ЕС для будущих авиарам».
«Модульность, интеграция и создание общих платформ — ключевы», — говорит Ральф Херрманн, Airframe R&T Типичный фюзеляж в Airbus Operations GmbH (Бремен, Германия) и лидер программы MFFD. Я цитирую со страницы MFFD на сайте Clean Sky 2:
Херрманн: «Мы давно знаем, что преимущества снижения веса и снижения повторяющихся затрат в производстве самолетов — при использовании термопластических композитов — могут быть достигнуты только интеграцией нескольких дисциплин. Это означает, что фокус только на структуре не может достичь полной выгоды технологий композитов».
Универсальность термопластиков должна применяться в сочетании с проектным подходом, согласно офицеру проекта Clean Sky 2 Паоло Триньери: «Необходимо устранить искусственное разделение функций на стадии предварительного проектирования самолета и планировать высокую производственную ставку производства, сборки и установки прямо в начале».
Херрманн ранее был менеджером проекта FP7 MAAXIMUS (More Affordable Aircraft structure through eXtended, Integrated, & Mature nUmerical Sizing). Работавший с апреля 2008 по сентябрь 2016, MAAXIMUS включал 60 партнеров и нацеливался на демонстрацию быстрой разработки и валидации с первого раза — путем одновременного зреления виртуальных и физических инейблеров — высоко оптимизированного композитного фюзеляжа для достижения 50% сокращения времени сборки крупных секций фюзеляжа, 10% снижения повторяющихся затрат, 10% снижения структурного веса и 20% более короткого цикла разработки. Цели MFFD можно увидеть как расширение:
- Обеспечить производственные ставки 70–100 самолетов/месяц
- Снизить вес фюзеляжа на 1000 кг
- Снизить повторяющиеся затраты на 20%.
Один ключевой инейблер — беспыльное соединение (нет отверстий, нет крепежей) через сварку термопластических композитных компонентов. Херрманн объясняет, что текущий последовательный подход к производству самолетов — где структура фюзеляжа должна быть довольно завершенной перед установкой систем плюс кабинные и грузовые особенности — затратно по времени и «чувствительно к отказам». Вместо этого MFFD преследует предварительно оснащенные, высокоинтегрированные структурные элементы и системные модули, которые могут быть установлены довольно рано, задолго до финальной сборки.
Переход на продольные швы и LM PAEK
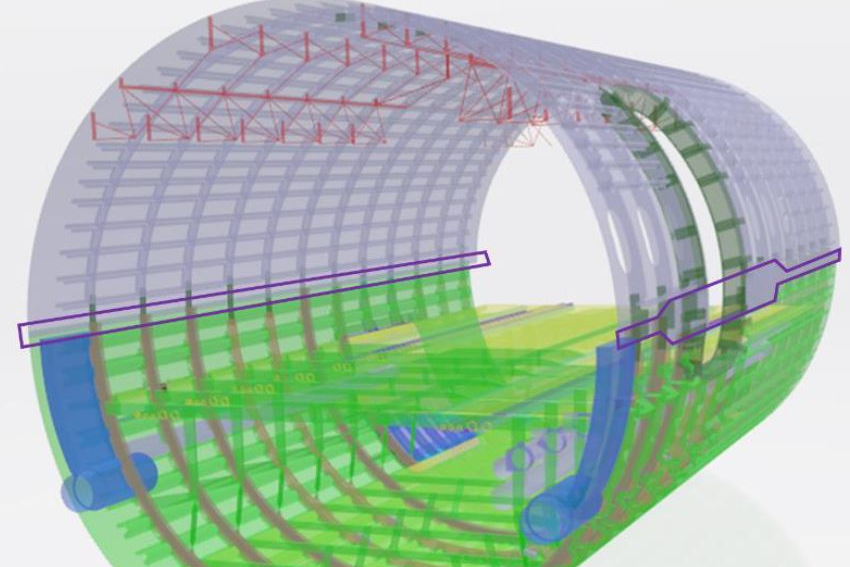
Деятельность проекта MFFD началась в 2017 году. Каждый год есть по крайней мере один вызов на предложения (CFP), в которых руководители проектов обозначат темы, требующие дальнейшей разработки. Как видно на изображении ниже, дизайн косого шва, показанный в CFP08 (апрель 2018), изменился на продольный шов к CFP09 (сентябрь 2018).
«Косой шов представлял проблемы с доступностью и креплением напольных структур, которые мы поняли, что будет трудно преодолеть в заданные сроки», — объясняет Херрманн. «Поэтому мы решили вернуться к конвенциональному дизайну, чтобы снизить риск. Наш главный интерес — показать, как интегрировать все системы и кабинные элементы, которые могут быть установлены до Основной Сборки Компонентов (MCA). Это также будет первый раз, когда этот термопластический композитный материал применяется в полноразмерных первичных структурах фюзеляжа для крупногабаритных пассажирских самолетов».
Дизайн MFFD изменился от косого шва к более конвенциональному продольному в 2018 году. ИСТОЧНИК | CFP08 стр.87 (слева) и CFP09 стр. 133 (справа).
Другое изменение было в материале матрицы термопластического композита (TPC). Темы MFFD в CFP08 и CFP09 ссылаются на углеродное волокно/PEKK (полиэтеркетонкетон), но к CFP10 (март 2019) базовый материал описывался как углеродное волокно и PAEK (полиарилэтирекетон). PAEK — это общая семья полимеров, в которую входят PEEK, PEKK и LM PAEK.
Как описано в моем блоге о PEEK против PEKK против PAEK, поставщик материала Cetex TenCate, теперь Toray Advanced Composites, производит все три полимера как углеродно-волокнистую ленту и утверждает, что свойства в основном одинаковы. Однако лента Cetex TC1225 CF/LM PAEK плавится при 305 °C, в то время как лента TC1320 CF/PEKK плавится при 340 °C. И, согласно глобальному CTO Toray Advanced Composites Скотту Унгеру, «LM PAEK имеет гораздо лучшую текучесть... и также может обрабатываться на более высоких скоростях, чем PEKK и PEEK». TC1225 также стоит дешевле.
Нижний фюзеляж MFFD: проект STUNNING
STUNNING — название проекта для разработки и производства полностью оснащенной нижней половины MFFD. Проект нацелен на дальнейшую зрелость:
- Автоматизированные процессы сборки
- Технологии производства и сборки термопластиков
- Интегрированные технологии проектирования и производства
- Разработка передовых архитектур электрических систем.
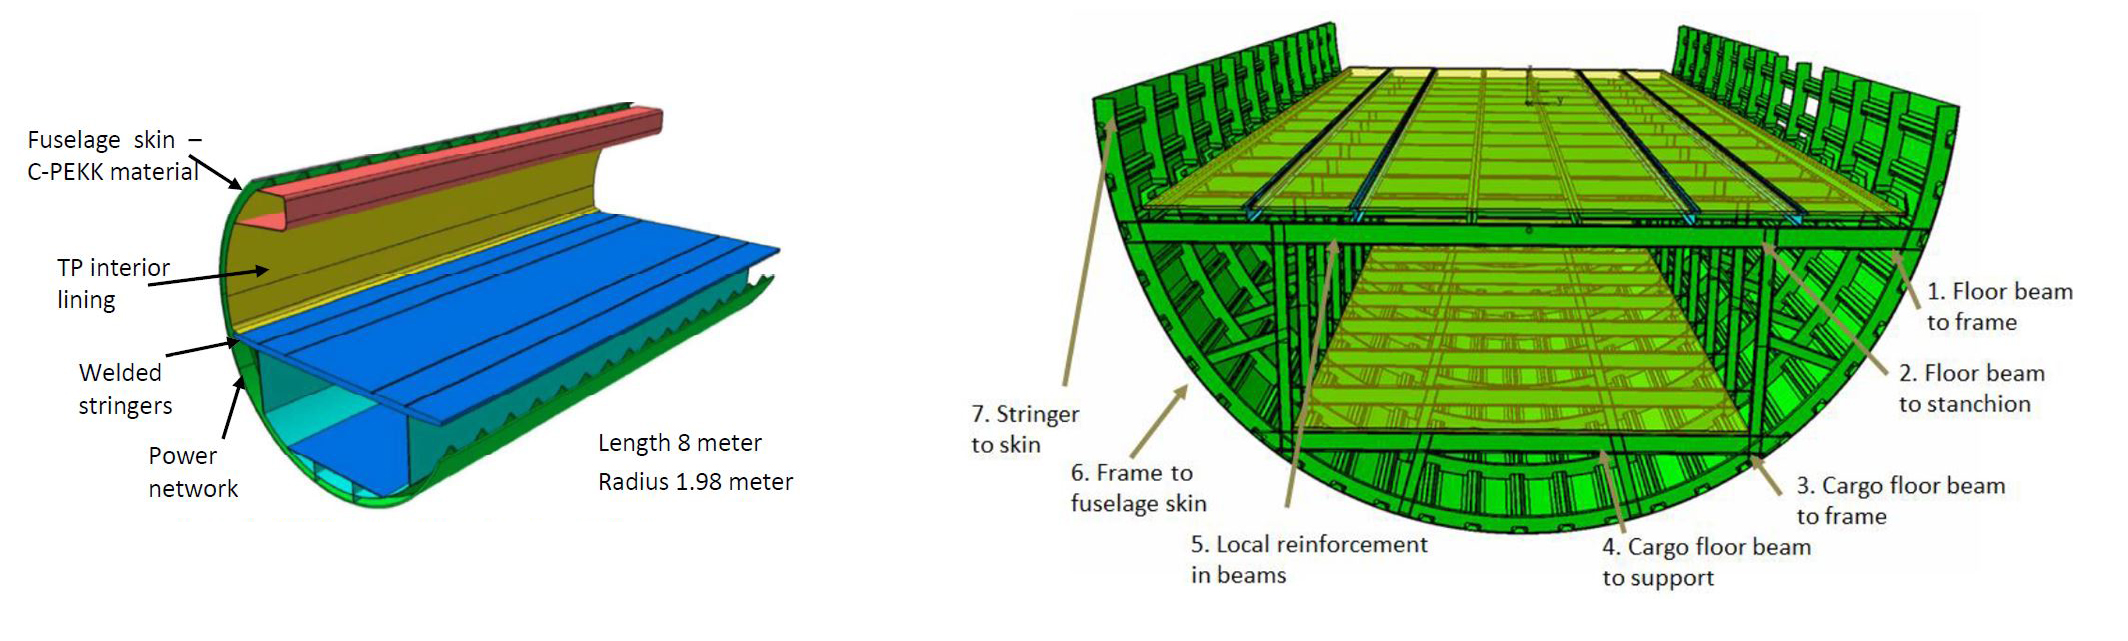
Бас Вельдман, менеджер программы в GKN Fokker (Хугевен, Нидерланды) и менеджер проекта STUNNING, объясняет, что MFFD будет длиной 8 метров и шириной 4 метра с радиусом 2–2,5 метра, что является реальным масштабом для однопроходного самолета семейства A320. «Это похоже на A321, который не совсем круглая, а примерно яйцевидная форма (немного выше, чем шире)», — добавляет он.
180-градусная нижняя секция фюзеляжа будет включать нижнюю обшивку фюзеляжа со сваренными стрингерами и ребрами, структуру кабинного и грузового пола, и соответствующие основные внутренние и системные элементы. «Мы будем поставлять большие, предварительно оснащенные модули для очень быстрой, plug-and-play сборки», — говорит Вельдман.
GKN Fokker является ведущим партнером в STUNNING и имеет четыре участвующих дивизиона, включая Aerostructures (Папендрехт, Нидерланды), Fokker ELMO (Хугерейде, Нидерланды), GKN Fokker Engineering Romania (Бухарест) и GKN Fokker Technologies (Папендрехт, Нидерланды). GKN Fokker ELMO — поставщик проводной разводки и технологий электрических систем самолетов. «Она отвечает за системную архитектуру в STUNNING и будет фокусироваться на оптимизации электрической системы», — объясняет Вельдман, — «и сотрудничает с консорциумом CFP08 MISSION по разработке инновационной системы шины питания».
«Diehl Aviation (Лаупхейм, Германия) отвечает за внутреннюю структуру, включая подсистемы и пол, боковые панели и то, как они соединяются, интерфейсы монументов и умные системные мультипорт», — продолжает Вельдман. «NLR (Нидерландский аэрокосмический центр, Амстердам) отвечает за производство обшивки фюзеляжа и стрингеров, а TU Delft помогает со сборкой, основанной на своем опыте с ультразвуковой сваркой». (См. «Сварка термопластических композитов» для подробностей об ультразвуковой сварке.)
Программа сварочных испытаний MECATESTERS
«STUNNING запустило семь тем CFP и пять начали работу, включая MAYA, MISSION, EMOTION, TCTool и MECATESTERS», — говорит Вельдман. Последняя — это большая сварочная тестовая программа с KVE Composites (Гаага, Нидерланды) и Rescoll (Пессак, Франция), начавшаяся в апреле 2019 года с продолжительностью 30 месяцев. Вельдман объясняет, что хотя KVE имеет долгую историю с индукционной сваркой как тканевых, так и UD-ленточных термопластических композитов, индукционно сварные детали, летящие на самолетах на сегодняшний день, использовали ткань. «В STUNNING мы устанавливаем лучшие практики с UD-усилениями и материалами LM PAEK, а также сравниваем индукционную сварку с проводимой сваркой при типичных эксплуатационных нагрузках и условиях среды». Хотя сопротивленческая сварка и ультразвуковая сварка включены в другие рабочие пакеты MFFD и CFP (см. «Соединение двух половин» ниже), индукционная и проводящая сварка — единственные две техники в MECATESTERS.
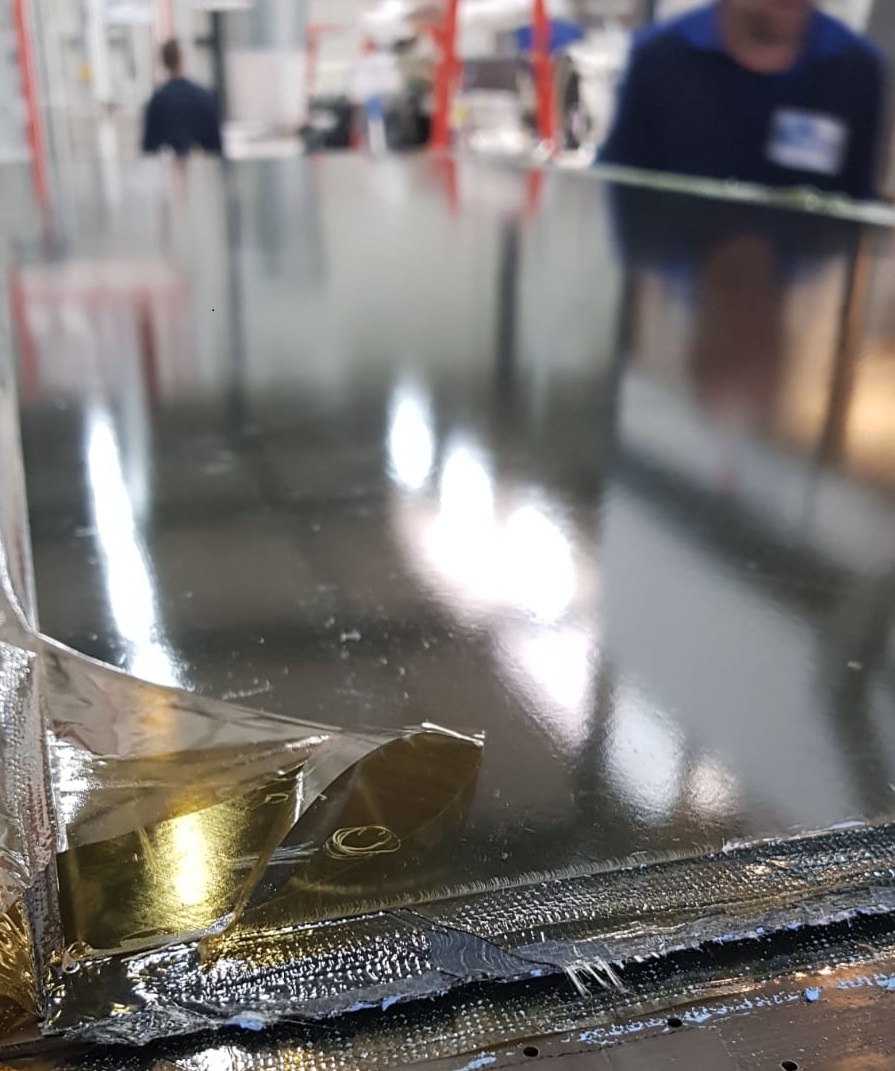
Лабордус в KVE объясняет, что для трех рабочих пакетов MECATESTERS (WP 1, 2 и 3), KVE изготовит все тестовые ламинаты, используя автоклав-отвержденную UD-ленту TC1225 углеродное волокно/LM PAEK (см. «Первая ламинат Toray LM-PAEK для проекта Clean Sky MECATESTERS»). KVE также подготовит индукционно сварные образцы для тестирования, в то время как GKN Fokker произведет проводящие сварные образцы, а Rescoll выполнит все физические испытания. «Название Rescoll происходит от research и collage, что по-французски означает склеивание», — говорит Лабордус. «Они известны своими исследованиями всех типов склеивания и предлагают хорошо оборудованную испытательную лабораторию для полимеров и композитов, включая механические, экологические, горючесть и все возможные тесты для квалификации в аэрокосмической, автомобильной, железнодорожной и других отраслях».
Параметры процесса и тесты
«Мы фактически начинаем с WP 2 для установки параметров процесса, таких как верхние и нижние границы температуры и давления индукционной сварки», — говорит Лабордус. «Например, у нас есть номинальное давление, которое мы обычно используем, но мы пойдем к более низким давлениям, пока не начнем видеть дефекты, как пустоты, а затем оценим свойства этих сваров для установки нижней границы давления». Тестирование также будет оценивать скорость сварки, которая влияет на скорость остывания сварного шва и кристалличность, и потенциально на механические свойства. Те же параметры будут изучаться в Fokker для проводящей сварки.
Для оценки программа MECATESTERS выполнит множество тестов, включая:
- Тест на сдвиг с накладкой по ASTM D5868–01
- Тест на отрыв и сдвиг на купонах L-профиля
- GIC и GIIC по ISO 15024 и ISO 15114 соответственно
(это тестирование на вязкость на разрушение фактически будет завершено в WP 1)
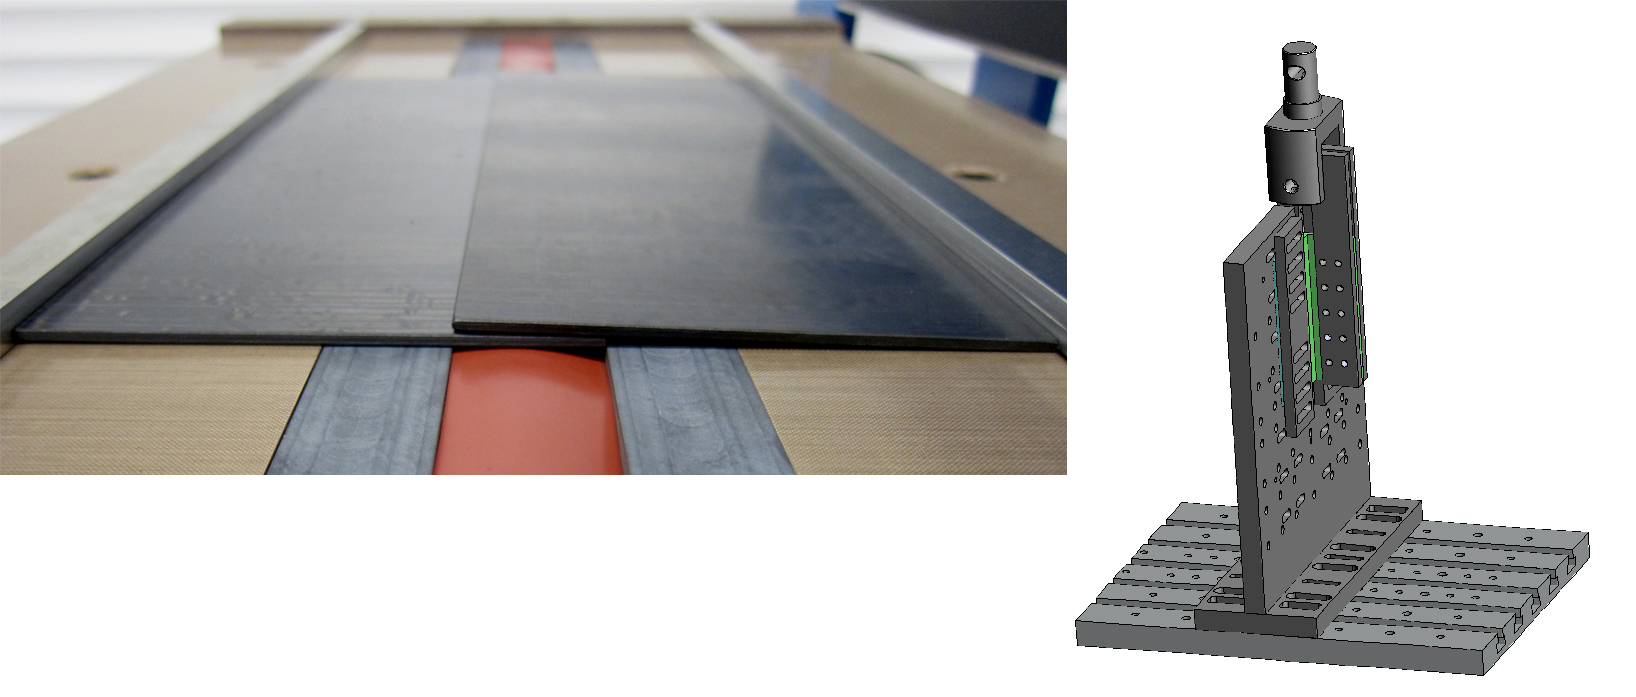
Купон с накладкой из UD-ленточного ламината, готовый к индукционной сварке (слева) и испытательная приспособление для комбинированного сдвига и отрыва сварного L-профильного купона с инструментом, разработанным Rescoll (справа). ИСТОЧНИК | KVE Composites, Rescoll.
«Метод теста на отрыв происходит от внутреннего стандарта, который разработал GKN Fokker», — объясняет инженер Rescoll Томас Салат. «Тест на отрыв сварных профилей перпендикулярен обшивке для нагрузки на отслоение», — отмечает Лабордус, — «и параллелен обшивке для нагрузки на сдвиг. Отслоение и сдвиг — два 극단ных, но мы также протестируем новые комбинации этих, отражающие практические, эксплуатационные условия нагрузки». Это тестирование будет завершено для двух различных толщин ламинатов, полученных из дизайна фюзеляжа MFFD — 2,2 и 2,8 миллиметра — при комнатной температуре (RT), холодной температуре (-55 °C) и высокой температуре (80 °C) с использованием статической нагрузки.
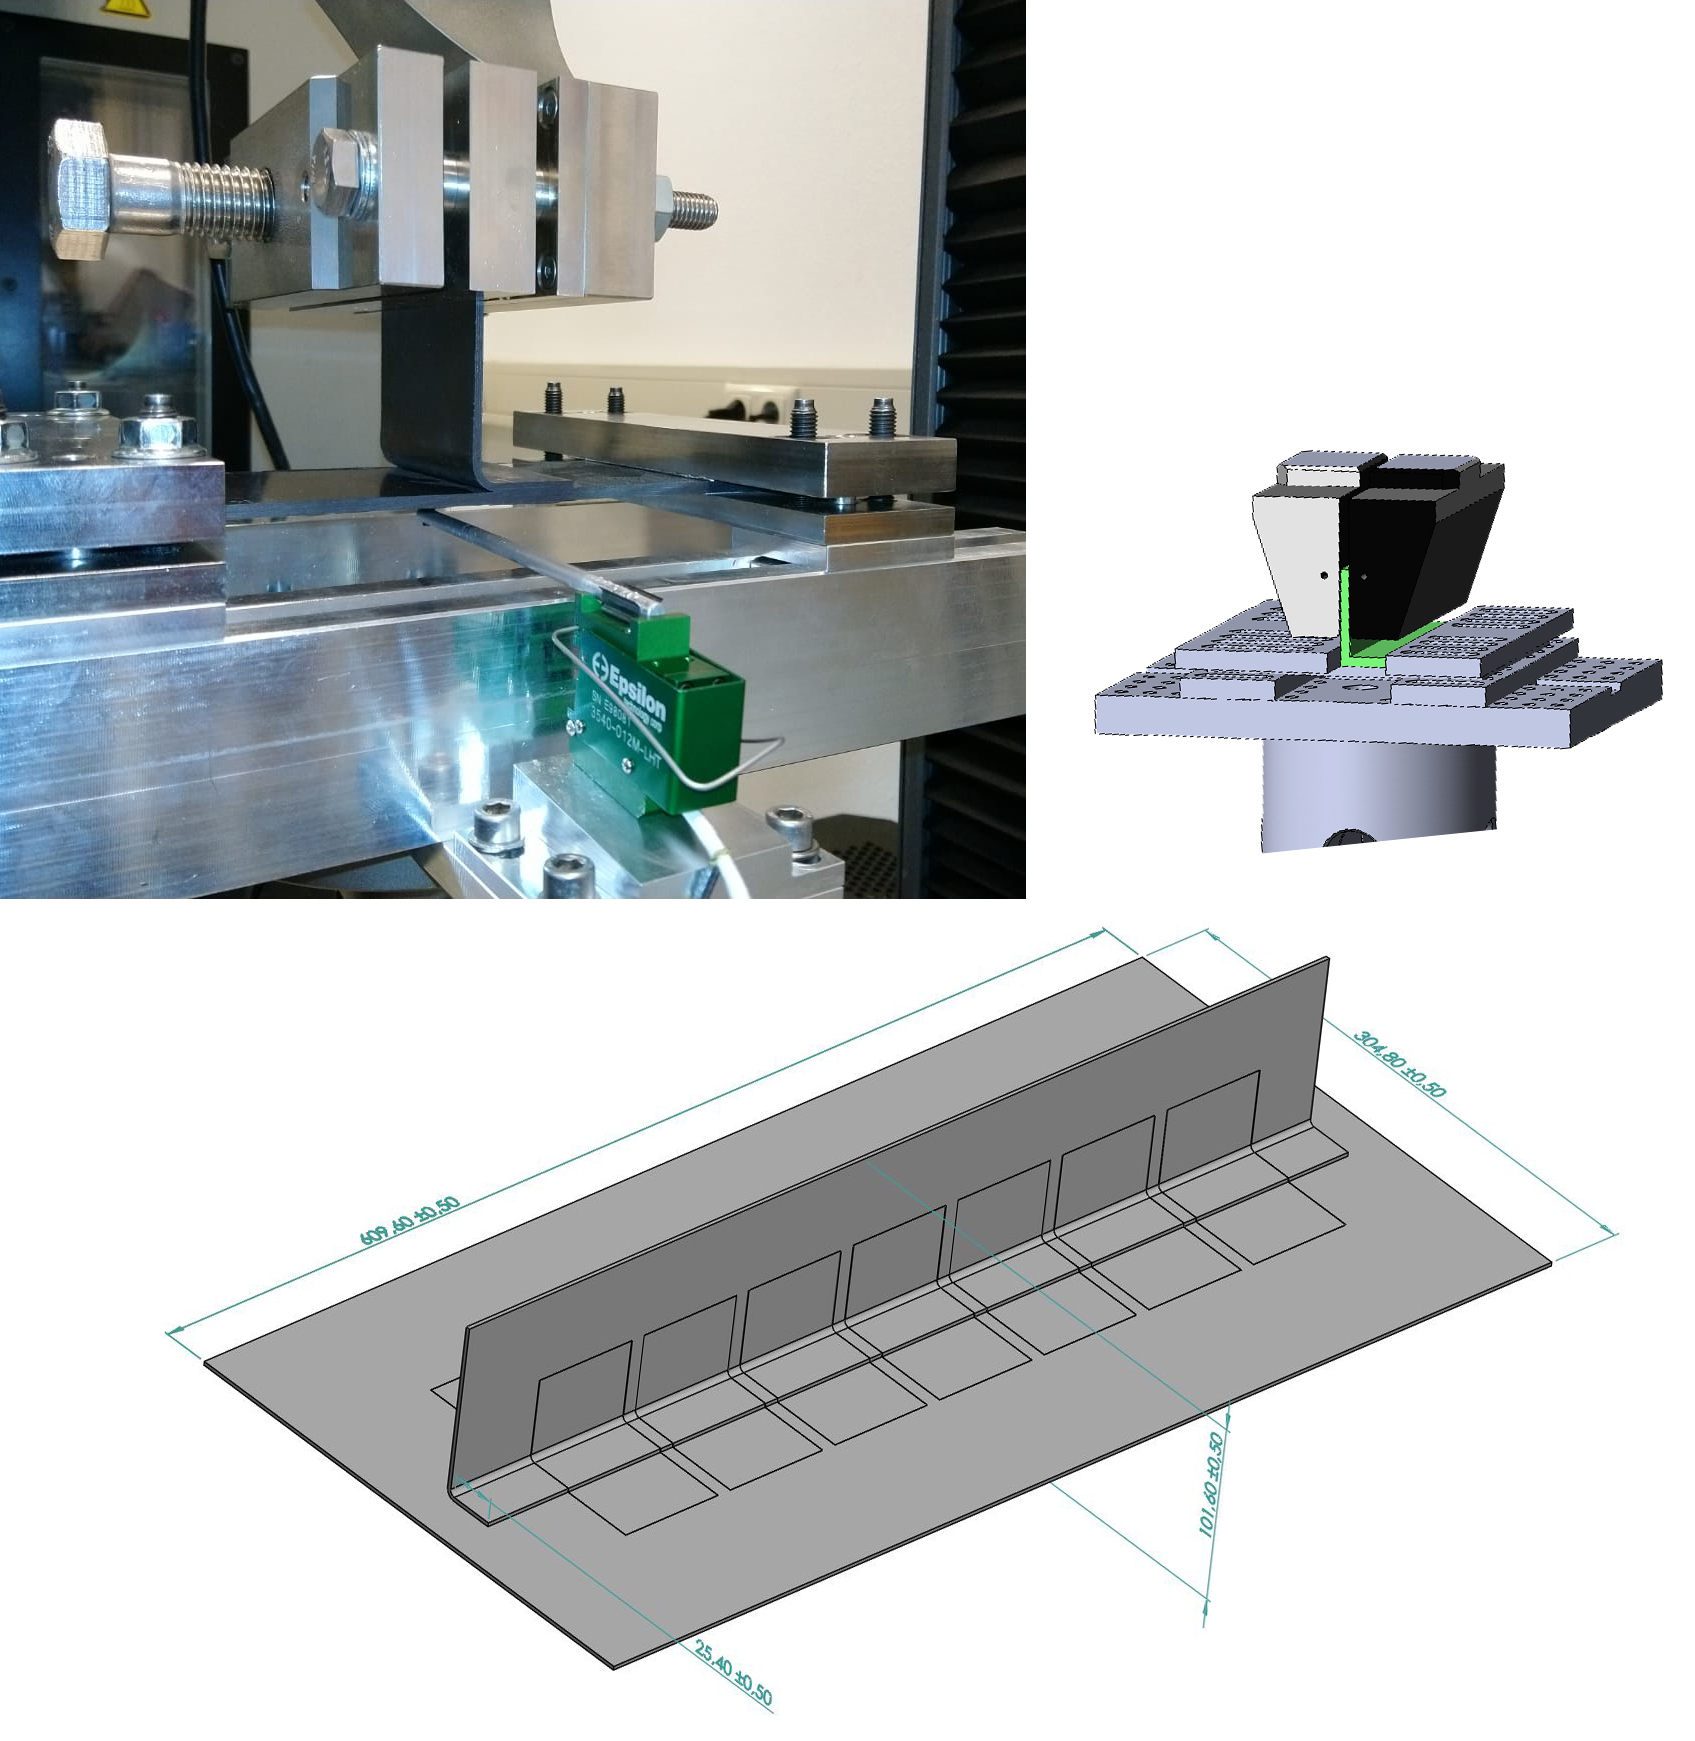
Тесты на отрыв на купонах L-профиля в KVE Composites (верх слева). В MECATESTERS этот тип тестирования будет использовать захват и испытательную установку, разработанную Rescoll, для устранения дефлекции обшивки (верх справа). Тестовые купоны будут вырезаны из сваренных панелей (низ). ИСТОЧНИК | Rescoll, KVE Composites.
Подготовка поверхности, старение и усталость
WP 1 начнется с тестирования на вязкость. «Для тестирования на растрескивание (GIC и GIIC) мы инициируем трещину в композите и измеряем, как эта трещина ведет себя под нагрузкой», — объясняет Салат. «Один — статический тест, увеличивающий нагрузку до отказа. Мы также сделаем динамический тест, где мы повторим статическую нагрузку один миллион раз, что займет одну-две недели. Мы посмотрим, может ли композитный сварной шов выдержать эту усталость. Этот режим II — новый вид циклического теста. Мы разрабатываем метод, взятый из технической статьи, опубликованной Университетом Европы, и сейчас финишируем параметры».
Также в WP 1, параметры сварки, установленные в WP 2, будут использованы для изучения эффектов подготовки поверхности, а также старения и усталости. «Мы посмотрим на поверхностные загрязнения и как они могут влиять на сварку», — говорит Лабордус. «Мы также изучим три разных типа антипригарных составов, обычно используемых в прессовке и автоклавной обработке; специфические типы подготовки поверхности, включая шлифовку, абразивы и плазменную обработку; а также использование дополнительной смольной пленки на свариваемой поверхности. Кроме того, мы изучим влияние ориентации волокна, например, плюс/минус 45 градусов на интерфейсе сварки».
Rescoll также будет использовать камеру кондиционирования при 70 °C и 90% влажности для симуляции эксплуатационного старения, говорит Салат. «Затем мы выполним стандартные тесты, чтобы увидеть, влияет ли это на сварочную производительность». Лабордус добавляет, что ограниченное количество образцов будет доведено до 100 °C и 120 °C, «для подтверждения утверждения, что термопластические композиты не имеют резкого падения свойств выше 80 °C».
Помимо динамического теста на растрескивание/GIIC, тестирование на усталость будет выполнено в режимах сдвига с накладкой и отрыва. «Мы начнем с 80 процентов статической нагрузки на отказ и пойдем до 50 или 75 процентов этого в усталости на миллион циклов», — говорит Лабордус. «Мы также сделаем другие тесты, но еще обсуждаем их», — добавляет Салат.
Сварка на коротковолокнистые компрессионные кронштейны
Хотя детали WP 3 еще дорабатываются, она нацелена на исследование сварок компрессионно-литых кронштейнов из коротковолокнистого материала на UD-ламинатную обшивку. «Мы снова будем бенчмаркить параметры процесса и характеризовать механические свойства сварки», — говорит Лабордус, — «но мы еще работаем над определением геометрии для тестирования».
Стрингеры и зажимы, сваренные к термопластическому фюзеляжу. ИСТОЧНИК: Clean Sky 2 11-й Вызов предложений JTI-CS2-2020-CfP11-LPA-02-35, «Инновационные признаки предотвращения расхожести для длинных термопластических сваренных швов», Рисунок 2, стр. 94.
Сваренные зажимы и кронштейны
Как описано в теме CFP10 JTI-CS2-2019-CfP10-LPA-02-31, все зажимы рам и системные кронштейны для нижнего фюзеляжа MFFD будут изготовлены литьем под давлением коротковолокнистых компаундов, сделанных путем повторного использования заводских отходов от производства менеджера темы GKN Fokker непрерывноволокнистых TPC ламинатов. CF/PAEK — базовый материал, а сварка — базовый метод соединения, хотя конкретный метод сварки не предписан.
Согласно тексту CFP10, нижний фюзеляж MFFD будет иметь 13 рам и около 36 стрингеров, требуя примерно 500 зажимов рам (обратите внимание, это первичные структуры, требующие структурных тестов, и это общее число включает зажимы, используемые для тестирования) и примерно 270 системных кронштейнов (которые являются вторичными структурами), разделенных по типам, показанным ниже: 20 системных кронштейнов (1), 120 системных кронштейнов (2), 50 системных кронштейнов (3) и 80 системных кронштейнов (4).
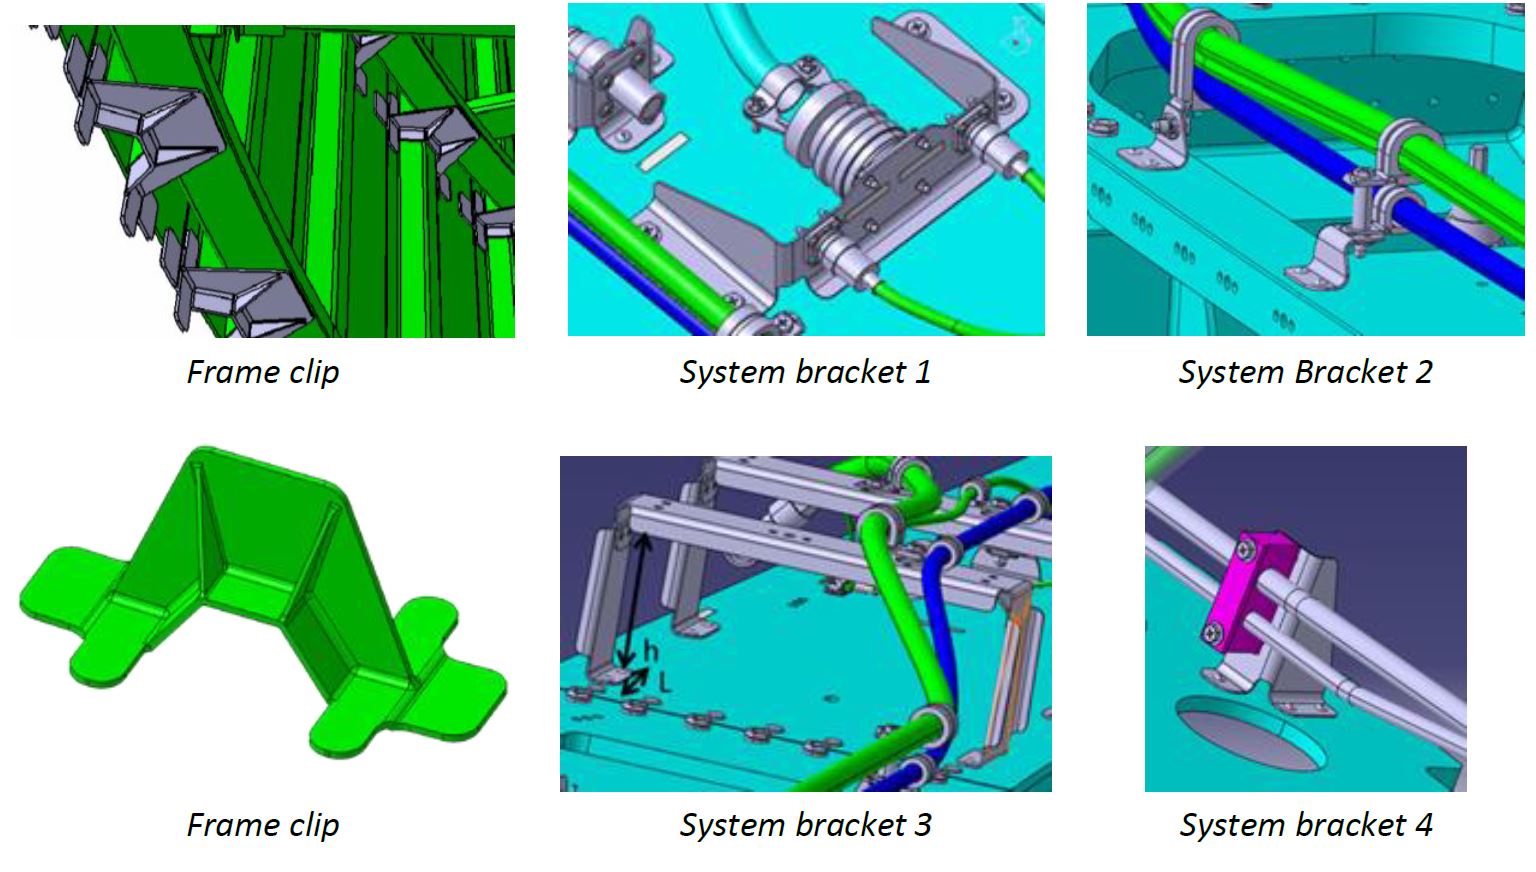
Примеры деталей для поставки в теме Clean Sky 2 JTI-CS2-2019-CfP10-LPA-02-31, Рисунок 2. ИСТОЧНИК | Clean Sky 2 CFP10, стр. 146.
Также в CFP10 есть тема верхнего фюзеляжа MFFD JTI-CS2-2019-CfP10-LPA-02-30, «Разработка инновационных сварочных систем для структурных швов композитов на термопластичной матрице» под руководством Aernnova Composites Illescas (Ильескас, Испания). Планируется начать после 1 квартала 2020 года, ее объем — разработка сварочной системы для достижения структурной связи между усиливающими деталями (гусеты, клиновидные детали, фитинги) и структурными рамами для получения высокоинтегрированной Структуры Окна Двери (DSS). Надеюсь дать больше деталей о верхнем фюзеляже MFFD в будущем блоге. Пока достаточно понять, почему рабочий пакет 3 MECATESTERS важен и сколько будет достигнуто, когда MECATESTERS, STUNNING и MFFD будут завершены.
Соединение двух половин
После завершения нижняя половина MFFD пойдет в Fraunhofer Institute for Manufacturing Technology and Advanced Materials IFAM (Штаде, Германия) для соединения с верхней половиной, объясняет Вельдман. «Мы обязались доставить нашу половину фюзеляжа к концу 2021 года», — добавляет он.
Как отмечено выше, Ральф Херрманн в Airbus — лидер проекта MMFD; таким образом, Airbus интегрирует работу Fraunhofer IFAM и консорциума CFP07 MultiFAL (Многофункциональная автоматизированная система для Линии Сборки Фюзеляжа) — который отвечает за соединение двух половин фюзеляжа, работая вместе с командами STUNNING и верхнего фюзеляжа — для разработки решений для множества вызовов.
Некоторые из них раскрыты в двух темах в 11-м Вызове предложений (ноябрь 2019), обе под руководством Airbus для начала после 4 квартала 2020 и названные «Инструментарий, Оборудование и Вспомогательные средства для закрытия продольного Баррельного Шва»:
- JTI-CS2-2020-CfP11-LPA-02-33, «:Интеграция батт-стрэпа и непрерывность защиты от удара молнии»
- JTI-CS2-2020-CfP11-LPA-02-34, «:Накладной шов и интеграция связки рам»
Написано Пиет-Кристофом Вёлькеном, менеджером темы в Airbus Бремен и лидером рабочего пакета MFFD, основные вызовы в этих темах включают:
JTI-CS2-2020-CfP11-LPA-02-33
- Батт-стрэп соединение (Рис. 3 ниже):
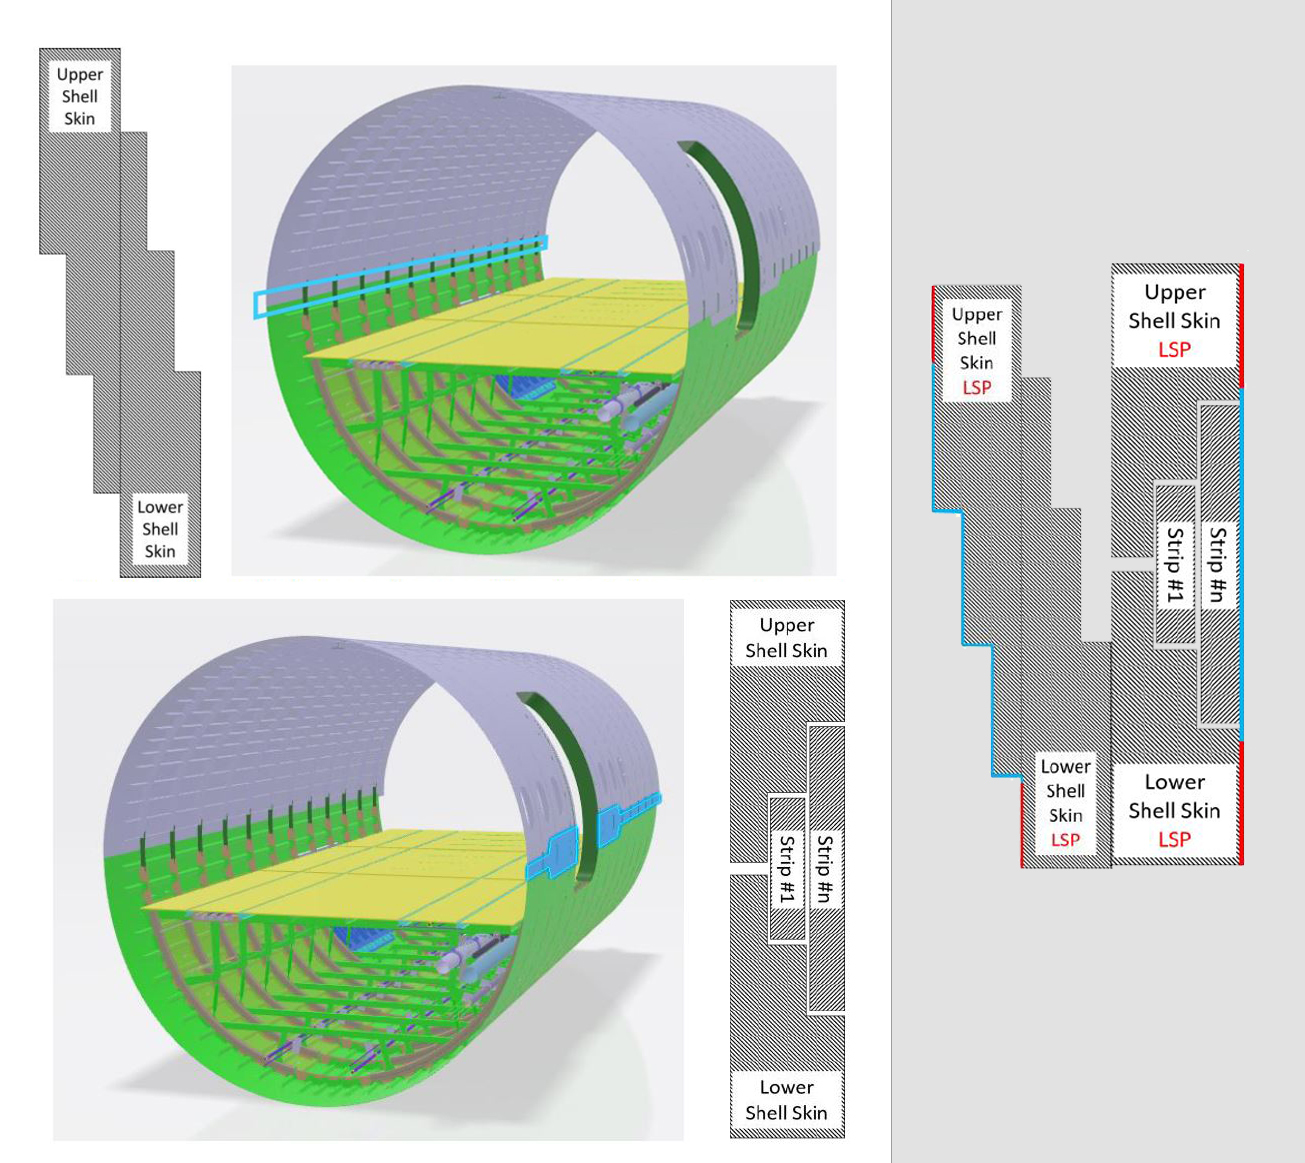
- Левая сторона демонстратора (в направлении полета) включает Окно Двери Пассажиров. Вариация толщины обшивки в этой области требует ступенчатую интеграцию батт-стрэпа, соединяющую верхнюю и нижнюю обшивки.
- Учитывая сложность соединения, проводимая сварка с использованием нагретой давильной пластины является предпочтительной технологией соединения.
- Электрическая непрерывность защиты от удара молнии (Рис. 4 ниже):
- Электрическая непрерывность металлической защиты от удара молнии (LSP) должна быть достигнута через оба продольных шва на внешней стороне фюзеляжа.
- Ожидается, что инструментальная головка, предоставленная для интеграции батт-стрэпа, может быть использована для этой цели.
JTI-CS2-2020-CfP11-LPA-02-34
- Накладной шов (Рис. 2 ниже):
- 8-метровый накладной шов на правой стороне демонстратора (в направлении полета) соединяет верхнюю и нижнюю обшивки фюзеляжа. В продольном направлении толщина обшивки ниже 3 мм постоянна в зоне сварки. В окружном направлении обшивки имеют ступенчатую геометрию для улучшенной структурной производительности.
- Ультразвуковая сварка является предпочтительным соединением для достижения высокой производственной ставки.
Рис. 2 (Верх Лево): Накладной шов: Ступенчатый подход взят в дизайне накладного шва. Обратите внимание, что нижняя оболочка лежит на внутренней стороне фюзеляжа. Рис. 3 (Низ Лево): Интеграция батт-стрэпа: Некоторые накладывающиеся полосы требуют интеграции через ступенчатый шов. Обратите внимание, что Батт-стрэп сидит снаружи фюзеляжа. Рис. 4 (Право) : Электрическая непрерывность металлического LSP должна быть достигнута через продольные швы на внешней стороне УВУП фюзеляжа. Красный указывает предварительно оснащенный LSP, синий указывает LSP, применяемый как часть этой темы. ИСТОЧНИК | Clean Sky 2 11-й Вызов предложений JTI-CS2-2020-CfP11-LPA-02-33 и -34, «Батт-стрэп интеграция и непрерывность защиты от удара молнии», стр. 78 и 86.
JTI-CS2-2020-CfP11-LPA-02-34
- Интеграция связки рам (Рис. 5):
- Накладной шов: Связки рам под накладным швом должны структурно связать верхнюю и нижнюю оболочечные рамы.
- Батт-стрэп: Связки рам под батт-стрэпом должны структурно связать верхнюю и нижнюю оболочечные рамы, а также соединиться с обшивкой.
- Сопротивленческая сварка является предпочтительной технологией для этого технического вызова.
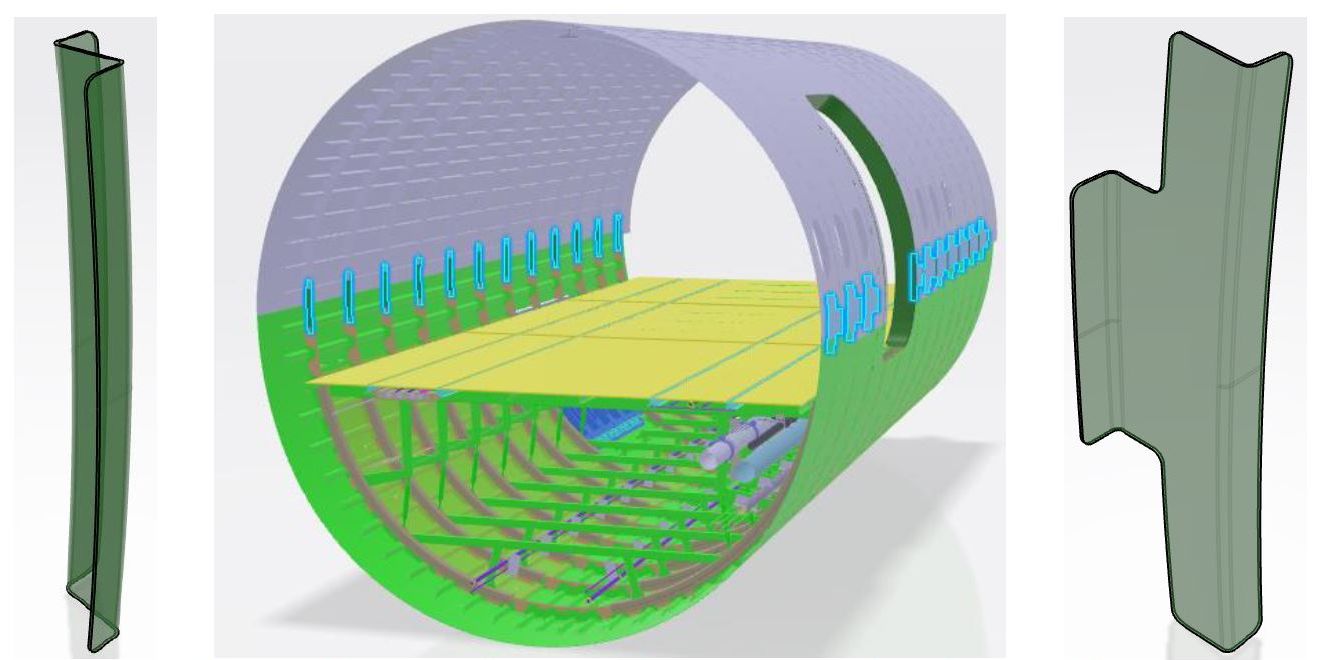
Интеграция связки рам. Обратите внимание, что связки рам отличаются по сторонам как часть технологической демонстрации. ИСТОЧНИК | Clean Sky 2 11-й Вызов предложений JTI-CS2-2020-CfP11-LPA-02-34, «Инструментарий, Оборудование и Вспомогательные средства для закрытия продольного Баррельного Шва: Накладной шов и интеграция связки рам», Рис. 5, стр. 86.
Методы сварки, инструментальные головки и допуски
Херрманн объясняет, что проводящая сварка будет продемонстрирована на левой стороне через батт-стрэп соединение, а ультразвуковая сварка на правой стороне через накладной шов, в то время как сопротивленческая сварка будет использована для связок рам. «MFFD продемонстрирует много технических подходов, поэтому это не то же самое, что в производстве реального фюзеляжа, а вместо этого разработано как средство для демонстрации и зрелости технологий», — добавляет он.
Разработка сварочных инструментальных головок
Цель этих двух тем, написанных Вёлькеном, — разработать необходимые инструментальные головки для этих сваренных швов. «Когда вы свариваете две детали вместе, вы должны приложить тепло и давление», — объясняет он. «Так что это применяется инструментальной головкой во время сварки. Для процесса проводящей сварки типа Fokker, вы активно применяете тепло и давление с одной стороны и пассивное давление от опоры оказывается с другой. Батт-соединение — это стопка из шести лент, и при соединении мы разместим стопку и нагреем ее во время сварки. Однако, поскольку материал UD-ленты LM PAEK относительно новый в сварке, мы должны понять условия процесса и как мы можем компенсировать допуски. Поэтому мы должны определить материалы и толщину, а также геометрию инструментальной головки».
«Обратите внимание, что использование этого типа батт-соединения — стандартный процесс для того, что мы делаем на других соединениях в наших самолетах», — указывает Вёлькен. «Для MFFD мы хотим оставить верхнюю и нижнюю части фюзеляжа неизменными от этой стандартной практики, чтобы минимизировать количество материала, который нам нужно адаптировать».
Гибкость в допусках
Вёлькен отмечает, что поскольку верхние свариваемые поверхности по сути расплавляются в жидкость и затем прессуются вместе, «это дает много гибкости для приспособления к допускам». Обратите внимание, в настоящее время с термореактивными УВУП крыльями и фюзеляжами эти вопросы допусков решаются путем нанесения жидкого шим-клея. Хотя мало кто хочет обсуждать это публично, общая проблема шиммирования в композитных аэроструктурах была широко признана, и инициативы по снижению и/или устранению были опубликованы, такие как метод сборки Flexmont для вертикальных хвостовых плоскостей.
«Мы ожидаем получить преимущества в адресации допусков, используя термопластические композиты», — говорит Вёлькен, — «в частности, используя наши концепции проектирования и опираясь на наш опыт с термореактивными УВУП и металлической сваркой. Ключ будет в мониторинге in situ во время нагрева и приложения давления». Он подчеркивает, что тепло — номер один параметр. «Я удивлен, насколько терпимы процессы сварки термопластических композитов к давлению. Главная проблема там — сдерживание этого давления и как оно падает. В настоящее время мы мониторим обратную сторону сваренного шва».
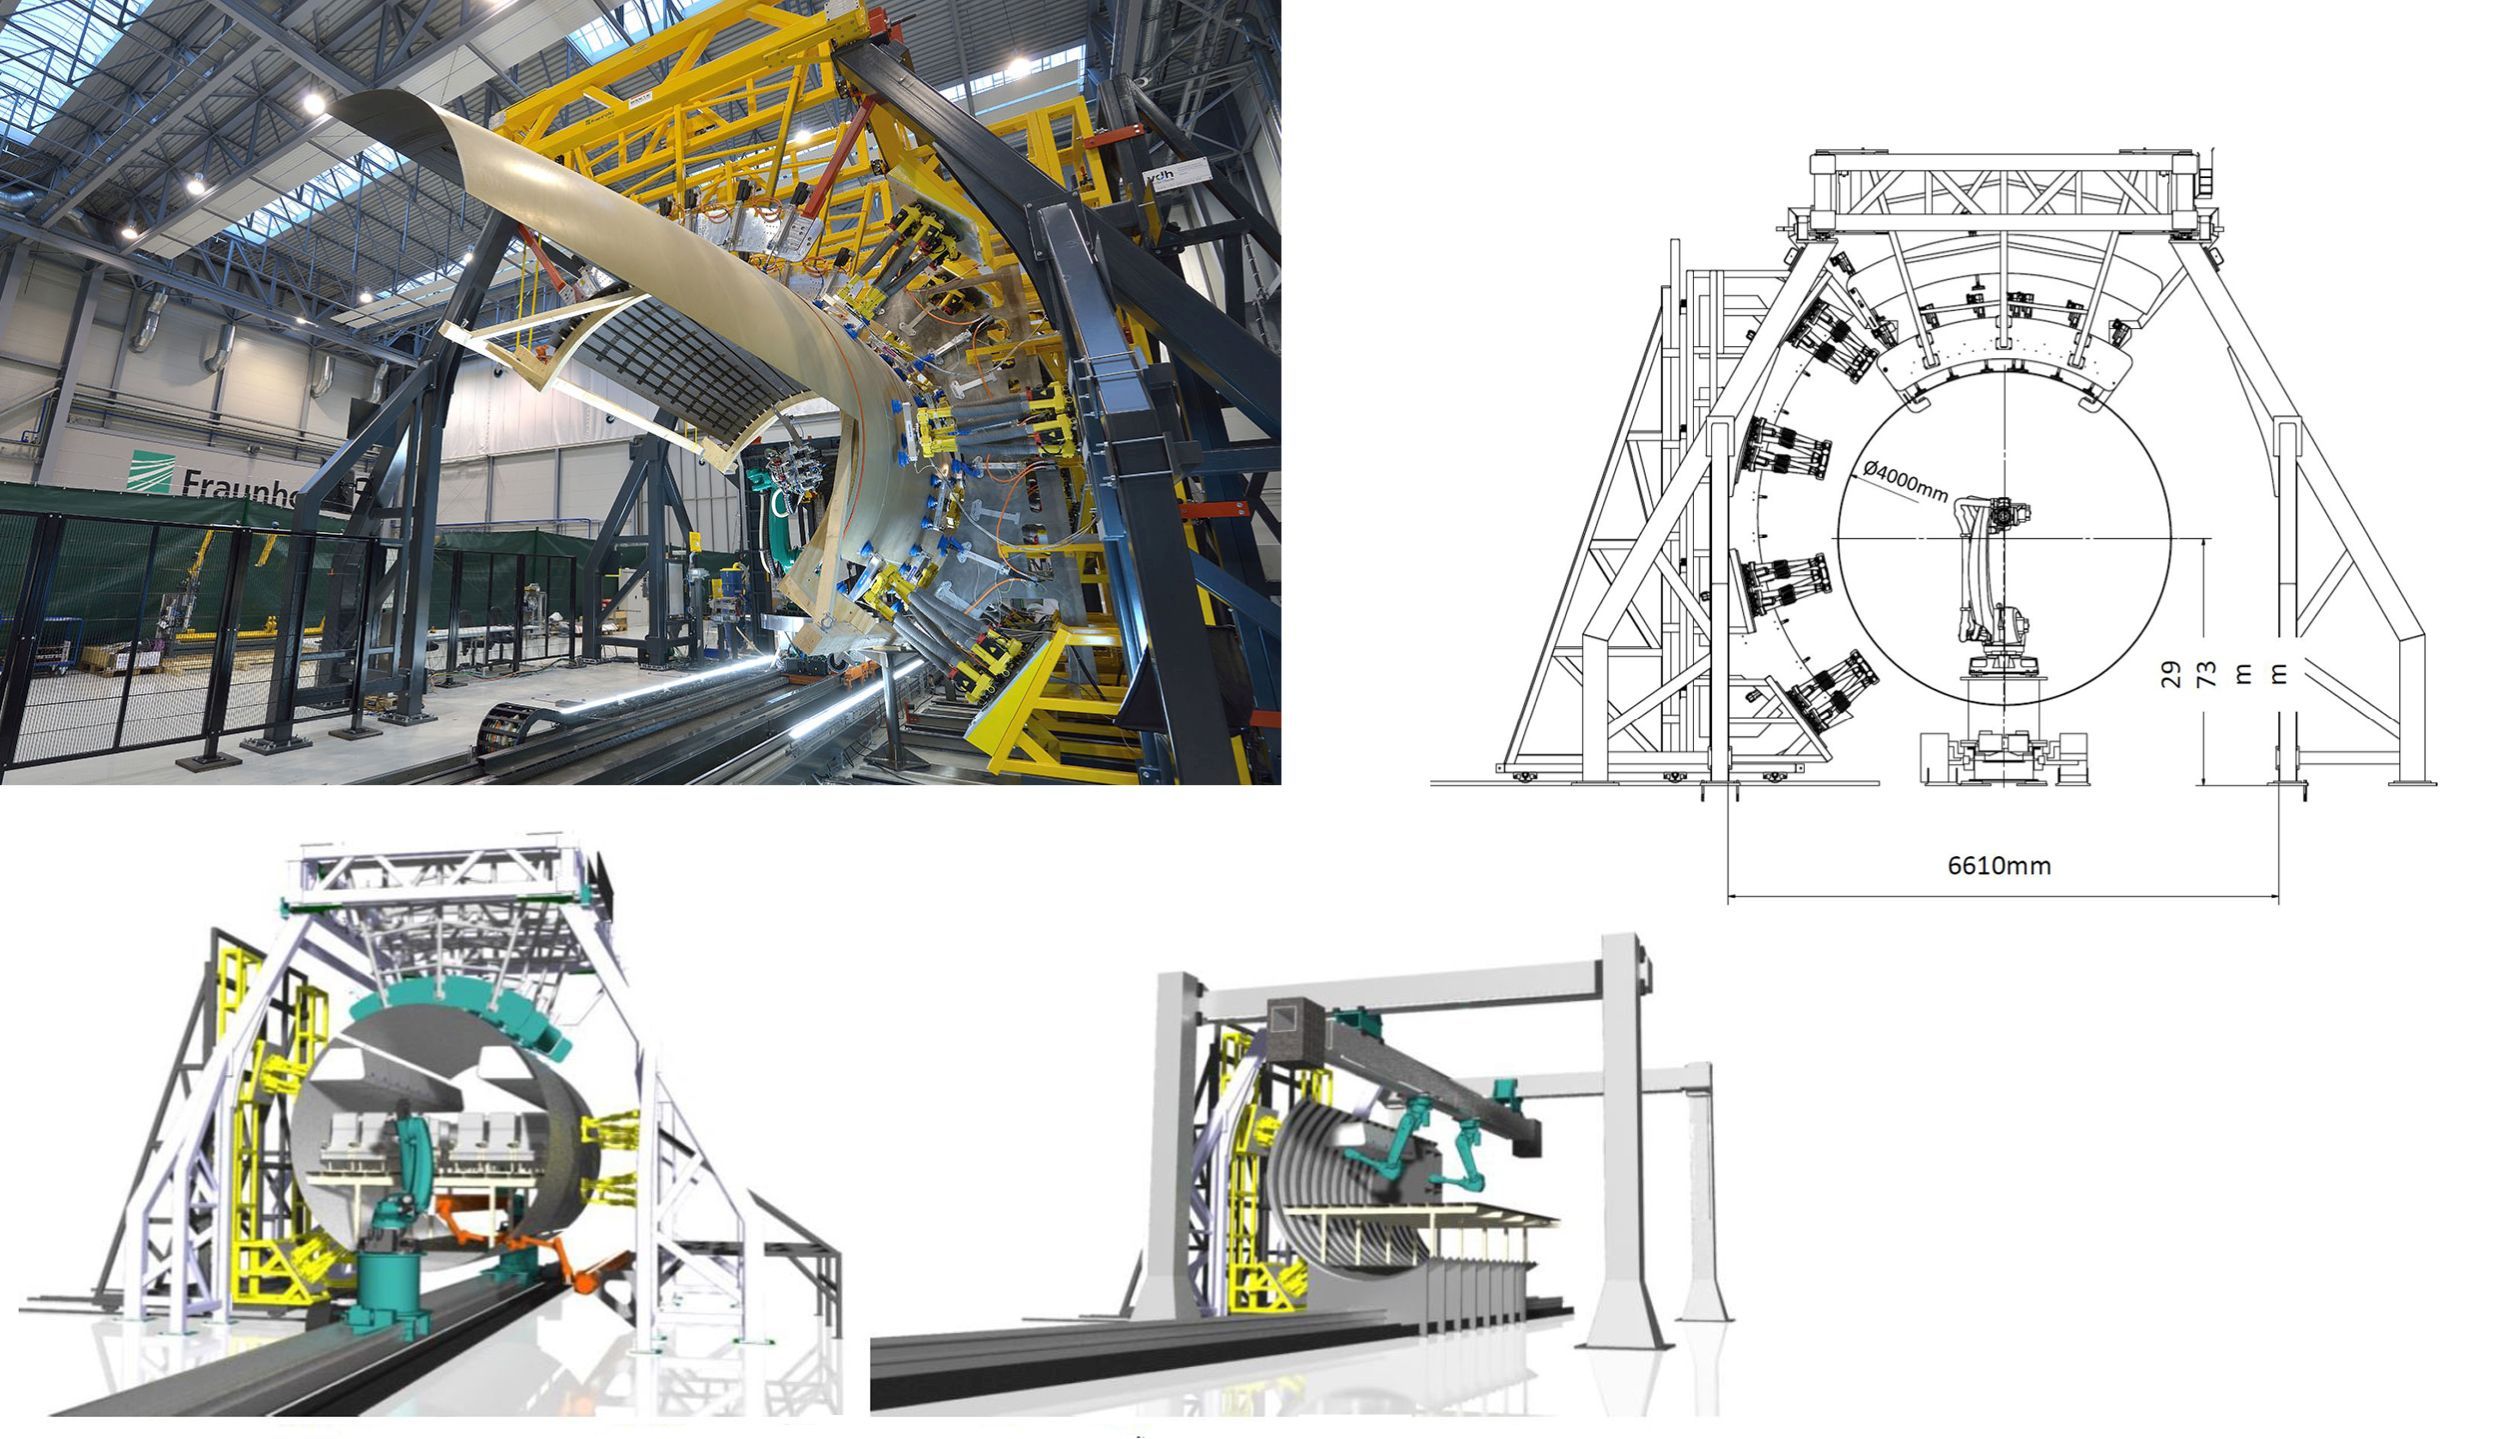
Автоматизированная сборочная система Fraunhofer IFAM (верх лево) с размерами в начале рабочей темы CFP07 (верх право) модифицируется для размещения 360° фюзеляжа для сварки продольных и окружных швов MFFD. ИСТОЧНИК | Fraunhofer IFAM и cfk-valley.com, Clean Sky 2 7-й Вызов предложений, JTI-CS2-2017-CfP07-LPA-02-22, стр. 76.
Автоматизация сборки
В 7-м Вызове предложений, тема JTI-CS2-2017-CfP07-LPA-02-22, «Разработка полноразмерной автоматизированной заводской системы для продольных и окружных швов фюзеляжа» возглавляется Fraunhofer IFAM в составе консорциума MultiFAL. Приведенный ниже отрывок проливает некоторый свет на то, как обсуждаемые выше сварочные инструментальные головки, сейчас в разработке, могут быть реализованы:
«Для реализации процесса сборки термопластического фюзеляжа, допуски становятся главной темой. Позиционирование и ориентация оболочек фюзеляжа, а также результирующие деформации, вызванные сварочным процессом, должны оставаться в пределах допусков. Сравнимые точности могут быть ориентированы на современный процесс продольного шва. Здесь ошибка позиции в каждом направлении должна быть в пределах 0,5 мм (в некоторых исключениях до 1 мм). ... можно предположить, что предварительная нагрузка на поверхность шва с обеих сторон примерно 1000 Н (независимо от технологии сварки) для сварочного шва шириной 20 мм требуется системой автоматизации».
Fraunhofer IFAM — который также был партнером CTC Stade в разработке процесса сборки Flexmont VTP — описывает свою отправную точку: внутреннюю заводскую систему сборки, которая может манипулировать деталями от 2 до 8 метров длиной и до 6 метров высоты, включая 180° оболочку однопроходного самолета. Система обеспечивается гибким расположением 10 кооперирующих гексаподов (см. «Перенастраиваемое оснащение: Революционизирующее производство композитов»), 24 линейных блоков и модульных стеллажных элементов. Вакуумные захвата с 6-осевыми датчиками силы и момента корректируют позу и форму детали, как требуется, для управления допусками во время сборки. Наведение и мониторинг этих быстрых итеративных корректировок достигается через оптические измерительные устройства.
Согласно тексту CFP07, Fraunhofer IFAM модифицирует эту заводскую систему сборки для удержания полного 360° фюзеляжа, с работой, запланированной начаться во 2 квартале 2018 и завершиться за 36 месяцев.
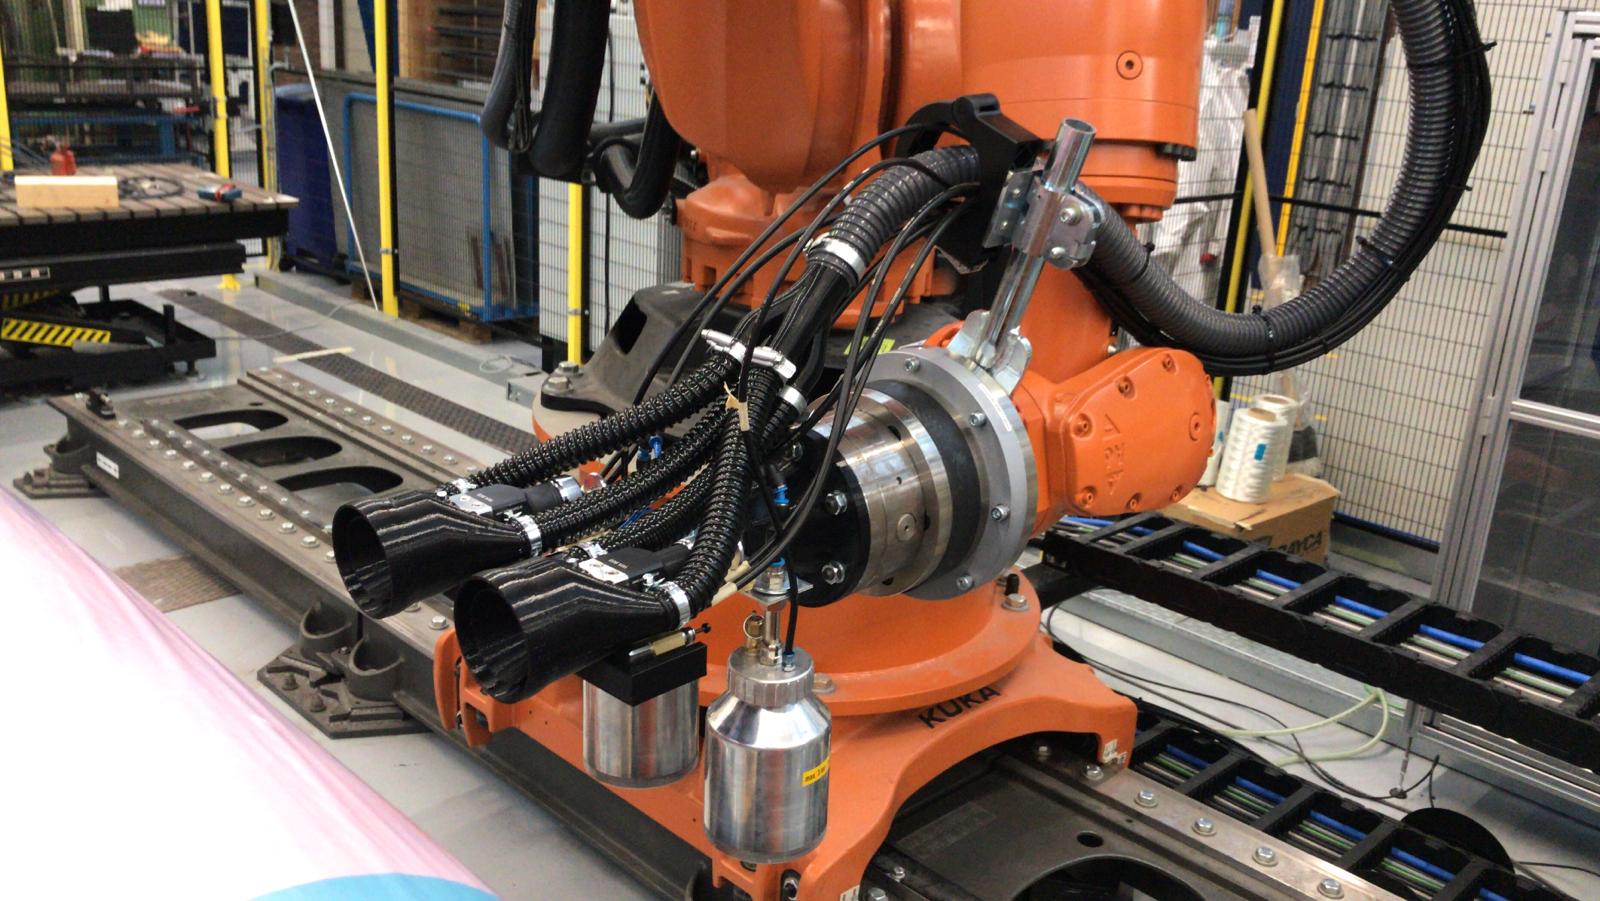
Консорциум STUNNING работает с SAM|XL для разработки автоматизации сборки нижнего фюзеляжа MFFD. ИСТОЧНИК | samxl.com
Внутри STUNNING запланированы активности с коллаборативным исследовательским центром SAM|XL (Smart Advanced Manufacturing XL, Дельфт, Нидерланды) для демонстрации автоматизированных сварочных техник для сборки нижнего фюзеляжа. Специализирующийся на автоматизации для производства крупных легких композитных структур, SAM|XL объединяет группу Аэрокосмической Инженерии TU Delft и Институт Робототехники. GKN-Fokker — главный участник. Один из изучаемых методов — последовательная точечная ультразвуковая сварка, которая была доказана в проекте Clean Sky 1 Eco Design и TAPAS 2 как быстрая и эффективная для соединения коротковолокнистых кронштейнов или зажимов с фюзеляжными структурами.
В ее 2016 статье, названной «Умная ультразвуковая сварка термопластических композитов», Вильегас заявляет, что возможно масштабирование ультразвукового сварочного процесса через последовательную сварку — то есть, позволяя непрерывной линии смежных точечных сваров выполнять ту же цель, что и непрерывный сварочный шов. Лабораторная последовательная точечная сварка использовалась в демонстраторе Clean Sky EcoDesign ТПК аэропанели, используя плоские энергетические директоры для сварки шарнира CF/PEEK и зажимов CF/PEKK на C-рамах CF/PEEK (Рис. 6). Экспериментальные сравнения с механически крепежными соединениями в двойном сдвиге с накладкой и тестах на вырыв показали перспективы. Процесс дальше изучается в 2018 статьях {и 2019 статьях} членом команды TU Delft Вильегас Тянь Чжао {и в статье Вильегас 2019 года}.
— «Сварка термопластических композитов», Г. Гарднер, 2018.
Работа консорциума STUNNING с TU Delft и SAM|XL адаптирует эту технологию для сварки множества системных и полуструктурных кронштейнов, усиливающих элементов и стрингеров к оболочке нижнего фюзеляжа MFFD.
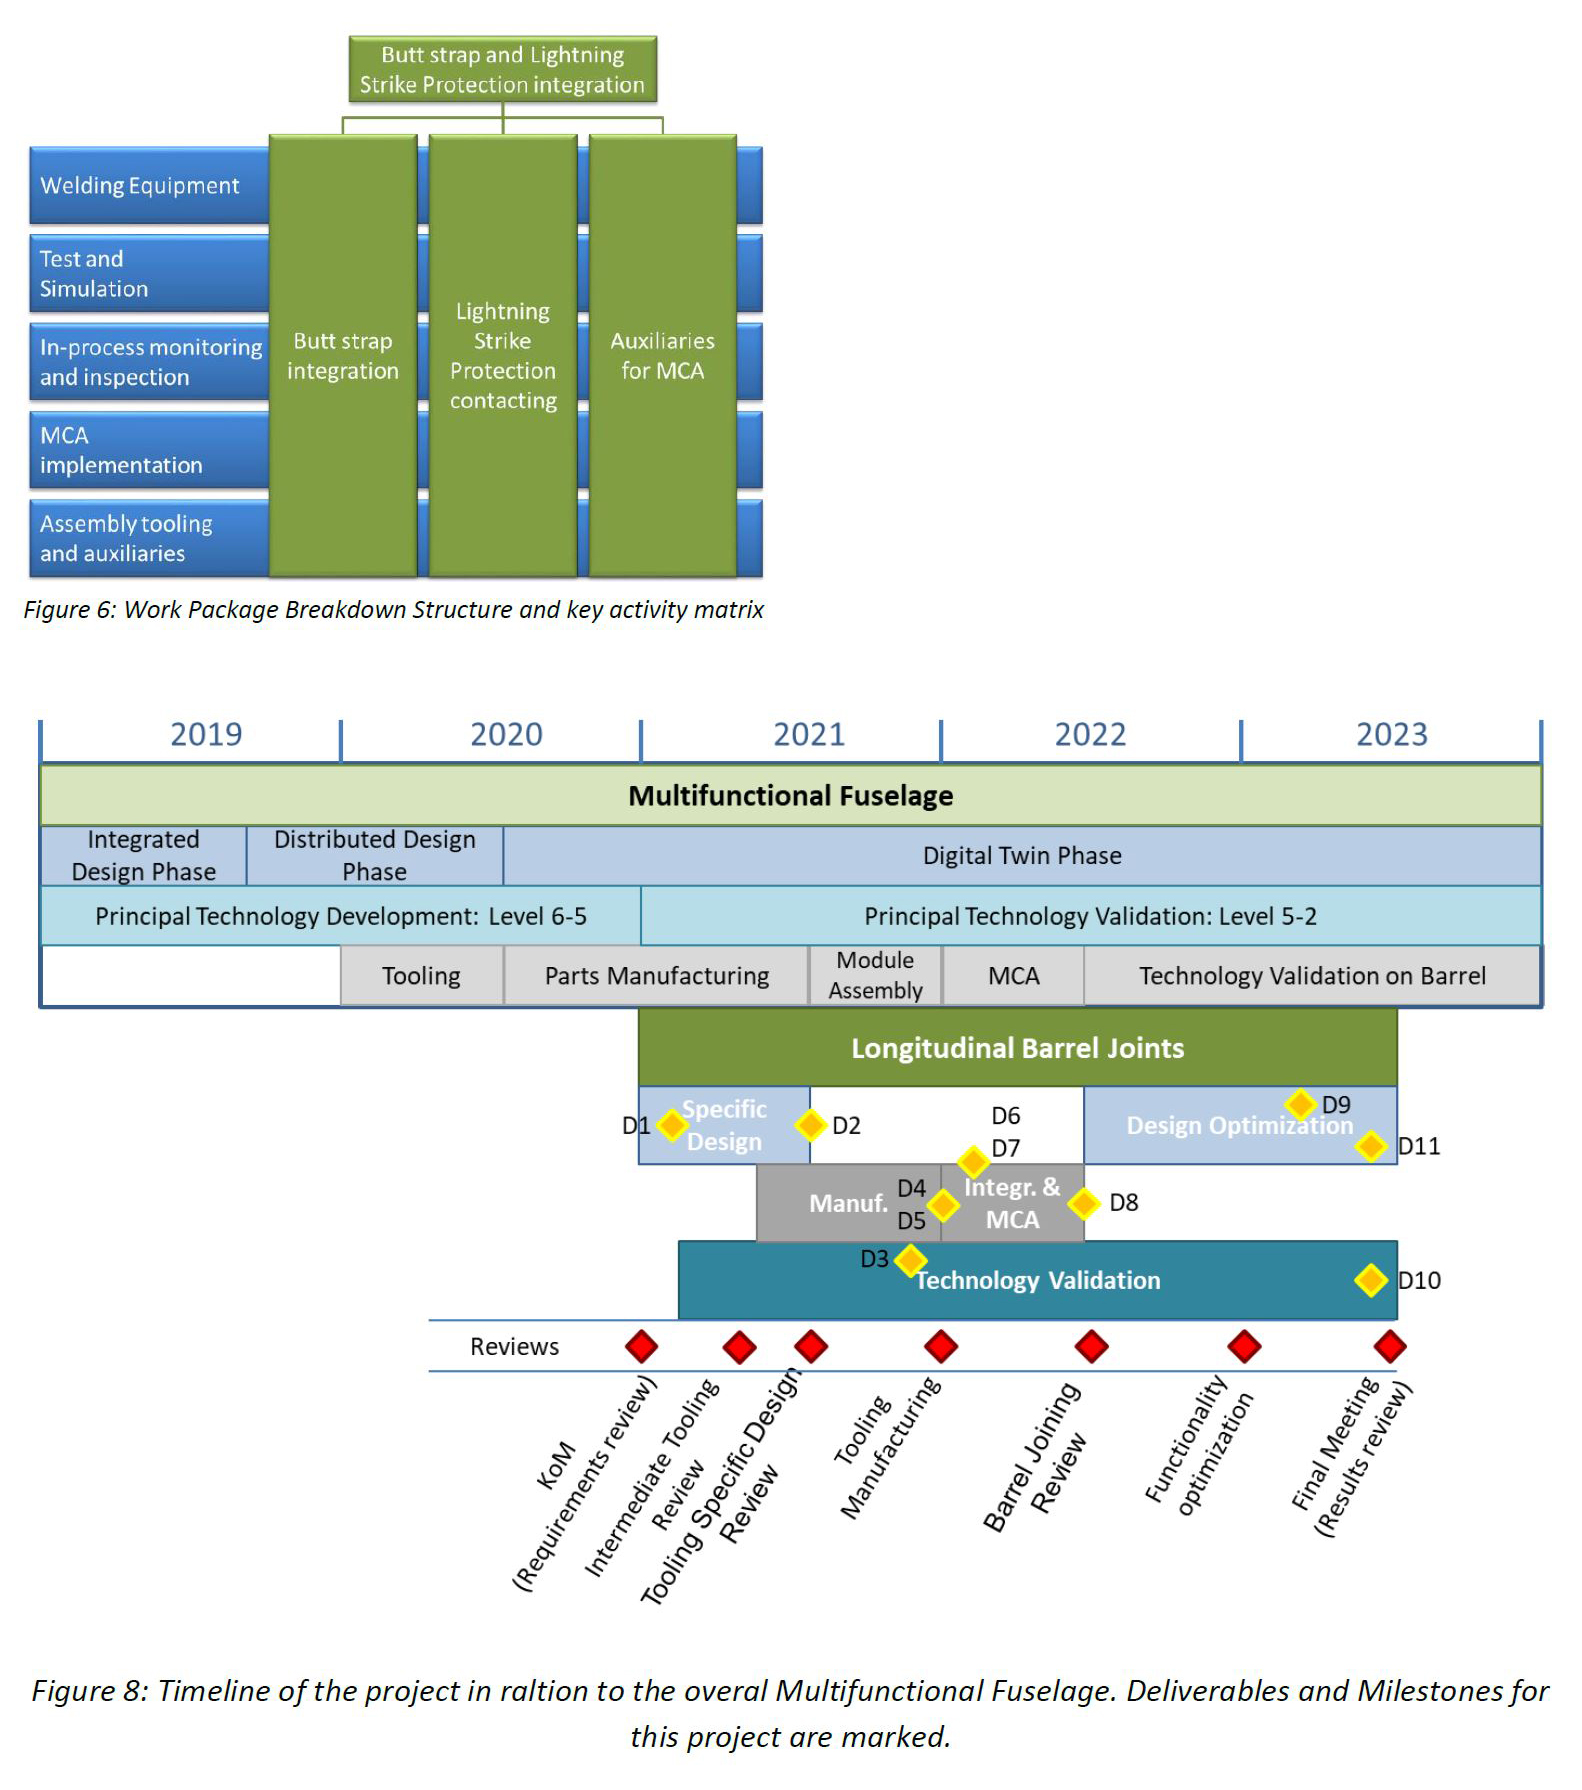
Разбивка работ и временная шкала для сборки MFFD. ИСТОЧНИК | Clean Sky 2 11-й Вызов предложений JTI-CS2-2020-CfP11-LPA-02-33, «Инструментарий, Оборудование и Вспомогательные средства для закрытия продольного Баррельного Шва: Батт-стрэп интеграция и непрерывность защиты от удара молнии», стр. 79 и 82.
Фаза цифрового двойника, 2020 год и далее
Согласно сайту Clean Sky, программа MFFD достигла важной вехи в ноябре 2019 года с успешным прохождением Критического Обзорного Проекта (CDR). В временной шкале выше, дизайн MFFD входит в «Фазу Цифрового Двойника» в 2020–2021. Что это значит? «Хотя мы завершили большинство фазы проектирования, мы идем немного дальше, работая с конкретным подходом к управлению жизненным циклом», — объясняет Херрманн. «Мы моделируем несовершенства и несоответствия из результатов НДК и параметров процесса во время производства компонентов. Мы хотим объединить эти данные Индустрии 4.0 с управлением жизненным циклом, чтобы продолжать адаптировать дизайн в соответствии с тем, что мы фактически производим. Мы хотим увидеть, насколько далеко мы можем протолкнуть это и что мы можем достичь к концу Clean Sky 2».
Для 2020 года главная повестка — производство. «Мы надеемся представить различные детали, по мере их сборки в этом году», — говорит Вельдман. Каков будет наибольший вызов для программы STUNNING? «Сборка», — отвечает он. «Не столько внутри STUNNING, но наш нижний фюзеляж имеет интерфейсы со структурой окна двери, множеством компонентов, поставляемых Airbus, и всем верхним фюзеляжем. Получение всего вовремя и затем сборка всего вместе потребует еще ряд разработок».
Это приводит нас к, пожалуй, главному вопросу: Будут ли термопластические композиты использованы на следующем самолете, входящем в производство в 2030–35? «Безусловно, мы хотим попытаться использовать технологии, над которыми мы работаем», — говорит Херрманн, — «но я не могу сказать, если или когда термопластические композиты будут на будущих самолетах. Самая важная часть для нас — что они являются инейблером для беспыльного соединения относительно рампового производства более 70 самолетов в месяц. Мы должны показать, что это выполнимо, не только с металлами, но и с термопластическими композитами».
«К концу этого проекта у нас будет более полное понимание сварки термопластических композитов и мы получим одобрение для ее использования в крупных первичных авиационных структурах», — говорит Салат. «Если мы сможем использовать это для будущих самолетов, мы сможем достичь значительной экономии веса и улучшенной устойчивости». Но, возможно, так же важно — способность Clean Sky сблизить европейских стейкхолдеров авиационных исследований и инноваций. «У нас квартальные встречи, где я сижу со всем LPA steering committee», — говорит Вельдман. «Я говорю со всей европейской аэрокосмической индустрией, и это определенно помогает открыть возможности для будущего, не только для компаний, которые могут поставлять нам, но для широкого спектра сотрудничеств».
Смола
- Топ-10 3D-печатных стартапов, за которыми стоит следить в 2020 году
- Как 3D-печать революционизирует салонные интерьеры самолетов
- Раскрытие ценности AI с немаркированными данными: как Hologram стресс-тестирует автономное восприятие
- 6 ключевых сварочных практик для заводского ТОиР
- FR-4: ультрапрочный огнезадерживаемый композит выбора для современной инженерии
- Clariant запускает медицинские полимеры для лазерной сварки для точного производства устройств
- Освоение сварки Инконель: экспертные советы для высоконагруженных применений
- Victrex инвестировала в Bond High Performance 3D Technology для ускорения 3D-печати деталей из PAEK
- Boeing представляет первый композитный фюзеляжный сегмент для 787 Dreamliner
- Экспертное руководство по сварке алюминия: профи-советы и лучшие практики