



Оптимальные сварочные технологии для гидравлических систем
Сварка регулярно используется в связи с гидравлическими системами, для всего: от ремонта гидравлических цилиндров до изготовления рам и опор. Существует также широкий спектр сварочных процессов, которые можно использовать, включая дуговую сварку, сварку электродами и контактную сварку. Однако есть четыре конкретных сварочных процесса, которые используются чаще всего в гидравлическом ремонте и изготовлении: MIG, TIG, сварка электродами и трение сварка. У каждого свои плюсы и минусы, а также ситуации, где он работает лучше всего.
MIG-сварка
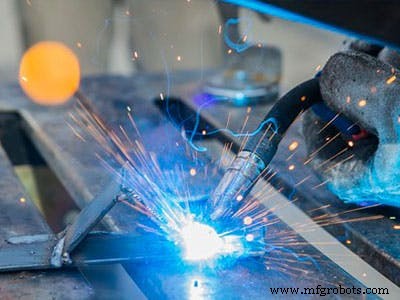
MIG-сварка, что означает сварку в защитном газе с наплавляемым электродом (Metal Inert Gas), является подразделением GMAW (газозащищенной дуговой сварки с наплавляемым электродом). В дуговой сварке электрическая дуга генерируется между электродом и металлической заготовкой. Эта дуга обеспечивает локальную генерацию тепла, необходимую для плавления металла заготовки.
В случае MIG-сварки электрод — это голый металлический провод. Сварочный пистолет непрерывно подает расходный проволочный электрод для поддержания дуги. Одновременно он также покрывает металлическую дугу защитным газом. Защитные газы, используемые с MIG-сваркой, — это комбинация инертного газа (аргон) с активным газом (углекислый газ или кислород). Используя эту комбинацию защитных газов с расходным голым проводом, шлак не производится.
Есть несколько преимуществ MIG-сварки, что также объясняет, почему она так широко используется. Она поддерживает возможность сделать несколько сварочных проходов на одном шве и практически никакой постсварочной очистки. Её можно использовать с большой точностью и она хорошо работает даже для экстремально тонких заготовок. Кроме того, время дуги с MIG-сваркой меньше, чем у многих других сварочных процессов, потому что она использует непрерывную подачу металлического провода. Фактически, многие сварщики считают её одним из самых быстрых методов сварки. Если вам нужно сделать тяжелый шов на толстых деталях, MIG-сварка — отличный вариант.
Есть недостатки MIG-сварки, которые нужно учитывать при её рассмотрении. Поверхности, где будет нанесён шов, должны быть полностью чистыми (свободными от ржавчины, краски или другого загрязнения) или вы рискуете получить плохой шов. Процесс очень чувствителен к сквознякам — даже вентилятор может нарушить защитный газ достаточно, чтобы компрометировать шов. Кроме того, она требует использования баллонов с газом под давлением, делая её трудной для использования в полевых условиях и не очень переносимой.
TIG-сварка
TIG-сварка попадает в категорию газовых вольфрамовых дуговых сварок (GTAW) и означает вольфрам-инертно-газовую сварку. Как и MIG-сварка, электрическая дуга индуцируется между электродом и заготовкой для плавления металла. Что делает TIG другим — использование вольфрама как материала электрода. Вольфрам используется из-за его экстремально высокой температуры плавления.
Как и с MIG-сваркой, TIG-сварка также требует использования защитных газов: аргона, гелия или их смеси. Обратите внимание, что TIG-сварка не требует использования наплавляемого металла, но когда наполнители используются, они добавляются в сварочную ванну от отдельного провода или стержня.
Главный плюс TIG-сварки — она может соединять почти все металлы и толщины заготовок. Это включает толщины, которые MIG-сварка не может обработать. TIG-сварка может производить высококачественные швы без брызг и с малой или нулевой постсварочной очисткой. Швы чугуна и кованой стали очень сложны для достижения, но опытный сварщик, используя TIG, может это сделать. Также она может соединять несродные металлы (например, алюминий и нержавеющую сталь).
Когда используется со сталью, TIG-сварка может быть медленнее и дороже, чем сварка электродами или MIG-сварка. Единственное настоящее исключение из этого правила — когда создаются высококачественные швы на тонких сечениях. И даже для сварки сродных металлов TIG-сварка требует тщательного контроля используемого электрического тока, а также давления и тайминга.
Сварка электродами (Stick Welding)
Сварка электродами, также известная как дуговая сварка оболочковым электродом (SMAW), — еще один процесс дуговой сварки. Что делает её другой — использование расходного наплавляемого стержня как электрода. Этот стержень, называемый сварочным электродом (stick), покрыт материалами для поддержки как флюса, так и защиты. Голый металлический конец сварочного электрода зажимается в держателе электрода с изолированной рукояткой. Держатель электрода сам по себе соединен с источником питания.
Оборудование, используемое со сваркой электродами, переносимо и низкой стоимости, делая её идеальной для нарядных сварочных операций. В отличие от MIG и TIG-сварки, вам не нужно удалять краску или коррозию в точке сварки. Сварка электродами также генерирует достаточно большую дугу, что ветер или температура не влияют на неё. Сварка электродами также очень гибка, когда речь идет о том, где вы можете её использовать: в помещении, на улице, в сквозняках и в тесных пространствах. Это делает её идеальной для нарядных ремонтов.
Главный недостаток сварки электродами кроется в её использовании расходного стержня. Вам придется менять стержни в процессе, что может сделать сварку электродами трудоемкой по времени. Поскольку длина электрода варьируется в процессе сварки, сопротивление стержня также будет варьироваться. Это, в свою очередь, приводит к вариациям тока, которые могут привести к перегреву и преждевременному плавлению, особенно когда вы используете новый стержень.
Тепло, вовлеченное, также ставит предел на то, насколько тонким может быть металл (обычно не тоньше 18 gauge / ~1.2 мм). Наконец, генерация шлака и брызг означает, что вам придется чистить сварочную поверхность перед покраской или дальнейшей сваркой.
Сварка трением (Friction Welding)
Сварка трением (FRW), в отличие от MIG, TIG и сварки электродами, — это процесс контактной сварки (solid-state welding). В процессе контактной сварки металлургическая связь создается между двумя базовыми металлами — без плавления. Сварка трением, в частности, использует трение тепло в комбинации с давлением для достижения связи.
В большинстве случаев вы будете вращать одну деталь относительно другой, приводя их в контакт через высокие осевые силы. Относительное движение под такими высокими силами приводит к трению. Это трение генерирует достаточное тепло для формирования сильной металлургической связи между двумя поверхностями.
Когда вы используете вращательную сварку трением, ваш выбор заготовок ограничен: как минимум одна заготовка должна быть цилиндрической по форме, такая как труба или трубопровод. С другой стороны, линейная сварка трением использует возвратно-поступательное движение, в отличие от вращательного, для генерации необходимого трения и тепла. Использование линейного движения убирает требование, что как минимум одна заготовка должна быть цилиндрической.
Сварка трением может достичь полного контакта интерфейса, в отличие от TIG, MIG или сварки электродами, ограничивающих контакт сварочным швом. Сварка трением также делает намного легче сварку несродных металлов. Также она не требует флюса, защиты или наплавляемого металла и, когда выполнена правильно, производит прочные швы без пористости.
Один из недостатков сварки трением — неизбежный всплеск материала (flash), развивающийся там, где две детали были соединены. Чтобы убрать его из конечной сборки, вам понадобится токарная операция. Наличие всплеска также означает, что вы теряете часть исходной длины заготовок. Вы можете легко оценить эту потерю и учесть её в процессе проектирования рано.
Кроме того, более высококачественные швы, достигнутые с использованием сварочного трения, требуют крупного, мощного оборудования, напоминающего токарный станок. Из-за этого оборудование для сварки трением не переносимо, как MIG, TIG и сварка электродами.
Частые сварочные проблемы
Гидравлические компоненты и оборудование работают под высокими давлениями, что делает прочный шов критическим. Когда ваши швы не сделаны правильно, это может быть экстремально опасным. Две соображения в этом контексте — сварочные дефекты, деформация и остаточные напряжения.
Сварочные дефекты могут включать следующее:
- Неполное плавление
- Поры
- Трещины
- Недостаточное прогар (где плавление не достигло корня шва)
- Неплавление (где плавление не достигнуто во всем поперечном сечении шва)
- Включения (где неметаллические частицы застревают в шве)
- Чрезмерные брызги
- Плохой профиль шва
Обучение и опыт необходимы для достижения швов, свободных от этих дефектов, и результаты сильно зависят от процесса, используемого сварщиком.
Еще одна главная забота в сварке — соединение двух несродных металлов. При использовании MIG, TIG или сварки электродами вы должны учитывать их относительные теплопроводности и расширения, чтобы избежать деформации и остаточных напряжений при остывании. Например, может быть усадка через сварочную сборку, которая особенно общая в стыковой сварке (сварке торца к торцу). Эта усадка происходит при остывании и может привести к искривлению и остаточным напряжениям. Фактически, из-за локальных тепловых проблем и геометрии свариваемых деталей это может произойти даже когда используются сродные металлы.
Профессиональные сварщики знают, какие меры принять для минимизации возможности остаточных напряжений и деформации. Существует множество подходов, включая использование тепловых поглотителей (heat sinks) для отвода тепла, сварочные приспособления для удержания движений деталей в процессе сварки и термическую обработку для снятия напряжений для минимизации остаточных напряжений и устранения деформации.
Сертифицированные сварщики имеют знания и опыт для выбора правильных параметров сварочного процесса (например, скорость, ток, количество наплавляемого металла, защитный газ) для достижения прочного шва без сварочных дефектов.
Заключение
Будь то ваше гидравлическое применение требует MIG, TIG, сварки электродами или сварки трением, фактический сварочный процесс часто лучше оставить профессионалам. Есть много переменных, вовлеченных в сварку, выходящих за рамки просто используемых металлов и их толщины. Для достижения прочного шва без дефектов или эффективного шва между двумя несродными металлами вам нужен сертифицированный, опытный сварщик для вашего гидравлического оборудования.
MAC Hydraulics
В MAC Hydraulics наши сертифицированные сварщики гордятся своей работой. Они не только готовят сварочную зону и выполняют шов, но выбирают наиболее подходящий процесс для проекта и проверяют целостность шва через множество неразрушающих методов тестирования. Опытные сварщики MAC Hydraulics могут обрабатывать нержавеющую сталь, углеродистую сталь и даже чугун для самых сложных и сложных изготовлений и ремонтов, которые у вас могут быть. Свяжитесь с нами сегодня, чтобы узнать больше о наших сварочных услугах!
Техническое обслуживание и ремонт оборудования
- Пять ключевых методов плавления сварки: подробное объяснение
- Выбор идеального газа для MIG-сварки: советы для прочных и стабильных результатов
- Сварка электродом (Stick) против MIG-сварки: выбор лучшего метода для ваших проектов
- MIG vs TIG сварка: какая техника обеспечивает высокую производительность?
- Проектирование эффективных гидравлических систем: ключевые компоненты и лучшие практики
- Проверенные стратегии обслуживания промышленных гидравлических буровых систем
- Четыре ключевых применения гидравлических зажимов в производстве тяжелой техники
- Экспертное руководство по диагностике и ремонту гидравлических систем для промышленности
- Гидравлические системы: почему регулярное обслуживание критически важно
- Почему гидравлические системы незаменимы в современной инженерии