



Сварочные процессы: типы, техники и применение
Сварочные процессы
Сварка — технологический процесс соединения материалов за счет их коалесценции. Обычно сварку выполняют путем плавки основного металла и введения наплавного материала для образования ванны расплава, которая при охлаждении образует прочный шов. Давление иногда используется в сочетании с теплом или само по себе. Это отличается от пайки иlutowania, где плавится только наплавной материал с более низкой температурой плавления, а основные детали не плавятся. Сварка обычно требует теплового источника для создания зоны высокой температуры, хотя возможно сварение без значительного нагрева.
Методы твердофазного соединения
В этих методах электроды не плавится, хотя тепло выделяется. Детали плотно прижимаются, исключая доступ воздуха. При обычной сварке расплавленный и затвердевший материал слабее ковкого материала того же состава. В твердофазном соединении плавления нет, поэтому можно получить швы высокого качества. Разородные металлы также легко свариваются. При обычной сварке соединение разнorodных металлов затруднено из-за образования хрупких интерметаллических соединений.
Современная сварочная технология началась в конце 19-го века с разработкой методов локального нагрева. Существует множество методов и стандартов, поиск новых и улучшенных методов продолжается.
Хотя разные процессы имеют свои преимущества и ограничения для специфических применений, ручная дуговая сварка (MMA) по-прежнему доминирует по общему массе наплавленного металла.
Классификация сварочных процессов
Классификация по следующим критериям:
- С наплавным материалом или без — без наплавника называется «автогенная сварка». Раньше только газовая сварка позволяла это, но появление TIG, электронно-лучевой и др. создало путаницу.
- Источник энергии — химическая, электрическая, световая, звуковая, механическая. Кроме химической, все генерируются из электрической — критерий неудобен.
- Дуговая и бездуговая сварка — все дуговые в один класс, остальные в другой. Трудно отнести электрошлаковую (ESW) и контактную проточную сварку — классификация несовершенна.
- Плавковая и давленная сварка — наиболее широко используемая, охватывает все процессы. Плавковая: расплав застывает свободно. Давленная: расплав (если есть) застывает в замкнутом объеме под давлением (контактная точечная, дуговая шпильковая) или полутвердое металл остывает под давлением. На рис. 1 и 2 приведены схемы.
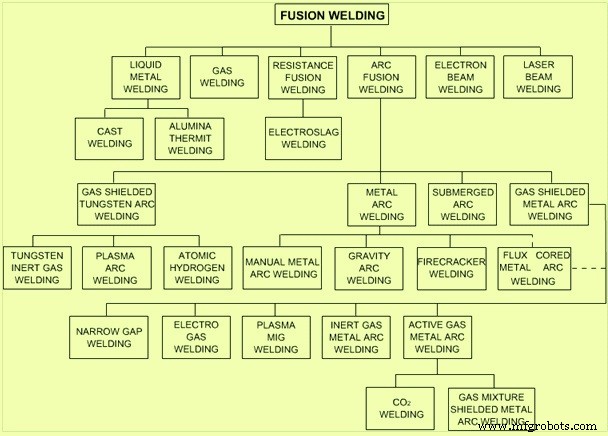
Рис. 1 Плавковые сварочные процессы
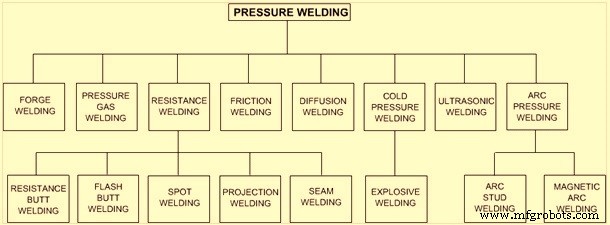
Рис. 2 Давленные сварочные процессы
Краткое описание основных сварочных процессов
Газовая сварка
Кислородно-ацетиленовая — наиболее важная для соединения разных металлов. Другие горючие газы (пропан, метан, водород) могут заменять ацетилен. В зависимости от соотношения газа/кислорода получают три типа пламени: (1) восстанавливающее (карборизующее) — с несгоревшим углеродом, подходит для высокоуглеродистых сталей или цементации поверхности; (2) нейтральное — всегда для стали и других металлов; (3) окислительное — внутренняя зона мала, громкий шум, максимальная температура (~3200 °C), вводит кислород в шов, не рекомендуется для стали.
Горелка имеет камеру смешения, смесь поджигается на наконечнике. Две техники: «передняя» (горелка движется по направлению сварки под 65° к шву) и «задняя» (под 45° к несваренной зоне). Газовая сварка подходит для тонких листов — пламя менее проникающее, чем дуга. Время сварки дольше, ЗТИ и деформации больше.
MMA (ручная дуговая сварка) или SMAW (сварка металлическим электродом в защитном газе)
Также — сварка палочковым электродом или флюс-защищенной дугой (FSAW). Очень гибкий, самый распространенный дуговой процесс. Дуга зажигается между обмотанным металлическим электродом и деталью. Тепло дуги плавит основной металл и электрод, при охлаждении образуется сплошная масса. Электрический ток (AC или DC) от источника питания формирует дугу. Покрытие электрода распадается, выделяя газы-щит и шлак — защищают зону сварки от атмосферы. MMA соединяет стали, нержавейку, чугун, многие цветные металлы. Для многих конструкционных и высокопрочных сталей — предпочтительный метод.
Подфлюсная сварка (SAW)
Шов и зона дуги находятся под слоем флюса. Дуга между обматочным электродом и основным металлом под флюсом. Расплавленный флюс становится проводником, создавая путь для тока. Используется непрерывная проволочная заготовка, защищенная флюсом. Флюс стабилизирует дугу, защищает ванну от атмосферы, предотвращает брызги и искры, экранирует УФ и дымы. Также покрывает и защищает шов при охлаждении, влияя на состав и свойства. SAW обычно автоматизирован, есть полуавтоматы. Ток AC или DC; для автоматизации — один или несколько проводов/лент. Сварка только в плоском или горизонтальном положении (из-за сыпучего флюса и текучести ванны). Высокая производительность наплавки, можно сваривать очень толстые и тонкие материалы.
Сварка в защищающем газе с порошковым электродом (FCAW)
Разработана в начале 1950-х как альтернатива SMAW. Преимущество — исключены палочковые электроды, преодолены ограничения SMAW. Широко используется за высокую скорость и переносимость. Полуавтоматический/автоматический процесс для углеродистых, нержавеющих и низколегированных сталей. Дуга между непрерывным трубчатым наплавным электродом и основным металлом, с защищающим газом или без. Непрерывная подача трубчатого электрода с флюсом внутри, источник постоянного напряжения (реже — постоянного тока). Внешний газ иногда подают, но часто полагаются на флюс, дающий газ и жидкий шлак. С газовым флюсом — процесс аналогичен GMAW. Специальные подачики позволяют качественную сварку при источнике постоянного тока. Подходит для всех положений при правильном выборе наплавника и параметров.
Сварка в защитном газе с расплавляющимся электродом (GMAW / MIG)
Автоматическая подача непрерывного твердого электрода, защищенного внешним газом. Сваривают сталь, алюминий, нержавейку, медь — в любом положении при правильных параметрах. Полярность DCEP, автоматический контроль дуги. Сварщик управляет позиционированием горелки, ведением и скоростью. Направляющий наборник с проволокой (ток поступает в проволоку) через трубку в горелку. Большой запас проволоки позволяет длинные непрерывные швы. Инертный газ поступает в горелку, выходит вокруг проволоки. Дуга между проволокой и деталью — мгновенно образуется ванна. Ключевые параметры: газовая смесь, расход, скорость подачи проволоки, ток. После настройки мастерство требуется меньше, чем при газовой сварке. Легко автоматизируется, широко роботизируется. На сталях и алюминии. Инертный газ дает чистый шов, но возможны брызги металлических капель, портящие вид.
Тандемная сварка
Два встроенных провода, один за другим, подаются одновременно и плавятся независимыми контактными наконечниками в одной горелке. Отличное качество, мало брызг, до 3× более высокая производительность и скорость. Идеальна для автоматизации.
TIG (WIG) / GTAW (аргонно-дуговая сварка вольфрамовым электродом)
Ручной процесс: нерасплавляемый вольфрамовый электрод, инертное/полуинертное газовоеGemisch, отдельный наплавной материал. Особенно для тонких материалов — стабильная дуга, высокое качество, но требует высокого мастерства и низких скоростей. Применяется ко почти всем свариваемым металлам, чаще — нержавейка и легкие металлы. Когда качество критично.
Плазменно-дуговая сварка (PAW)
Вариация GTAW. Вольфрамовый электрод, но плазмообразующий газ создает дугу. Дуга более сконцентрирована — строже требования к поперечному контролю, обычно механизированный процесс. Сужение повышает напряжение дуги и ионизацию, повышает температуру, горячая зона плазмы выходит за сопло к детали. Более концентрированный источник тепла с высокой эффективностью передачи тепла — более высокие скорости. При ручной работе — высокое мастерство. Стабильный ток позволяет шире диапазон толщин, чем GTAW. Быстрее, применимо ко всем материалам GTAW кроме магния. Автоматизированная сварка нержавейки — важное применение.
Лазерно-лучевая сварка (LBW)
Автоматизированный процесс: концентрированный пучок когерентного света. Сваривают все металлы (сталь, нержавейка, Al, Ti, Ni, Cu), высокие механические свойства и скорости, низкие деформации, без шлака и брызг. С наплавником или без, часто с защитным газом. Оборудование требует больших капитальных вложений и высокого мастерства из-за очень высоких скоростей и малой зоны воздействия.
Электросопротивление сварка
Безплавковый процесс. Тепло при прохождении большого тока через малую площадь контакта двух металлов. Тепло H = I² × R × t (I — ток, R — сопротивление контакта, t — время). При достаточном нагреве прикладывают большое давление в зоне контакта — образуется шов. Переменные: ток, время, давление, длительность давления, материалы, толщина. Пять основных типов: (1) точечная, (2) шовная, (3) контактная (проекционная), (4) упрессовочная 맞대기, (5) проточная 맞대기.
Точечная сварка
Листы укладывают один на другой после очистки. Два стержневых электрода по бокам. Давление на электроды, выдерживают «сжимающее время». Затем подают ток. Время тока («варь время») в циклах. Давление держат и во время тока. После отключения тока давление держат «время удержания» для затвердевания контакта. Затем отпускают давление, пауза перед следующей точкой. Слишком большой ток — выплеск, кавитация, трещины, снижение свойств, вживление электродов. Малый ток — неплавление, плохой шов. Высокое давление увеличивает контакт, снижает сопротивление, меньше тепло — возможны деформации, снижение ресурса электродов. Длинное время тока — кипение, пористость, рост контакта до грани электродов. Проводимость материалов определяет свариваемую толщину. Высокоуглеродистые стали требуют ПТО после сварки. Преимущества: пригодность к массовому производству, высокая скорость, чистота, без стержней, низкое мастерство. Материалы с высокой тепло- и электропроводимостью трудно сваривать точечно — нужны спец. процедуры.
Шовная сварка
Роликовые электроды, вращаются над деталью. Управлением питания добиваются хорошего теплового контроля. Шов остывает под давлением через определенные интервалы. Меньше поверхностных нарушений. По мере сварки ток пытается пройти через уже сваренную часть, снижая нагрев в следующей зоне. Способ — увеличивать ток по ходу сварки. Иногда внешний нагрев (ВЧ) для компенсации шунтирования. Тепло высокое — ролики водяного охлаждения. Прерывистый ток также контролирует нагрев роликов. Сварка на сталях, Al, Mg, Ni-сплавах; не рекомендуется для меди и сплавов. ВЧ-шовная — для ребристых труб.
Контактная (проекционная) сварка
Как точечная, но сварка в местах с специально созданными выступами (проекциями). Выступы прессованием в листе. Тепло локализуется в выступах, сварка происходит при достаточном давлении в нужный момент. Особенно для массового производства, где много точечных швов в ограниченной зоне. Применяется для кронштейнов, тяжелых штамповок, герметизации тиристоров.
Упрессовочная 맞대기 сварка
Две детали прижимают торцами под давлением, пропускают ток. Поверхности контакта максимально гладкие. При упрессовочной (как и проточной) образуется кузнечная структура, в отличие от литьевой при точечной/проекционной. Сварка инструментов на шанки — упрессовочная. Сопротивленная 맞대기 — для труб.
Проточная 맞대기 сварка
Детали прижимают под давлением — контакт в точках из-за шероховатости. Пропускают большой ток. Поверхности нагреваются до плавления, одна деталь медленно продвигается к другой — расплав выплескивается. После перехода в пластическое состояние прикладывают упрессовочное давление — сращивание. Отличие от сопротивленного упрессования: контакты только в точках из-за шероховатости; при сопротивленном упрессовании предпочитают гладкий полный контакт.
Загрязнения удаляются в брызгах при вспышке, расплав выталкивается при финальном упрессовании. Образуется небольшой заусенец из остатков расплава и оксидов — его можно снять шлифовкой. Преимущество: расплав и дуга эффективно защищают пластический металл, образующий шов, исключая окисление.
Приложенное давление в холодном состоянии зависит от материала. С предварительным нагревом давление можно снизить до ~половины. Проточная сварка легко применяется к высоколегированным сталям, которые неудовлетворительно свариваются другими методами.
Электрошлаковая сварка (ESW)
Хорошая производительность и качество в тяжелом строительстве и сосудах. Наплавочный металл — плавление электропроволоки под слоем флюса. Тепло — сопротивление току через шлаковую ванну, покрывающую всю поверхность наплавки. Ванна расплавленного шлака между кромками деталей и движущимися формовочными башмаками. Электрод омывают в шлак. Ток через электрод и шлак нагревает ванну. Точка плавления шлака выше, чем проволоки и основного металла — проволока плавится, расплав оседает на дно ванны и затвердевает, образуя шов. Для стабильности шлаковая ванна должна поддерживать температуру.
В ESW шлаковая ванна 40–50 мм, обеспечивает проводящий путь после гашения дуги. В SAW (похожем) дуга стабильна под расплавленным флюсом (напряжение дуги 25–30 В, слой неглубокий). В ESW используют расходные и нерасходные направляющие. Нерасходные — контактная втулка направляет проволоку в шлаковую ванну. Сварочная головка движется вверх вместе с башмаками. Расходные — расходная втулка, головка фиксирована сверху стыка. Ось шва вертикальная. Станок движется вверх со скоростью наплавки. Количество шлака постоянно, доза флюса небольшая. По завершении станок убирают. Проволока должна соответствовать базовому металлу.
ESW полностью непрерывна — высокая производительность. Не нужна подготовка кромок. Экономия наплавного металла и флюса. После сварки — термообработка. Процесс не должен прерываться — при прерывании расплав усаживается, образуя полость в центре. Обычные дефекты (шлаковые включения, пористость, недолив, зарубки) в ESW не встречаются.
Индукционная давленная сварка
Твердофазная сварка: высокочастотный индукционный нагрев + одновременное давление. Окисление предотвращают продувкой водородом. Краи нагревают индукционным током от индуктора в серии с двумя конденсаторами, питание от трансформатора с двумя ВЧ-альтернаторами. Индукционный ток течет продольно по краям, нагревая их равномерно через толщину на определенной длине. Кузнечные валы сшивают расплавленные края, остается небольшая внешняя заусеница, удаляемая после. Скорость зависит от мощности. Широко применяется для соединения котельных труб из Cr-Mo стали.
Электронно-лучевая сварка (EBW)
Тепло для плавления от удара высокоскоростной плотной потока электронов на деталь. Кинетическая энергия электронов преобразуется в тепловую — испарение и плавление. Испарение под пучком образует дырку (ключевую полость), по мере движения пучка расплав обтекает её, оставляя шов за пучком. EBW имеет отношение глубина/ширина > 10:1 за счет экстремальной концентрации тепла. Пучок очень узок, скорость высока, чистый тепловой вклад очень низок.
Электронный излучатель — катод-анод в высоком вакууме. Катод из тантала/вольфрама, нагрет до ~2560 °C. Электронное облако у поверхности. Металлический экран у катода оostraивает поле и регулирует поток. Поле катод-анод ускоряет электроны. Магнитные линзы фокусируют пучок на детали. Магнитные катушки для дефлекции и манипуляции пятном.
Скорость сварки (зависящая от ширины/глубины) должна быть строго контролирована — иначе недопрогрев или перегрев. Узкая зона плавления — малые нарушения базового материала. Усадка меньше, остаточные напряжения меньше. Большая фокальная длина EB-системы позволяет разместить пушку далеко (до 1 м) от деталей — доступ в узкие зоны. Диапазон толщин 0,1–100 мм, разнorodные металлы легко свариваются за счет точного теплового контроля. Скорость EB намного выше дуговых методов — сокращение времени. Повторяемость EB-швов выше.
Взрывная сварка (EW)
Процесс на основе контролируемого применения огромной энергии детонации взрывчатки. Поверхности должны быть чистыми, без оксидов. Чистые поверхности прижимаются под давлением ~10⁶ кг/см² от взрыва. Сочетание разнorodных металлов (Al-сталь, Ti-сталь) легко получается. Слишком хрупкие металлы не выдерживают удар. EW отлично подходит для наплавки (кладки). Нет верхнего предела толщины базовой пластины.
Трение сварка (FW)
Трение между сварными гранями создает тепло до пластического состояния материала на поверхностях. Сварка осевым усилием. Два режима: (1) обычная приводная трение сварка, (2) инерционная сварка.
Обычная: детали осево выровнены. Одна вращается с постоянной скоростью прямым приводом, другая прижимается под осевым давлением. Выдерживают время для нагрева до пластического состояния, затем быстро останавливают вращение, сохраняя давление для консолидации шва.
Инерционная: кинетическая энергия маховика. Одна деталь на маховике с высокой скоростью. Другая прижимается — трение нагревает. Энергия маховика используется для связи.
Основные переменные: относительная скорость, нагревательное и упрессовочное давление, длительность нагрева. Вторичные: нарастание давления при нагреве/упрессовке, замедление при торможении, свойства материала. Периферийные скорости 75–105 м/мин дают удовлетворительные швы. Слишком высокая — широкая ЗТИ. Низкая — недостаточный нагрев. Упрессовочное давление зависит от горячей прочности сплава. Длительность нагрева зависит от скорости, трения, давления. Сваривают стали всех сортов, нержавейку, медь и сплавы.
Диффузионная пайка (DB)
Соединение с высокой температурой для усиления диффузии, но с малым макроскопическим деформированием. Шов без наплавника, микроструктура и состав на границе те же, что у базовых металлов. Давление вызывает локальную пластическую и ползучую деформацию при рабочей температуре. Связь за счет диффузии, зависит от температуры, времени, давления. Можно использовать промежуточную фольгу/покрытие для улучшения. Рекристаллизация и миграция границ зерен на финальных стадиях — необходимы для высокопрочных швов и устранения плоской границы. Давление через пластину или газового давления (аргоновая камера). Важные переменные: (1) шероховатость поверхности, (2) оксидные пленки. Преимущества:
- Прочность шва близка к базовому металлу.
- Можно соединять спеканные изделия, разнorodные материалы (металл-керамика).
- Минимальные деформация и искажения — точный размерный контроль.
- В металлокерамических швах остаточные напряжения снижаются множественными промежуточными слоями.
- Тонкие листы мелкозернистых сверхпластичных материалов легко соединять и формировать в любую форму.
- Большие площади, толстые и тонкие секции. Время процесса не зависит от площади или числа компонентов.
- Снижение затрат на механическую обработку, не нужен флюс или электрод.
Производственный процесс
- MIG против TIG сварки: выбор правильной дуговой техники для вашего проекта
- Точечная сварка: процесс, преимущества и недостатки
- Типы сварочных электродов: выбор правильных электродов для вашего процесса
- Роботизированная сварка повышает эффективность: превосходная альтернатива ручным процессам
- Продвинутое сварочное автоматизированное оборудование: повышение эффективности и качества
- Точечная сварка vs Шовная сварка: какой метод подходит вашему производству?
- 4 основных совета по безопасности при сварке и металлообработке на рабочем месте
- Виды газосварки: ацетилен, бензин, MAPP, пропан, водород — сравнение и применение
- Полное руководство по шпильной сварке: определение, виды и преимущества
- Паяние vs сварка: выбор правильного метода соединения металлов