



Продвинутая автоматизация сварки никеля с робототехникой
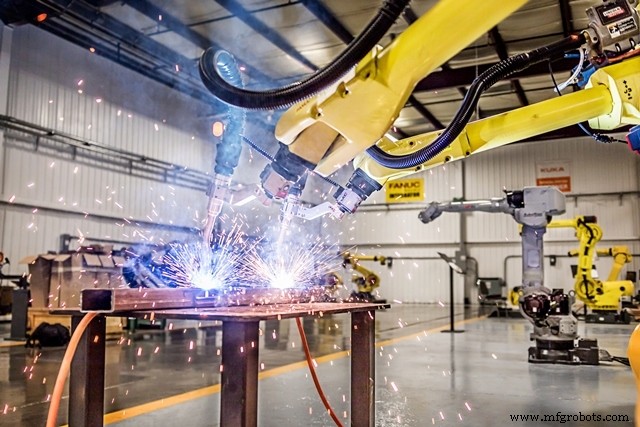
Никелевые и кобальтовые сплавы:
Никелевые и кобальтовые базовые сплавы — два жаропрочных сварочных материала, которые часто группируются вместе, потому что используются для похожих целей. От жаропрочности к коррозионной стойкости, никелевые и кобальтовые базовые сплавы, также известные как суперсплавы, — самые важные из жаропрочного класса.
Жаропрочные сплавы — металлы, разработанные для выдерживания тяжелых условий, преобладающих в эксплуатации при высоких температурах, где другие более распространенные материалы бы терпели неудачу.
Какие характеристики требуются даже когда не сварка жаропрочных материалов?
- Сопротивление окислению и накипанию, адекватные механические свойства и стойкость при высокой температуре, как на короткое время (горячая предельная прочность) и длительное время (ползучесть).
- Стабильность во времени. Тяжелые эксплуатационные условия, влияющие на эти материалы, могут индуцировать изменения в структуре и свойствах, с дальнейшим образованием трещин.
- Вязкость и стойкость к высокотемпературному межкристаллическому атаке (IGA) также важны. Сварка жаропрочных сплавов не должна деградировать эти свойства.
Железобазовые сплавы
Жаропрочные приложения не считаются сталями, потому что их поведение похоже на другие типы материалов. Их состав сложен и включает важные проценты никеля и хрома, с другими элементами, добавленными для специальных свойств.
Никелевые или кобальтовые базовые сплавы
Другие жаропрочные материалы включают сплавы, чей базовый металл — никель или кобальт, в то время как их состав модифицируется добавлением других разных элементов для специальных целей.
Легирование базовых металлов как выше с различными элементами производит разные классы материалов. Те, которые получают свои свойства исключительно из своего состава и не восприимчивы к улучшению термической обработкой, обозначены как закаленные твердым раствором. Сварка жаропрочных материалов этого типа легко выполняется. Типичный железобазовый этого типа называется N-155 (или Multimet). Типичные никелевые базовые — Inconel 600 и Hastelloy X. Типичные кобальтовые базовые — L-605 (или HS-25) и S-816.
Другие классы, называемые закаленными раствором и выделением (или старением) процессами, реагируют на термическую обработку из-за тонких реакций, модифицирующих их микроструктуру, происходящих при нагреве и охлаждении. Типичные железобазовые этого типа — A-286 и Incoloy 901. Типичный никелевой базовый — Waspaloy.
Другой класс материалов, с большим набором свойств, общими с обсужденными выше, называются коррозионно-стойкими сплавами, спроектированными для сопротивления атаке агрессивных химикатов, с или без влияния наложенного тепла.
Когда рассматриваются как базовые металлы, никель и кобальт имеют набор интересных свойств, делающих их полезными для применений при высоких температурах из-за их жаропрочности, особенно для газовых турбин, печных аксессуаров, горячих химических технологических систем, и также для коррозионно-стойких применений.
Сварка жаропрочных сплавов
Как общее правило сварка жаропрочных материалов должна выполняться в их наиболее вязком состоянии, часто обозначенном как отожженный или растворительно-закаленное состояние.
Никель — вязкий металлический элемент, используемый для легирования сталей и нержавеющих сталей, и как таковой он модифицирует свойства вовлеченных сплавов. Как базовый металл он используется для своего замечательного сопротивления телу и коррозии. В частности он может развивать повышенное сопротивление напряжению под теплом, как в литой, так и в деформируемой форме, когда легирован и обработан как нужно.
Никелевые базовые материалы выбираются для их коррозионной стойкости и свойств при высоких температурах, с адекватными термическими обработками. Хотя покрытые спецификациями, они известны в основном коммерческими именами. Сплавы, закаленные твердым раствором, легко свариваются в отожженном состоянии. Сплавы, закаляемые выделением в деформируемой форме, свариваются в растворительно-закаленном состоянии, за которым следует термическая обработка как требуется. Из свариваемых деформируемых сплавов имен мы можем перечислить несколько здесь: Hastelloy B, C, C276, N, X, Inconel 600, 601, 625, Rene 41.
Кобальт тоже вязкий металл. Он используется как основной легирующий элемент для широкого выбора специальных материалов. Как базовый металл, легированный другими элементами, его основное свойство — способность сопротивляться окислению и накипанию при высокой температуре, хотя развивая только ограниченную прочность при высокой температуре.
Кобальтовые базовые материалы имеют несколько отличающиеся составы в зависимости от того, находятся ли они в литой или деформируемой форме. Некоторые литые сплавы известны следующими именами: HS 21, X 40 (Stellite 31), G 34, Mar M 509 и FSX 414.
Общие деформируемые сплавы включают: S 816, L605 (HS 25), HS 188, Mar M 918 и G 32 B. У всех этих около 20% хрома и некоторые карбидообразующие элементы как ниобий, тантал, цирконий, ванадий. Содержание углерода 0,25–1,0% для литых сплавов и 0,05–0,4% для деформируемых сплавов.
Сварка
Все основные сварочные процессы применимы, исключая возможно оксиацетиленовый метод, который не рекомендуется, потому что использование флюсов вводит сложности, отсутствующие с другими техниками.
Трение сварка может использоваться для сварки жаропрочных материалов. Для тех, получающих свои свойства через растворение и выделение закалки, нужно быть в курсе влияния сварочного тепла на свойства в непосредственной близости от стыка. Если результат сниженной прочности не возражателен, нет других ограничительных соображений.
Контактная сварка, как точечная, так и шовная, широко используется для сварки жаропрочных сплавов. В частности многие жаропрочные листы металла, как горночные вкладыши, держатели пламени и многие другие элементы современных газовых турбинных двигателей и других горячих рабочих машинных частей точечно и шовно свариваются как производственные или ремонтные процедуры очень похоже на то, как это делается с более современными нержавеющими сталями.
Следует отметить, что во многих случаях дуговая сварка жаропрочных сплавов может производить трещины, особенно в тех, закаленных растворением и выделением термическими обработками, во время сварки или во время термической обработки: поэтому много внимания должно уделяться избеганию трещин разработкой подходящих процедур. Все дуговые сварочные процессы могут использоваться, но некоторые лучше подходят, чем другие в зависимости от толщины материалов.
Газо-вольфрамовая дуговая сварка жаропрочных сплавов лучше для тонких сечений. Хорошая практика — иметь приспособления, держащие элементы, оснащенные медной опорной планкой с крошечными отверстиями, примыкающими к желобу, через который тонкий поток аргона предоставляется.
Составы наполнительных металлов для сварки жаропрочных сплавов должны быть совместимы с тем базового металла и такой вязкости, чтобы обеспечивать максимальную свободу от трещин при рассмотрении коэффициента разбавления наполнителя к базовому металлу.
Перед сваркой жаропрочных сплавов, закаляемых выделением, они должны быть освобождены от всех формообразующих или изгибающих напряжений подходящим процессом отжига термической обработки, возможно в вакуумной или контролируемой атмосферной печи для предотвращения окисления. При необходимости, повторное растворение и выделение (старивание) обработка должна немедленно следовать за сваркой. Защищенная металлическая дуговая сварка иногда используется для закаленных твердым раствором жаропрочных сплавов, но не используется для закаляемых растворением и выделением.
Контроль дефектов
Из дефектов, вероятно появляющихся в этом типе сварки жаропрочных сплавов, пористость контролируется правильной очисткой перед сваркой и удалением поверхностного загрязнения. Очистка детали и наполнительного металла перед сваркой жаропрочных сплавов критична. Трещины любого типа, в шве или в базовом металле, никогда не допускаются. Дизайн стыка должен избегать концентрации напряжения и многократных напряжений. Высокий тепловой ввод, производящий большие остаточные сжимательные напряжения, также может быть причиной трещин.
Высокоэнергетическая сварка жаропрочных сплавов представляет различные уровни свариваемости в зависимости от меры сцепления, которой части подвергаются во время сварки. Даже никелевые литые сплавы, которые обычно демонстрируют очень низкую свариваемость, могут быть электронно-лучевыми сварены для не требовательных приложений.
Если вы заинтересованы в автоматизации никелевой или кобальтовой сварочной аппликации, свяжитесь с нашим персоналом по 877-762-6881 или заполните контактную форму и наши инженеры могут выработать лучшие варианты для ваших процессных требований.
Промышленный робот
- Революция в логистике: передовая автоматизация на складах
- Расширенная автоматизация ведет к более способной робототехнике в литье под давлением
- Упаковочные роботы: как автоматизировать пропускную способность и увеличить прибыль
- Отрасли, лидирующие в робототехнической революции
- Повышение эффективности сварки: автоматизационные периферийные устройства усиливают роботизированную прод…
- Пионерская автоматизация в авиации: новые тренды точного производства
- Продвинутое сварочное автоматизированное оборудование: повышение эффективности и качества
- Мастерство сварки никелевых сплавов: экспертные техники и советы
- Передовая автоматизация в сварке: повышение точности и эффективности
- Почему металлические сплавы превосходят чистые металлы: ключевые преимущества