



Оптимизация мединой сварки промышленными роботами для превосходной производительности
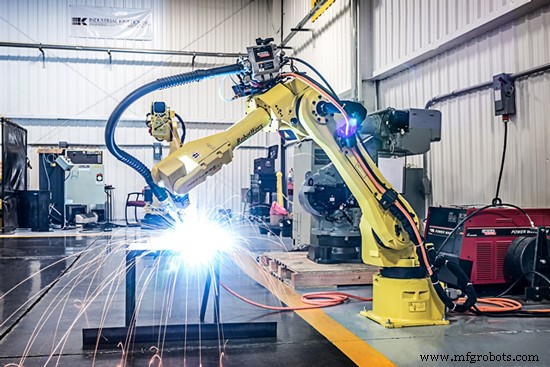
Медь и медные сплавы предлагают уникальное сочетание материальных свойств, делающих их идеальными для многих производственных сред. Они широко используются из-за их отличной электрической и тепловой проводимости, выдающейся стойкости к коррозии, легкости обработки, хорошей прочности и усталостной стойкости. Другие полезные характеристики включают искростойкость, износостойкость металл-металл, низкопроницаемые свойства и характерный цвет.
Процессы сварки меди
Медь часто соединяется сваркой. Дуговые сварочные процессы являются основной проблемой. Дуговая сварка может выполняться с использованием сварки металла защищенным электродом (SMAW), газо-вольфрамовой дуговой сварки (GTAW), газо-проволочной дуговой сварки (GMAW), плазменной дуговой сварки (PAW) и подпутной дуговой сварки (SAW).
Сварочные процессы, использующие газовое защищение, обычно предпочтительны, хотя SMAW может использоваться для многих некритических приложений. Аргон, гелий или смеси двух используются как защитные газы для GTAW, PAW и GMAW. Обычно аргон используется при ручной сварке материала толщиной менее 3 мм, имеющего низкую теплопроводность или оба. Гелий или смесь 75% гелия и 25% аргона рекомендуется для машинной сварки тонких сечений и для ручной сварки более толстых сечений сплавов с высокой теплопроводностью. Небольшие количества азота могут добавляться к аргонизационному газу для увеличения эффективного теплового ввода. Покрытые электроды для подпутной дуговой сварки (SAW) медных сплавов доступны в стандартных размерах от 2,4 до 4,8 мм.
Газо-вольфрамовая дуговая сварка
Газо-вольфрамовая дуговая сварка хорошо подходит для меди и медных сплавов из-за ее интенсивной дуги, производящей экстремально высокую температуру в стыке и узкую зону термического влияния (HAZ).
При сварке меди и более теплопроводных медных сплавов интенсивность дуги важна для завершения плавления с минимальным нагревом окружающего высокопроводного базового металла. Узкая HAZ особенно желательна при сварке медных сплавов, закаленных выделением.
Многие стандартные вольфрамовые или легированные вольфрамовые электроды могут использоваться в GTAW меди и медных сплавов. Факторы выбора, обычно рассматриваемые для вольфрамовых электродов, в общем применяются к меди и медным сплавам. За исключением специфических классов медных сплавов, торированный вольфрам (обычно EWTh-2) предпочтителен для его лучшей производительности, более долгой жизни и большего сопротивления загрязнению.
Газо-проволочная дуговая сварка
Газо-проволочная дуговая сварка используется для соединения меди и медных сплавов для толщины менее 3 мм, в то время как GMAW предпочтительна для толщины сечения выше 3 мм и для соединения алюминиевых бронз, кремнистых бронз и никелевых медных сплавов.
Плазменная дуговая сварка
Сварка меди и медных сплавов с использованием PAW сопоставима с GTAW этих сплавов. Аргон, гелий или смеси двух используются для сварки всех сплавов. Водородный газ никогда не должен использоваться при сварке меди.
Плазменная дуговая сварка имеет два отличных преимущества перед GTAW:
- Вольфрам скрыт и полностью экранирован, что значительно снижает загрязнение электрода, особенно для сплавов с низкой температурой кипения составляющих, таких как латуни, бронзы, фосфорные бронзы и алюминиевые бронзы.
- Конструированный плазменный столб дает более высокие энергии дуги при минимизации роста HAZ. Как с GTAW, пульсация тока и рамповый ток также могут использоваться. Оборудование плазменной дуговой сварки миниатюризировано для сложной работы, известной как микроплазменная сварка.
Плазменная дуговая сварка меди и медных сплавов может выполняться либо авогенно, либо с наполнительным металлом. Выбор наполнительного металла идентичен тому, что описан для GTAW. Автоматизация и механизация этого процесса легко выполняется и предпочтительна к GTAW, где загрязнение может ограничивать производственные эффективности. Сварочные позиции для PAW идентичны тем для GTAW. Однако плазменный ключевой режим был оценен для более толстых сечений в вертикально-вверх позиции. В общем, вся информация, представленная для GTAW, применима к PAW.
Подпутная дуговая сварка
Сварка толстых материалов, таких как труба из толстой пластины, может быть достигнута непрерывной металло-дуговой операцией под гранулярным флюсом. Эффективная деоксидация и шлак-металл реакции для формирования требуемого состава сварочного металла критичны и процесс SAW все еще в разработке для медных базовых материалов. Вариация этого процесса может использоваться для наплавки или закалки. Коммерчески доступные флюсы должны использоваться для никелевых медных сплавов.
Металлургия сплавов и свариваемость
Многие распространенные металлы легируются с медью для производства различных медных сплавов. Наиболее распространенные легирующие элементы — алюминий, никель, кремний, олов и цинк. Другие элементы и металлы легируются в малых количествах для улучшения определенных материальных характеристик, таких как коррозионная стойкость или обрабатываемость.
Девять групп меди и медных сплавов:
- Меди, содержащие минимум 99,3% Cu
- Высокомедные сплавы, содержащие до 5% легирующих элементов
- Медно-цинковые сплавы (латуни), содержащие до 40% Zn
- Медно-оловянные сплавы (фосфорные бронзы), содержащие до 10% Sn и 0,2% P
- Медно-алюминиевые сплавы (алюминиевые бронзы), содержащие до 10% Al
- Медно-кремнистые сплавы (кремнистые бронзы), содержащие до 3% Si
- Никелево-медные сплавы, содержащие до 30% Ni
- Медно-цинково-никелевые сплавы (никелевые серебра), содержащие до 7% Zn и 18% Ni
- Специальные сплавы, содержащие легирующие элементы для усиления конкретного свойства или характеристики, например обрабатываемости.
Многие медные сплавы имеют распространенные имена, такие как безкислородная медь (99,95% Cu мин), бериллиевая медь (0,02–0,2% Be), мюнц-металл (Cu40Zn), флотажный 놋 (Cu-39,5Zn-0,75Sn) и коммерческая бронза (Cu-10Zn).
Свойства
Многие физические свойства медных сплавов важны для сварочных процессов, включая температуру плавления, коэффициент теплового расширения и электрическую и тепловую проводимость. Определенные легирующие элементы снижают электрическую и тепловую проводимость меди и медных сплавов.
Свариваемость
Несколько легирующих элементов имеют выраженное влияние на свариваемость меди и медных сплавов. Малые количества летучих, токсичных легирующих элементов часто присутствуют в меди и ее сплавах. В результате требование эффективной системы вентиляции для защиты сварщика и/или оператора сварочной машины более критично, чем при сварке черных металлов.
Цинк снижает свариваемость всех латуней в относительной пропорции к проценту цинка в сплаве. Цинк имеет низкую температуру кипения, что приводит к производству токсичных паров при сварке медно-цинковых сплавов.
Кремний имеет благоприятный эффект на свариваемость медно-кремнистых сплавов из-за своих деоксидирующих и флюсующих действий.
Олово
Олово увеличивает горячую трещинную восприимчивость во время сварки когда присутствует в количествах от 1 до 10%. Олово, по сравнению с цинком, гораздо менее летуче и токсично. Во время сварки олово может предпочтительно окисляться относительно меди. Результаты будут оксидным заложением, которое может снизить прочность сваренного соединения.
Упорные оксиды
Бериллий, алюминий и никель образуют упорные оксиды, которые должны быть удалены перед сваркой. Образование этих оксидов в процессе сварки должно предотвращаться защитным газом или флюсованием в сочетании с использованием соответствующего сварочного тока. Оксиды никеля мешают дуговой сварке меньше, чем бериллий или алюминий. Следовательно, никелевые серебра и никелево-медные сплавы менее чувствительны к типу сварочного тока, используемого в процессе. Сплавы, содержащие бериллий, также производят токсичные дымы во время сварки.
Кислород
Кислород может вызывать пористость и снижать прочность швов в определенных медных сплавах, не содержащих достаточное количество фосфора или других деоксидизаторов. Кислород может находиться как свободный газ или как оксид меди. Большинство обычно свариваемых медных сплавов содержат деоксидирующий элемент, обычно фосфор, кремний, алюминий, железо или марганец.
Железо и марганец незначительно влияют на свариваемость сплавов, содержащих их. Железо обычно присутствует в некоторых специальных латунях, алюминиевых бронзах и никелево-медных сплавах в количествах 1,4–3,5%. Марганец обычно используется в тех же сплавах, но в более низких концентрациях, чем железо.
Присадки для свободной обработки
Свинец, селен,теллур и сера добавляются в медные сплавы для улучшения обрабатываемости. Висмут начинает использоваться для этой цели также когда желаются безсвинцовые сплавы. Эти незначительные легирующие агенты, в то время как улучшающие обрабатываемость, значительно влияют на свариваемость медных сплавов, делая сплавы горячо-трещинно восприимчивыми. Неблагоприятный эффект на свариваемость очевиден примерно с 0,05% добавки и более тяжел с большими концентрациями. Свинец самый вредный из легирующих агентов относительно горячей трещинной восприимчивости.
Факторы, влияющие на свариваемость
Помимо легирующих элементов, составляющих конкретный медный сплав, несколько других факторов влияют на свариваемость. Эти факторы — теплопроводность сплава, вариваемого, защитный газ, тип тока, используемого во время сварки, дизайн стыка, сварочная позиция, и состояние поверхности и чистота.
Эффект теплопроводности
Поведение меди и медных сплавов во время сварки сильно влияет теплопроводность сплава. При сварке коммерческих меди и слабо легированных медных материалов с высокой теплопроводностью, тип тока и защитный газ должны быть выбраны для обеспечения максимального теплового ввода в стык. Этот высокий тепловой ввод противодействует быстрому рассеянию тепла от локализованной сварочной зоны.
В зависимости от толщины сечения, предварительный нагрев может требоваться для медных сплавов с более низкой теплопроводностью. Межпроходная температура должна быть такой же как для предварительного нагрева. Медные сплавы не послесварочно термически обрабатываются так часто как стали, но некоторые сплавы могут требовать контролируемых скоростей охлаждения для минимизации остаточных напряжений и горячей краткости.
Сварочная позиция
Из-за высоко текучей природы меди и ее сплавов, плоская позиция используется всякий раз, когда возможно для сварки. Горизонтальная позиция используется в некоторых шовных сварках угловых стыков и Т-стыков.
Выделенно-закаляемые сплавы
Наиболее важные выделенно-закаляющие реакции получаются с бериллием, хромом, бором, никелем, кремнием и цирконием. Осторожность должна быть соблюдена при сварке выделенно-закаляемых медных сплавов для избегания окисления и неполного плавления. Всякий раз, когда возможно, компоненты должны свариваться в отожженном состоянии, а затем сваренное соединение должно получить выделенно-закаляющую термическую обработку.
Горячее трещинование
Медные сплавы, такие как медно-оловянные и никелево-медные, восприимчивы к горячему трещинованию при температурах затвердевания. Эта характеристика проявляется во всех медных сплавах с широким диапазоном ликвидус-солидус температур. Сильные сжимательные напряжения производят междендритное разделение при затвердевании металла. Горячее трещинование можно минимизировать снижением сцепления во время сварки, предварительным нагревом для замедления скорости охлаждения и снижения величины сварочных напряжений, и уменьшением размера корневого зазора и увеличением размера корневого прохода.
Пористость
Определенные элементы (например, цинк, кадмий и фосфор) имеют низкие точки кипения. Испарение этих элементов во время сварки может привести к пористости. При сварке медных сплавов, содержащих эти элементы, пористость может быть минимизирована более высокими сварочными скоростями и наполнительным металлом низким в этих элементах.
Состояние поверхности
Жир и оксид на рабочих поверхностях должны быть удалены перед сваркой. Щеточная чистка или яркая закисание могут использоваться. Миллскейл на поверхностях алюминиевых бронз и кремнистых бронз удаляется на расстоянии от сварочной зоны не менее 13 мм, обычно механическими средствами. Жир, краска, карандашные метки, цеховая грязь и подобные загрязнители на никелево-медных сплавах могут вызывать ломкость и должны быть удалены перед сваркой. Миллскейл на никелево-медных сплавах должен быть удален шлифовкой или декисанием; щеточная чистка неэффективна.
Сварочные сплавы меди
Идеальный электродный материал имел бы предельную прочность на сжатие инструментальной стали и проводимость серебра. К сожалению, такого материала не существует. Поэтому несколько разных медных сплавов были разработаны. Все рекомендованные RWMA материалы имеют более высокие температуры отжига или размягчения, чем чистая медь, вместе с улучшенной предельной прочностью на сжатие и износостойкостью. Поскольку медь была легирована для достижения более высокой прочности и износостойкости, есть некоторая жертва проводимостью.
Классы медных сплавов:
Класс 1: Этот класс чаще всего специфицируется для сварки алюминия и других высокопроводящих материалов. Это самый проводящий из RWMA сплавов. Он также самый мягкий (и имеет наименьшую прочность и износостойкость).
Класс 2: Этот класс медного сплава самый широко используемый и рекомендуемый медный сплав. Он рекомендуется для широкого диапазона стальных сплавов. Материал рекомендуется для точечной, шовной, выступной сварки и перекрестной сварки проводов. У него слегка более низкая проводимость чем класс 1, и более высокая прочность и износостойкость.
Класс 3: Этот имеет наименьшую проводимость, но наивысшие прочностные свойства из основных трех классов медного электродного материала. Он рекомендуется для большинства приложений, где высокая прочность и износостойкость императивны.
Промышленный робот
- Ускорение производства: как промышленные режут циклы в обслуживании станков
- Повышение рентабельности и производительности с передовыми роботами для сварки
- Современные промышленные роботы: Трансформация производства и качества
- Когда роботы строят роботов: будущее промышленной автоматизации
- Использование гантри-роботов: подъем автоматизации в производстве
- Раскрытие сварки автоматизации: качество выше, затраты ниже, производство быстрее
- От ручной к современной: эволюция сварочных роботов KUKA
- Повышение эффективности точечной сварки: сервоприводные пистолеты
- Точная сварка алюминия роботами Fanuc для автопрома
- Двухрукие роботы Fanuc: повышение эффективности дуговой сварки