



Основы дуговой сварки: руководство для начинающих
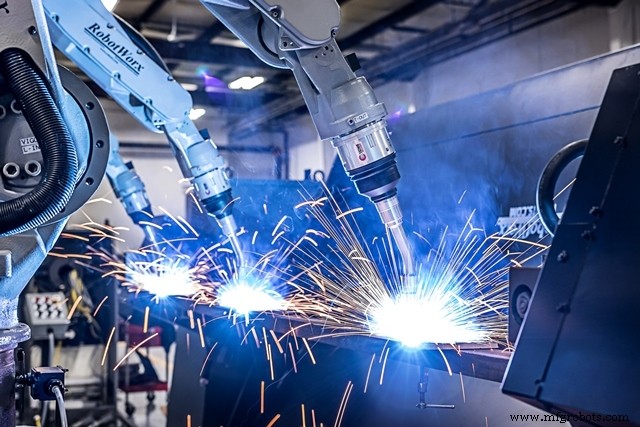
Что такое дуговая сварка?
Дуговая сварка неразрывно соединяет детали вместе, используя источник питания для генерации электрической дуги между электродом, установленным в горелке, и металлом. Эта дуга — это электрический ток, текущий между двумя электродами через ионизированный столб газа, способный производить достаточно интенсивное тепло для плавления металла.
Тепло производится через отрицательно заряженный катод и положительно заряженный анод. Отрицательные и положительные ионы отскакивают друг от друга в плазменном столбе с ускоренной скоростью. Электрод обычно представляет собой специально подготовленный стержень или проволоку, который не только проводит ток, но также плавится и поставляет наполнительный металл в шов.
Дуга формируется между фактической работой и электродом (стержень или проволока), который ведется вдоль шва. Она обеспечивает тепло, необходимое для плавления электрода и основного металла, и иногда также обеспечивает средство для транспортировки расплавленного металла от кончика электрода к работе.
Это интенсивное тепло (около 3600 °C на кончике), прикладываемое на стыке между двумя деталями, плавится и заставляет смешиваться с промежуточным расплавленным наполнительным металлом. Это тепло плавит как основной металл, так и электрод, создавая расплавленные капли, которые отрываются и транспортируются к работе через дуговой столбец, когда электрод расходный.
При углеродной или TIG-сварке нет расплавленных капель, которые нужно заставить через зазор и на работу, поэтому наполнительный металл плавится в шов из отдельного стержня или проволоки.
В любом случае, это cuenca расплавленного металла иногда называют «кратером». Кратер затвердевает за электродом (см. «шлак» ниже) по мере его движения вдоль шва. Результат — металлургическая сплавная связь, которая производит сварной шов, имеющий похожую прочность на металл деталей. Это отличается от процессов соединения без плавления, где механические и физические свойства основных материалов не могут быть дублированы на стыке.
Этот перенос металла может происходить одним из двух способов: Перенос поверхностным натяжением, где капля расплавленного металла касается кувшинки расплавленного металла и втягивается в нее поверхностным натяжением, или Распыление дугой, где капля выталкивается из расплавленного металла на кончике электрода электрическим ущипом, толкая ее к расплавленной кувшинке (отлично для навесной сварки).
Питание дуговой сварки
Ниже приведена схема базовой цепи дуговой сварки, включающая источник питания. Должен быть ионизированный путь для проведения электричества через зазор и затем какое-то зажигание для запуска дуги. Обычно это вызывается подачей начального напряжения, достаточно высокого для вызова разряда, или касанием электрода с работой и последующим его отведением, когда контактная область становится нагретой.
При сварке можно использовать постоянный ток (DC) с электродом либо положительным, либо отрицательным, или переменный ток (AC). Выбор тока и полярности зависит от процесса, типа электрода, атмосферы дуги и свариваемого металла. Любой необходимый источник питания оснащен необходимыми управлениями, которые подключаются рабочим кабелем к рабочей детали.
Защита дуги
Защита дуги — необходимый процесс в дуговой сварке, так как любой металл при высоких температурах имеет более высокую реактивность к химическим элементам в воздухе. Поэтому процесс имеет средство покрытия дуги и расплавленной кувшинки защитным щитом газа. Защитный газ используется, пока горелка соединяет детали вместе, чтобы предотвратить загрязнение. Это также подтверждает прочность швов и минимизирует пост-сварочную очистку детали.
Робототехническая дуговая сварка
С 1980-х годов автоматизация сварки стала гораздо более надежным и зрелым процессом. Она быстро продвинулась и стала крайне эффективной в удовлетворении утомительных производственных требований на высоких скоростях, будучи при этом экономичной, эффективной, надежной и обеспечивающей дополнительную защиту рабочих от опасных задач.
Шестиосевые робототехнические системы способны не только имитировать движение человеческой руки в ячейке, но и позволяют горелке быть размещенной точно там, где необходимо, чтобы работать в наиболее эффективной, повторяемой позиции.
В практически каждой отрасли, большой или маленькой, сварка используется как основное средство фабрикации и ремонтных процессов практически для любого приложения. Робототехническая сварка включает процессы вроде дуговой сварки, MIG-сварки, TIG-сварки, лазерной сварки и точечной сварки.
Эти преимущества вызывают рост рынка сварочных роботов быстрее, чем любого другого промышленного робота. Это очевидно в оценке, что только автоматизированное сварочное и аксессуарное подразделение будет стоить 1,9 миллиарда долларов в 2017 году.
Преимущества робототехнической сварки
- Скорость: Робототехнические сварочные системы мастера в быстром выполнении работы. Роботам не нужны обеденные перерывы или отпуска; они будут работать непрерывно без прерывания, 24/7. Меньше манипулирования по сравнению с ручным сварочным циклом, поэтому робот достигает гораздо более высоких уровней времени горения дуги и обычно увеличивает выход в 2-4 раза. В результате вы увидите драматическое увеличение вашей пропускной способности и производительности, что повышает общую эффективность вашей компании.
- Точность: Робототехнические системы имеют регуляции, позволяющие им совершать меньше ошибок, чем ручная сварочная система, что помогает уменьшить отходы материала и времени. Есть также дизайны, помогающие достигать трудных или узких мест, таких как тонкий роботизированный луч.
- Последовательность: Регуляции и полученная точность производят сварные швы, которые крайне последовательны. Это увеличивает уверенность в качестве продукции каждый раз.
- Безопасность: Сварка может быть очень опасным приложением, так как она имеет дело со вспышками, дымом, искрами и теплом. Когда вы автоматизируете, вы можете защитить рабочих, так как роботы могут выдерживать эти опасности. Сотрудники, претендующие на компенсацию, если они поставлены в опасные условия, также могут быть сокращены. Компании могут снизить риск претензий сотрудников на компенсацию, если они пострадают от опасной рабочей среды.
- Сокращение затрат: Стоимость ручной сварки может быть крутой, так как она требует времени, мастерства и концентрации. Робототехническая сварка занимает меньше времени и позволяет сократить затраты на прямой труд, сэкономить энергию (меньше запусков) и сэкономить материалы. Страховые и связанные с несчастными случаями затраты также снижаются. Экономия затрат, которую приносит робототехническая сварка, может помочь компаниям быть более конкурентоспособными с низкозатратными производственными странами в Восточной Европе или Китае.
- Качество: Робот имеет отличную точность следования по траектории и может представлять сварочную горелку под правильным сварочным углом, скоростью и расстоянием на очень высокой повторяемой точности (± 0,04 мм). Это представляет возможность использования оптимальных сварочных условий для каждого шва, что приводит к последовательному высококачественному выходу 24/7, с сокращенными затратами на переработку, брак, потребление проволоки или удаление сварочных брызг.
- Труд: Ручная сварка всегда будет требоваться в некоторой степени, но она приносит свои собственные вызовы... обучение, найм и справление с высокой текучестью кадров все могут обходиться дорого. Робототехническая автоматизация приносит гораздо больше стабильности и надежности для сварочной работы вашей компании.
- Гибкость: Робот может использоваться для сварки многих разных продуктов, таких как MIG, TIG, SMAW, FCAW, SAW и PAW. Это также позволяет компаниям производить разнообразие продуктов с очень быстрым обращением.
- Пространство: По сравнению с тем же выходом от ручных сварочных участков, робот требует меньше площади.
Начните с робототехнической дуговой сварки сегодня
Спрос на системы автоматизации дуговой сварки сегодня все больше растет, так как компании осознают низкую доступность квалифицированных сварщиков, параллельно с увеличением требований конкуренции, видимых на глобальном рынке. После просмотра всех преимуществ и взгляда на ваш прогнозируемый ROI, вам не должно требоваться больше никаких убеждений.
Не теряйте больше времени, RobotWorx готова найти вам идеальную систему автоматизации дуговой сварки. У нас более 25 лет опыта, особенно с автоматизацией дуговой сварки. У нас много разных новых и б/у роботов для дуговой сварки и рабочих ячеек на складе, готовых для интеграции.
Свяжитесь с RobotWorx сегодня онлайн или звоните нам по телефону 877-762-6881.
Промышленный робот
- Повысьте прибыль: как максимизировать ROI с роботизированными системами дуговой сварки
- Лазерная сварка vs Плазменно-дуговая сварка: Сравнительный обзор
- Сварка: определение, виды и применение
- Аргонно-вольфрамовая сварка (TIG/GTAW): процесс, преимущества и применение
- Ручная дуговая сварка (СMAW): подробное руководство
- Принцип работы дуговой сварки: настройка, зажигание дуги, формирование шва
- Техника безопасности при дуговой сварке: СИЗ, вентиляция, электробезопасность, организация зоны
- Электродуговая сварка: определение, оборудование, виды, преимущества и недостатки
- Плазменная дуговая сварка (PAW): принцип, оборудование, применение, преимущества и недостатки
- Осваиваем ручную дуговую сварку (SMAW): полное руководство