



Лазерная сварка vs Плазменно-дуговая сварка: Сравнительный обзор
Лазерная сварка
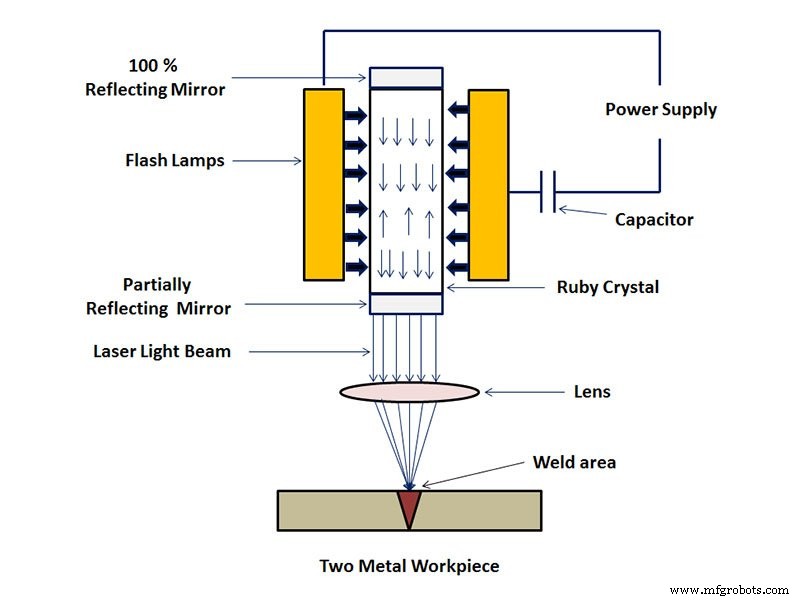
Лазерная сварка — это эффективный и точный метод сварки, использующий лазерный луч с высокой плотностью энергии в качестве источника тепла. Процесс может осуществляться как непрерывным, так и импульсным лазерным лучом. Принцип лазерной сварки делится на сварку теплопроводностью и глубокую проникающую сварку. При плотности мощности менее 10⁴–10⁵ Вт/см² происходит сварка теплопроводностью: глубина проникновения невелика, а скорость сварки низка. Когда плотность мощности превышает 10⁵–10⁷ Вт/см², поверхность металла под действием тепла вдавливается, образуя «ключевую дыру» (keyhole), что обеспечивает глубокую проникающую сварку с высокой скоростью и большим соотношением глубины к ширине.
Обычно лазерная сварка использует непрерывные лазерные лучи для соединения материалов. Металлургический физический процесс очень похож на электронно-лучевую сварку: механизм преобразования энергии осуществляется через структуру «ключевой дыры». Под воздействием лазера с достаточно высокой плотностью мощности материал испаряется, образуя мелкие полости. Эта полость, заполненная паром, ведет себя как абсолютно черное тело, поглощая почти всю энергию падающего луча. Температура равновесия в полости достигает около 2500 °C. Тепло передается от внешней стенки высокотемпературной полости, плавя окружающий металл. Полость заполняется высокотемпературным паром, непрерывно образующимся при испарении стенки под воздействием луча. Четыре стенки полости окружают расплавленный металл, а жидкий металл — твердый материал. (В большинстве традиционных процессов сварки и лазерной сварке теплопроводностью энергия сначала подается на поверхность детали, а затем переносится внутрь за счет теплопроводности). Жидкий поток за стенкой полости и поверхностное натяжение стенки находятся в динамическом равновесии с паровым давлением, постоянно генерируемым в полости. Луч непрерывно входит в полость, а материал за ее пределами постоянно течет. По мере движения луча полость всегда находится в стабильном состоянии течения. То есть полость и расплавленный металл вокруг стенки движутся вперед со скоростью ведущего луча. Расплавленный металл заполняет зазор, оставленный полостью, затем затвердевает, образуя шов. Весь этот процесс происходит так быстро, что скорость сварки может легко достигать нескольких метров в минуту.
Особенности
- Лазерная сварка — это плавленная сварка, использующая лазерный луч как источник энергии, воздействующий на сварной шов.
- Лазерный луч можно направлять с помощью плоского оптического элемента (например, зеркала), а затем проецировать на шов с помощью отражающего фокусирующего элемента или линзы.
- Лазерная сварка — бесконтактный процесс. Во время работы не требуется давление, но необходим инертный газ для предотвращения окисления ванны. Надобно иногда используется наплавляемый металл.
- Лазерную сварку можно комбинировать с MIG-сваркой, образуя лазерно-MIG комбинированную сварку для глубокого проникновения, при этом тепловой вклад значительно снижается по сравнению с обычной MIG-сваркой.
Применение
Технология лазерной сварки широко применяется в высокоточном машиностроении: автомобилестроении, судостроении, авиации и высокоскоростных ж/д. Она значительно повысила качество жизни и перевела бытовую технику в эру точного инжиниринга.
Плазменно-дуговая сварка
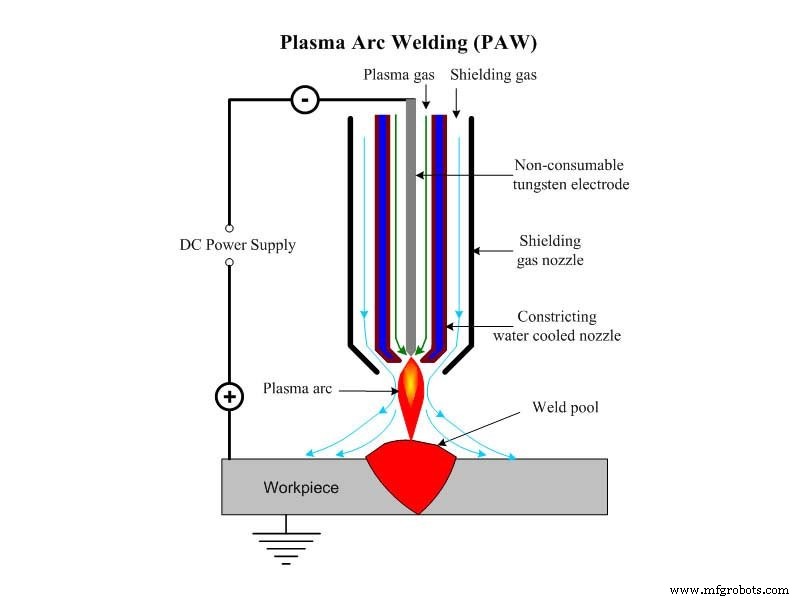
Плазменно-дуговая сварка — это метод плавленной сварки, использующий плазменную дугу с высокой плотностью энергии в качестве теплового источника. При сварке ионизирующий газ (образующий плазменную дугу) и защитный газ (защищающий ванну и шов от вредного воздействия воздуха) — это чистый аргон. Электроды обычно вольфрамовые, иногда требуется наплавляемый металл (проволока). Обычно применяется прямой ток с прямой полярностью (вольфрамовый стержень подключен к отрицательному полюсу). Таким образом, плазменно-дуговая сварка по сути является вольфрамно-аргонной сваркой с эффектом сжатия.
Плазменно-дуговая сварка отличается концентрацией энергии, высокой производительностью, быстрой скоростью сварки, малыми напряжениями деформации, стабильной электрической изоляцией и подходит для сварки тонких листов и коробчатых конструкций. Особенно подходит для различных твердых, легко окисляющихся и тепловой чувствительных металлов (вольфрам, молибден, медь, никель, титан и др.).
Газ диссоциируется под нагревом дуги и сжимается при прохождении через водохлаждаемую сопло на высокой скорости, повышая плотность энергии и степень диссоцииации, образуя плазменную дугу. Её стабильность, теплотворная способность и температура выше, чем у обычной дуги, поэтому она обеспечивает большее проникновение и скорость сварки. Газ, образующий плазменную дугу, и окружающий его защитный газ обычно — чистый аргон. В зависимости от свойств материалов заготовок также используются гелий, азот, аргон или их смеси.
Особенности
- Микроплазменная дуговая сварка позволяет сваривать фольгу и тонкие листы.
- Эффект «ключевой дыры» обеспечивает качественную одностороннюю сварку с двусторонним свободным формированием.
- Плазменная дуга обладает высокой плотностью энергии, высокой температурой столба и сильной проникающей способностью. Может сваривать сталь толщиной 10–12 мм без заготовки кромок, обеспечивая двустороннее формирование за один проход. Высокая скорость, производительность, малые напряжения деформации.
- Оборудование относительно сложное, большой расход газа, строгие требования к зазорам и чистоте заготовок, подходит только для работы в помещении.
Применение
Плазменная сварка широко используется в промышленности, особенно при сварке меди и её сплавов, титана и титановых сплавов, легированных сталей, нержавеющей стали, молибдена и других металлов в авиакосмической и передовых военных технологиях: обшивки ракет из титановых сплавов, тонкостенные емкости самолетов и др.
Станок с ЧПУ
- Плазменно-дуговая сварка (PAW): обзор процесса, составные части и принцип работы
- Сварка: определение, виды и применение
- Инновационные лазерные сварочные станки Trumpf: революция в обработке листового металла
- Лазерная и дуговая сварка: плюсы, минусы и выбор лучшего метода для вашего производства
- Принцип работы дуговой сварки: настройка, зажигание дуги, формирование шва
- Техника безопасности при дуговой сварке: СИЗ, вентиляция, электробезопасность, организация зоны
- Электродуговая сварка: определение, оборудование, виды, преимущества и недостатки
- Плазменная дуговая сварка (PAW): принцип, оборудование, применение, преимущества и недостатки
- Плазменная дуговая сварка (PAW): применение, преимущества и ограничения
- Лазерная или плазменная резка: выбор правильной технологии резки металла