



Робототехническая автоматизация для сварки магния: точность и эффективность
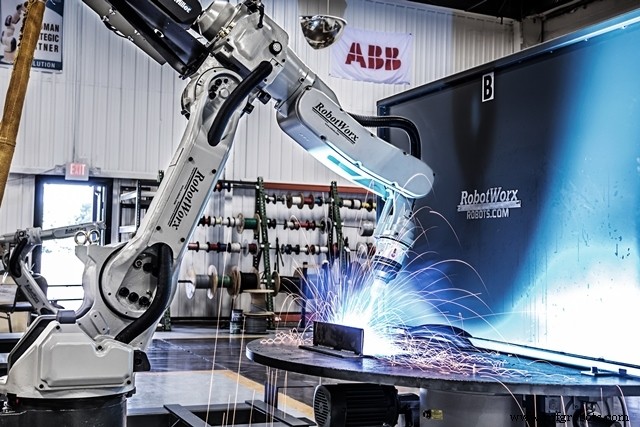
Сварка магния выполняется для первичного производства или ремонта.
Свойства
Сплавы магния с плотностью около 1,74 г/см³ (0,063 фунт/куб. дюйм), в литой форме, легированные алюминием, марганцем, редкоземельными элементами,торием, цинком или цирконием, демонстрируют высокое отношение прочности к весу, делая их материалами выбора всякий раз, когда важно снижение веса или когда императивно снизить инерционные силы (для быстро движущихся частей машин). Магний примерно 20% веса стали и 67% веса алюминия. Литые магниевые сплавы демонстрируют замечательную способность к демпфированию.
- Чистый магний плавится при 650 °C (1202 °F).
- Сужение от жидкого к твердому — 3,9–4,2%, а от жидкого при температуре плавления к твердому при комнатной температуре — 9,7%.
- Магний используется как легирующий элемент в производстве определенных алюминиевых сплавов.
- В литейных цехах чугуна, производящих модулярный чугун, магний используется для сделать графитовые частицы модулярными. Он также используется для катодной защиты других металлов от коррозии.
Безопасность
Меры предосторожности должны быть поняты и соблюдены. Магний легко окисляется. Если воспламеняется в виде стружки или порошков, он горит интенсивно. Обработка должна выполняться в контролируемых условиях с огнегасителями под рукой.
Спецификации
- Литые сплавы покрыты спецификациями ASTM B80, B94 и B199.
- Деформируемые сплавы — ASTM B90, B107 и B217.
- Наполнительные металлы для сварки магниевых сплавов указаны в
- AWS A5.19 Спецификация для электродов и прутков сварки магниевых сплавов
- ASTM B 448 Спецификация для прутков и голых электродов сварки магниевых сплавов
- SAE AMS 4397 Проволока магния, сварочная.
Характеристики
Сварка магниевых сплавов требует меньшего количества тепла для плавления, чем другие материалы. Однако они восприимчивы к искажению из-за высокой теплопроводности и коэффициента теплового расширения. Необходимы адекватные меры предосторожности.
Легирующие элементы
Поскольку магний слишком механически слаб для использования как есть, он должен быть легирован другими элементами, которые придают улучшенные свойства. Группа сплавов Mg-Al-Zn содержит алюминий, марганец и цинк, которые являются наиболее распространенными легирующими элементами для комнатных температур. Легирующие элементы торий, церий и цирконий (без алюминия) используются для высоких температур, образуя группу Mg-Zn-Zr.
Увеличение содержания легирующего элемента понижает точку плавления, расширяет диапазон плавления и увеличивает склонность к трещинам в шве. Высокое содержание легирующего элемента требует меньше тепла для плавления и ограничивает рост зерен, показывая более высокую эффективность сварки магния.
- Алюминий — наиболее эффективный ингредиент для улучшения результатов. В процентах 2–10%, с незначительными добавками цинка и марганца, он увеличивает прочность и твердость за счет меньшей вязкости. Магниевые сплавы, содержащие более 1,5% Al, восприимчивы к напряженной коррозии и должны быть сняты напряжения после сварки.
- Цинк в комбинации с алюминием помогает преодолеть вредные коррозионные эффекты примесей железа и никеля, которые могут присутствовать в магниевых сплавах. Чем выше содержание Zn (свыше 1%), тем выше горячая краткость, вызывающая трещины в шве.
- Марганец слегка улучшает предел текучести и соленоводную стойкость магниевых сплавов. Более высокая точка плавления требует более высокого теплового ввода для плавления. Рост зерен рядом с швом снижает прочность.
- Торий или церий могут быть добавлены для улучшения прочности при температурах 260–370 °C (500–700 °F). Цирконий в малых количествах — уточнитель зерна, улучшающий свариваемость.
- Бериллий иногда добавляют для снижения склонности магния гореть при плавлении. Неблагоприятного эффекта на сварку не наблюдалось. Может быть полезен в пайковом сплаве для снижения опасности воспламенения при пайке в печи.
- Кальций добавляют в малых количествах для снижения окисления, но он может увеличить риск трещин в шве.
Процессы
Сварка магния обычно выполняется дуговыми процессами с постоянным током с обратной полярностью (электрод положительный). Деформируемые сплавы обычно более свариваемы, чем некоторые литые сплавы.
Режимы переноса металла для газо-проволочной дуговой сварки магния (GMAW) или MIG
- Режим короткого замыкания — наполнитель касается работы много раз в секунду и гасит дугу, металл поставляется как последовательность капель.
- Импульсный дуговый режим — источник питания обеспечивает модулированный ток. Дуга непрерывна и металл переносится промежуточно.
- Режим распыления — металл переносится распылением капель.
- Наиболее используемым защитным газом обычно является аргон, в то время как смеси с гелием допустимы.
Газо-вольфрамовая дуговая сварка магния (GTAW) также известная как TIG
- Машины переменного тока или источники питания постоянного тока с обратной полярностью (электрод положительный) с наложенным высокочастотным током используются.
- Для тонких листов оба подходят, для более толстых листов переменный ток предпочтительнее, так как он обеспечивает более глубокое проникновение.
- Постоянный ток прямой полярности (электрод отрицательный) не предпочтителен, потому что ему не хватает катодного очистного действия.
Электронно-лучевая сварка магния использовалась для ремонта дорогих литых изделий на сплавах, содержащих менее 1% цинка. Относительная свариваемость разных магниевых сплавов похожа на ту, что отображается для более распространенных дуговых процессов.
Условия должны строго контролироваться из-за опасности развития пустот и пористости из-за низкой точки кипения магния и еще более низкой цинка. Слегка дефокусированный луч может помочь получить качественные швы.
Лучевая сварка — предпочтительный метод для сварки магния из-за низкого теплового ввода, высокой скорости и ограниченной деформации. Однако этот метод имеет склонность к развитию пористости.
Сопротивление сварке магния для точек или швов выполняется на деформируемых сплавах вроде листов и экструзий, по сути с оборудованием и условиями, похожими на те, что используются для алюминия.
Ремонт литых изделий: одно из самых распространенных приложений сварки магния — ремонт литых изделий либо как литые, либо после службы. Подготовка важна и должна исключать загрязнение от посторонних материалов. Щедрые фаски должны быть подготовлены для полного проникновения.
Предварительный нагрев: Необходимость предварительного нагрева при сварке магния диктуется степенью сцепления стыка и толщиной металла: для толстых стенок и короткого сварочного шва это может не требоваться. Предварительный нагрев должен выполняться в печи с защитной атмосферой для снижения окисления. Одной из рекомендуемых процедур минимизации трещин в шве — сварка от центра к сторонам (одна половина после другой). Термические шоки следует избегать.
Промышленный робот
- Максимизация ROI возрождением устаревших роботов с услугами реинтеграции
- Низкобюджетная автоматизация: RHEWUM® улучшает сварку с коллаборативными роботами
- Будущие тренды фабричной автоматизации: Встреча растущих ожиданий
- Использование гантри-роботов: подъем автоматизации в производстве
- Раскрытие сварки автоматизации: качество выше, затраты ниже, производство быстрее
- Передовая роботизированная автоматизация дозирования для точной перемещения материалов
- От ручной к современной: эволюция сварочных роботов KUKA
- Повышение эффективности точечной сварки: сервоприводные пистолеты
- Революция в производстве медицинских устройств: передовые решения автоматизации
- Точная сварка алюминия роботами Fanuc для автопрома