



Lanxess расширяет применение композитов в продвинутом экструзионном дуговом формовании с армированием Tepex
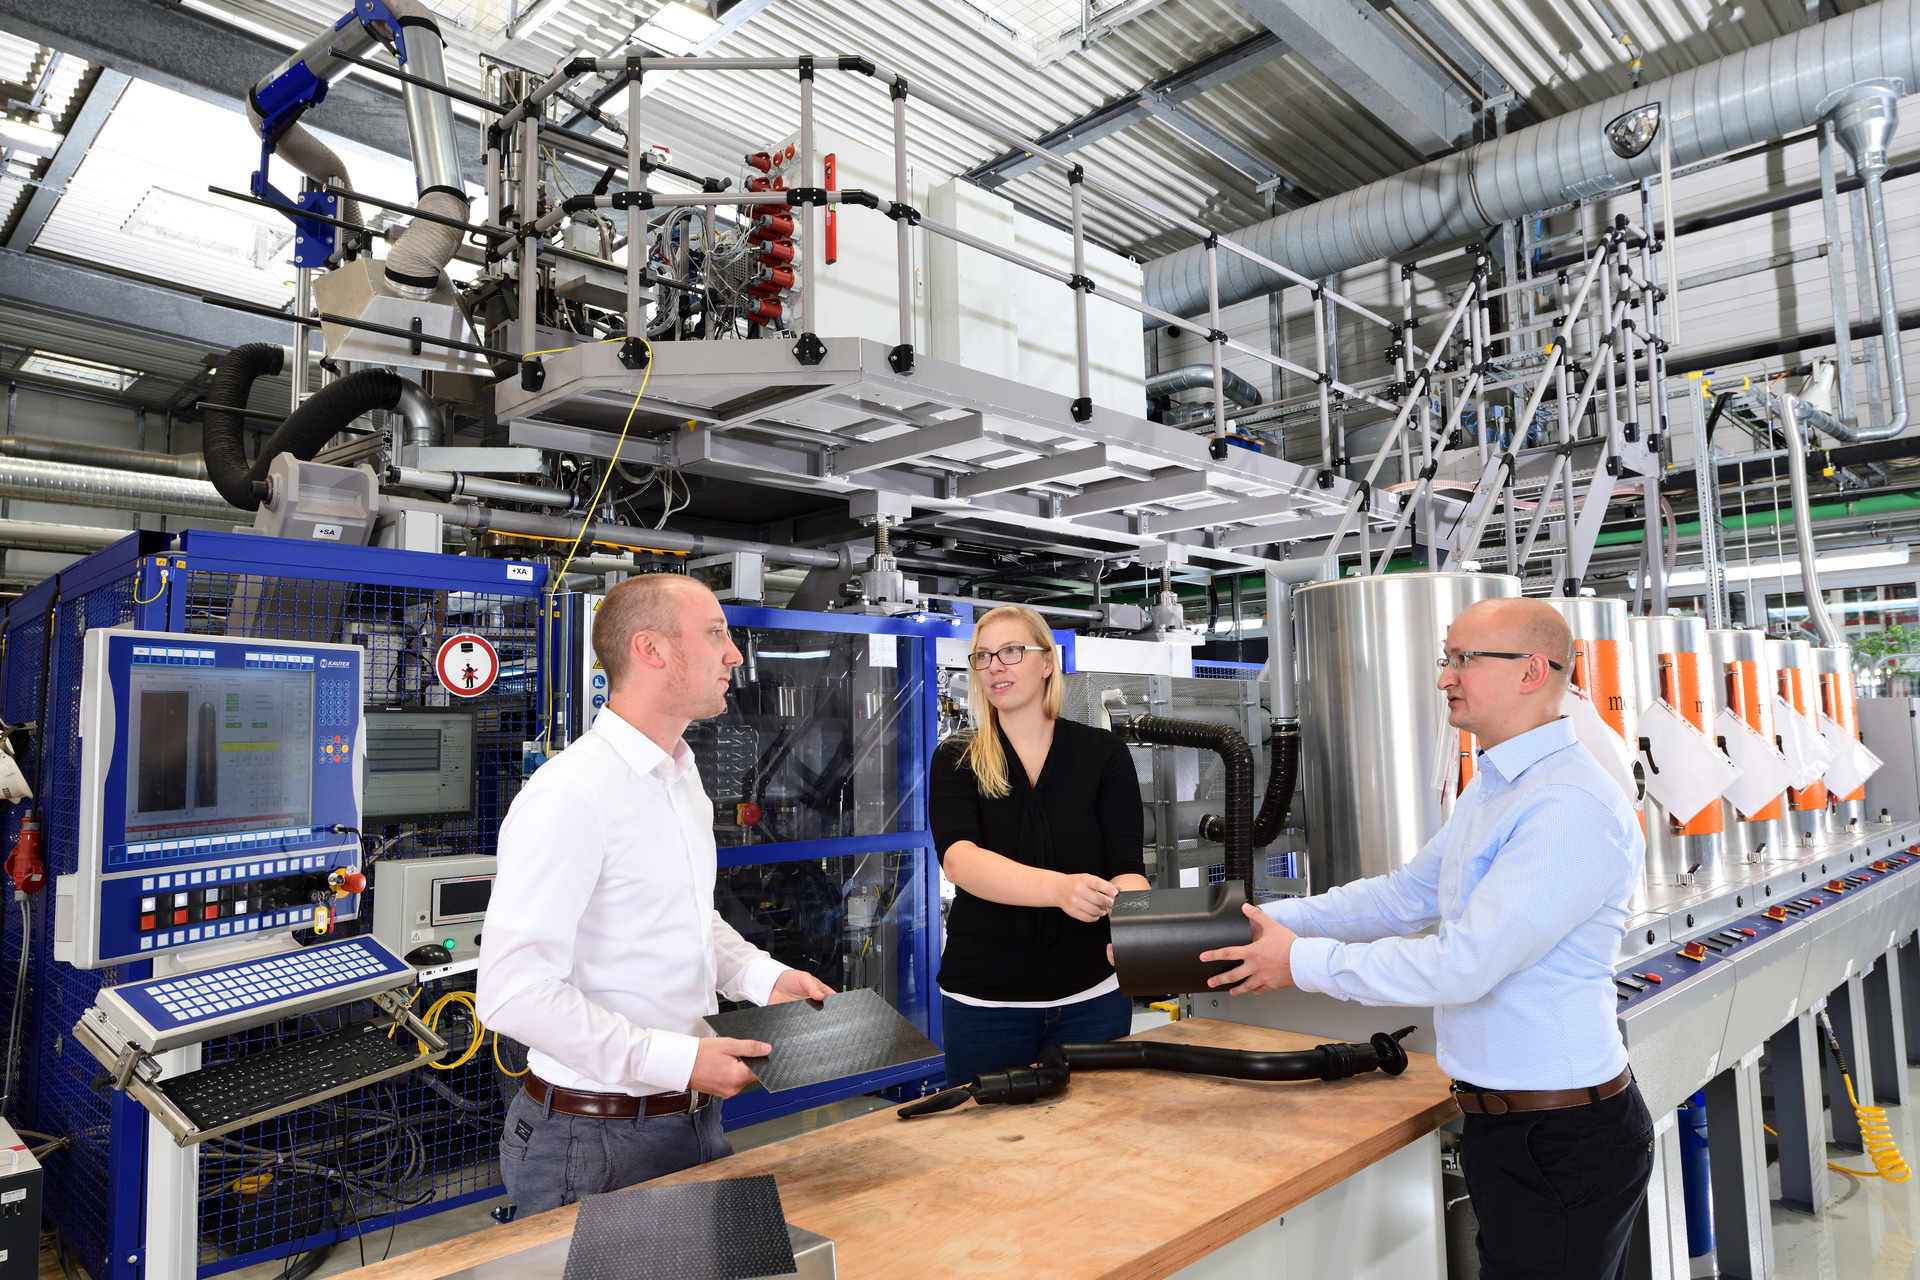
Lanxess AG (Кёльн, Германия) 3 сентября объявила, что расширяет свой спектр применений до экструзионного дугового формования, которое будет включать интеграцию непрерывно-волокнисто-армированных термопластичных композитов Tepex в производственный процесс.
В недавнем исследовании выполнимости Lanxess говорит, что продемонстрировала возможность изготовления компонентов из PA6 с технологией дугового формования при одновременном локальном армировании Tepex в точках, подверженных высоким нагрузкам. Исследования, как сообщается, проводились на близком к производственному станке для дугового формования в техническом центре бизнес-юнита High Performance Materials (HPM) в Дормагене, Германия. «Компоненты показывают выдающуюся адгезию, что позволяет использовать прочность и жёсткость Tepex», — объясняет Артур Риб, специалист по дуговому формованию в HPM.
По словам Lanxess, процесс может использоваться для локального повышения механической производительности дуговыформованных компонентов, например, в зонах, подверженных высокому механическому напряжению из-за ударных нагрузок или высокого давления. «Кроме того, он подходит для производства дуговыформованных структурных компонентов, таких как полые секции для усиления кузова автомобиля. Обширное использование Tepex может стать ключевым фактором снижения веса и расхода материала, потому что базовая толщина стенки компонента может быть уменьшена», — объясняет Риб. «На основе чисто термопластичных систем полые детали легко перерабатываются, что облегчает создание замкнутых материальных циклов».
При производстве таких полых деталей, говорит Lanxess, первый шаг — экструзия трубчатого бланка (парисона), в то время как нагретой и пластифицированной вставкой Tepex одновременно помещается в инструмент дугового формования. Парисон затем надувается в инструменте, который также формирует секцию Tepex. Это приводит к компоненту с заданной формой и локальным армированием Tepex. «Формование Tepex интегрировано в процесс дугового формования, что приводит к однобоковому процессу с короткими, экономически эффективными циклами, типичными для дугового формования», — добавляет Риб.
Ранее, говорит Lanxess, производство компонентов такого рода включало трёхшаговый процесс с последующей сваркой двух- или трёхмерной вставки Tepex на дуговыформованную полую деталь.
«Наш процесс делает вещи намного проще», — говорит Тилман Зонтаг, эксперт по лёгкому дизайну в группе Tepex автомобильного направления HPM. «Кроме того, тканевое армирование делает пластифицированный материал Tepex намного легче для обращения, чем ленты, армированные непрерывными волокнами в одном направлении. Это обеспечивает стабильный и безопасный производственный процесс».
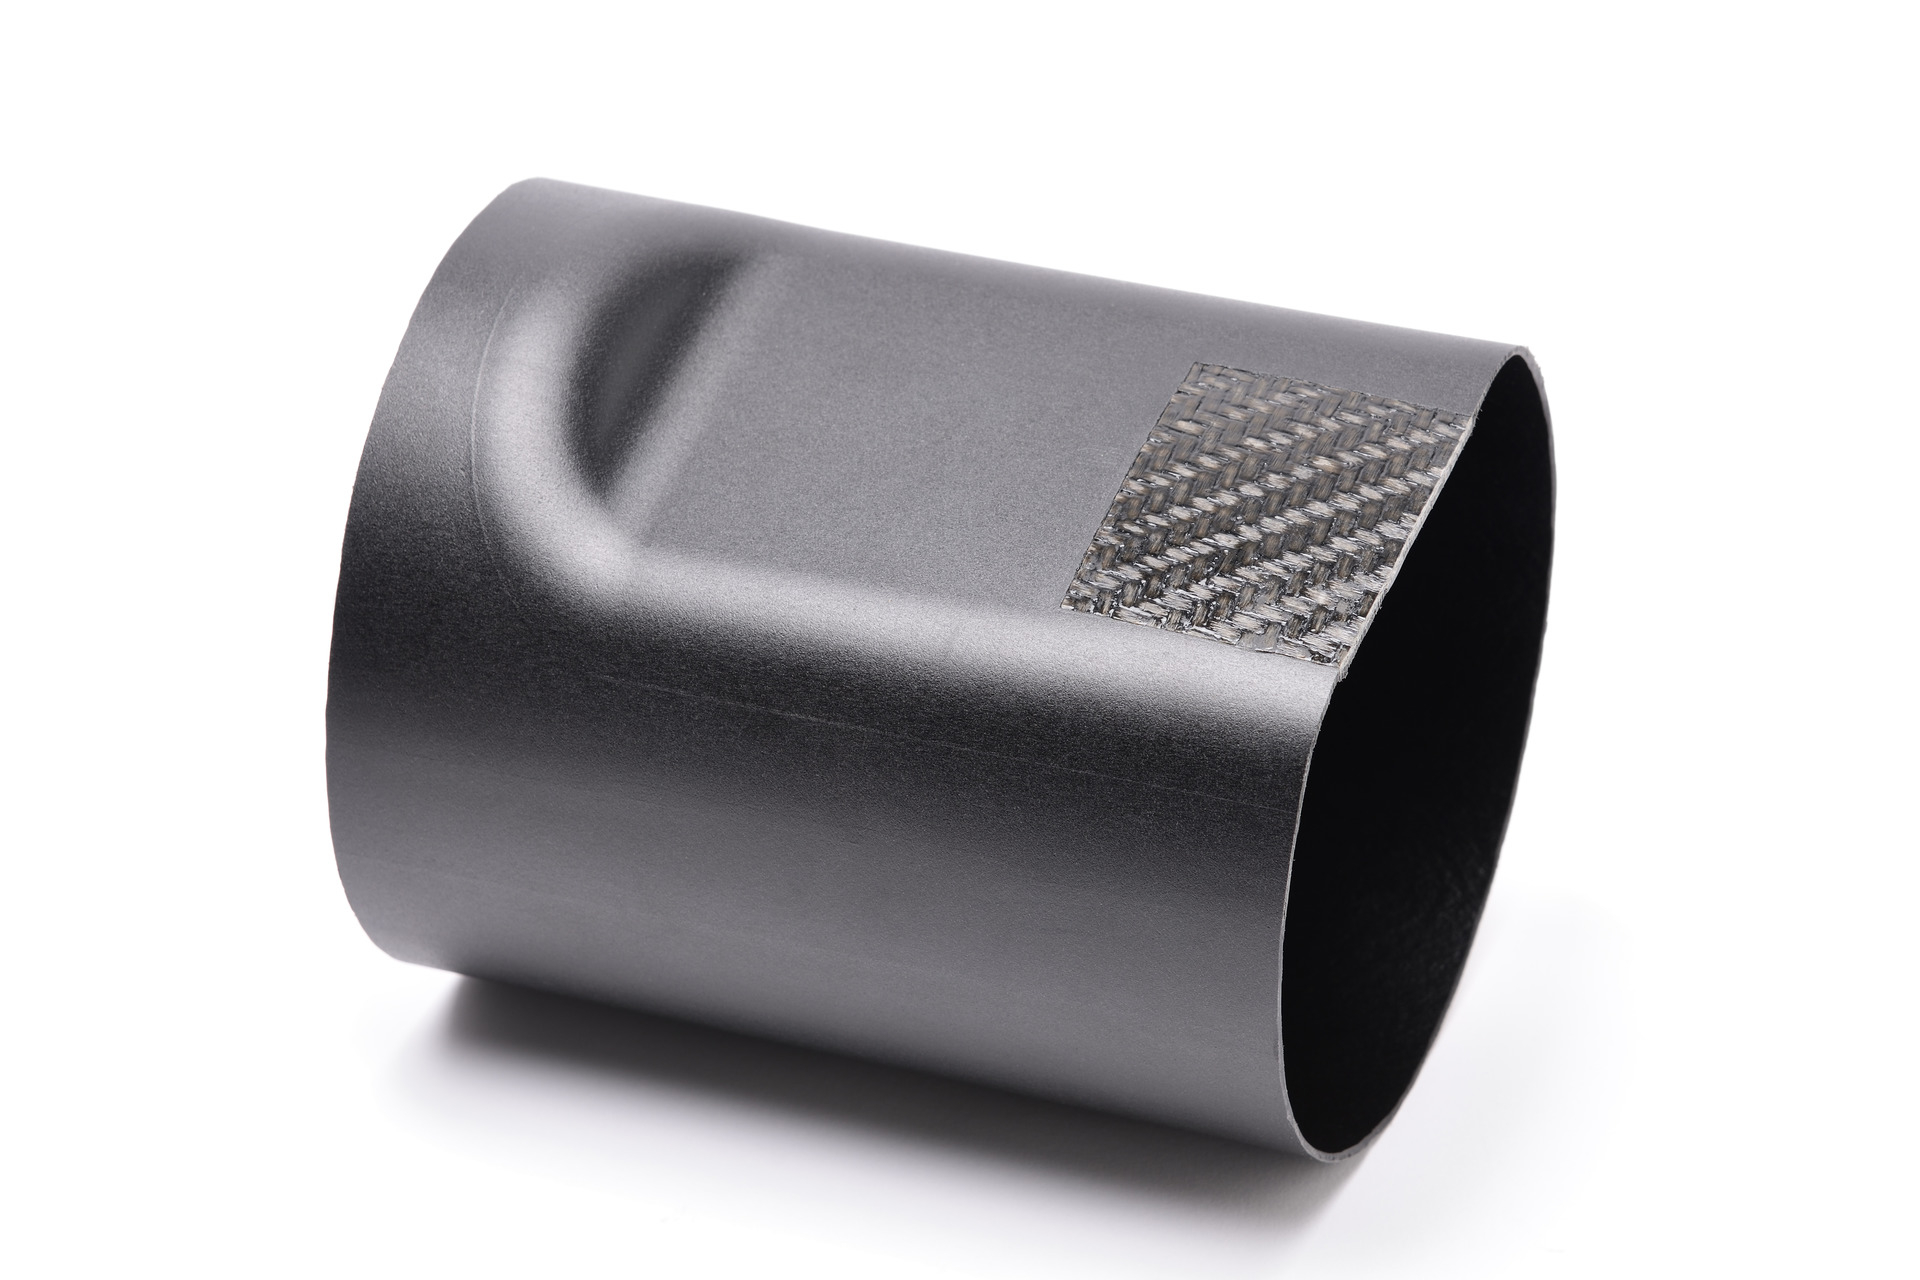
Кроме того, поскольку непрерывные волокна в Tepex полностью пропитаны пластиком, процесс высокоэффективен для консолидации материала, так что воздушные пузыры не образуются при дуговом формовании. «Результат — материальная связь с отличной адгезией между материалом дугового формования и Tepex. Даже низкие давления дугового формования достаточно, чтобы сформировать Tepex в критические 3D-геометрии, такие как полусферы с малыми радиусами», — объясняет Зонтаг.
По словам компании, её бизнес-юнит HPM разработал широкий ассортимент высоковязких компаундов на основе PA6 и PA66 с и без стекловолокнистого армирования, материалы, которые также могут использоваться для нового процесса/комбинации материалов. Например, ассортимент, как говорится, включает мягкие, ударопрочные варианты, такие как неармированные компаунды PA6 Durethan BC700HTS DUSXBL и Durethan BC550Z DUSXBL. Lanxess отмечает, что материалы такого рода подходят для Tepex-армированных баков или других полых деталей, где применение также требует, например, высокой ударной стойкости и гибкости. Напротив, стекловолокнисто-армированные типы продуктов, как правило, являются материалом выбора для лёгких структурных компонентов.
С Tepex также доступен широкий спектр типов продуктов для процесса — например, варианты материалов, армированные непрерывными волокнистыми тканями или ламинатами из стекла, арамида или углеродных волокон. Матрица композитов также может варьироваться. Помимо PA6 или PA66, например, она может состоять из полиолефинов, таких как полипропилен или полиэтилен.
Для поддержки клиентов на всех этапах разработки компонентов бизнес-юнит HPM Lanxess объединил свою экспертизу в материалах, применении, процедурной и технологической разработке под брендом HiAnt. Сервис, как говорится, охватывает всё: от концептуального дизайна, оптимизации материалов и расчёта характеристик компонентов с помощью инструментов моделирования, до обработки, испытаний компонентов и запуска серийного производства.
Смола
- Дутье форм: три ключевых процесса раскрыты
- Lanxess расширяет производственную мощность Tepex двумя новыми линиями
- PFM117632: революция в эффективности промывки при дувном молдинге HDPE и PP
- Высоковязкие компаунды PEEK: оптимальны для литья под давлением и экструзии
- BASF Ultrason PPSU: Премиальный материал для литья и надувного формования детских и взрослых бутылок
- Proco представляет доступный коллаборативный робот-паллетизатор для дутых ПЭТ бутылок
- Термопластичные композиты LANXESS Tepex применяются в обшивках задних сидений Audi A8
- Как композитные материалы революционизируют сельскохозяйственную технику
- LANXESS увеличивает производственную мощность по непрерывноволокнистым термопластичным композитам Tepex
- Шесть типов впусков литья под давлением и как выбрать правильный