



Демократизация композитного производства с многослойными термопластиковыми лентами, AFP и смольной инфузией

Novotech (Неаполь, Италия) начала как спин-офф от Университета Неаполи «Федерико II» в южной Италии, основанная профессором Леонардо Лекче в 1992 году. «Мы поддерживали фирмы общей авиации и предоставляли R&D услуги по всей Италии», — говорит Лекче, который теперь CEO Novotech. «Мы предоставляли структурные анализы для авиационных деталей и также помогали с развитием самолетов».
Находится близко к заводу Leonardo, который делает композитные фюзеляжные секции для Boeing 787, Novotech начала фокусироваться на композитах в 2014 году. Она приобрела ячейку автоматизированной укладки волокна (AFP) от Coriolis Composites (Квевен, Франция) и разработала внеавтоклавную (OOA) обработку, включая смольную инфузию и производство термопластиковых композитов, с особой экспертизой в ин-ситу консолидации с использованием AFP.
Novotech участвовала в многочисленных промышленных исследовательских проектах, включая:
- MESEMA (Magnetoelastic Energy Systems for Even More Electric Aircraft)
- SARISTU (Smart Intelligent Aircraft Structures)
- ASAM (Advanced Simulation of Aircraft Mechanisms)
- LAMITECH (Innovative Testing Methods for Automatic Layering of Hybrid Composite Materials)
- PROALATECH (Structural Characterization and Repair Solutions Analysis of Innovative CFRP Empennages)
- FACE (Friendly Aircraft Cabin Environment)
- AIRGREEN 2 - CLEAN SKY 2 (Development of innovative wing concepts and methodologies for next generation regional aircraft)
- SISTER CHECK (Investigation and integration of innovative system for AFP Non-Destructive Inspection)
- TRINITI - CLEAN SKY 2 (Multi-Material Thermoplastic high pressure Nitrogen Tanks for Aircraft)
- NHYTE - H2020 (New Hybrid Thermoplastic Composite Aerostructures manufactured by OOA)
«У нас также есть специальные отношения с Cytec в UK, разрабатывающими новые композитные материалы и процессы» — говорит Лекче. Обратите внимание, что Cytec была приобретена Solvay и локация, на которую ссылаются, — Solvay Composite Materials в Хиноре, UK — сайт с долгой историей инноваций, включая процесс двойного диафрагмного формования, недавно протестированный через программу RAPM. «Наша последняя такая активность была разработкой OOA термопластикового процесса, использующего новый инновационный пресс, комбинирующий PEEK (полиэтерэтеркетон) и PEI (полиэтеримид) в новый композитный материал». Этот новый материал, оборудование и процесс теперь были продемонстрированы в углеволокнисто-усиленном пластике (CFRP) авиационном стрингере, сделанном с использованием AFP ин-ситу консолидации и сварки через проект NHYTE.
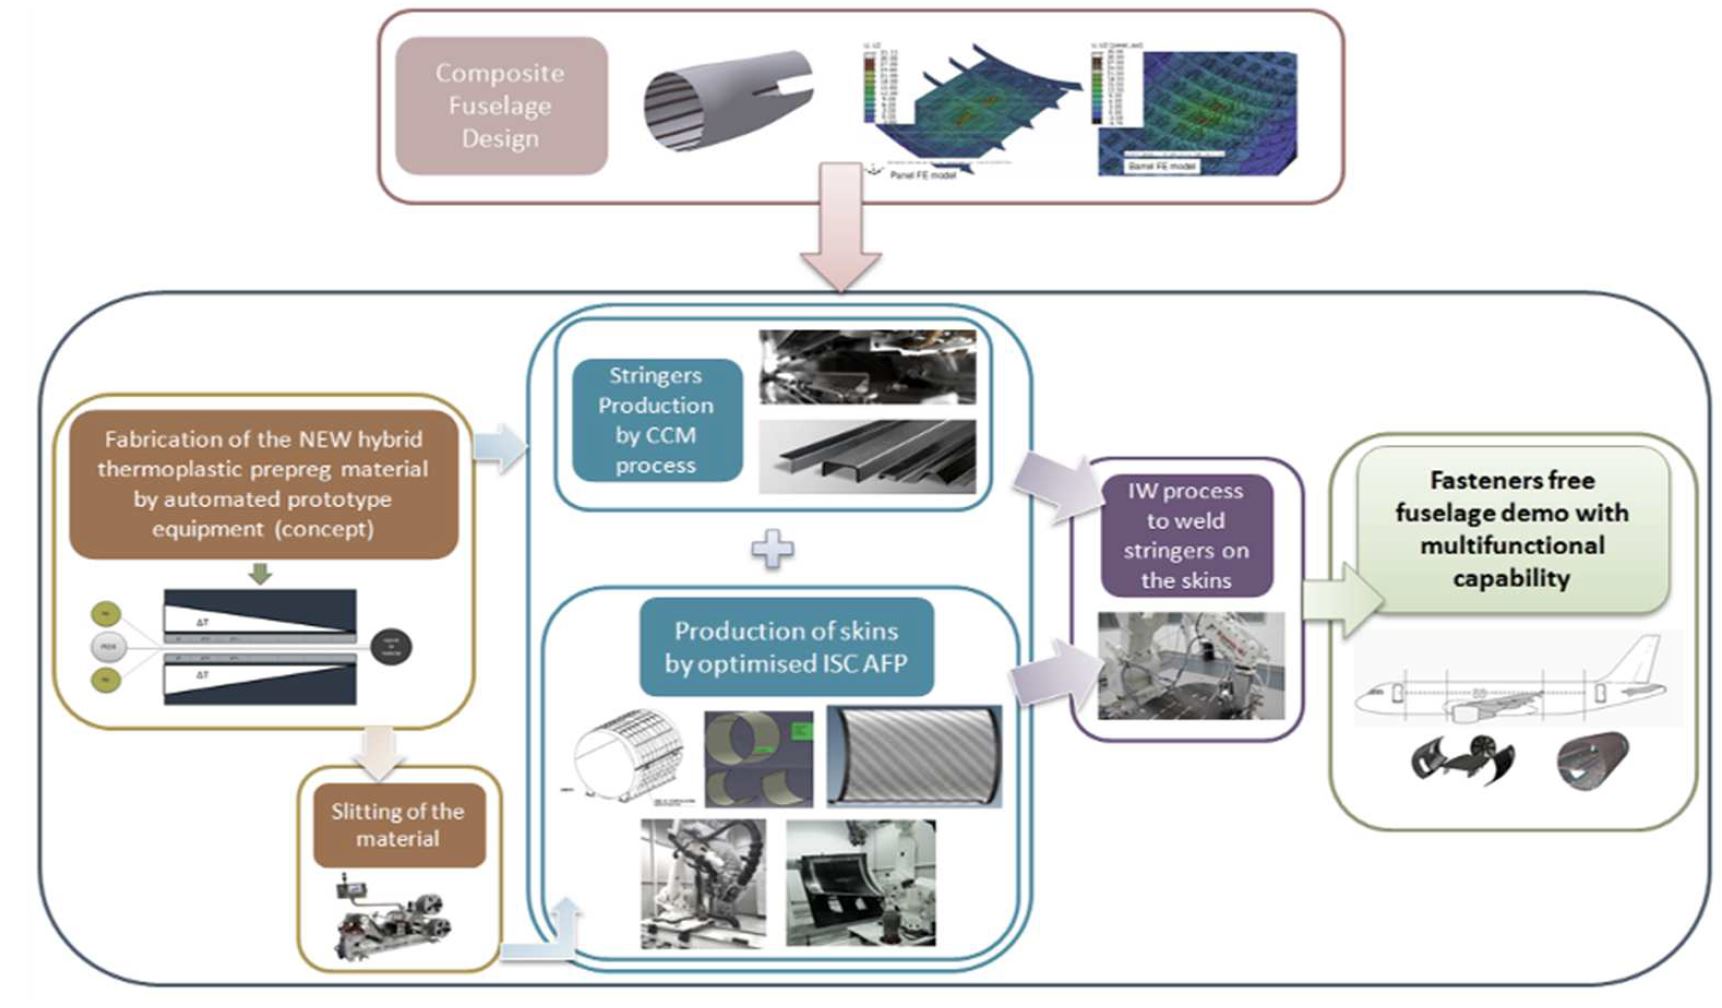
NHYTE
Финансируемый Европейской Комиссией программой Horizon 2020, NHYTE — исследовательский проект, проведенный с мая 2017 по октябрь 2020. «NHYTE о использовании аморфного связывания для обеспечения устойчивых температурных и процессных условий для термопластиковых композитов», — объясняет д-р Марко Бариле, координатор проекта NHYTE и CTO Novotech. Это аморфное связывание (см. диаграмму ниже) — концепция, запатентованная другим партнером NHYTE, дивизионом аэрокамер Leonardo (Рим, Италия), у которого множественные производственные объекты в южной Италии.
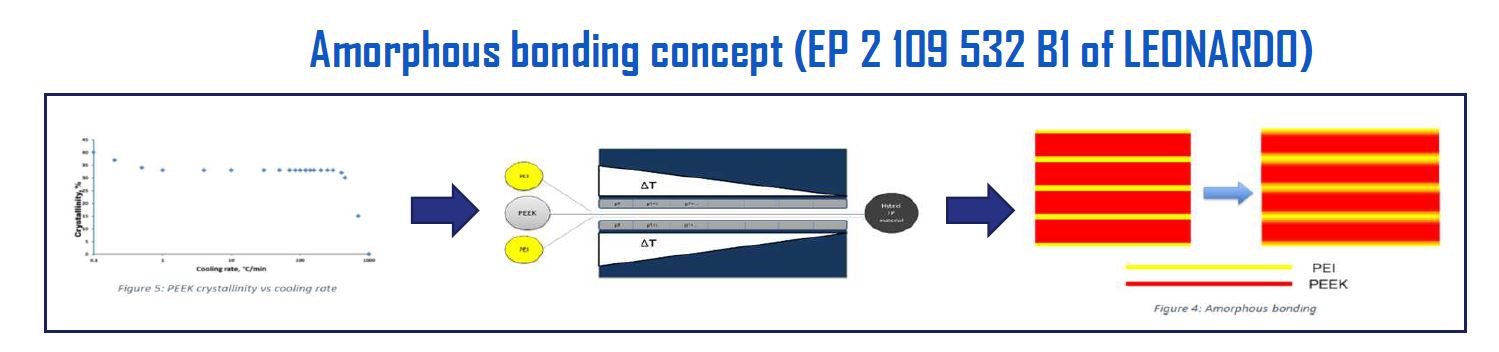
Photo Credit: NHYTE project
«С материалом, разработанным в NHYTE, мы можем преодолеть текущие материальные ограничения с AFP ин-ситу консолидацией (ISC) термопластиковых композитов (TPC). Вместо обработки при температурах чуть ниже 400 градусов C для полукристаллических полимеров PEEK, мы можем нагреть чуть выше 215-градусной температуры стеклования (Tg) для аморфного PEI слоя. Плавление и охлаждение PEI также быстрее, не обязанное быть таким контролируемым versus PEEK». Бариле отмечает, что эта концепция может использовать другие аморфные термопластики. PEI был выбран потому, что он хорошо связывается с PEEK, материалом, хорошо доказанным в множественных AFP авиационных демонстраторах.
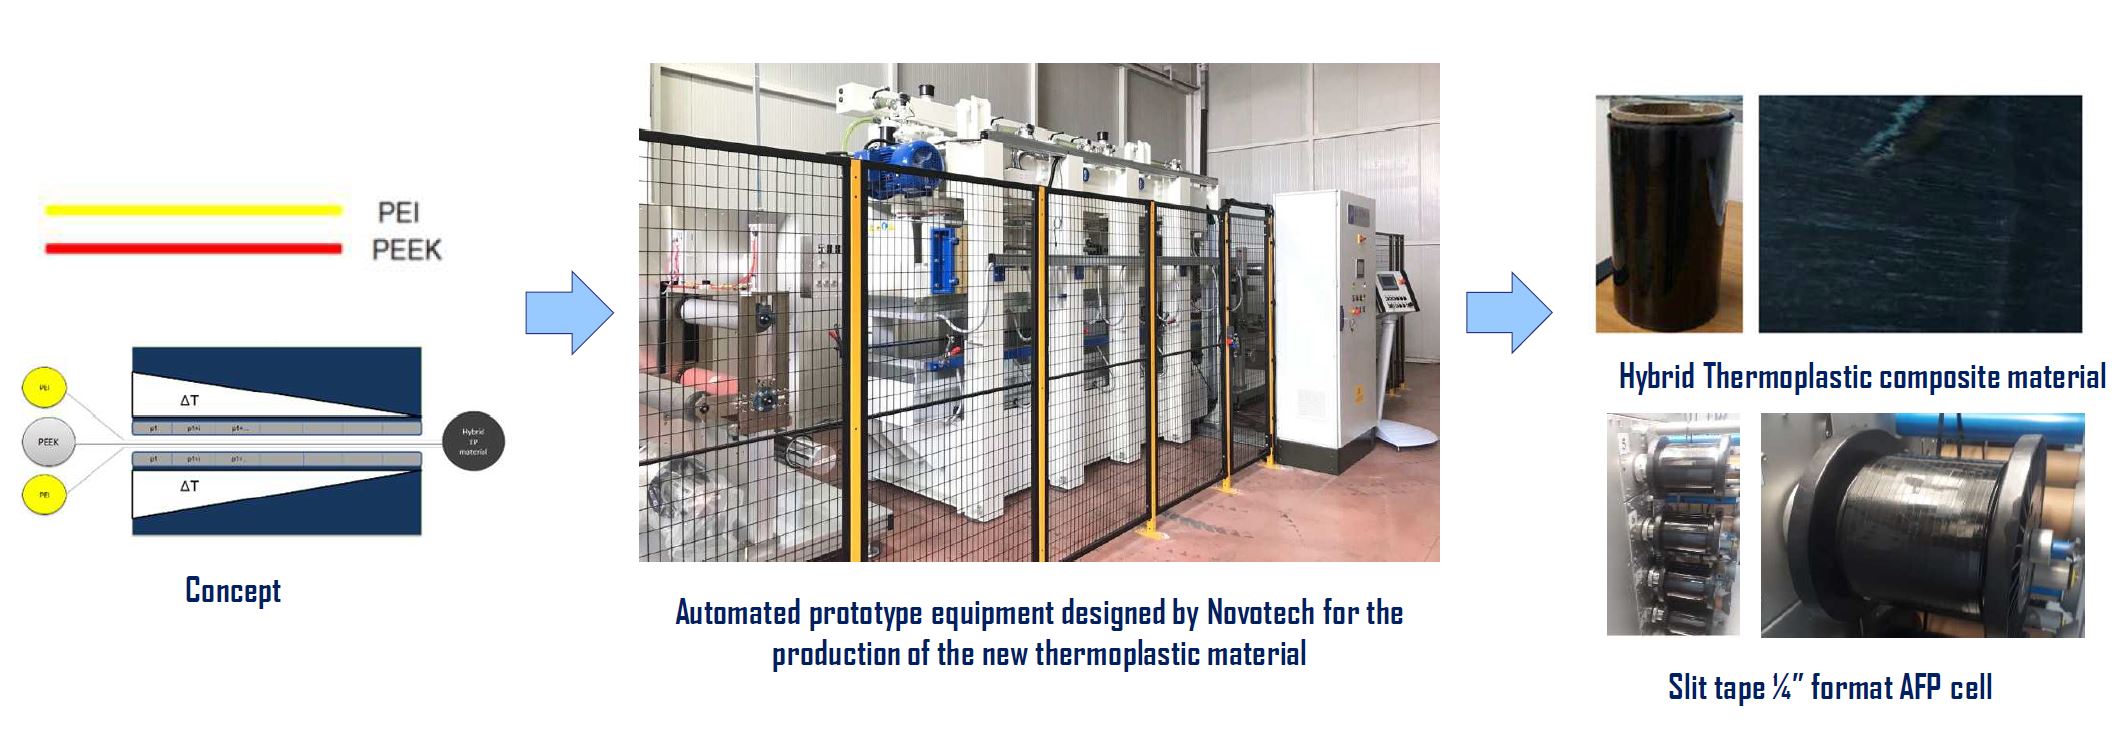
Этот новый материал, разработанный в NHYTE, был произведен в непрерывном прессе, спроектированном NOVOTECH. Orma Macchine (Бергамо, Италия) поставил корпус пресса и COMEC Innovative (Кьети, Италия) предоставил намотки и размотки модули. «Этот пресс может сделать непрерывный рулон материала, который мы затем режем на ленту для использования в AFP машине», — говорит Бариле. Три разных материала входят в пресс слева, как видно на изображении выше. «У нас PEI сверху и снизу и затем PEEK в середине», — объясняет Бариле.
Как полукристаллический полимер, PEEK предоставляет высокие механические свойства, необходимые для первичных структур, в то время как аморфные PEI слои обеспечивают быстрое, простое плавление для связывания. «Мы контролируем давление и охлаждение материала вдоль пластин пресса, начиная от около 400 градусов C в начале пресса до менее 200 градусов C в конце пресса. Результат — один материал, который является комбинацией трех входных слоев».
Этот новый вид термопластиковой ленты уже консолидирован в процессе производства, так что во время AFP ему нужно только нагреть для плавления и уплотнения PEI слоев для аморфного связывания. Результат — ламинат, включающий полностью консолидированную PEEK к PEI ленту и PEI к PEI слои, как показано в патенте Leonardo. Этот AFP процесс представляет меньше препятствий versus текущий AFP ISC с использованием PEEK и PEKK (полиэтерэтеркетон) лент. Как объяснено в Части 2 моей 2018 фичи по ин-ситу консолидации, текущий AFP ISC требует нагрева ленты и субстрата до температуры плавления, размещения ленты на субстрат и затем консолидации с роликом так, что процесс охлаждения точно контролируется, позволяя полукристаллическим полимерам достичь достаточно высокой кристалличности (30-40%) и низких пустот (<3-5%) для структурных свойств.
Критики AFP ISC утверждают, что это слишком медленно — скорость укладки 60-100 мм/с versus 600-700 мм/с для «двухшагового» метода, включающего быструю AFP укладку, за которой следует вторичный шаг в печи или автоклаве для полной консолидации/аннеалинга термического стресса в ламинате. «С нашим материалом вы можете достичь скоростей укладки AFP, которые не так медленные как типичная ин-ситу консолидация, и нагрев, требуемый во время AFP, также может быть удержан ниже 300 градусов C», — говорит Бариле. «Вы можете закрыть производительный разрыв с стандартными материалами, которые у нас сейчас». Здесь Бариле сравнивает AFP ISC термопластиковых композитов с термореактивными композитами, используемыми в самолетах Boeing 787 и Airbus A350. «С крупными компонентами как фюзеляжные секции, проблема с доступностью при использовании автоклавного отвердевания. Термопластики позволяют более доступный производственный процесс, но у вас высокие температуры и медленные AFP скорости с авиакосмическими материалами, в настоящее время доступными на рынке. Наш подход помогает решить эти проблемы. Мы можем достичь около 30 процентов кристалличности в ленте через непрерывный пресс. Таким образом, у вас есть эта кристалличность в детали и вы работаете только с аморфным слоем во время AFP. Хотя это все еще экспериментальный материал, который может быть улучшен, цель проекта NHYTE — иметь одношаговый производственный процесс, который вы можете использовать в структурных авиакосмических применениях».
Оптимизация ленты и AFP
«Первые многослойные ленточные материалы были сделаны здесь в Novotech», — говорит Бариле. Эти ленты использовали Sabic (Рияд, Саудовская Аравия) Ultem 1000 незаполненную разрезную пленку для PEI и APC-2/AS4 углеволокнисто-усиленную PEEK ленту от Solvay. Общая толщина ≈0,26 миллиметра, включающая PEI слои, которые были либо 1 или 2 мила (.001 или .002 дюйма) толщиной. В первой фазе проекта множественные купоны обеих вариаций были протестированы на межслойную сдвиговую прочность (ILSS) для валидации гибридного термопластикового материального производственного процесса. Маленькие купоны также были протестированы партнером NHYTE Applus Laboratories (Барселона, Испания) на полный диапазон механических свойств включая растяжную и компрессионную прочность и модуль, открытое отверстие компрессия (OHC), заполненное отверстие натяжение, компрессия после удара (CAI), едва видимый урон от удара (BVID) и свойства после кондиционирования жидкостью.
«У нас не было того же опыта, что у поставщиков термопластиковых композитных лент, так что качество материала может быть улучшено. Например, объемная доля волокна варьируется от низкой к высокой через толщину, что влияет на свойства ленты и ламината, включая ILSS. Но NHYTE была нацелена на демонстрацию концепции, которую мы сделали».
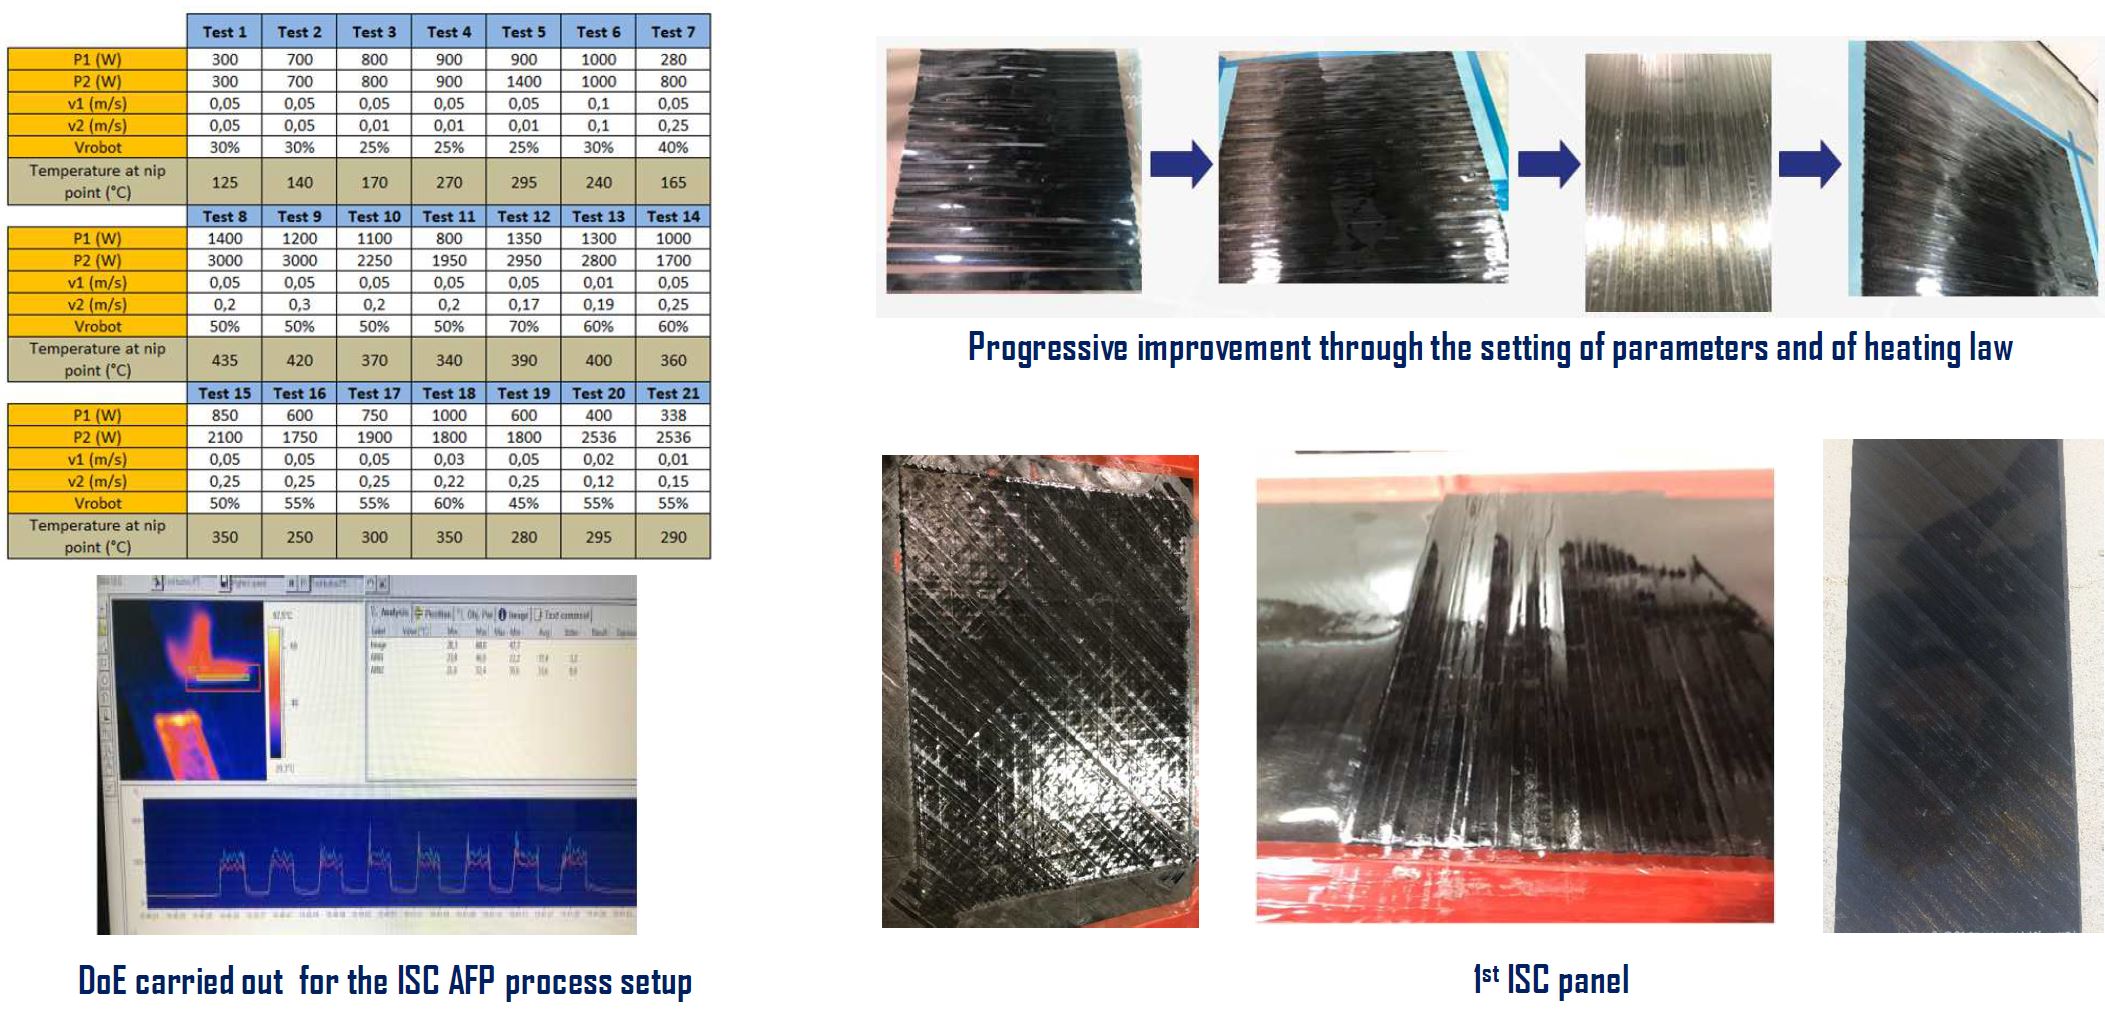
Как видно на изображениях выше, оптимизация AFP процесса для нового материала потребовала значительную экспериментальную работу. «Мы также использовали подход дизайна экспериментов (DOE) для оптимизации AFP параметров и инструмент был разработан партнером NHYTE Университетом Южного Бретани (USB, Лориан, Франция) для улучшения лазерного нагрева через предиктивную числовую симуляцию». — отмечает Бариле.
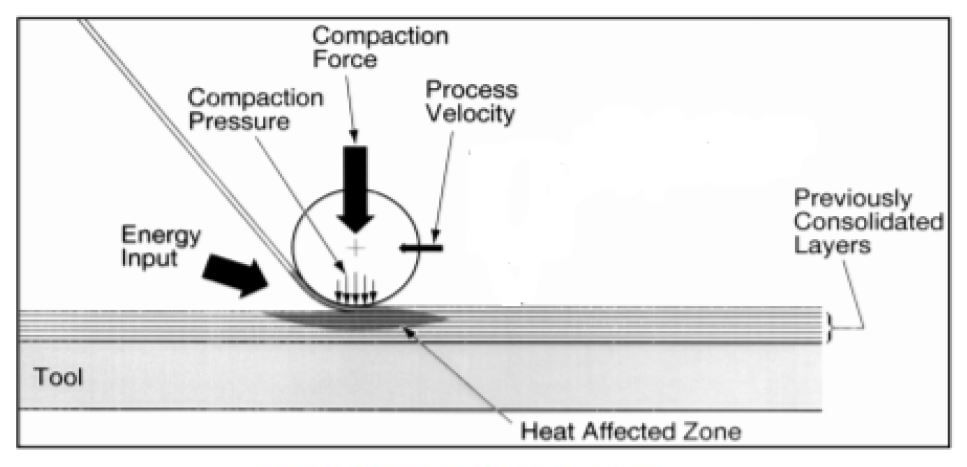
Эта симуляция была впервые использована на ленте APC-2 для верификации качества предиктивного инструмента и затем применялась к новому многослойному материалу. Статья по этой работе подана на публикацию в журнале Composite Structures. «Вы моделируете теплопроводности в точке нип», — говорит Бариле. «Мы затем верифицируем экспериментально то, что было предсказано в числовой симуляции. Это нужно для определения лучшего компромисса между скоростью укладки, плавлением полимеров и старением [приготовлением] композитного ламина. Это баланс нескольких переменных во время ин-ситу консолидации процесса. Мы смотрим на снижение температуры входящей ленты на ленту, уже размещенную на инструменте. Если вы можете управлять этим изменением температуры, вы можете снизить остаточное напряжение в ламинате. Так что мы работали над оценкой вариации температуры во время укладки. Вы должны кастомизировать нагрев согласно форме пути и ориентации ламины».
Стрингер и фюзеляжные демонстраторы
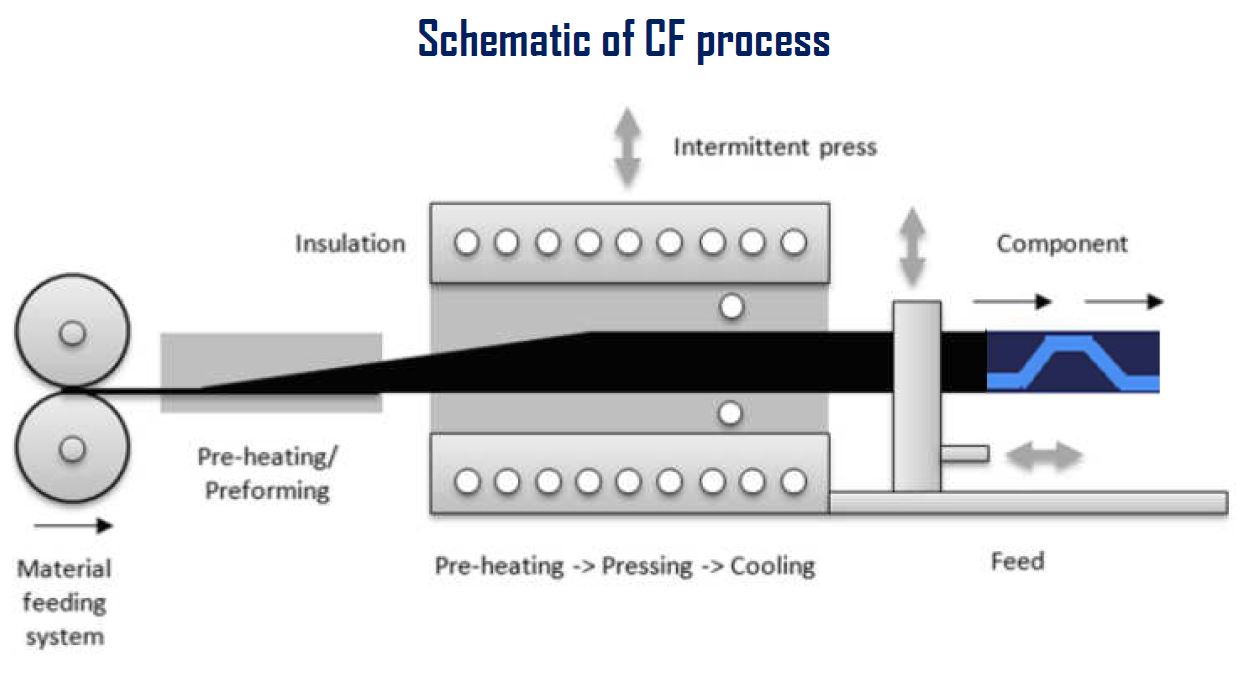
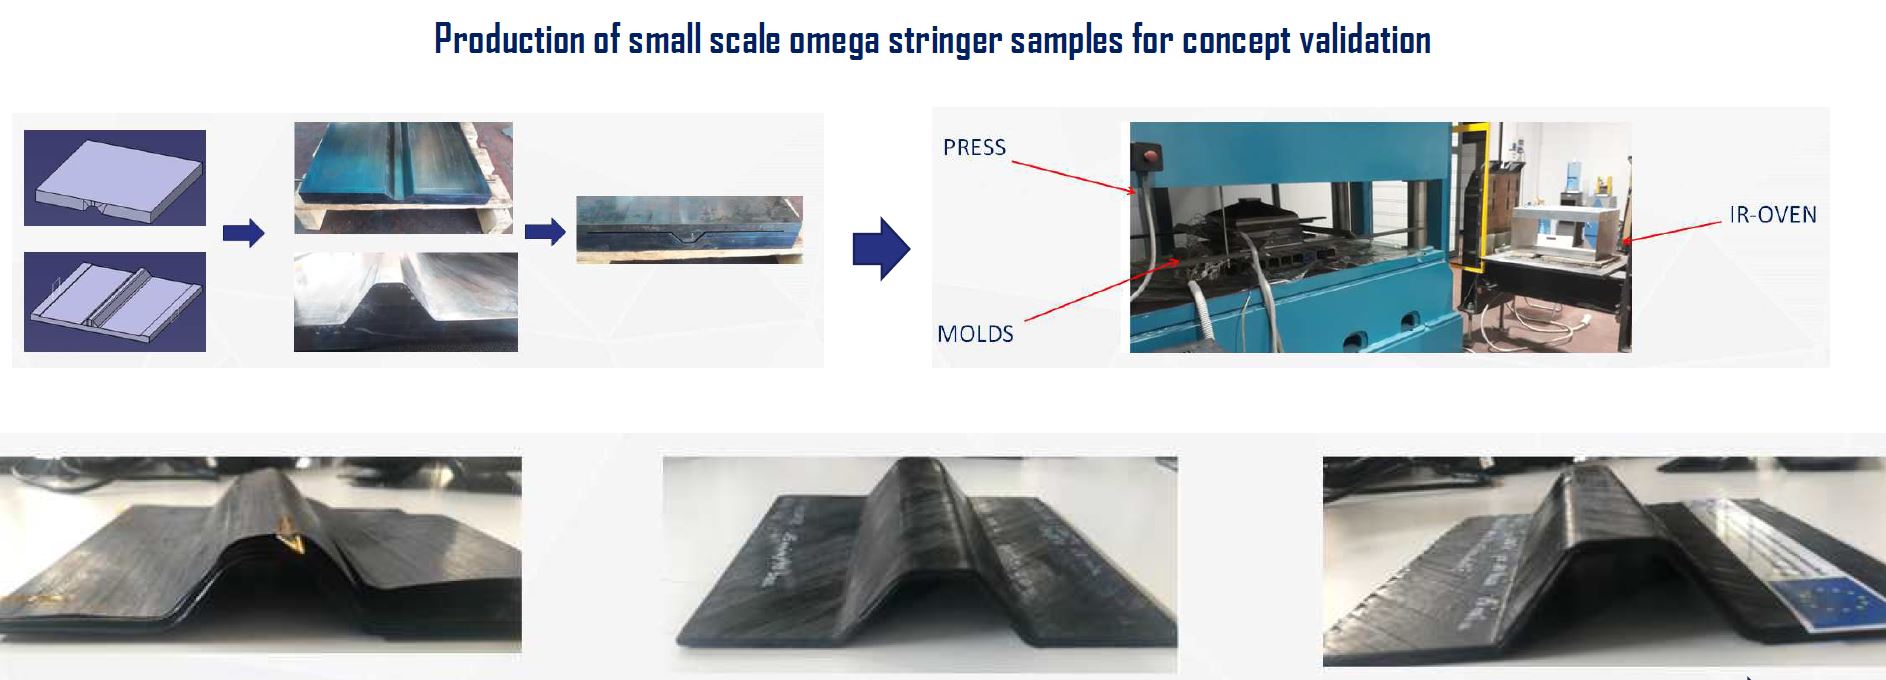
Следующий шаг — производство стрингерных демонстраторов, сначала как мелкомасштабные образцы, сделанные с стационарным прессом, а затем как демонстраторы непрерывного процесса формирования стрингера для верификации того, что потребуется для промышленного производства деталей. Эти стрингеры затем были присоединены к AFP фюзеляжной обшивке панели демонстратора с использованием индукционной сварки, разработанной R&D организацией CETMA (Бриндизи, Италия).
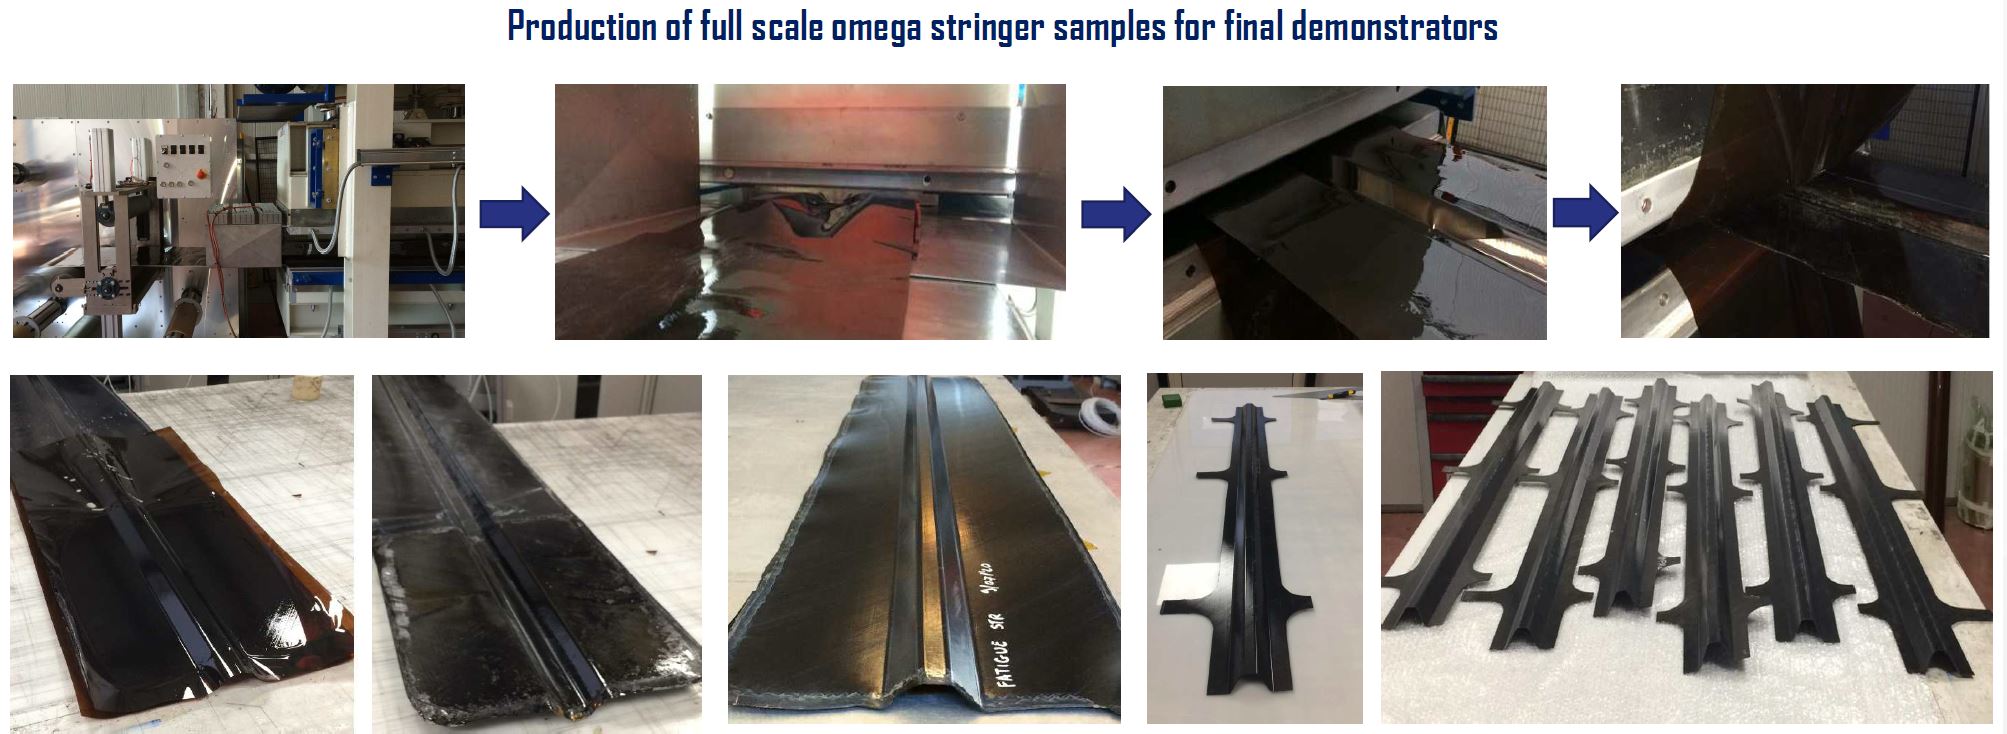
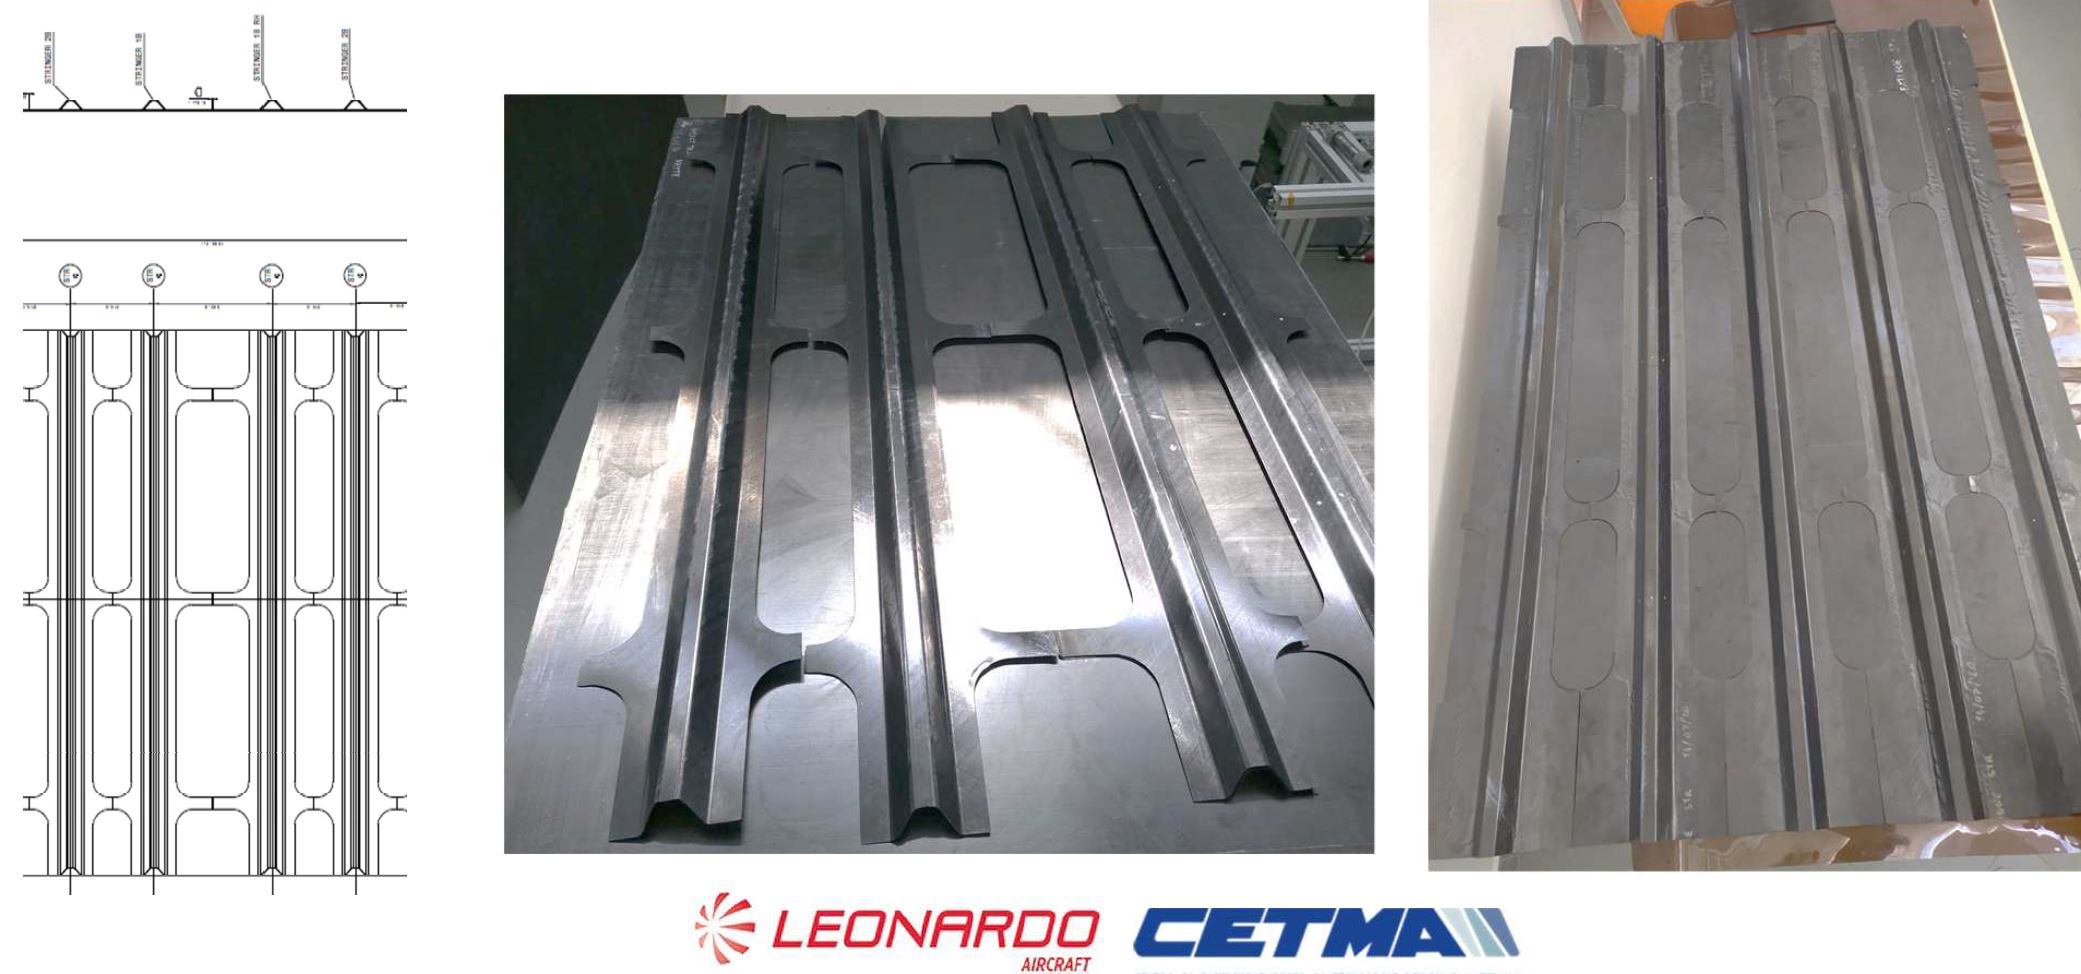 Photo Credit: Novotech.
Предлагал ли новый многослойный материал какие-либо преимущества для индукционной сварки? «Он в основном обрабатывался так же», — говорит Бариле. «Однако, не было легко для CETMA определить параметры сварочного процесса, потому что наш новый материал имеет меньшее количество углеволокна versus стандартные ленты». Стрингерные демонстраторы и финальный фюзеляжной панельный демонстратор затем были протестированы Applus. Партнеры проекта NHYTE Университет Бата (Бат, UK) и Leonardo Aircraft также использовали НДИ для оценки качества панелей и стрингеров.
«Мы сделали много купоно и мелких деталей, а также большой демонстратор», — отмечает Бариле. «Результаты тестов от Applus очень хорошие, учитывая более низкую стоимость производственного процесса versus то, что стандартно сейчас. Мы на 20-25% ниже в свойствах прочности и жесткости versus стандартные термопластиковые ленточные материалы, в настоящее время доступные, но мы идентифицировали улучшения с процессом, которые должны помочь улучшить это».
NHYTE закончилась 30 октября 2020 года. «Наша идея — продолжить с новым проектом для включения всех улучшений, которые у нас в уме», — говорит Бариле. «Мы доказали, как сделать материал и как обрабатывать с AFP ин-ситу консолидацией, непрерывным формированием и индукционной сваркой. Теперь нам нужно дальнейшая оптимизация для индустриализации». Novotech ищет продолжение с тем же консорциумом, обогащенным новыми партнерами.
Особенно, Leonardo также работает над улучшением AFP ин-ситу консолидации с использованием индукционной сварки и TPC ленты, которая может быть быстро нагрета и охлаждена. Кроме того, поощряющие результаты на PEI/PEEK многослойных композитах недавно опубликованы исследователями IMDEA Materials Institute (Мадрид, Испания) и FIDAMC (Мадрид, Испания), последнее являющееся лидером в AFP ин-ситу консолидации уже много лет. Для более технических статей см. публикации NHYTE.
Проект SWING
Smart Wing for New General aviation (SWING) — проект, начавшийся с эндорсментом Piaggio Aerospace (Вилланова д'Альбенга, Италия) и ко-финансируемый Итальянским Министерством Экономического Развития (MISE). Помимо Novotech, итальянский консорциум проекта включает технологическую фирму Protom (Неаполь) как координатора, Laer Aeronautical Manufacturing (Айрола), A. Abete Aerostructures (Нола) и авиационного дизайн специалиста ItalSystem (Авеллино). Одной из целей SWING является адаптация автоматизированных внеавтоклавных (OOA) композитных процессов — включая AFP и жидкую смольную инфузию (LRI) — для стоимоэффективного и устойчивого производства более мелких самолетов, используя переднее крыло Piaggio P.180 Avanti как демонстрационную платформу.
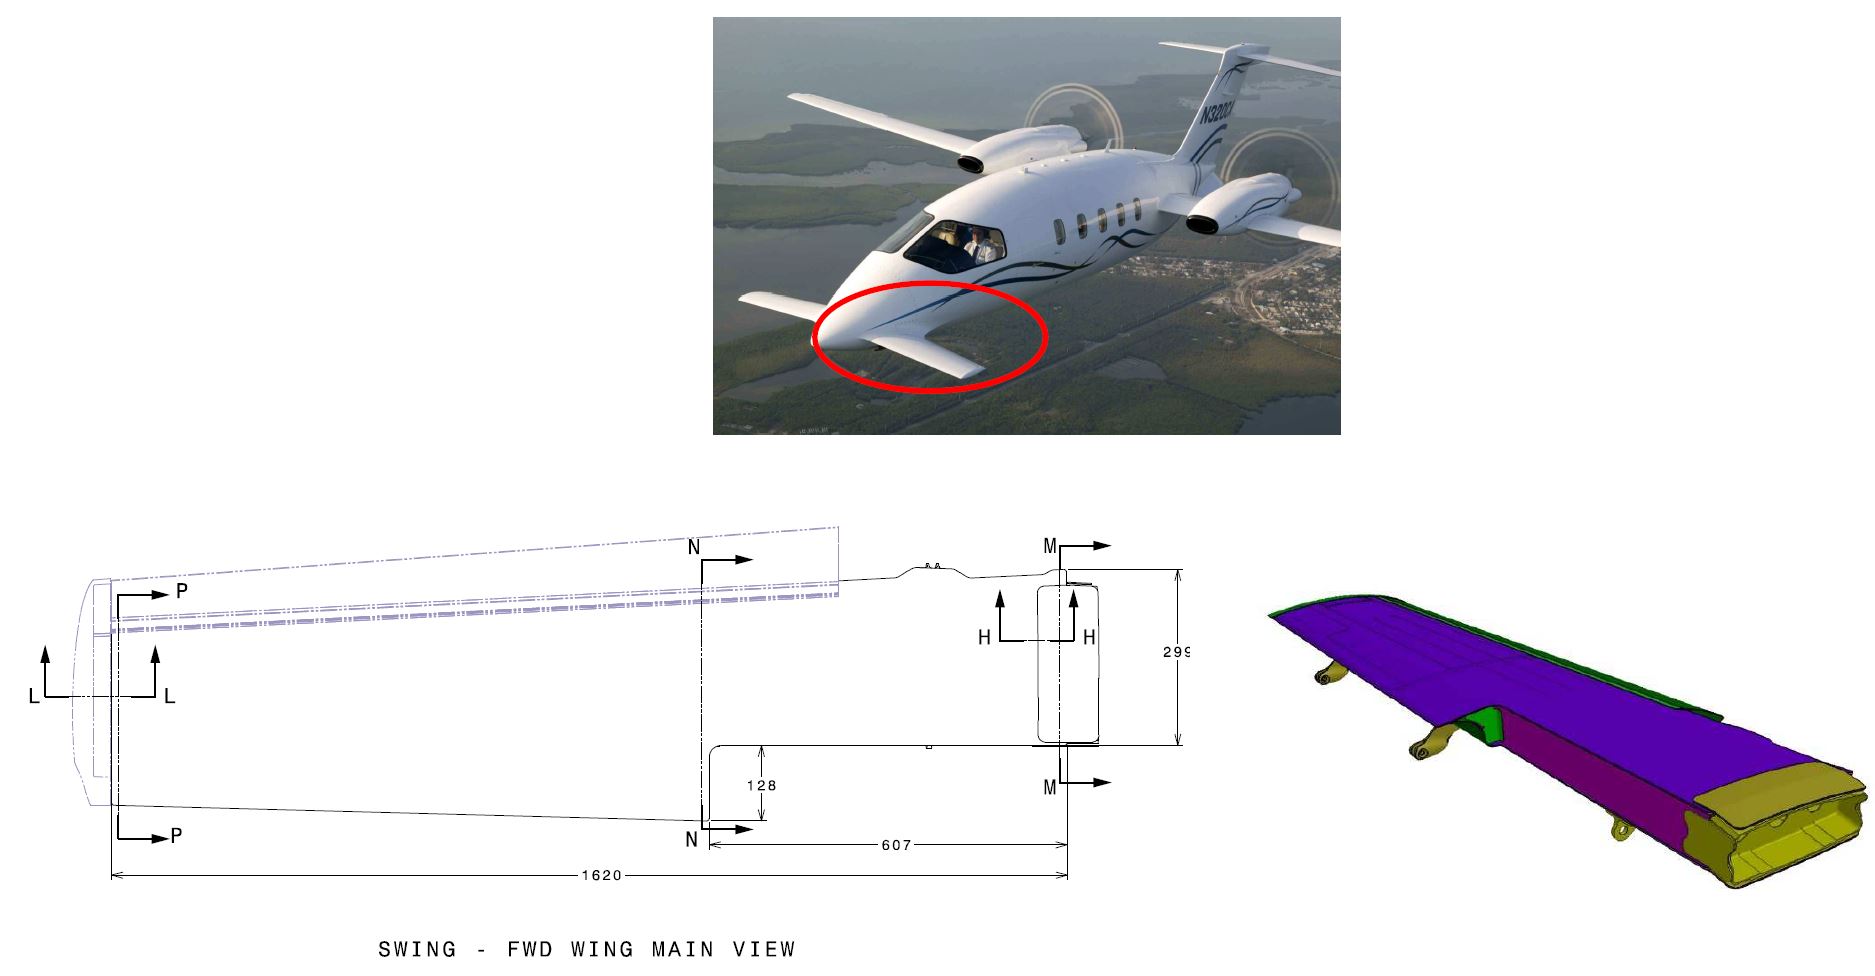
«Идея — произвести переднее крыло P.180 в двух основных частях: верхнюю панель и нижнюю панель, обе формованные с интегрированными стрингерами и спаррами», — говорит Лекче.
«Для нас это началось с нашей работы как квалифицированной лаборатории для Solvay в UK. Мы сотрудничаем с 2015 года по новым материалам и процессам для AFP, LRI и термопластиковых композитов. Мы делали сухие преформы с сухой лентой Solvay PRISM TX1100 для использования с AFP. Эти преформы затем инфузорались с жесткой эпоксидной смолой Solvay PRISM EP 2400 и отвердевали в печи. Мы делали эту работу в рамках проекта AIRGREEN 2 для программы Clean Sky 2 Green Regional Aircraft, и затем продолжили вперед в проекте SWING». Обратите внимание, что PRISM TX1100 и PRISM EP 2400 были квалифицированы United Aircraft Corporation для производства первого смольно-инфузированного крыла для коммерческого самолета — однопроходного реактивного лайнера Irkut MS-21, производимого AeroComposit.
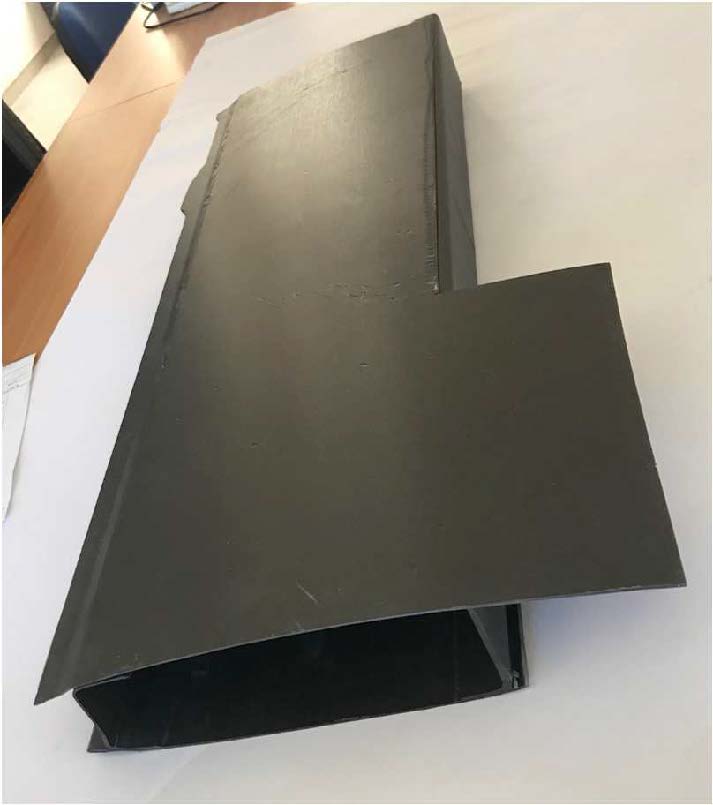
Формованные верхняя и нижняя панели будут соединены структурным клеем затем статически протестированы в следующем году. «Параллельно мы характеризуем другой композит, основанный на TX1100 сухой ленте и смольной смеси от Covestro (Леверкузен, Германия), которая может быть валидной альтернативой авиакосмическим смолам, в частности для секторов, требующих более высокие производственные темпы», — добавляет Бариле. «Эта смола не такая высокопроизводительная, как те системы, но она хорошо работает с инфузией и соответствует требованиям для крылового бокса. Должен быть некоторый компромисс, если вы хотите снизить стоимость. Мы надеемся, что эта разработка будет способствовать введению AFP технологии в общую авиацию. Это также могло быть использовано в автомобильном секторе».
TRINITI
Novotech также работает в проекте Clean Sky 2 TRINITI — Мультиматериальные термопластиковые высоконапорные азотные танки для самолетов — который начался в 2019 году и закончится в 2021 году. Вход Novotech в этот проект снова эволюционировал из разработки с итальянской авиакосмической компанией. «Мы работали над верификацией потенциала AFP с использованием нашей многослойной ленты в производстве криогенных топливных танков для пусковых носителей versus текущие нитевито-намотанные процессы, используемые», — объясняет Бариле. «По сути, TRINITI разработает многослойную материальную концепцию, похожую на NHYTE, а затем сделает танк с использованием AFP ин-ситу консолидации».
«Преимущество AFP по отношению к FW», — он продолжает, — «в том, что вы можете решить, где вы хотите разместить материал. Вы не ограничены нитью, непременно намотанной вокруг детали. Рассмотрите танк, где у вас много материала на торцевых заглушках, потому что вы не можете резать материал во время нитевитой намотки. Резая и перезапуская волокно/ленты там, где вы хотите с AFP, материал используется только там, где он нужен. Таким образом, вы можете управлять промежутками между лентами, что важно для предотвращения газовой проницаемости. Чтобы сделать это с нитевитой намоткой, вы должны увеличить нанесенный материал, даже потому что с AFP вы используете разрезную ленту, а не towpreg. И затем с ин-ситу консолидацией нет необходимости в автоклаве. Мы продемонстрировали, что AFP может быть жизнеспособной альтернативой и очень доступной».
«В настоящее время CETMA проводит тесты на газовую проницаемость для оценки производительности многослойных материалов versus спецификаций», — говорит Бариле. Требования предоставлены топик менеджером Diehl Aviation (Гильчинг и Дрезден, Германия) для высоконапорного долгосрочного азотного танка, используемого в авиационных системах пожаротушения. Эти танки должны выдерживать температуры -55°C до 85°C на земле, -40°C до 70°C во время полетной операции и давления до 1000 бар.
«Цель — снизить вес и фabricационные шаги», — он отмечает. «Однако стоимость производства этим методом должна быть определена. Вес экономится не размещением ненужного материала, но нитевитая намотка более быстрый процесс по сравнению с AFP». Другой фактор — этот тип танка обычно имеет металлический или пластиковый лайнер, который овервраплен CFRP. Бариле говорит, TRINITI пытается для лайнер-менее (Type V) танк. «Мы избежим газовую проницаемость использованием низкопористого AFP ламината. Мы тестируем в CETMA сейчас с разными комбинациями материалов и готовимся к downselect. Мы затем построим прототип танка, но дизайн танка зависит от downselected материала и финального процесса. Так что это то, к чему мы работаем сейчас. Тестирующая активность будет проведена CTL Composites (Голвей, Ирландия)».
Проект SEAGULL
Сложный проект SEAGULL был начат три года назад. «Наша цель — разработать новое поколение малого гидроплана, включающего новые композитные производственные технологии, гибридный электрический пропульшн и автоматизированное складывающееся крыло, которое мы разработали и запатентовали», — объясняет Лекче. «Намерение — короткий взлет и посадка (STOL) самолет, который конкурентоспособен с вертикальным взлетом и посадкой (VTOL) самолетами но предлагает больше доступности. Мы верим, что это может быть личный самолет, операционируемый с любой поверхности и важная возможность для будущей авиации и мобильности».
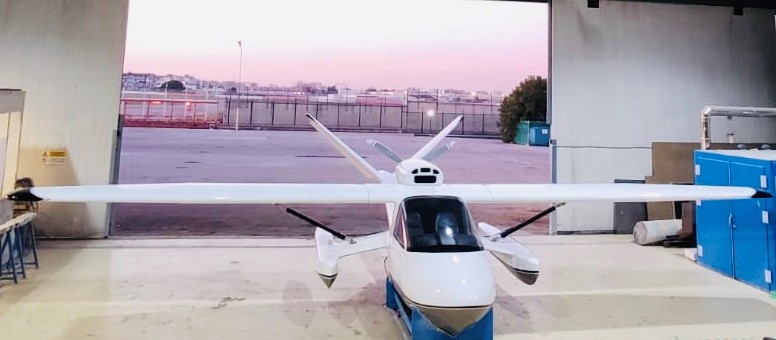
Команда SEAGULL протестировала гибридную пропульсивную систему, построила первый водный прототип и начала водные тесты в октябре. «После завершения этого тестирования мы затем построим летящий прототип в течение еще нескольких месяцев», — говорит Лекче. «Это очень опытная команда, включающая значительные компании с более чем 50 лет опыта в общей авиации».
Летящий прототип SEAGULL будет иметь композитный фюзеляж, хвост и крыло. «Опять, мы будем толкать применение автоматизированного производства с использованием AFP и смольной инфузии», — говорит Бариле. «Одна из главных проблем с композитами использующими эти процессы — стоимость материалов. Действительно, что мы пытаемся сделать — найти также комбинацию материала и процесса, которая более демократична в терминах стоимости».
Смола
- Fraunhofer IPT инновирует термопластиковые композиты для хранения водорода, лопаток двигателей и не только
- Composites Evolution запускает высокопроизводительные препреги и новую технологию UD-лент термопластов
- Оптимизация автоматизированного композитного производства для малообъемных аэроструктур
- Термопластиковые ленты: драйвер инноваций в композитных аэроструктурах
- Устойчивые эпоксидные смолы: перерабатываемые, ремонтопригодные и рециклируемые решения для композитных аэ…
- Karl Mayer представляет новую линию производства UD ленты из термопластика для высококачественного FRP строительст…
- SWM представила потоковую среду Naltex для снижения потерь смолы в процессах VARTM
- Первая термопластичная дверь прокладывает путь к передовительным автокомпозитам
- Консорциум IRG CosiMo нацелен на массовое производство термопластиковых композитов для авиации и автопрома
- Elbit Systems: ведущие композитные решения для Израиля и США