



Fraunhofer IPT инновирует термопластиковые композиты для хранения водорода, лопаток двигателей и не только
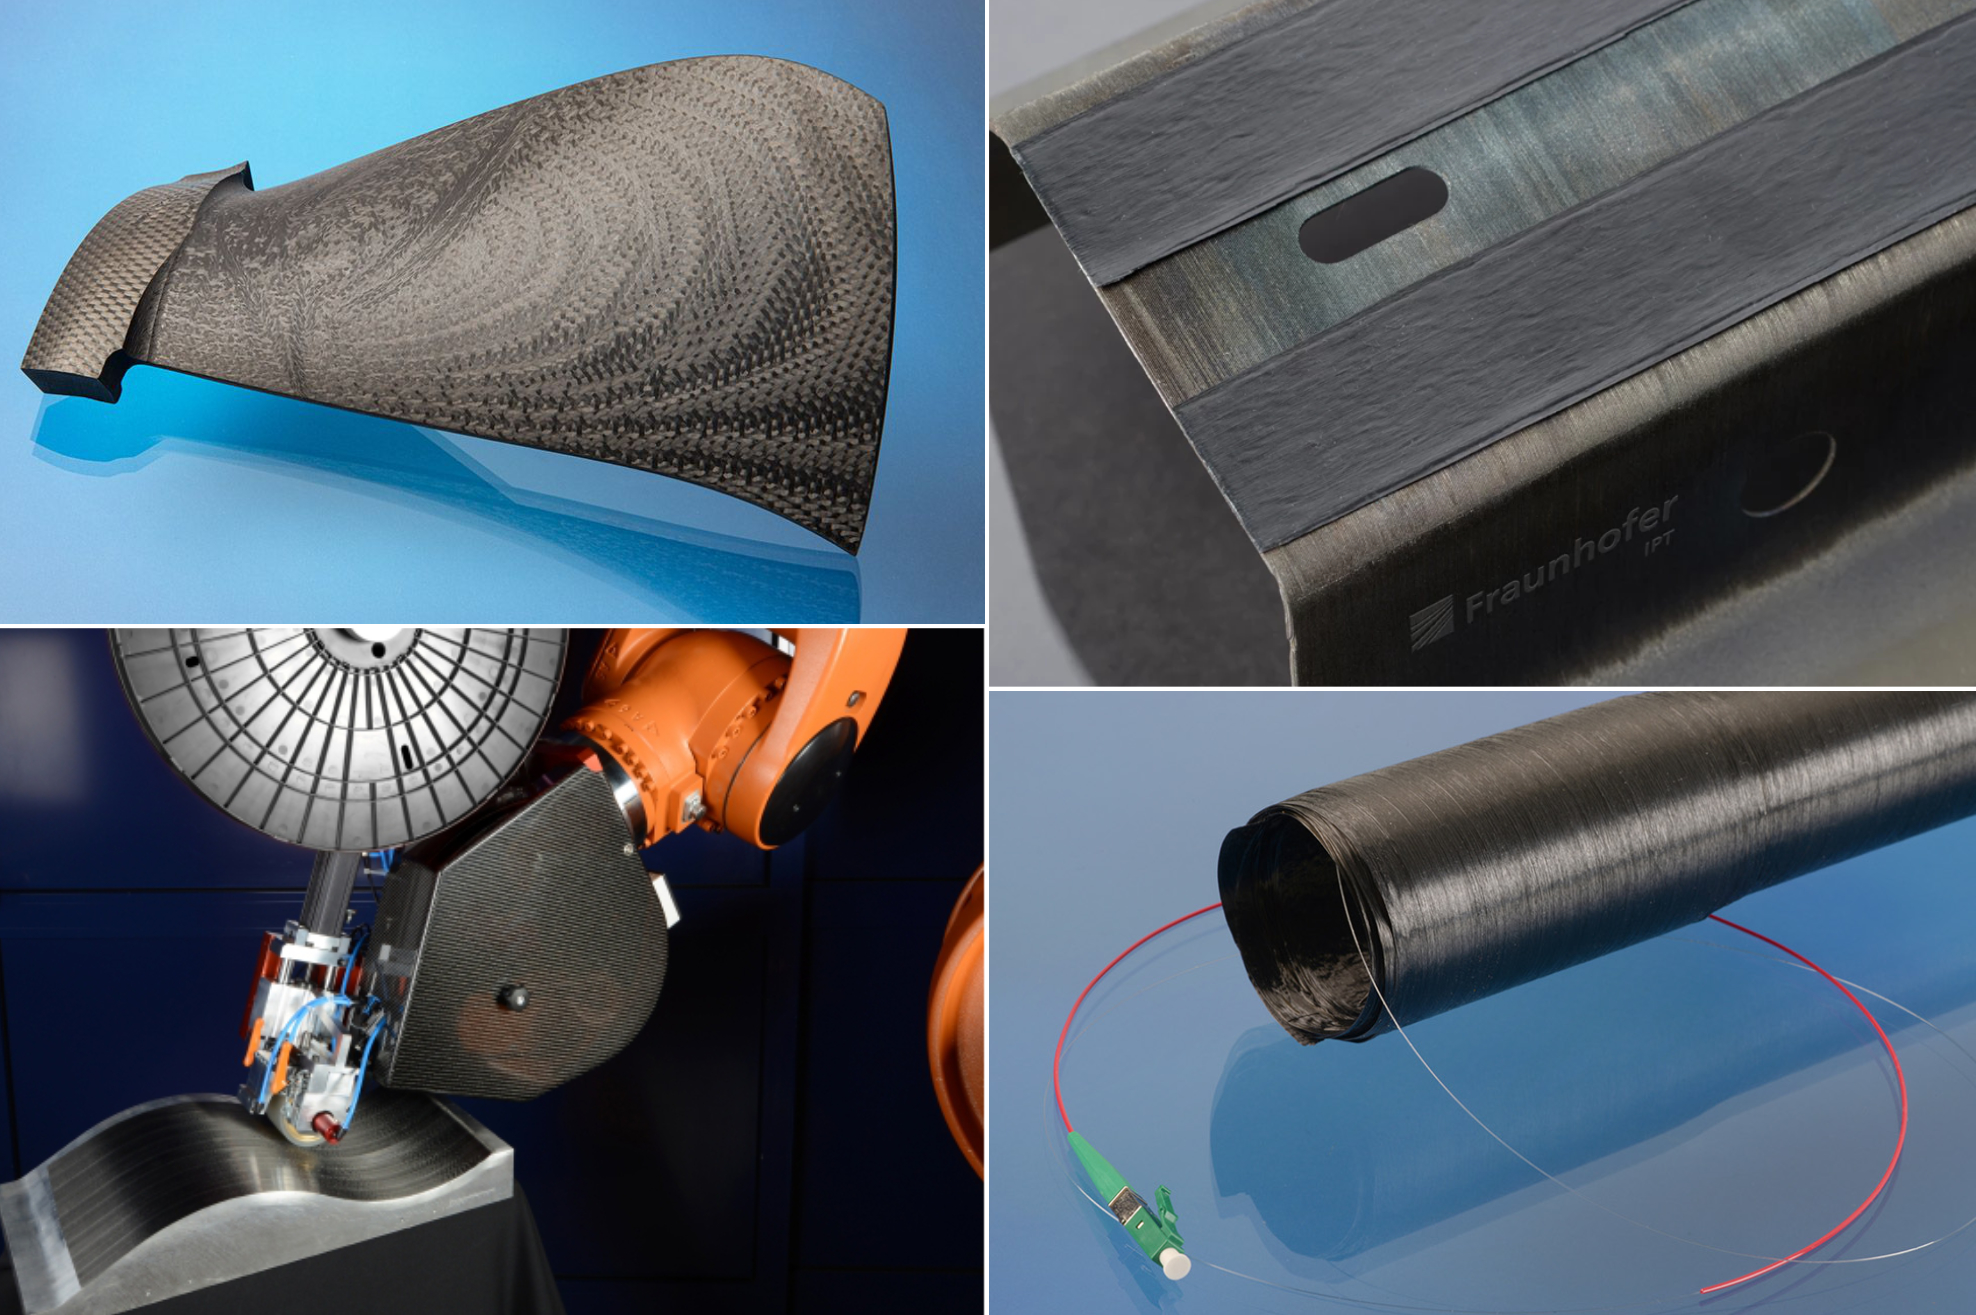
Разработки Fraunhofer IPT включают (по часовой стрелке слева вверху): термопластиковые композитные лопатки вентилятора авиадвигателя, гибридные композитно-металлические структуры с лазерной структурировкой и AFP, структурный мониторинг состояния (SHM) композитов и системы обработки термопластиковых композитных лент, такие как PrePro 2D и PrePro3D, коммерциализированные Conbility. Фото: Fraunhofer IPT
В декабре 2020 года я опубликовал статью о том, как Fraunhofer Institute for Production Technology (IPT, Ахен, Германия) разрабатывает полностью автоматизированную укладку и формовку для термопластиковых углеродно-волокнистых полимеров (CFRP) лопаток вентилятора авиадвигателя. In-situ консолидация (ISC) термопластиковой композитной ленты, оказывается, тема, которую Fraunhofer IPT знает хорошо, развивая эту технологию в начале вместе с пионерами ISC Accudyne Systems Inc. (Ньюарк, Делавэр, США) и Automated Dynamics, теперь Trelleborg Sealing Solutions Albany (TSS Albany, Никсайуна, НЙ, США). [Подробнее об пионерах ISC см. «Консолидация термопластиковых аэроструктур на месте, Часть 1 и Часть 2».] «IPT активна в лазерной укладке ленты (LATW) с 1988 года, и это остается одной из наших главных тем», — объясняет д-р Хеннинг Янсен, главный инженер и руководитель отдела волокнисто-армированных пластиков и лазерных системных технологий Fraunhofer IPT. Он отмечает, что технология LATW сильно изменилась, особенно за последние 10-15 лет. Этот блог дает больше деталей о развитии Fraunhofer IPT в LATW и термопластиковых композитах шире, а также о том, куда институт видит будущее технологии.
Эволюция лазерной укладки ленты
«Когда мы начинали 30 лет назад, лазерная технология не была готова к высокоскоростной обработке термопластиковых композитов», — говорит Янсен. «Можете представить, что, особенно на стороне управления, у вас была только аналоговая камера. Сейчас у нас намного лучшая технология. Например, когда мы разрабатывали компактную лазерную укладную головку в 2008 году, что привело к основанию AFPT Germany (Дерт, Германия), нам приходилось использовать камеру 16x16 пикселей с частотой кадров всего 8 кадров в секунду. Сейчас мы легко имеем 640x480 пикселей и обработку 50 и более кадров в секунду». Он объясняет, что это важно, «потому что с разработанной нами лазерной укладкой ленты одно из главных преимуществ — вы можете заглянуть внутрь процесса и менять мощность обработки за миллисекунды. Это дает хорошее преимущество, например, когда вы обходите сложные геометрии, такие как купол сосудов под давлением, где скорость укладки снижается, и вы должны понизить мощность лазерного нагрева. Затем вы должны перерегулировать, когда укладка снова набирает скорость вдоль цилиндра бака. Это было невозможно 15 лет назад, потому что лазер, система управления и термовизионные технологии не были готовы или были слишком дорогими и не такими мощными, как сегодня.
Янсен продолжает: «Так что на цифровой стороне произошло много развития. Сейчас, например, мы поставляем что-то вроде цифрового двойника, где можно наложить всю информацию с датчиков на сосуд под давлением, чтобы сравнить деталь как изготовленную с цифровым дизайном для оценки качества и предсказания производительности. Использование виртуальных датчиков процессов и моделей также позволяет предсказать прочность ламината, определяемую его историей обработки». Это важно, потому что LATW с термопластиковой лентой использует быстрый нагрев и охлаждение, где свойства материала и детали определяются в процессе укладки самой по себе, из-за отсутствия термической пост-обработки, отмечает он. Критически важно, следовательно, иметь способность быстрого процессного контроля.
Также были разработки в материалах, говорит Янсен. «Двадцать лет назад было ограниченное количество материалов термопластиковых композитных лент, таких как APC-2 от Cytec, теперь Solvay (Альфaretта, Джорджия, США)», — объясняет он. «Но сейчас намного больше материалов квалифицировано для промышленных применений, и у вас есть много коммерческих материалов, например полипропилен (PP), армированный углеродным и стекловолокном, а также полиамид шесть (PA6), который довольно много используется в автопромышленности. Также теперь есть применения LATW, более ориентированные на массовое производство. Например, есть толчок к удерживающим втулкам и другим деталям в электродвигателях. Это простые кольца или трубы из термопластиковых композитов, но в объемах 10 000–50 000 в год».
ambliFIBRE, трубы для нефти и газа
Часть цифрового контроля в LATW, которую описывает Янсен выше, была разработана в проекте ambliFIBRE (2015-2018). «В проекте было много партнеров», — говорит он, — «но одним был Baker Hughes (Ньюкасл, Англия и Хьюстон, Техас, США), и мы использовали наше LATW оборудование для их неметаллических труб». Обратите внимание, что вскоре после завершения ambliFIBRE в 2018 году Baker Hughes анонсировала совместное предприятие с Saudi Aramco (Эр-Рияд, Саудовская Аравия) для расширения использования неметаллических труб, включая возможное использование углеродно-волокнистого пластика (CFRP).
Baker Hughes теперь нацелена ускорить внедрение неметаллических материалов в энергетическом секторе, и есть другие компании, использующие лазерные технологии для труб, такие как Magma (Портсмут, Великобритания). (См. «Термопластиковые трубы на подъеме в глубоком море» и «Magma Global поставляет высоконапорный композитный райзер...»).
«Также довольно часто используют лазерную укладку ленты для термопластиковых композитных райзеров и трубопроводов», — говорит Янсен. «Хотя это еще не общеизвестно в других отраслях». Он добавляет, что много недавнего внимания к LATW уделено бакам для хранения водорода, но технология уже имеет гораздо более широкое применение.
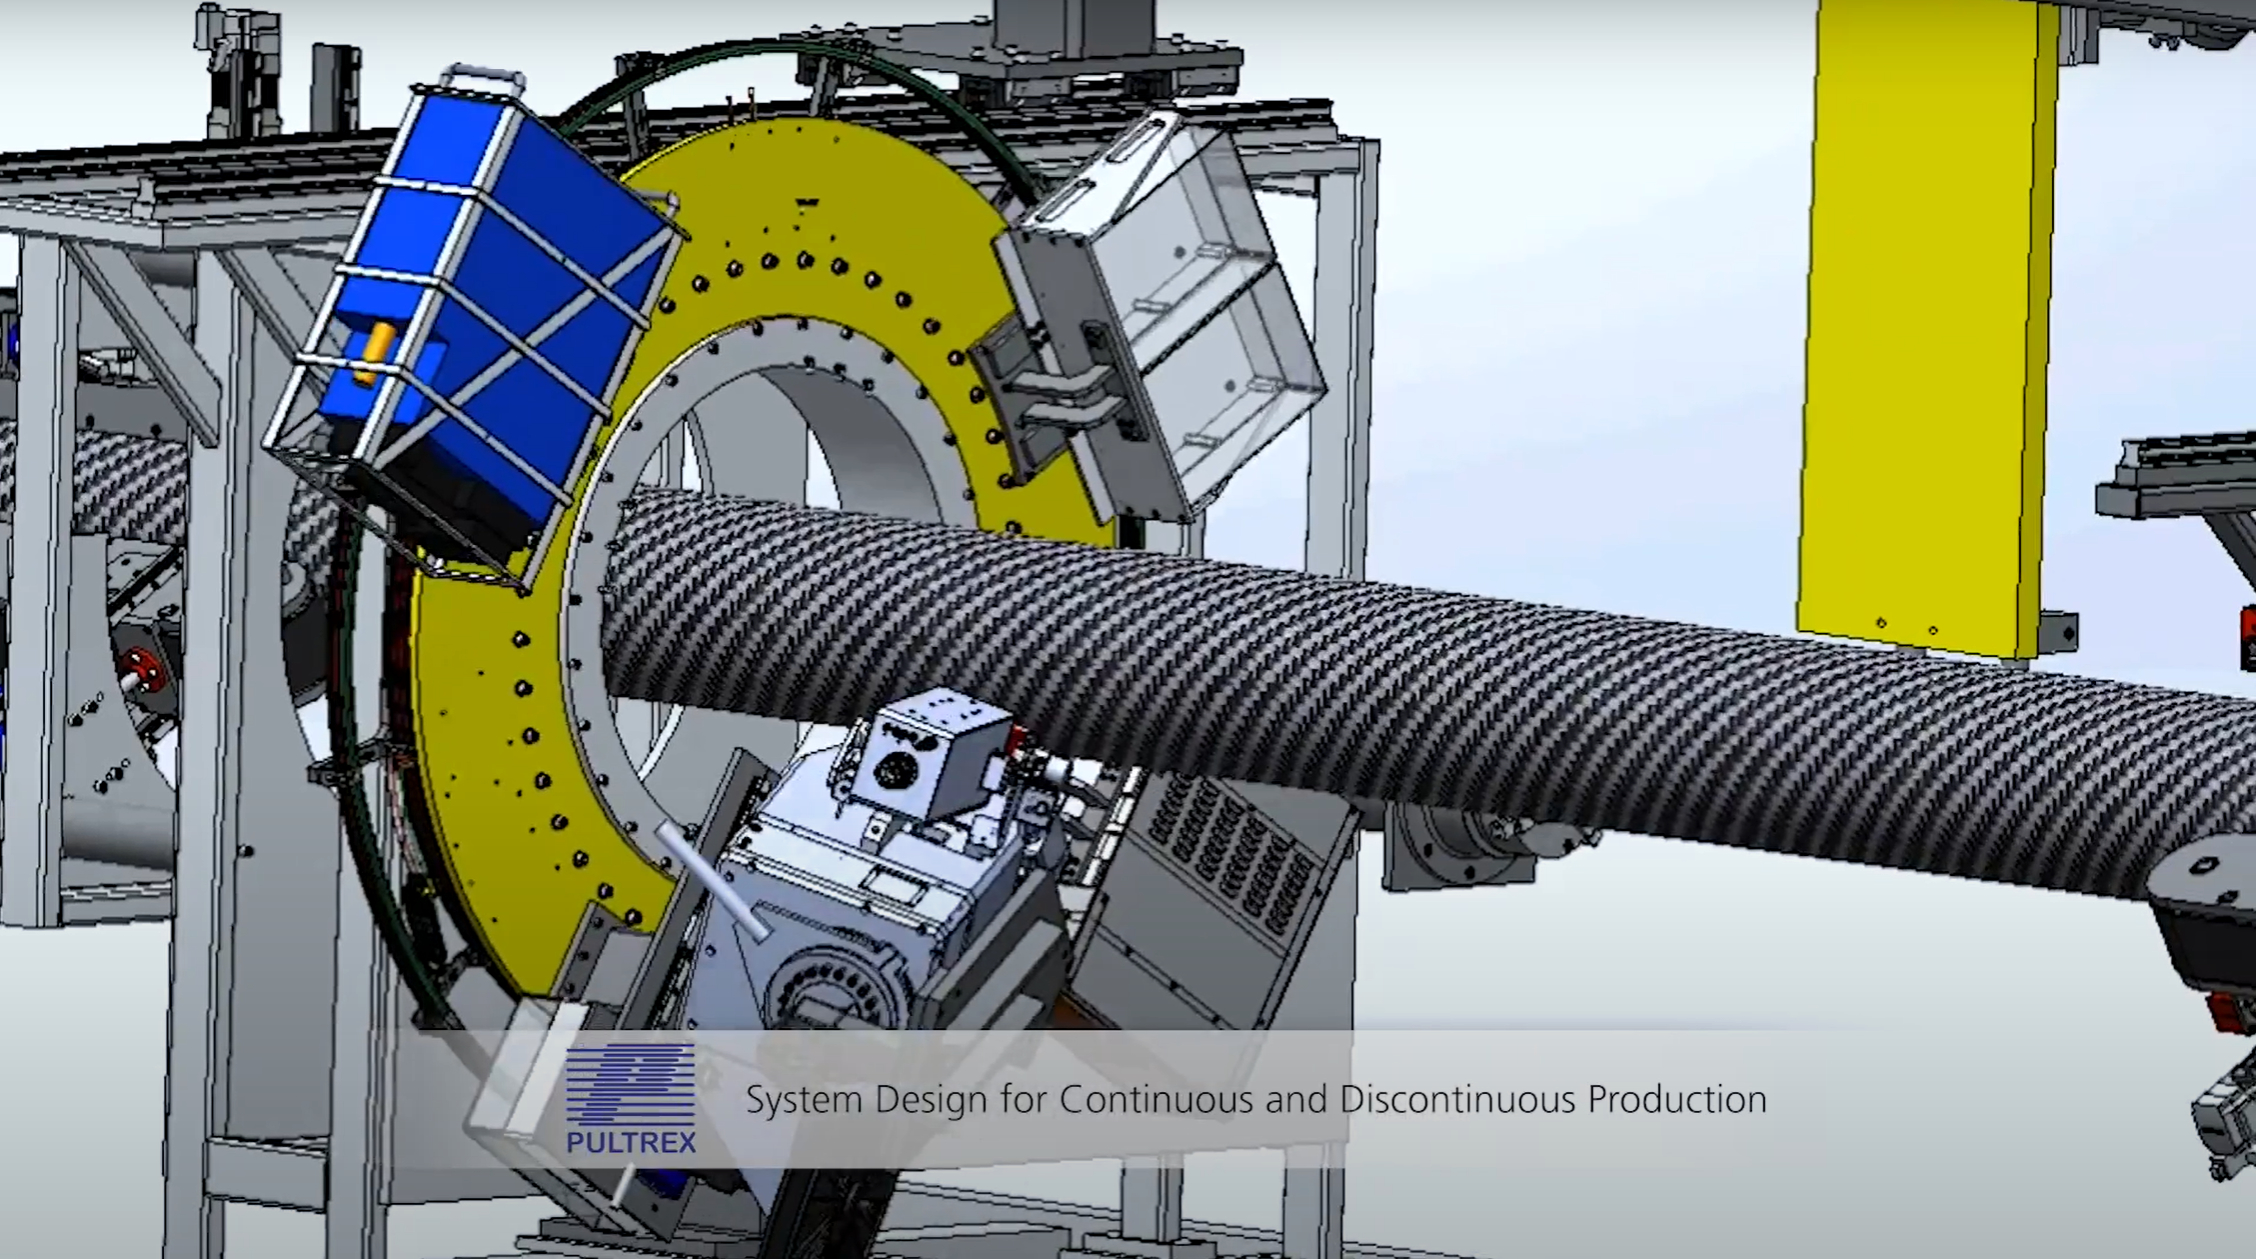
В рамках проекта ambliFIBRE Fraunhofer IPT разработала цифровые модели процессного контроля для дискретной (например, баки) и непрерывной укладки ленты, например, для производства труб длиной в несколько километров. Фото: видео Fraunhofer IPT для проекта ambliFIBRE
«И то, что мы в Fraunhofer IPT предлагаем для этих применений, является ключевым», — говорит Янсен. «Очевидно, мы не ведем полноценную производственную линию для непрерывного производства труб здесь в институте, но что мы предлагаем нашим клиентам — это тестирование материалов и квалификация продукта. Есть пирамида тестирования, например, основанная на DNV-GL F114, начиная с квалификации и тестирования полимера и волокон, а затем масштабируя до микроструктуры или мезоструктуры композитного ламината. Так что мы делаем много тестов на уровне купонов, а затем масштабируем до более мелких труб и представительных труб, например, потому что укладка дает другие свойства, чем прессование или автоматизированная укладка ленты (ATL)».
Также он отмечает: «потому что в материале возникают разные напряжения, многие из этих композитных материалов тестируются в мелких трубах, например, 2-3 дюйма до нескольких метров длиной. Так что мы делаем это тестирование, а затем применяем наше процессное понимание для реальной длины детали, например, 2-3 километра. И это очень интересно, потому что время обработки на такой длине может составлять пару дней, и нужно учитывать усадку и другие факторы, такие как изменения температуры окружающего воздуха, которые могут иметь довольно большое влияние».
LATW в баках для хранения водорода
Янсен говорит, что Fraunhofer IPT работает с нефтегазовыми компаниями с 2000 года. «А потом, восемь лет назад, мы выяснили, что это почти та же технология, которая нужна для водородных баков», — вспоминает он. «И сейчас у нас большая инициатива по производству водорода здесь в IPT и углеродно-волокнистых композитах в топливных элементах. Мы создаем 80-миллионный евро объект для автоматизированного производства топливных элементов и также инвестируем в новый, довольно большой укладный объект, чтобы мы могли производить детали до 7 метров длиной и 2,5 метров в диаметре, которые также будем использовать для крупных сосудов под давлением».
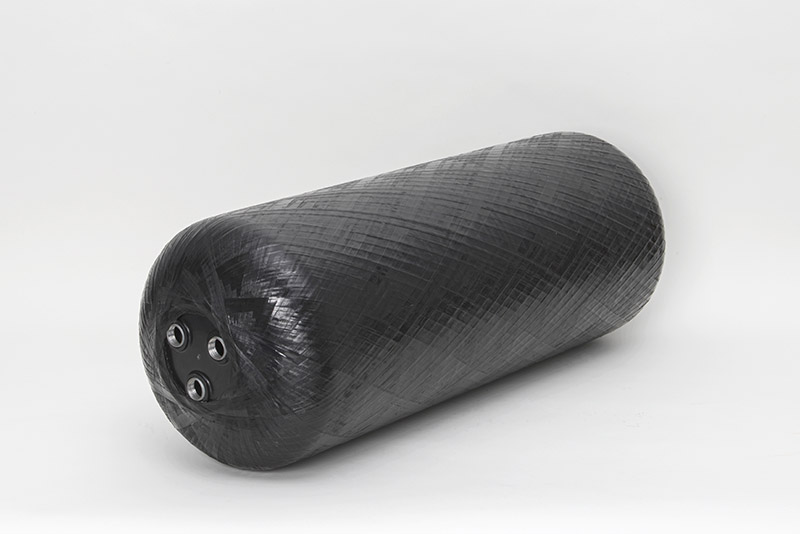
LATW с термопластиковыми композитными лентами еще не является состоянием искусства для производства сосудов под давлением, говорит Янсен, «потому что химия термопластов, их обработка и долговечность все еще исследуются. Но наша сильная вера в том, что низкая проницаемость, вязкость и перерабатываемость, которые предлагают термопласты, важны». Он также видит потенциал термопластов в сосудах под давлением Типа V, которые полностью композитные, но не используют отдельный термопластиковый лайнер. «Они могут стать будущим решением для некоторых мобильных применений хранения водорода, таких как грузовики на топливных элементах».
«Мы также видим, что обычная термореактивная филаментная намотка ограничена по минимальным углам намотки», — говорит Янсен. «Например, вы должны обходить купола спиралевыми слоями с углом волокна не намного меньше 10°. Так что вы не можете положить 0° армирование в обычный намотанный бак». Однако, он утверждает, «в классической LATW входящий термопластиковый препрег напрямую сваркивается к подложке, так что вы можете идти в любом направлении, что дает гораздо больше свободы проектирования. Мы сейчас ведем проекты с партнерами из автопромышленности для разработки термопластиковых сосудов под давлением для хранения водорода, которые безопасны, энергоэффективны и легко перерабатываются».
Термопластиковые композитные лопатки вентилятора
Fraunhofer IPT имеет очень сильный бэкграунд в турбомашиностроении, говорит Янсен. «У нас здесь в Ахене Международный центр производства турбомашин (ICTM), преконкурентное сообщество, где мы работаем с производителями двигателей и их поставщиками совместно в преконкурентных R&D проектах для разработки и улучшения производственных технологий».
Он отмечает, что в последние 20 лет фокус был в основном на механической обработке титана или никелевых сплавов для передовых продуктов компрессорной секции и турбин, таких как блisk (интегрированный диск с лопатками). В то время как в холодной секции детали из композитных материалов — такие как углеродно-волокнистые лопатки вентилятора — разрабатывались GE в 1990-х и сейчас в эксплуатации в GE90 и GEnx. «Теперь, однако, керамические матричные композиты (CMC) рассматриваются как материалы следующего поколения для горячей секции реактивных двигателей», — говорит Янсен, — «позволяя более высокие температуры при меньшем весе для большей эффективности».
«Производство деталей из композитов по сравнению с металлом очень отличается», — продолжает он. «В металле вы начинаете с массива материала и получаете деталь субтрактивной обработкой, в основном механической, так что дизайн не так зависит от производства. В композитах всё точно наоборот — всегда требуется какой-то генеративный процесс. Поэтому мы решили, что будем рассматривать новые стратегии лопаток вентилятора с точки зрения производства».
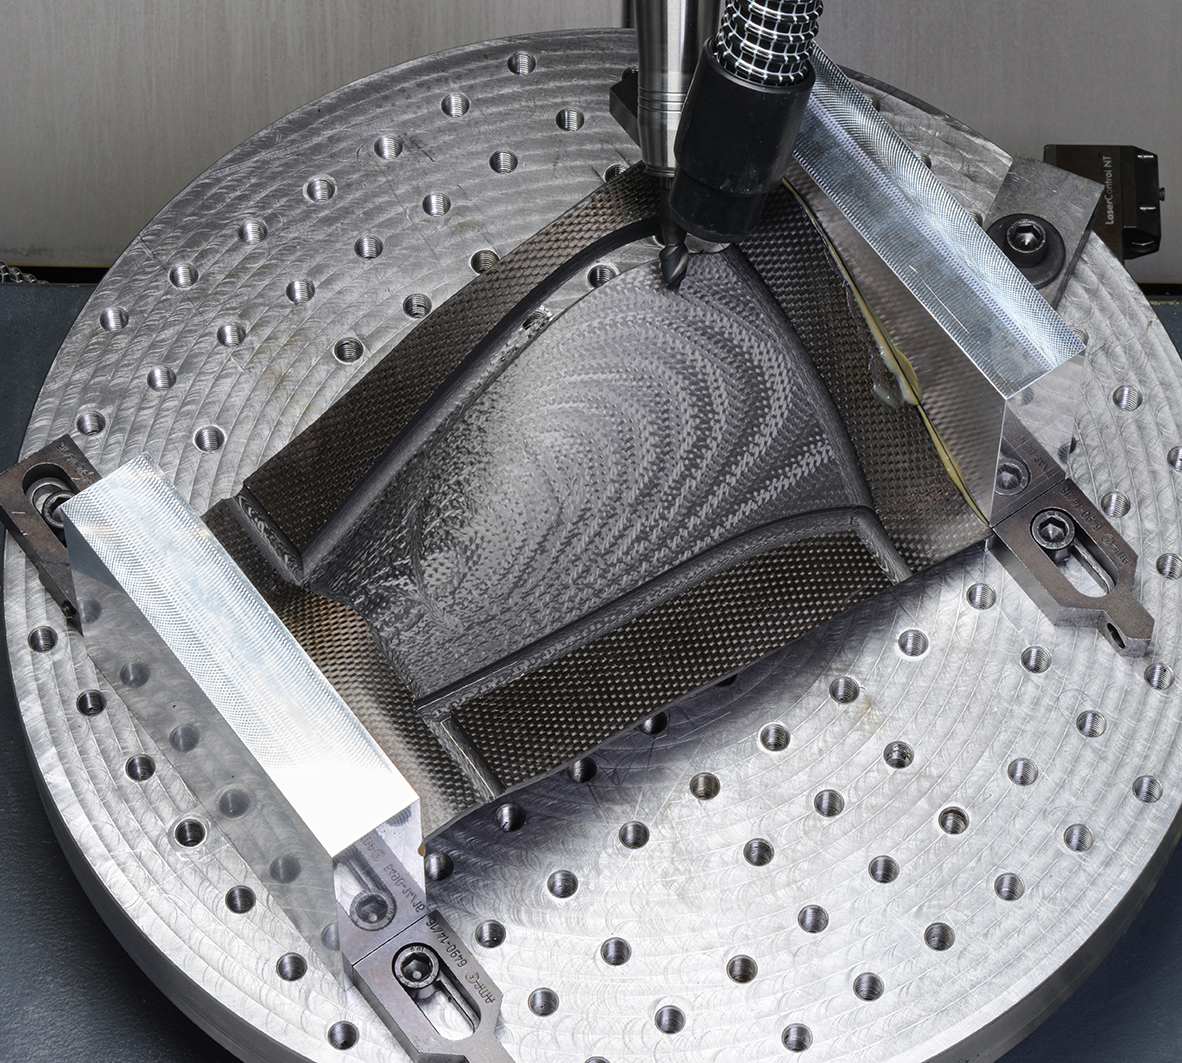
Он также отмечает совместное предприятие Clean Sky 2, в котором Fraunhofer возглавляет деятельность по эко-дизайну. Fraunhofer IPT фокусируется на эко-дизайне для двигателей, включающем оценку жизненного цикла и оценку воздействия на окружающую среду. «Именно поэтому мы начали смотреть на термопластиковые композиты», — объясняет он. «Пока мы на очень низком TRL [уровне технологической готовности]. На данный момент развитие идет в производстве и испытании разных процессных маршрутов, таких как укладка близкой к чистовой форме и немного термоформовка — что больше похоже на калибровку — и затем финишная обработка механической обработкой. Так что еще довольно много работы впереди».
Между тем, Fraunhofer IPT расширяет свою экспертизу в механической обработке металлических компонентов авиадвигателей на композиты, используя свою цифровую технологию для мониторинга и оценки параметров обработки на каждой лопатке. Но разве цель в композитах не в отходе от субтрактивного производства к более аддитивному для меньших отходов? «Да, но для некоторых процессных маршрутов механическая обработка необходима для соблюдения размерных допусков», — говорит Янсен. «На чем мы работаем прямо сейчас — это очень близкая к чистовой форме».
Он указывает, что разрабатываемый дизайн — это 0,75-дюймовый термопластиковый ламинат у корня и только 2 миллиметра на кончике. «И есть разные стратегии дизайна, которые мы обсуждаем вместе с инженерами-проектировщиками. Также, есть ли у вас автоклав или пресс для такого высоконагруженного детали? Это также сыграет роль по поводу внутренних напряжений, потому что мы знаем, что эта лопатка немного крутится при вращении. И, конечно, удар птицы — ключевая проблема». Для последнего Янсен видит увеличенную вязкость термопластов как эйблер, указывая, что PPS (полифенилен сульфид) композиты используются в передовых краях крыла именно по этой причине.
Будущие применения термопластиковых композитов
Я спрашивал о возможности использования термопластиковых композитов в гондолях двигателей, что, возможно, могло бы помочь решить четыре недавних инцидента с вылетом лопаток, где, как сообщалось в статье Aviation Week марта 2021 года:
«... повреждения, вызванные фрагментами лопаток, ударяющими в секции обтекателя двигателя, или гондолы, вызвали цепочку событий, приведших к отлому больших кусков структуры, включая части входных устройств двигателя и фанатные капота». Во всех четырех авариях фюзеляж самолета пострадал, и для рейса Southwest 1380 в апреле 2018 года одно из окон было вырвано, вызвав гибель пассажира.
«Есть некоторый интерес от индустрии к использованию термопластиковых композитов в отсеках двигателей», — говорит Янсен, — «однако, это долгосрочное развитие». Одна проблема для такого развития — сертификация авиационными властями, другая область, где Fraunhofer IPT активно. «Мы сейчас обсуждаем с органами сертификации, как помочь сократить усилия по сертификации, цифрово доказывая, что новые производственные процессы соответствуют текущим и развивающимся стандартам. Так что это новый способ мышления. В производстве 21-го века доступно так много данных, это не просто сертификация одного процесса или одного дизайна тестированием, а затем это замораживается». Другими словами, сегодняшний акцент на Индустрии 4.0 и Композитах 4.0 в том, что датчики и AI-программное обеспечение будут непрерывно собирать данные и развивать интеллект, который затем будет непрерывно оптимизировать производство и, в свою очередь, отправлять этот интеллект назад в цифровую нить для улучшения дизайнов. Это действительно очень отличается от сегодняшнего производства.
Работа Fraunhofer IPT по сертификации, говорит Янсен, «может помочь внедрить новые технологии, такие как термопластиковые композиты для деталей двигателей — то есть, когда все аспекты, включая технологию, дизайн и управление рисками, будут рассмотрены». Он утверждает, что термопластиковые композиты предлагают огромный потенциал для преодоления ключевых вызовов в разнообразных промышленных секторах, и отмечает, что Fraunhofer IPT работает над преодолением сложности обработки термопластиковых композитов — например, используя новые доступные цифровые производственные методы. «Кроме того, потенциал термопластиковых композитов может быть полностью реализован только тогда, когда будет рассмотрен полный жизненный цикл — включая повторное использование и переработку», — говорит Янсен. «Таким образом, Fraunhofer IPT также работает над механической переработкой термопластиковых композитов. Мы видим, что будет возможно получить высокоценный переработанный материал, учитывая как данные, генерируемые при производстве, так и те, что генерируются в течение всего жизненного цикла композитных компонентов».
Смола
- Covestro расширяет портфель CFRTP новой линией лент и гибридным литьем под давлением
- Топ 2021 лазерные граверы для кастомных лезвий и рукоятей ножей
- Проект RECONTRAS продвигает микроволновую и лазерную сварку для перерабатываемого композитного производства
- OTOMcomposite запускает передовое ПО для лазерно-ассистированной укладки и намотки ленты в Composites 4.0
- Мастерство термоформования: экспертное устранение неисправностей для термопластиковых композитов
- Chevrolet Silverado 2019: легкие термопластиковые кронштейны бампера повышают производительность
- TPAC и TPRC представляют TPC-Cycle: устойчивая переработка высокопроизводительных термопластичных композитов
- Экспертное руководство по сварке термопластиковых композитов
- Консорциум IRG CosiMo нацелен на массовое производство термопластиковых композитов для авиации и автопрома
- RTP Company представляет легкие высокопрочные термопластичные композиции