



Мастерство термоформования: экспертное устранение неисправностей для термопластиковых композитов
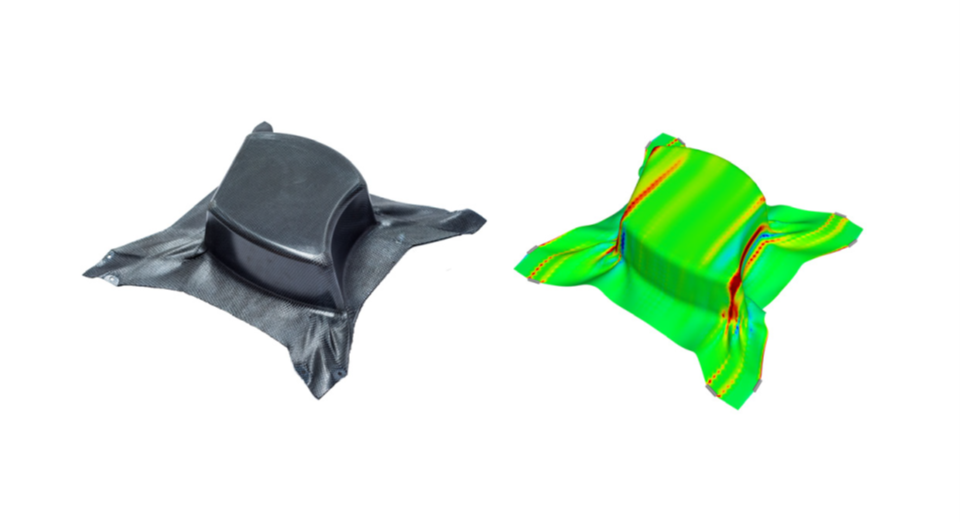
Примечание: Информация и изображения для этой статьи были получены из курса «Продвинутое формование термопластиковых композитов», преподаваемого Термопластиковым композитным исследовательским центром (TPRC).
Термопластиковые композиты (TPC) впервые получили преимущество с требованием более высоких темпов производства в авиации и других легковесных применениях. Производство детали за считанные минуты сделало термоформование (также известное как штамповку) самым распространенным процессом термопластиковых композитов и первым для массового производства летающих деталей (см. «Внутри горячей точки термопластиковых композитов» и «Термопластиковые композиты сокращают время...»).
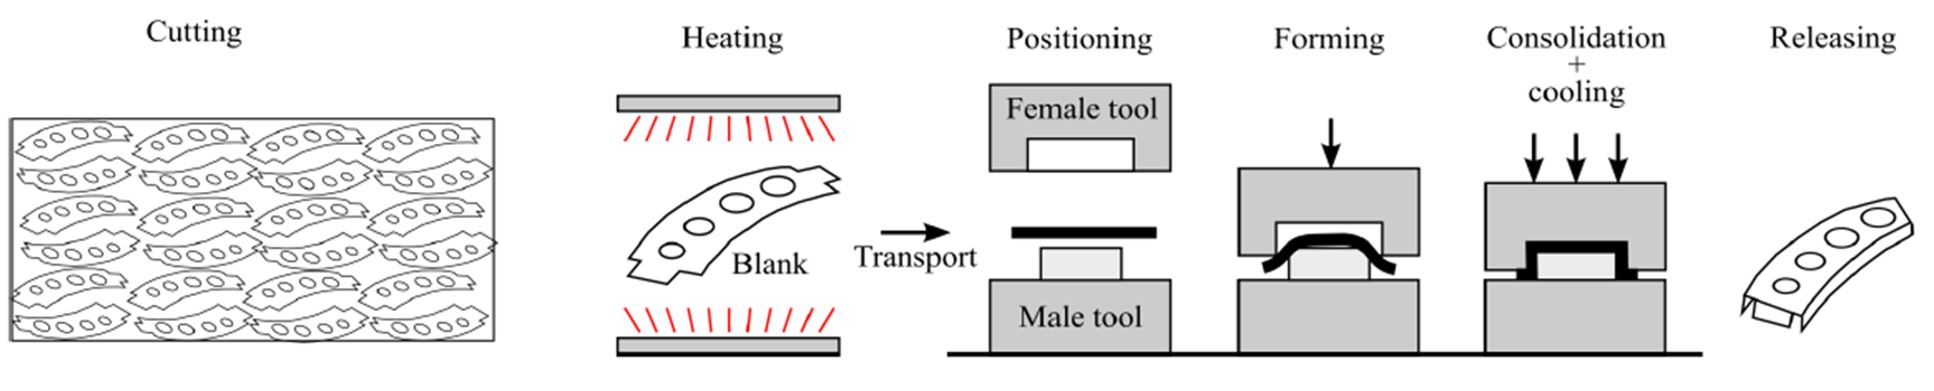
Процесс начинается с заготовки — предварительно консолидированного термопластикового композитного ламината с требуемой ориентацией слоев — и включает следующие шаги (Рис. 1): Подготовка заготовки (резка и фиксация), нагрев заготовки, перенос в форму, позиционирование заготовки, формовка, охлаждение, извлечение детали из формы и обрезка/финишная обработка. Процесс термоформования — простая концепция, но включает сложности и вызовы, которые должны быть решены для достижения повторяемых, высококачественных композитных деталей.
Избегание сморщиваний
Сморщивание — это визуальный и функциональный дефект. Его можно описать как выгиб материала вне плоскости. Главная причина — недостаточные сдвиговые деформации, такие как межслойное скольжение и внутрислойный сдвиг, во время обработки. Сморщивание преимущественно возникает на двойно кривых поверхностях. Рассмотрите следующие действия для минимизации сморщиваний.
Достаточный предварительный нагрев и быстрый перенос. Во время формовки заготовки температура должна оставаться выше температуры плавления (Tm) матрицы TPC, чтобы позволить сдвиговую деформацию. Учтите, что во время переноса от стадии предварительного нагрева к форме температура может значительно снизиться — возможно, на 40-50 °C за три секунды. Таким образом, предварительный нагрев должен быть достаточно высоким, чтобы полимер оставался выше Tm — или температуры стекловидения (Tg) для аморфных полимеров — после переноса и во время формовки. Холодная заготовка не деформируется должным образом и развивает сморщивания. Однако остерегайтесь не перегревать заготовку, чтобы избежать деградации полимера.
Стиль тканья ткани и укладка. Ткани типа harness-satin (HS) имеют лучшую драпируемость из-за более легкой внутриплоскостной сдвиговой деформации, что помогает предотвратить сморщивания. Драпируемость тканых тканей, от высшей к низшей: 8HS > 5HS > 2 x 2 твилл > простое переплетение. 5HS ткань часто является хорошей отправной точкой, потому что она балансирует драпируемость и механическую производительность. Заготовки, сделанные с использованием однопревосходящих (UD) усилений, склонны к сморщиваниям больше, чем ткани HS, из-за высокого трения между волокнами, которое сопротивляется внутриплоскостному сдвигу. Разрешение внутриплоскостного сдвига — ключ к успеху при формовке UD заготовок, особенно с двойно кривыми поверхностями.
Ориентации слоев, такие как [0, 90, ±45]s, найденные в квази-изотропной укладке, могут inhibировать сдвиговую деформацию, что усиливает сморщивания. Альтернативно, крестообразные укладки (например, [0, 90]) помогут предотвратить сморщивания, потому что сдвиг не ограничен другими слоями.
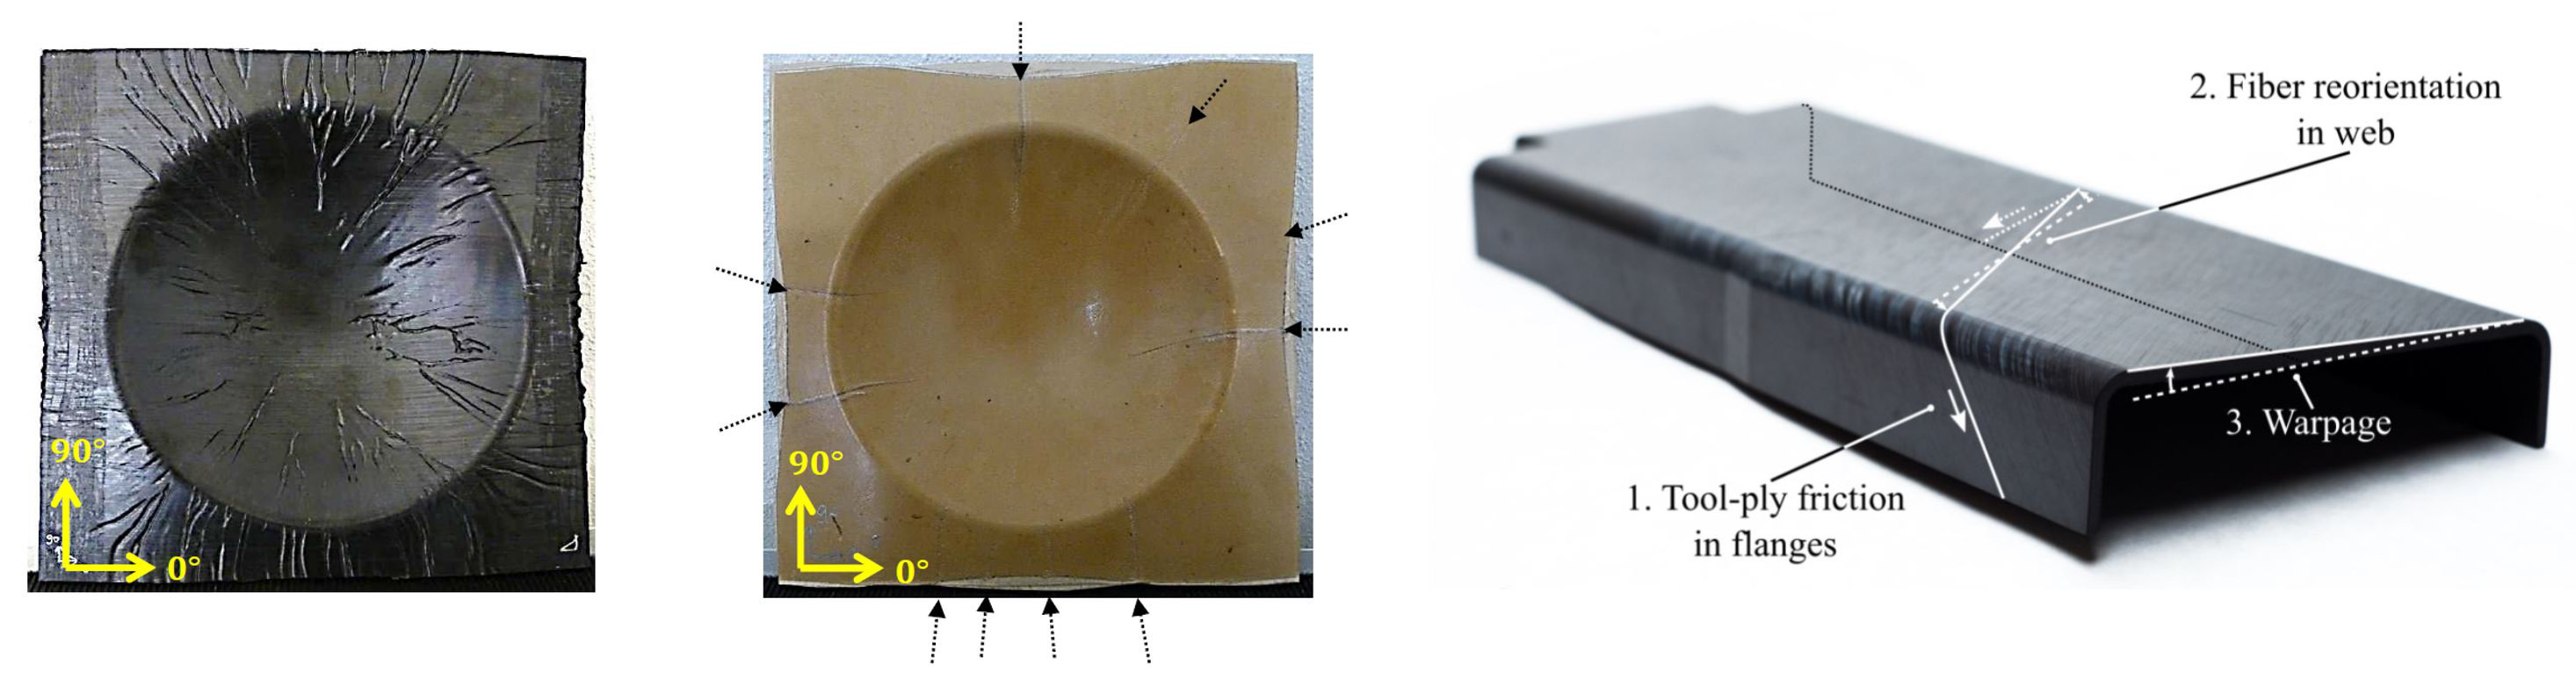
Рис. 2. Избегание сморщиваний и варпинга
Полусферическая деталь показывает много мелких и крупных сморщиваний с UD заготовкой (слева), в то время как только крупные сморщивания видны с 8HS заготовкой (справа). Варпинг в этом композитном спаре результатировал из реориентации волокна из-за трения инструмент-слой в фланцах. Photo credit: «Формовочные пределы термопластиковых композитов» Д.Дж. Вольтхайзен и др. (слева) и «Быстрое производство адаптированных термопластиковых композитов автоматизированной укладкой и штамповкой» Тице К. Сланге (справа).
Подготовка и фиксация заготовки. Зажимы и натяжители могут использоваться для удержания заготовки в натяжении в областях, склонных к выгибу вне плоскости. Нахождение оптимизированной конфигурации может быть трудоемким, с множественными итерациями, но использование ПО симуляции процесса помогает. Правильное натяжение заготовки также предотвращает ее провисание, которое может вызвать проблемы во время переноса и формовки. Такие проблемы включают раннее касание заготовкой формы, что может поместить слишком много материала на форму до того, как драпирование может произойти, приводя к забукованию и сморщиваниям. Заготовка также может провиснуть и коснуться нагревателя, что может повредить заготовку или остановить процесс.
Оптимизация конечной геометрии заготовки и резка ее до близкой к чистовой формы может предотвратить сморщивания и снизить отходы. Срезы и дюртсы также могут помочь предотвратить выгиб вне плоскости, снижая волокнистые напряжения для лучшей формовки.
Преодоление вызовов с дизайном формы
Во время термоформования и подобных формовочных процессов сама форма может представлять вызовы. Правильный дизайн формы может помочь предотвратить проблемы с затратами на форму, нагревом, дефектами деталей и извлечением.
Материалы инструментальной формы. Для выбора правильного материала для термоформировочной формы рассмотрите материалы, используемые для финальной детали, так как они будут влиять на требуемую температуру формы (Tmold). Например, следуя правилу большого пальца Tmold = (Tm + Tg)/2, деталь из усиленного PPS (полифениленсульфид Tm = 280 °C) потребует Tmold примерно 180 °C. (Аморфные и полукристаллические термопластиковые полимеры имеют Tg, но полукристаллические полимеры также имеют Tm.) Таким образом, металлическая форма требуется для проведения достаточного тепла от пластины нагреваемого пресса или нагреваемого инструмента для формовки детали. Проводимость также необходима для эффективного охлаждения детали. Однако для детали, сделанной с усиленным PMMA (полиметилметакрилат), который имеет гораздо более низкую Tg (~100 °C), деревянный или эпоксидный инструмент при комнатной температуре может быть достаточен.
Другие соображения включают текущую фазу разработки и доступный бюджет, но также количество деталей, производимых с инструментом. Во время обработки инструментальные формы подвергаются трению, высокой температуре и давлению. Поскольку дерево и эпоксид имеют более низкую теплостойкость и несущую способность по сравнению с металлами, формы из этих материалов будут иметь более короткий срок службы и более подходят для малой серии производства, в то время как металлические инструменты будут предпочтительны для крупносерийного производства.
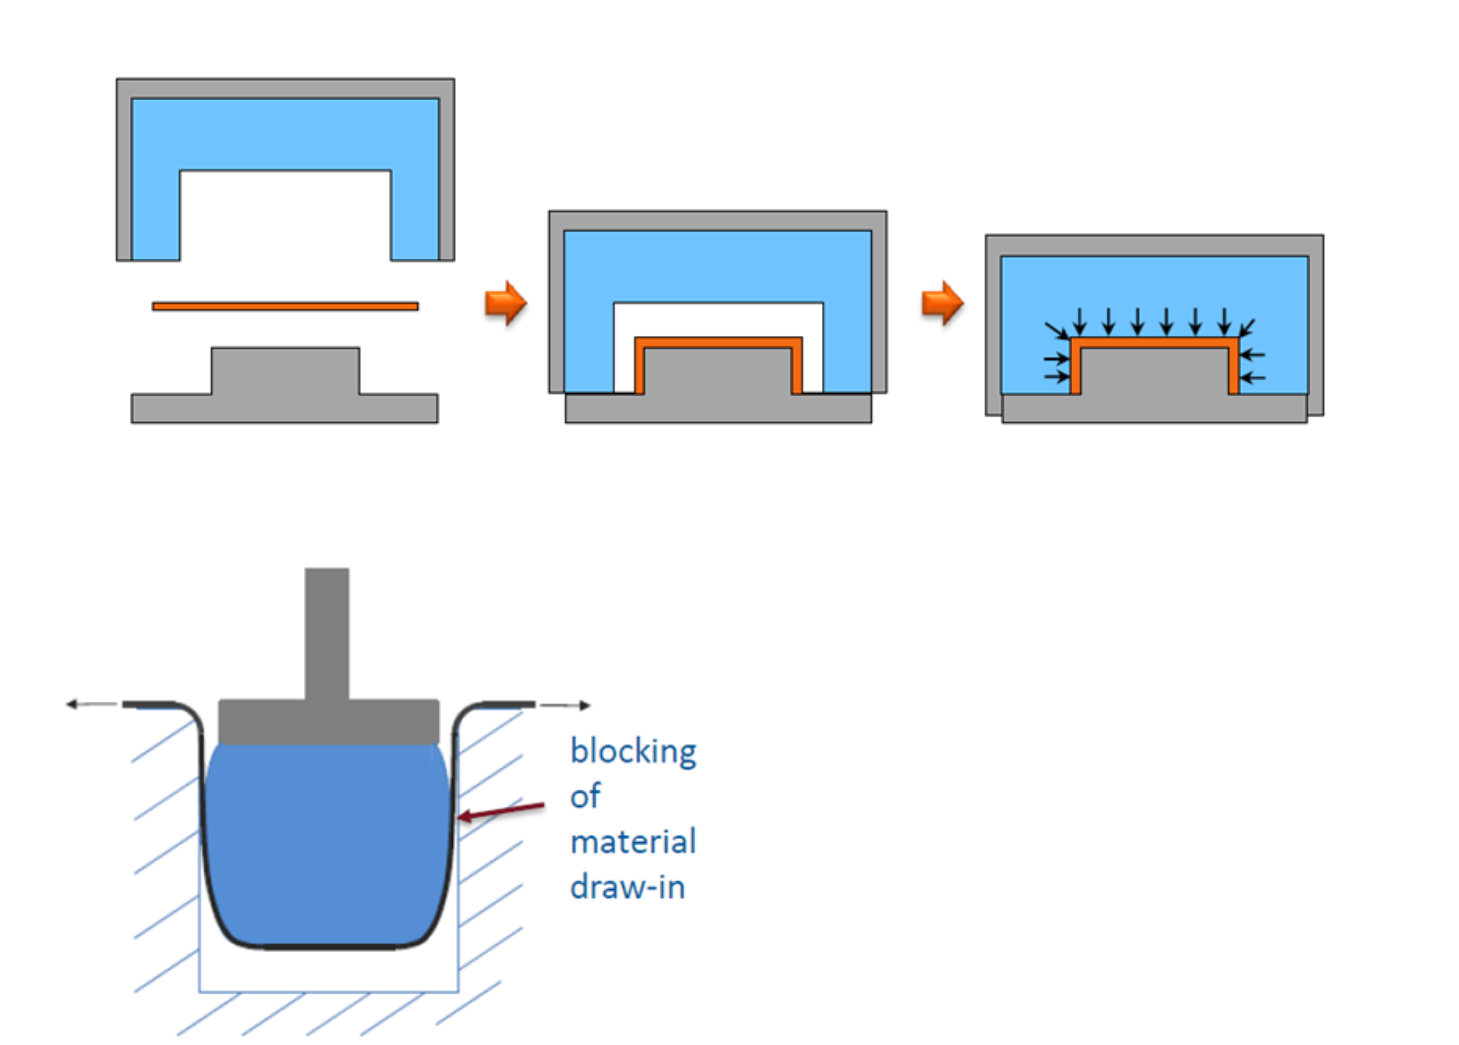
Другая материальная система для рассмотрения для инструментирования — металл-резина, где одна половина пары — металл, а другая — резина. Это позволяет производственную гибкость и может использоваться для деталей с большими допусками. Металл-резиновый инструмент также обеспечивает равномерное гидростатическое давление, что выгодно в областях фланцев и в заготовках с вариациями толщины, типичных для адаптированных заготовок с множественными UD слоями.
Это врожденное применение гидростатического давления также является преимуществом, когда та же деталь производится на нескольких разных толщинах, устраняя стоимость отдельных форм для каждой толщины. При проектировании металл-резинового инструмента важно также учитывать следующие недостатки и вызовы:
- Металлическая сторона инструмента произведет более гладкую отделку против резиновой.
- Металл-резиновые инструменты будут иметь на порядок более высокий коэффициент термического расширения (CTE) против всех-металлических инструментов.
- Из-за более низкой теплопроводности против металла, охлаждение займет немного больше времени и создаст больше лага в ответе контроля температуры.
- Увеличенный износ и старение приведут к более короткому сроку службы против всех-металлических инструментов.
Формовка и извлечение. Правильный дизайн формы обеспечивает достаточное давление, оптимальное драпирование, помогает предотвратить дефекты и способствует безопасному извлечению детали. Хотя есть много проблем касательно формовки и извлечения, несколько из самых важных включают:
- Давление. Во время термоформования низкое давление может привести к плохой консолидации, сниженным механическим свойствам и несоответствию размеров детали. Для парной металл-металл формы устраните концевые стопоры, чтобы непрерывное давление на ламинат не препятствовало зазору, создаваемому концевыми стопорами.
- Разрешение втягивания материала. Чтобы избежать расширения резиновой стороны формы при прессовании (известное как баррелирование), которое может блокировать движение материала во время прессования (втягивание), поместите резину на женскую сторону формовочного инструмента (см. Рис. 3).
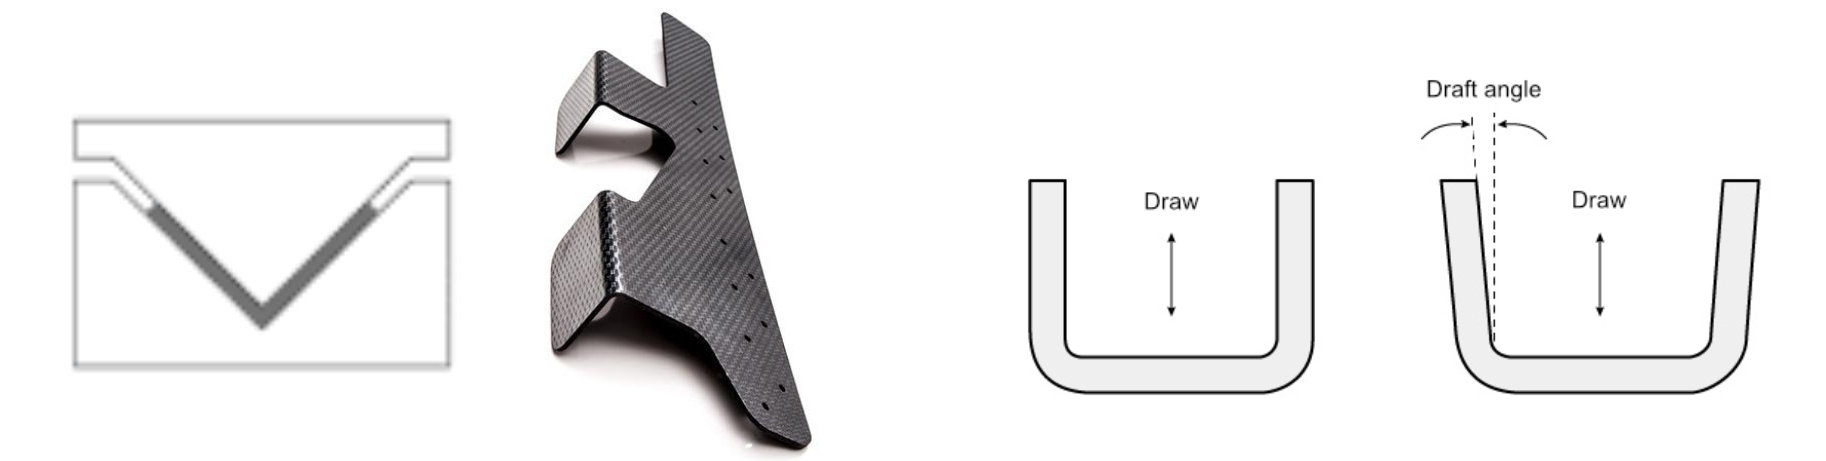
- Извлечение детали. Для L-образных деталей спроектируйте форму с желаемым углом L, наклоненным к V, что снизит трение с инструментом и позволит легкое извлечение детали. Для коробкообразных деталей используйте угол уклона 1-2 градуса для каждой стороны; более высокие углы могут потребоваться для более глубоких деталей.
Варпинг и спринг-ин
Варпинг и спринг-ин — это искажения формы, вызванные анизотропными свойствами материала и неравномерным охлаждением смолы, которые происходят после формовки детали и могут привести к несоответствию размеров детали, что может вызвать проблемы со сборкой и привести к браку деталей. Варпинг происходит, когда область высокой заформованной нагрузки внутри детали пересекается с областью низкой заформованной нагрузки. Это неравновесие напряжений снимается за счет искажения низконапряженной области высоконапряженной областью, приводя к изгибу или скручиванию ламината.
Спринг-ин происходит в кривильных панелях или в деталях с угловыми секциями, когда заформованное напряжение вызывает искажение стеновых секций внутрь под углом меньше, чем спроектированный. Это часто случается в волокнисто-усиленных композитах из-за их анизотропных свойств. Геометрия детали также является фактором. Дифференциальное усадка между в-плоскостной (низкий CTE в направлении волокна) и через-толщину (высокий CTE матрицы) может вызвать уменьшение угла на 1-3 градуса.
Устранение искажений формы может быть дорогостоящим и трудоемким. Использование симуляционных и дизайнерских инструментов настоятельно рекомендуется для более быстрой разработки деталей. Ищите следующие возможные причины и исправления при столкновении с варпингом:
- Параметры процесса. Температура формы влияет на через-толщину свойства, связанные с кристаллизацией и вязкоупругими эффектами, которые могут влиять на варпинг. Снижение температуры формы может снизить спринг-ин, но увеличить внутренние напряжения, которые могут привести к спринг-ин после освобождения. Эта неопределенность должна быть тщательно изучена. Высокое давление и скорость формовки также могут снизить спринг-ин и возможно способствовать противоположной проблеме — спринг-бэку — ограничивая межслойное скольжение. Увеличение времени выдержки может обеспечить полную солидификацию матрицы и устранить остаточное тепло, что снижает усадку после извлечения детали, и таким образом, спринг-ин.
- Дизайн формы. Компенсация спринг-ин может быть сделана изменением углов стенок в форме. Также, как упоминалось, металлические формы способствуют более равномерному охлаждению и могут помочь снизить риск варпинга, особенно в толстых деталях.
- Укладка. Симметричные укладки обычно используются для смягчения варпинга, но во время термоформования может происходить реориентация волокна, ведущая к асимметрии и варпингу. Другое проявление асимметрии — миграция смолы при формовке радиусов (включая углы). Это вызывает перераспределение волокна и локальные изменения объемной доли волокна, что способствует анизотропии и варпингу. Разные укладки и последовательности укладки ведут себя по-разному, так как волокна отвечают на напряжения, что, в свою очередь, влияет на варпинг. Симуляционные и предсказательные инструменты могут помочь решить это сложное поведение материала.
Хотя процесс термоформования/штамповки включает множество параметров и сложное поведение материалов, есть основные принципы и действия, которые могут направлять успешную разработку. С увеличивающимся внедрением термоформированных TPC деталей, и особенно UD адаптированных заготовок, новые вызовы решаются инновационными решениями и улучшенными дизайнерскими/симуляционными инструментами.
Смола
- Covestro расширяет портфель CFRTP новой линией лент и гибридным литьем под давлением
- Lanxess Bond‑Laminates запускает переработанные поликарбонатные композиты для легких, огнеупорных электроники
- CW Trending Эпизод 4: Oribi Composites о термопластиковых композитах и инновациях в колесах
- Chevrolet Silverado 2019: легкие термопластиковые кронштейны бампера повышают производительность
- Toray Advanced Composites расширяет производство термопластиковых композитов новой высокотемпературной пресс-линией
- ACMA представляет программу конференции по термопластическим композитам 2020
- Первая термопластичная дверь прокладывает путь к передовительным автокомпозитам
- Революция в дизайне люка: термопластичные композитные направляющие рельсы вместо алюминия
- Обзор CAMX 2018: TenCate Advanced Composites представляет передовые термопластиковые и термореактивные решения
- Экспертное руководство по сварке термопластиковых композитов