



Оптимизация автоматизированного композитного производства для малообъемных аэроструктур
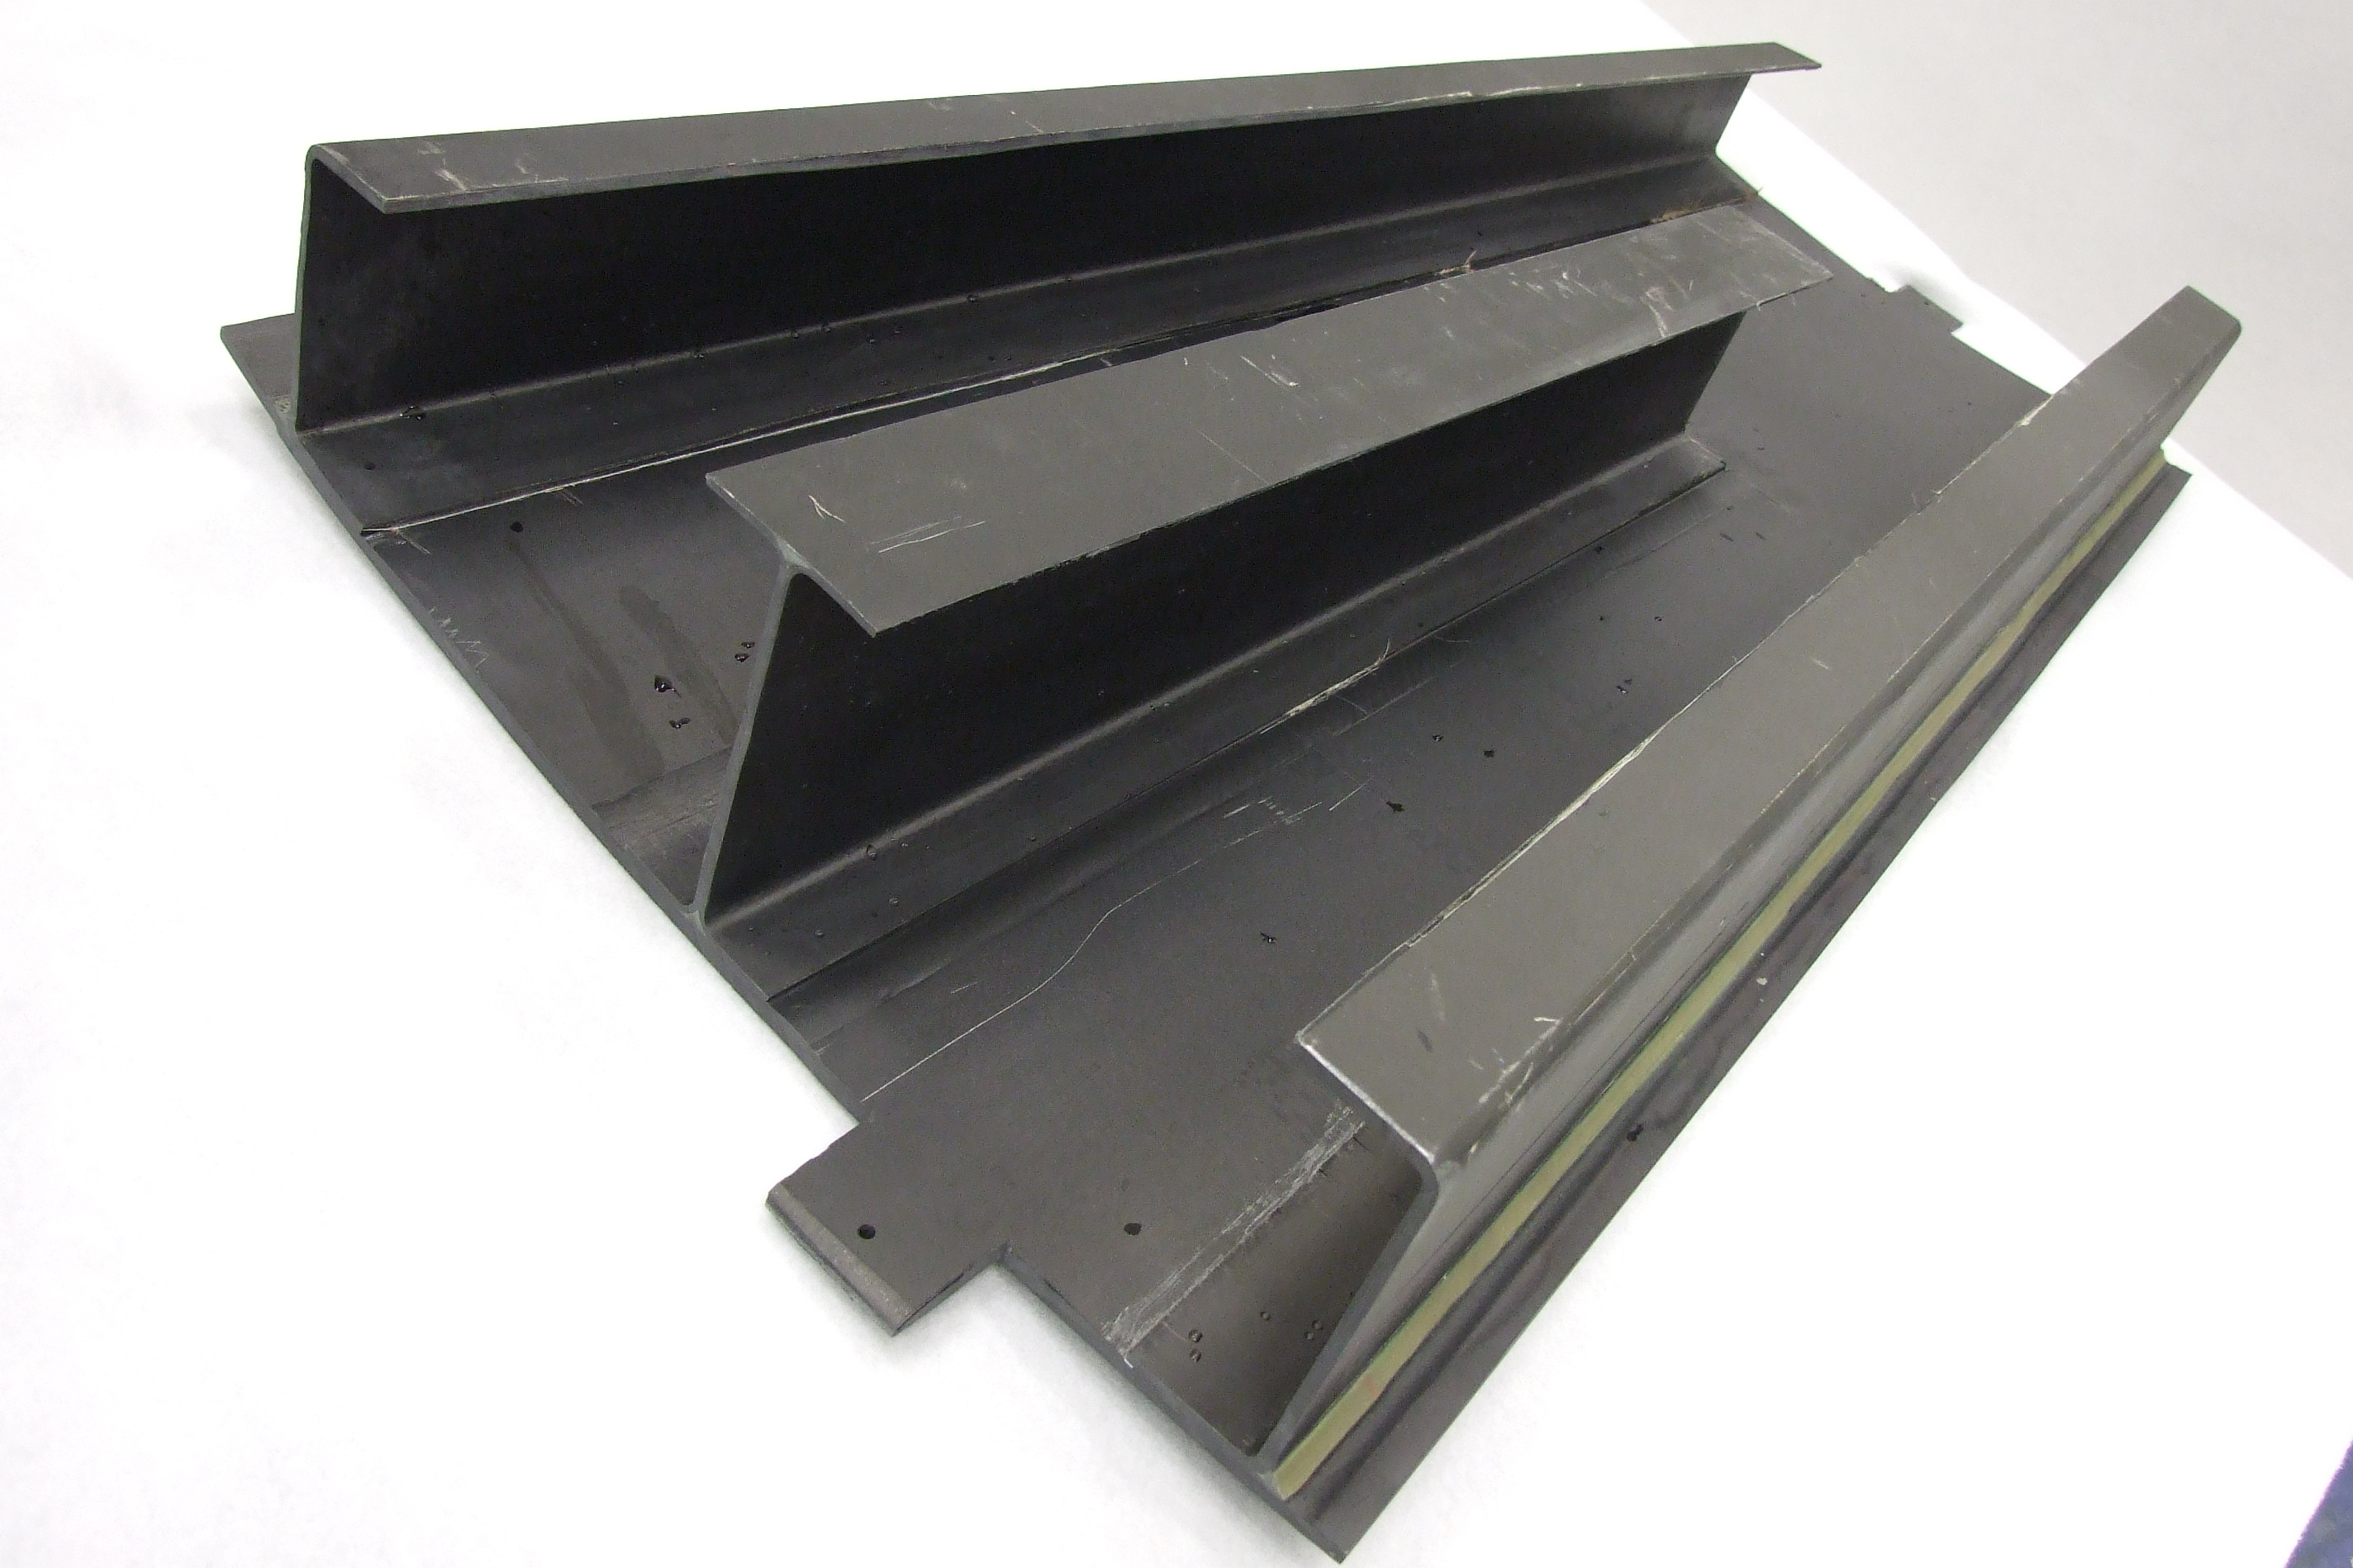
Фабрикация композитных аэроструктур для коммерческих самолетов составляет более 50 лет и стабильно прогрессировала от мелких деталей к очень большим первичным структурам — фюзеляж, крылья, оперение, двигатели — разработанным в начале 2000-х для Boeing 787 и Airbus A350. Подавляющее большинство этой эволюции зависело от использования автоклавно-отверждаемых углеродно-волокнистых/эпоксидных препрегов, изначально укладываемых вручную, а затем, в конечном счете, через автоматизированную укладку волокна (AFP), автоматизированную укладку ленты (ATL) и другие машинные процессы.
Эти материальные и процессные (M&P) технологии были подходящи для широкофюзеляжных 787 и A350, которые до пандемии имели темпы производства 10-15 в месяц. Однако, пока Boeing и Airbus смотрят в будущее и рассматривают применение композитных материалов в первичных структурах узкофюзеляжных самолетов, ожидаемых с темпами производства 60-100 в месяц, дизайн и M&P будут благоприятствовать высококадровым, внеавтоклавным (OOA), высокоавтоматизированным процессам. Эти процессы включают, среди прочих, литье под давлением с передачей смолы (RTM), прессовку и инфузию жидкой смолы.
Но даже если высококадровое производство будет доминировать в коммерческом авиационном секторе, фабрикация композитных аэроструктур для малообъемных самолетов — включая региональные самолеты и программы бизнес-джетов — не только сохранится, но может и должна bénéficier от некоторых из тех же инноваций в стоимости, дизайне и M&P, которые будут развернуты в высококадровых программах.
Именно с этим в виду европейская программа Clean Sky 2 запустила OPTICOMS — Optimized Composite Structures for Small Aircraft. OPTICOMS — консорциум, возглавляемый аэрокосмическим производителем Israel Aerospace Industries (IAI, Лод, Израиль) с партнерами, поставляющими инновационные технологии автоматизации, материалы, ПО, оснастку и оборудование. Цель OPTICOMS — оценить дизайн крыла для малообъемного производства с автоматизированной фабрикацией, интегрированными структурами, OOA отверждением, крупным структурным склеиванием, инновационной производственной и сборочной оснасткой, структурным мониторингом состояния линий склеивания и виртуальным тестированием.
Арнольд Натан, директор R&D для авиагруппы IAI и менеджер OPTICOMS, говорит: «Любой раз, когда мы пытаемся ввести автоматизацию в [обсуждение] о производстве композитов, мы часто слышим от наших клиентов: "Автоматизация хороша, но только когда у вас большой объем производства". OPTICOMS была создана, чтобы выяснить, можно ли обосновать автоматизацию, когда у вас нет большого объема производства. Может ли автоматизация производства композитов быть конкурентоспособной и стоимоэффективной для малых объемов?»
Дизайн крыла
OPTICOMS родилась из запроса Clean Sky 2, выпущенного итальянским производителем бизнес-самолетов Piaggio Aerospace (Генуя) для разработки полностью композитного альтернативного крыла для его девятиместного бизнес-двойного турбопропа P180 Avanti. Коробка крыла измеряет 6,8 метра в длину, 0,71 метра в ширине у корня и 0,28 метра у кончика. Piaggio, говорит Натан, был заинтересован оценить альтернативу полностью металлической легаси коробке крыла — альтернативу с теми же габаритами, но предлагающую снижение веса (20%). Далее, стоимость должна быть снижена на 20-30% по сравнению с обычным производством композитной коробки крыла. IAI и его партнеры выиграли контракт и начали работу с Piaggio в 2016 году.
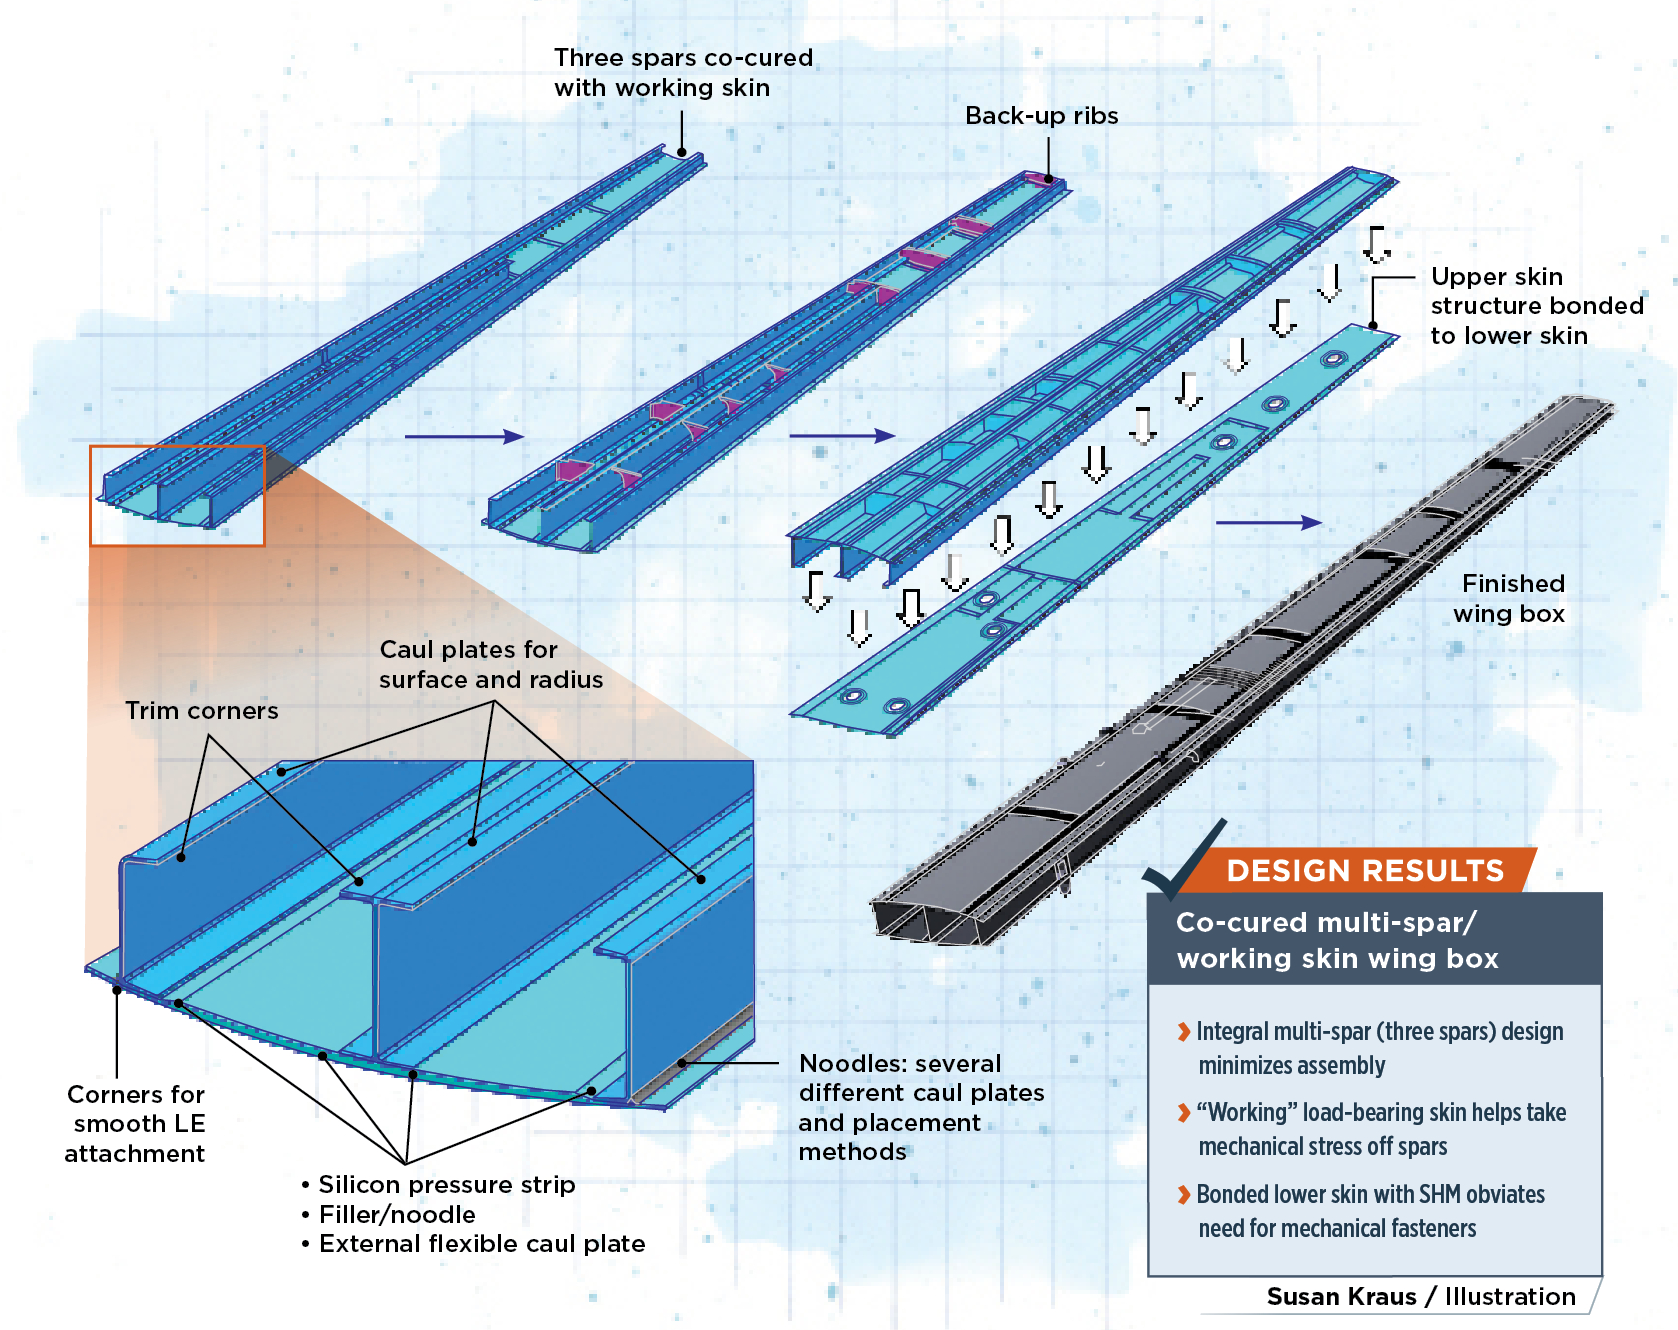
OPTICOMS — многочастная программа, разработанная для выполнения серии высокодетализированных и тщательно проводимых торговых изучений для оценки и определения оптимального дизайна крыла, комбинации материалов и OOA процесса фабрикации для автоматизированного производства малообъемной полностью композитной коробки крыла.
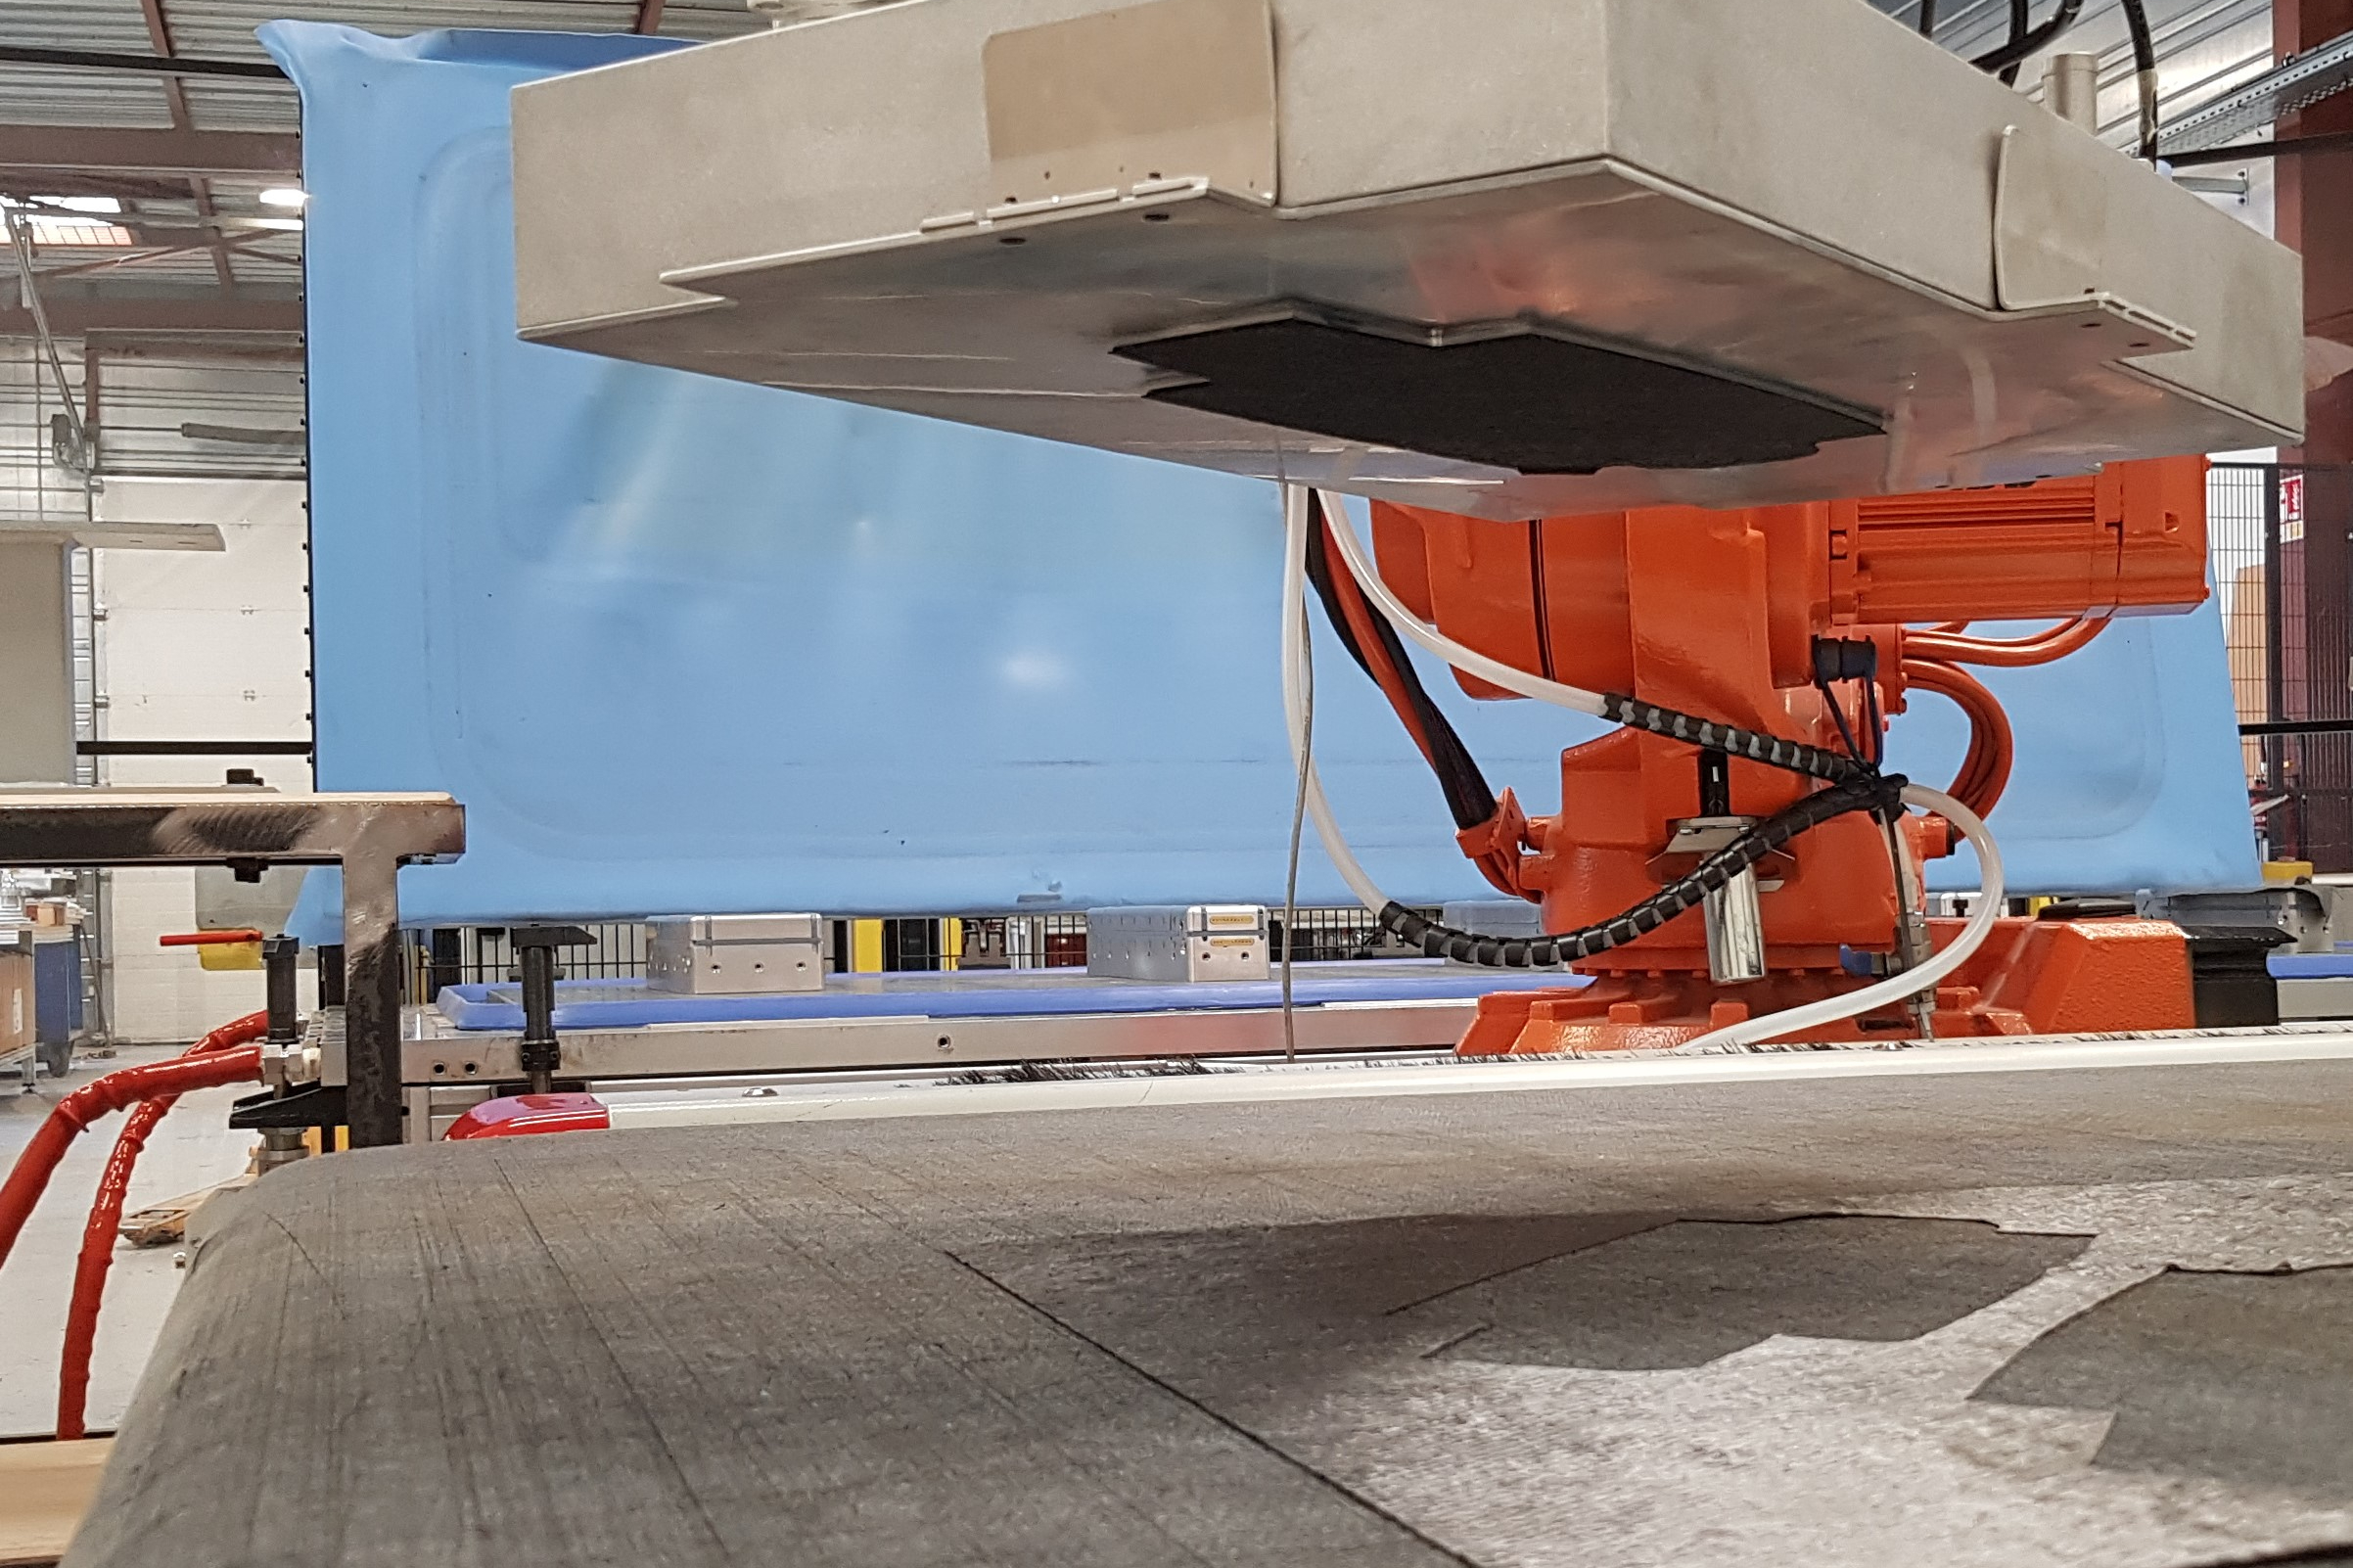
IAI и OPTICOMS, говорит Натан, решили рано сфокусироваться на оценке использования трех производственных процессов, предоставляемых тремя партнерами: Автоматизированная роботизированная подборка и размещение сухих и препрег тканей, поставляемая Techni-Modul Engineering (TME, Куде, Франция); автоматизированная укладка волокна (AFP) сухих и препрег прядей, поставляемая Coriolis Composites (Квевен, Франция); и технология автоматизированного размещения сухих материалов (ADMP), поставляемая Danobat (Эльгоибар, Испания). Выбор этих технологий и партнеров был критическим для руководства IAI на протяжении его многовариантных торговых изучений.
Результаты дизайна
- Интегральная многошпарная (три шпара) конструкция минимизирует сборку
- «Рабочая» несущая кожа помогает снимать механическое напряжение со шпаров
- Склеенная нижняя кожа с SHM устраняет необходимость в механических крепежах
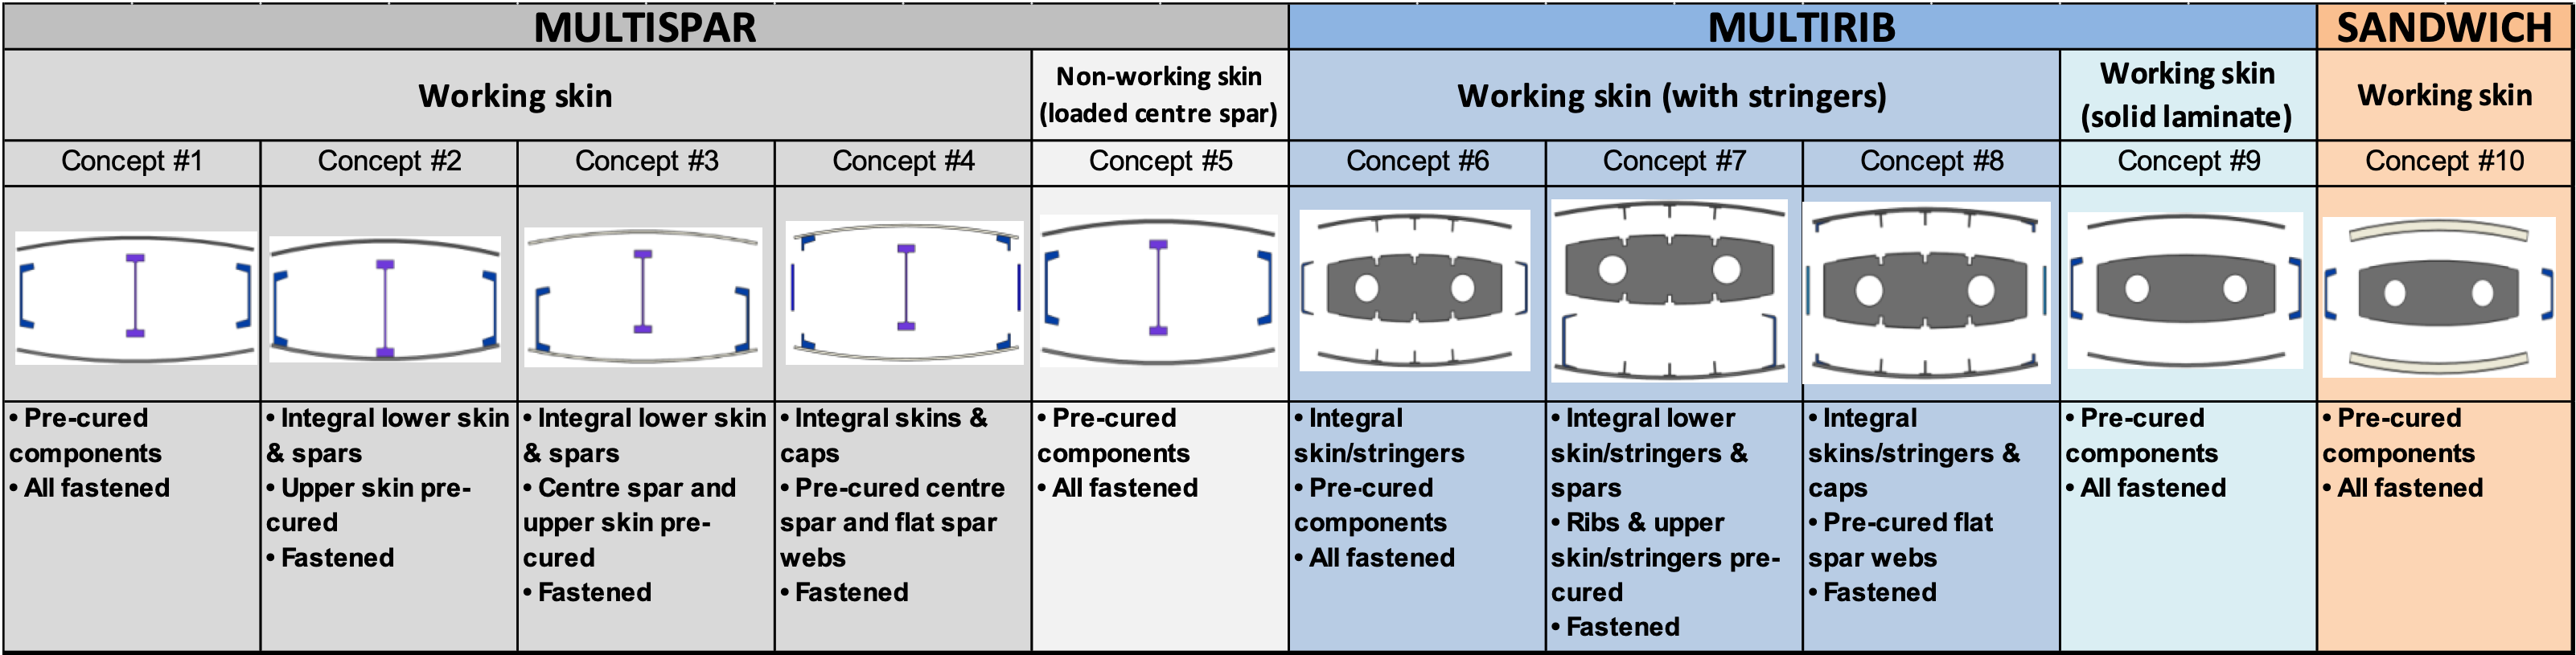
Первым шагом в этом торговом исследовании была оценка дизайна. Этот усилие возглавлялся в IAI Адамом Соудеем, инженером структурного дизайна для передовых технологий. Соудей говорит, что он и IAI взяли чистолистовой подход к дизайну крыла, изучая более 18 концепций по разным архитектурам. Дизайны быстро попали в одну из двух категорий. Первая использует «рабочую» кожу, в которой кожа коробки крыла становится несущей структурой. Вторая использует нерабочие кожи с нагруженными шпарными поясами. В этих категориях дизайны включают традиционную концепцию с ребрами, стрингерами и двумя шпарами, или альтернативно использование трех шпаров — называемых многошпарными — без ребер или стрингеров. Несколько концепций также рассматривали использование сэндвич-панельной конструкции, производящей полурабочую кожу.
«Наш девиз был снизить производственные усилия и снизить усилия сборки», — говорит Соудей. «И мы верим, что если вы можете разработать более эффективную структуру, которая более интегральна, то вы получите более дешевую и легкую структуру».
Соудей говорит, что дизайны измерялись по ряду метрик для оценки их способности соответствовать целям программы по стоимости и весу. Эти метрики включают: стоимость материалов, сложность дизайна, стоимость производства компонентов, стоимость сборки, стоимость неразрушающего контроля (NDT), стоимость оснастки и приспособлений, вес, прочность, уровень технологической готовности (TRL), экологические соображения, профиль риска, надежность и надежность. Из них критерии, взвешенные наиболее сильно, были вес, производственные и сборочные затраты, сложность дизайна, TRL и профиль риска.
Отбор к финальному дизайну
Данные от этой оценки помогли IAI отобрать концепции дизайна до 10 финалистов. Четыре были многошпарные/рабочая кожа, один был многошпарный/нерабочая кожа с нагруженными шпарами, четыре были многореберные/рабочая кожа со стрингерами, один был многореберный/рабочая кожа без стрингеров, и один был сэндвич структура/рабочая кожа без стрингеров. Каждый дизайн предлагал различные комбинации предотверждения, ко-отверждения, склеивания или механического крепления.
Достижение финального дизайна включало еще один круг торговых изучений с использованием многих тех же критериев, что и в первом исследовании. Каждому дизайну присваивалась торговая ценность, основанная на том, насколько хорошо он соответствовал критериям. «У нас была большая таблица компромиссов, и каждый вариант дизайна имел значение, и это помогло нам увидеть самый сильный вариант», — говорит Соудей.
Был один дизайн, с самого начала, который последовательно хорошо показывал себя в торговых исследованиях и, казался, вероятным выйти на верх, отмечает Соудей. И так и हुआ. Внутренне названный многошпарный/рабочая кожа #2, он обладает высокоинтегрированной и ко-отверждаемой верхней кожей и тремя шпарами. Затем они склеиваются с нижней кожей, имеющей панели доступа. Селективно расположенные между шпарами ряды «резервных» ребер, спроектированные для поддержки кожи, которая несет большинство изгибающих нагрузок.
«Наиболее благоприятные структуры, которые мы разработали», — говорит Соудей, — «были те с многошпарами, где кожа становится несущей. Шпары тогда становятся более простыми и тонкими структурами, и не почти такими тяжелыми, как они в традиционных композитных дизайнах крыльев. Мы думали, если мы просто сделаем эти шпары очень простыми, с постоянным поперечным сечением, это сэкономит много головной боли и много лома».
Соудей говорит, что склеенная интегральная многошпарная/рабочая кожа дизайн показал особую перспективу для своих сниженных затрат на сборку, низкого веса, легкости автоматизации и общего низкого количества деталей. Оставался вопрос, однако: какие материалы и какие производственные процессы лучше всего подойдут для воплощения этого дизайна в жизнь?

M&P торговые исследования
Первыми были торговые исследования материалов. Они проводились в IAI Янивом Юровичем, инженером композитных материалов. Он говорит, OPTICOMS начала оценивать OOA углеродно-волокнистые препреги, сухие углеродные волокна (ленты и ткани) и смолы на основе рекомендаций Piaggio, IAI и технологических партнеров. Результатом был список 35 квалифицированных и новых материалов.

Эта первая группа материалов была затем отсеяна на основе самых критичных параметров для проекта OPTICOMS: Стоимость, температура стеклования (Tg), вязкость (для инфузии или впрыскивания) и пригодность для автоматизированных технологий укладки. Эта оценка сократила список материалов с 35 до 20 препрегов, сухих волокон и смол.
Образцы каждого из этих 20 материалов были заказаны; Юровичей затем сделал купоны и провел механические тесты как часть следующего отбора. «Это был действительно большой пакет работы», — говорит Юровичей. «Это позволило нам принимать более обоснованные решения и отобрать финальные три материала». Те комбинации волокно/смола:
- Препрег Toray Composites Materials America (Такома, Вашингтон, США) 2510 углеродное волокно/эпоксид.
- Hexcel (Стэмфорд, Коннектикут, США) HiTape углеродное волокно UD ленты, для использования с эпоксидной смолой HexFlow RTM6 Hexcel.
- Углеродное волокно некримп ткань (NCF) от SAERTEX (Заербек, Германия), для комбинирования через инфузию с PRISM EP2400 закаленной эпоксидой Solvay Composite Materials (Альфаретта, Джорджия, США).
Этот список явно благоприятствует использованию сухих волокон, что в свою очередь благоприятствует инфузии как производственному процессу. Натан говорит, что это جزئнее движимо вызовом управления сроком годности препрега в малообъемной среде. «Когда вы говорите о малообъемном производстве, вы действительно не хотите нести много препрега и беспокоиться об управлении сроком годности», — говорит он. «Сухое волокно не имеет этой проблемы».
Эти три материала также были спарены с одним или более из производственных процессов, выбранных для OPTICOMS: препрег Toray подходит для pick-and-place и AFP, HiTape/RTM6 Hexcel подходит для AFP и pick-and-place, и SAERTEX NCF подходит для pick-and-place или ADMP.

Торги вокруг автоматизированных производственных процессов — какой лучше подходит для какого типа детали — все еще проводятся IAI и OPTICOMS. Однако предварительные результаты, говорит Натан, определенно указывают технологиям в определенных направлениях. Например, технология ADMP Danobat, изначально разработанная для быстрой укладки широких тканей в производстве лопастей ветряков, доказалась одинаково эффективной в OPTICOMS. Технология созрела во время OPTICOMS и ее надежность и надежность улучшились, но это все еще менее зрелая авиационная укладная технология по сравнению с AFP.
Наоборот, AFP с системой Coriolis, с ее обширным авиационным опытом, является зрелой и точной технологией, но имеет более длинное время укладки по сравнению с ADMP и требует относительно частых инспекций для проверки аномалий. Coriolis сделала заметный прогресс на протяжении проекта OPTICOMS с разработкой встроенного, реального времени инспекции укладки для решения этой проблемы, говорит Натан. Наконец, технология pick-and-place TME, разработанная для автоматизации перемещения резаных тканей от резального стола к форме, кажется наиболее эффективной для мелких дискретных деталей, как резервные ребра в дизайне многошпарной/рабочей кожи.
Следующие шаги
OPTICOMS на пути к достижению целей по автоматизации, стоимости и весу, установленным программой, говорит Натан, хотя все еще остается несколько месяцев работы для оценки производственных процессов и сборочных решений.
«Это важный момент о OPTICOMS», — объясняет он. «У нас был надежный отбор дизайна. У нас был отбор материалов. У нас был отбор процессов. Все это занимает время и усилия. Это один из уникальных аспектов проекта».
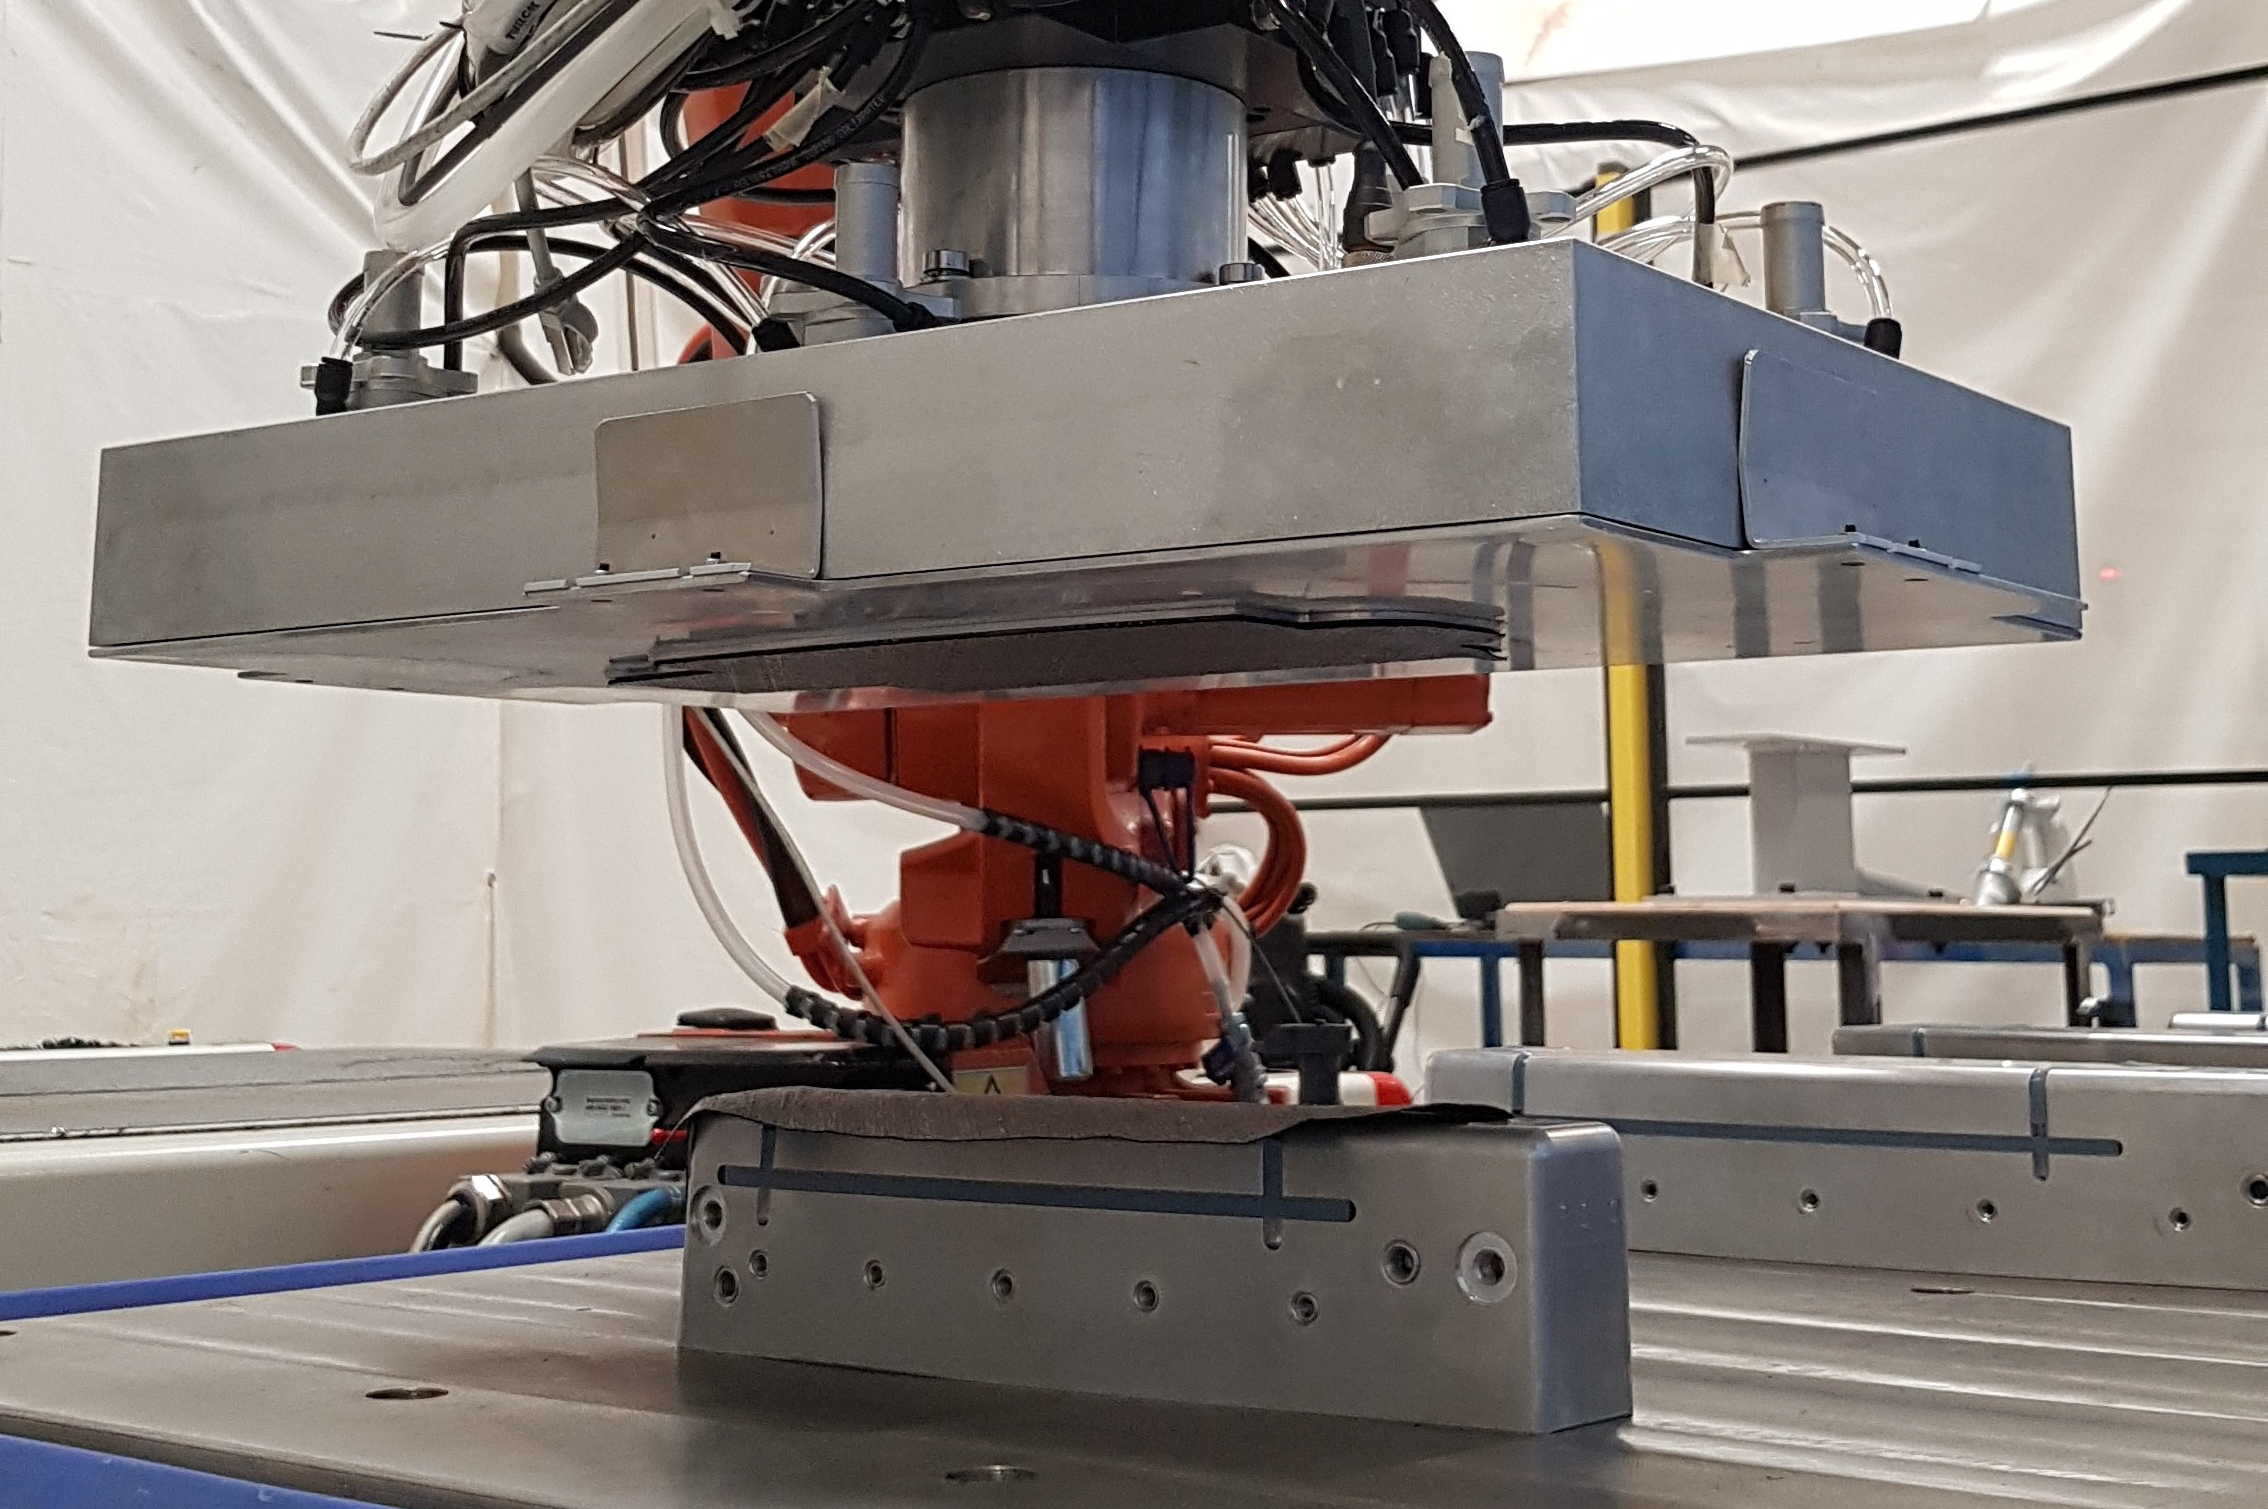
OPTICOMS инициировала три вызова предложений (CFP) для технологий и оборудования для поддержки, обеспечения и улучшения целей проекта. Успешные предложения стали проектами Clean Sky 2, ассоциированными с и дополнительными к OPTICOMS «материнскому» Core Partner — все работающие вместе к общей цели.
Первое усилие в этом развитии — FITCoW, которое направлено на разработку новаторской интегральной углеродно-волокнистой оснасточной системы для ко-отверждения рабочей кожи и трех шпаров. Список целей FITCoW амбициозен: 50% снижение стоимости произведенных деталей, 30% снижение стоимости оснастки (по сравнению с металлической альтернативой), 20% снижение производственного времени по сравнению с автоклавными и OOA альтернативами, 40% снижение несовпадения КТР по сравнению с оснасткой Invar, 20% снижение времени нагрева и охлаждения и 40% снижение времени инспекции благодаря лучшим возможностям размерного контроля.

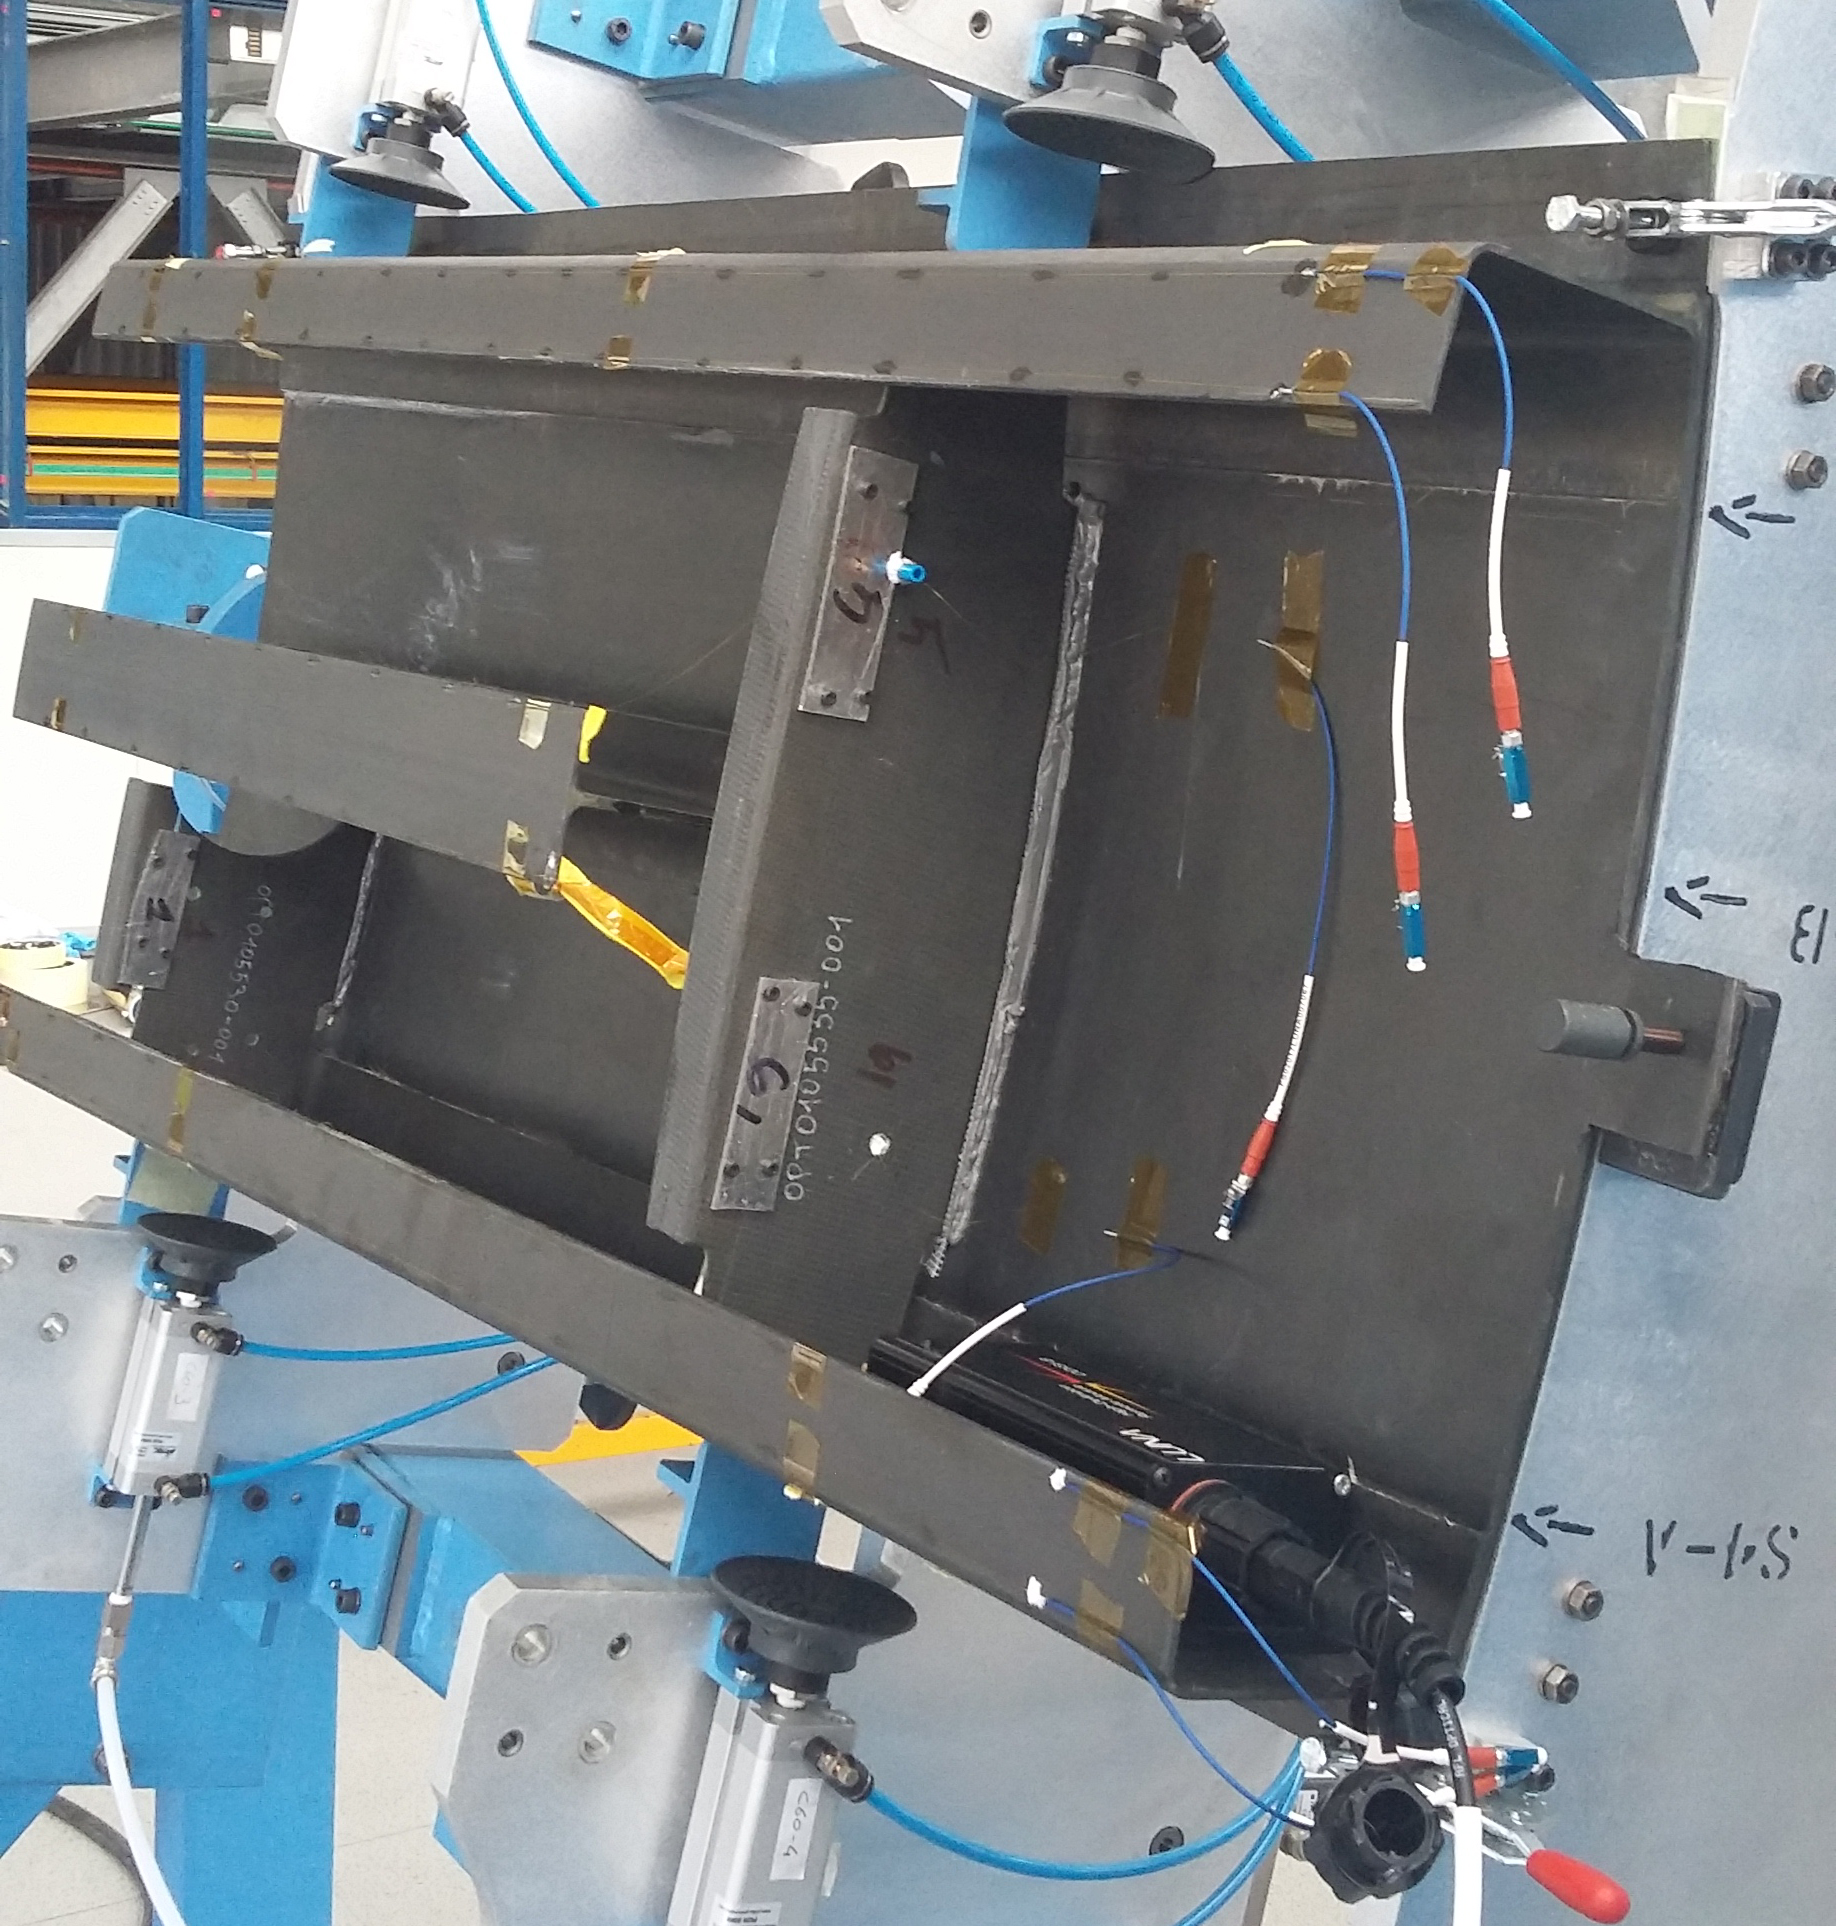
Для склеивания структуры шпар/кожи к нижней коже, второе CFP привело к другому проекту OPTICOMS под названием WIBOND, для разработки сборочного инструмента склеивания, который наносит клей, применяет соответствующее давление и включает волоконно-оптические сенсоры в линии склеивания для структурного мониторинга состояния склеивания; CW будет докладывать об этом и других сборочных технологиях в отдельной статье, публикуемой в 2022 году.
Третье CFP инициировано для решения критичного вызова остаточных напряжений, вызывающих «проваление» (spring-in) структуры шпар/кожи. Эти деформации могут иметь вредные эффекты на процесс сборочного склеивания. Проект ELADINE присоединился к усилиям OPTICOMS для разработки ПО, моделирующего и предсказывающего термическую анизотропию, полимеризационную усадку, взаимодействие инструмент-деталь, течение смолы и уплотнение и температурные градиенты через структуру.
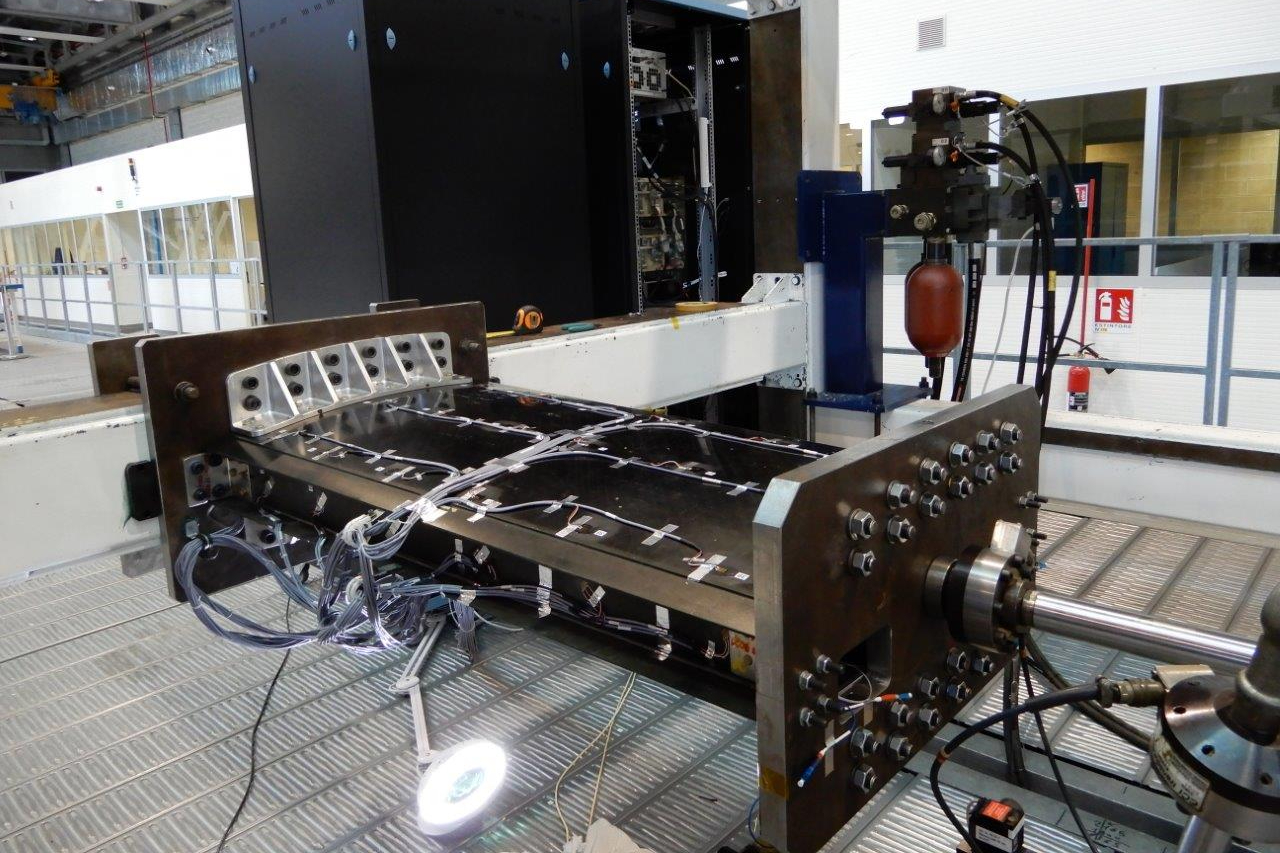
Главный фокус IAI и OPTICOMS сейчас — доставить к Q2 2022 полный 6,8-метровый демонстратор крыла Piaggio для статических и усталостных испытаний. За этим последует анализ общей производительности крыла и способности дизайна, материалов и процессов соответствовать критериям проекта. После этого придет рекомендация от Piaggio о потенциальных следующих шагах к коммерциализации.
Помимо Piaggio, однако, IAI надеется, что коробка крыла OPTICOMS может найти применение в других самолетах. «Хотя этот проект основан на конкретном самолете», — говорит Соудей, — «мы пытались сделать дизайн масштабируемым к разной толщине и разным размерам. Мы никогда не теряли из виду, что эта технология может и должна быть высокоадаптивной».
Смола
- Ультралегкие композиты Pebax TPE от Xenia поднимают производительность обувь
- Nexam Chemical и NCC запускают передовое производство высокотемпературных композитов
- Углеродное волокно Solvay выбрано для гоночного катамарана Balance A+
- GBCC запускает утренние занятия по композитам для сменных работников
- 4 критические ошибки проектирования для производства, которых стоит избегать
- Производство печатных плат в эру 5G: тренды и вызовы
- Автоматизация композитного производства для растущего спроса авиапрома
- Премиальные металлы для решений высокоразнообразного, низкообъемного производства
- Автоматизированное производство: как компьютерный контроль трансформирует мануфактуру
- Проектирование для производства: 4 ключевые ошибки, которых нужно избежать для рентабельного производства