



Обеспечение качества в аддитивном производстве в реальном времени с помощью оптического микрофона
Технологии аддитивного производства (АП) за последние годы получили широкое распространение в промышленности. По мере цифровизации и перехода к по запросу производству, надежные методы мониторинга процесса становятся всё более важными.
В лазерной обработке металлов хорошо известно, что оптическое и акустическое излучение в процессе можно анализировать в реальном времени и коррелировать с качеством готовой детали. 1,2,3 Этот подход приносит значительную ценность, поскольку поры, трещины и неоднородности, возникающие в процессе, сильно влияют на механические свойства и повышают риск брака. Немедленная реакция на предупреждающие сигналы процесса позволяет снизить расход материалов и сэкономить время.
На сегодняшний день оптические системы — пирометры, высокоскоростные камеры, ИК-камеры и фотодиоды — широко применяются для мониторинга лазерных процессов АП как в академической, так и в промышленной среде.4 Хотя они дают важную информацию о зоне взаимодействия лазера с металлом, они «слепы» к процессам после выключения лазера, например, образованию трещин из-за термических напряжений.
Системы структурно-переносных акустических сенсоров недавно стали коммерчески доступны, например, в процессах порошкового наплавления (PBF).5 Однако такие детекторы сталкиваются с проблемами в процессах наплавления проволокой (LMD) или дуговой аддитивной производстве (WAAM), где структурно-переносной сигнальный путь меняется или может прерываться в процессе наращивания. В таких случаях воздушнопереносной акустический сенсор с фиксированным расстоянием предоставляет эффективное решение.
Новый метод ультразвукового контроля
В отличие от традиционных мембранных или пьезоэлектрических акустических сенсоров, широкополосный оптический микрофон XARION Laser Acoustics работает на основе интерферометрии. Его акинетический принцип обнаружения основан на том, что звуковые волны вызывают изменение показателя преломления воздуха в 2-миллиметровой интерферометрической полости на вершине сенсорной головки (рис. 1а). Это вызывает малые смещения длины волны лазера, запертого и отражающегося внутри полости. Небольшое отклонение длины волны вызывает изменение интерференции и, следовательно, интенсивности света, возвращающегося из полости. Изменение интенсивности затем измеряется внешним фотодиодом.
Этот метод акустического преобразования — полностью без движущихся элементов — обеспечивает самый широкий частотный диапазон на рынке микрофонов, превышающий современное состояние искусства в 10 раз. Поскольку фоновые шумы, например от близлежащего оборудования, обычно ограничены низкими частотами (<100 кГц), диапазон оптического микрофона от 10 Гц до 1 МГц позволяет четко отделить полезный процессный сигнал от нежелательного шума. Верхняя граница этого частотного отклика частично предопределена самой средой: поглощение звука воздухом очень сильно демпфирует распространение высокочастотных звуков. Например, затухание акустического сигнала 2 МГц в воздухе составляет порядка 640 дБ/м.6
В следующих случаях рассматриваются несколько применений. Во всех установках аналоговый электрический выход сенсора подается в систему высокоскоростного сбора и анализа данных, выполняющую расчет БПФ в реальном времени и спектральное отображение воздушного процессного излучения.
Наплавление плавлением (LMD)

Распространенная проблема в процессах LMD — образование трещин из-за термических напряжений. Они могут возникать как во время обработки, так и через несколько минут после. Роботизированный процесс LMD с подачей проволоки или порошка позволяет поддерживать постоянное измерительное расстояние. Преимущество воздушнопереносной акустической системы, установленной на головке робота — возможность анализа сигналов как от зоны лазерно-материального взаимодействия, так и от поведения материала после лазерной обработки. Пример измерительной установки с соответствующей акустической сигнатурой показан на рис. 2.
Поскольку сигналы трещин имеют широкополосный характер, для надежного обнаружения их возникновения в процессе и после него без помех производственного шума можно применить высокочастотный фильтр. В данной установке использовался фильтр 350 кГц – 1 МГц, который показал наилучшую корреляцию с количеством трещин, определенным методами неразрушающего контроля: рентгеновской томографией и вихреточным методом, как подробно описано в источнике 7.
Порошковое наплавление (PBF)

Для регистрации ультразвукового излучения в процессе PBF оптический микрофон размещали внутри камеры сборки примерно в 30 см от строительной платформы, как показано на рис. 1b. Типичная акустическая сигнатура процесса изображена на рис. 3, что также демонстрирует преимущество высокочастотного ультразвукового анализа: отсутствие реверберации, которая в низкочастотном диапазоне может «размазывать» сигнал и, следовательно, обеспечивает превосходное временное разрешение процессных событий.
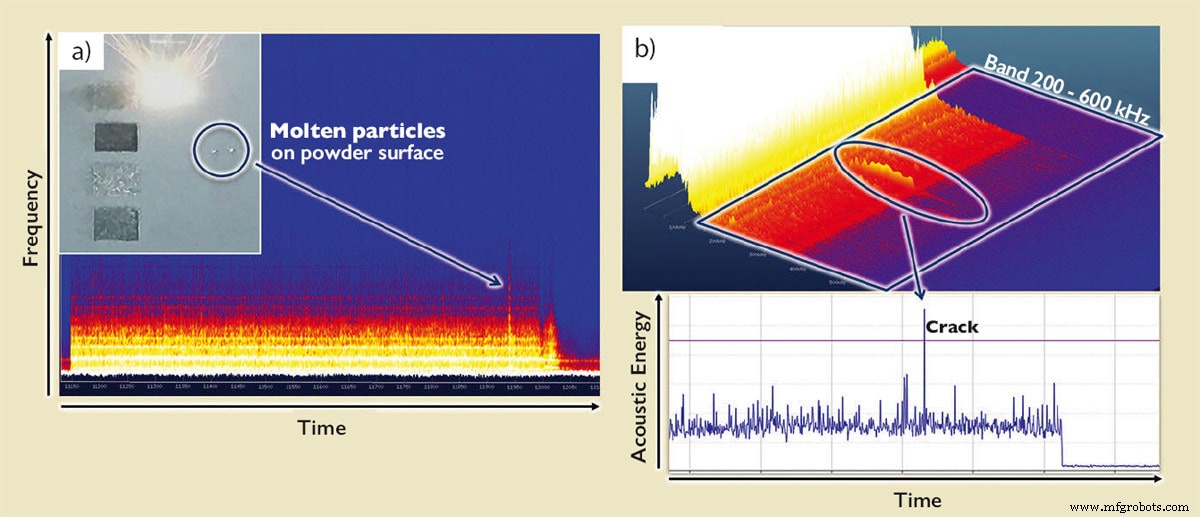
В отличие от установки LMD, PBF использует зеркальные гальванометры для направления лазера по порошковому слою. Эта процедура вызывает зависящее от расстояния и частоты затухание воздушного сигнала, которое следует известной закономерности и может быть учтено при одновременном отслеживании координат лазера. Во многих случаях также не требуется поддерживать постоянный базовый уровень сигнала, например, для обнаружения кратковременных спектральных аномалий. Два таких примера представлены на рис. 4: рис. 4a показывает широкополосный пик на спектрограмме, возникающий при проходе лазера над расплавленным частицей на порошке, а рис. 4b — сигнал трещины в 3D-представлении спектрограммы (сверху) и соответствующей 2D-кривой энергии (снизу), интегрированной по полосе 200–600 кГц.
Дуговое аддитивное производство (WAAM)
Для процессов WAAM можно применить схожую установку, как в LMD (рис. 5). Характер акустического сигнала сильно отличается, хотя он также широкополосен до 600 кГц. Основные явления: цикл формирования капель (отчетливые блоки, появляющиеся примерно каждые 10 мс), тональный сигнал, связанный с частотой модуляции дуги (здесь: 80 кГц) и широкополосное процессное излучение, связанное с испарением металла.

Два наиболее критических параметра процесса — стабильность дуги и цикл формирования капель. Для мониторинга первого можно применить узкополосный полосовой фильтр к частоте модуляции и её высшим гармоникам, а для второго — выполнить БПФ-анализ высокочастотно отфильтрованного временного сигнала, чтобы вычислить сравнительно медленный темп капель без фонового шума.
Заключение
Благодаря появлению мембранно-независимого широкополосного микрофона для ультразвуковых частот, ранее недоступная информация теперь может быть использована для мониторинга акустических процессных явлений в реальном времени. Будущие разработки предполагают применение триангуляции для локализации источников звука, что еще больше облегчит операторам, технологическим инженерам и производителям оборудование выявление потенциальных дефектов. Кроме того, планируется внедрение bordo-методов ИИ, пригодных для акустических потоков данных, для продвижения технологии к более сложным промышленным приложениям мониторинга.
Благодарности
Авторы выражают признательность за поддержку AIMEN Technology Centre (Испания) и Damon Northeast (Renishaw plc).
Ссылки
- D. F. Farson, and K. R. Kim: Generation of optical and acoustic emissions in laser weld plumes, Journal of Applied Physics 85, 1329 (1999);
- M. Bastuck et al.: Überwachung und Qualitätssicherung des Laserschweißprozesses ultrahochfester Karosseriestähle durch integrierte ZfPVerfahren, DGZfP-Jahrestagung – Mi.2.A.4 (2013);
- J Shao and Y Yan: Review of techniques for On-line Monitoring and Inspection of Laser Welding, Journal of Physics: Conference Series 15, 101–107 (2005)
- S. Everton et al.: Review of in-situ process monitoring and in-situ metrology for metal additive manufacturing, Materials and Design 95 (2016) 0431-445
- Anas Essop, 3D Printing Industry, Dec 10 , 2019, Accessed June 26, 2020.
- M. Bass, Atmospheric Absorption of Sound, JASA (1990)
- Camilo Prieto et al.: In situ process monitoring by optical microphone for crack detection in Laser Metal Deposition applications, measurement data from AIMEN Technology Centre (Spain), LANE Conference, industrial paper entry (2020)
Статью написали Мартин Уршпунг, инженер-прикладник; Томас Хайне, руководитель R&D; Бальтасар Фишер, CEO; Вольфганг Рорингер, инженер-разработчик; и Райан Зоммерхубер, инженер-прикладник, XARION Laser Acoustics GmbH (Вена, Австрия). Для получения дополнительной информации свяжитесь с г-ном Зоммерхубером по адресу This email address is being protected from spambots. You need JavaScript enabled to view it. или посетите сайт .
Датчик
- Жидкое аддитивное производство: создание 3D-объектов из жидких материалов
- Аддитивное vs вычитательное производство: как они отличаются и почему 3D-печать растет
- Почему аддитивное производство трансформирует MRO-операции
- Обратная инженерия встречает аддитивное производство: ускорение инноваций по отраслям
- 5 проверенных стратегий успеха с аддитивным производством
- Процессное против дискретного производства: ключевые различия и преимущества
- Четыре ключевых сценария использования аддитивного производства для современного производства
- Аддитивное производство объяснено: от дизайна к готовой детали
- Stratasys: Движение к устойчивому развитию через передовые технологии 3D-печати
- Аддитивное производство: двигатель инноваций и стоимостной эффективности в авиакосмической отрасли