



Раскрытие эффективности: экономическая ценность многошпиндельных зажимных CNC-станков
Могут быть экономические преимущества при использовании зажимного токарного станка (chucker) для обработки деталей из формованных бланков, созданных процессами литья, ковки и литья под давлением порошковой металлургии (MIM). Цель этой концепции с использованием деталей, близких к конечной форме (near-net-shape), — ограничить количество черновиковых операций и довести деталь до точного точения. Выгоды умножаются с производственной точной платформой, такой как многошпиндельный токарный станок.
Например, Tornos построила кастомные многошпиндельные зажимные CNC-станки для удовлетворения специфических требований клиентов. Компания теперь предлагает две стандартные модели: MultiSwiss 6x16 Chucker и MultiSwiss 6x32 Chucker, основанные на традиционных прутозагружаемых моделях.
С MultiSwiss 6x16 Chucker бланк детали загружается в рабочую зону станка пневматически в устройстве, которое поворачивает его на 90 градусов перед шпинделем позиции пять. Шпиндель затем захватывает деталь и обработка начинается по часовой стрелке (позиции пять, четыре, три, два и один), после чего деталь извлекается контршпинделем и доставляется в вибрационную тарелку снаружи станка.
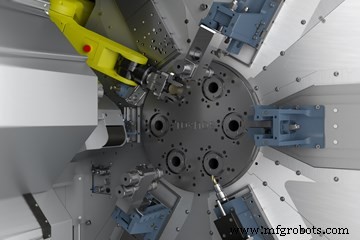
Этот многошпиндельный зажимной станок имеет робота внутри рабочей зоны для загрузки бланков деталей. Фото: Tornos
Аналогично, MultiSwiss 6x32 Chucker имеет ту же кинематику, что и MultiSwiss 6x32, предлагая шесть шпинделей, до трёх осей Y и четыре инструмента для задней обработки. Говорят, что он предлагает три ключевых преимущества:
- Новый дизайн шпинделя, позволяющий использовать различные зажимные системы для_push pliers, pull pliers или патронов. Это означает, что детали больше 32 мм могут быть зажаты.
- Новый, более компактный корпус станка, экономящий площадь пола и позволяющий интеграцию внутришпиндельного охлаждения.
- Роботизированное решение, интегрированное в станок для загрузки/разгрузки деталей через небольшой карусель, который разделяет зону обработки от паллетизирующей ячейки. Это модульное решение разработано для соответствия потребностям пользователей в зависимости от деталей для обработки или выполняемых операций. Одно- или двухзахватная разгрузка роботом или стандартная разгрузка с трапом, как говорят, легко принимаются.
Для главных шпинделей и контршпинделя используется коллетная система для зажима бланков до 32 мм диаметром (соотношение длины к диаметру 4:1). Альтернативно, патронная система может использоваться для более крупных деталей до 50 мм диаметра и 50 мм длины. В зависимости от механической чувствительности детали, регулировка силы возможна. Шпиндели имеют внутренний фиксированный упор. Механические регулировки не требуются, так как все шпиндели управляются независимыми осями, которые могут быть численно смещены через таблицу параметров. Кроме того, доступны низко- или высоконапорное промывание во время обработки, а также загрузки/разгрузки деталей.
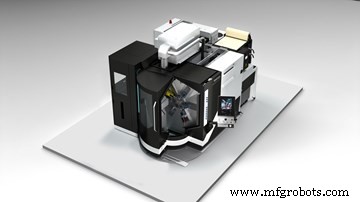
Многошпиндельные зажимные станки занимают меньше площади, потому что у них нет прутозагрузчика.
Разгрузка деталей может быть выполнена через контршпиндель, как на обычном станке MultiSwiss. Также может быть выполнена с использованием робота либо из главного шпинделя (когда задняя обработка не требуется) или из контршпинделя (если пользователь предпочитает паллетизацию деталей). Для роботизированной разгрузки и паллетизации детали используется вращающаяся карусель, разделяющая рабочую зону и паллетизирующую ячейку. Второй робот затем загружает и разгружает детали из вращающейся карусели, обеспечивая более быстрое, чистое решение, говорит компания. В зависимости от времени цикла, двухзахватный захват на роботе может использоваться для увеличения скорости загрузки/разгрузки.
Внешняя обработка становится возможной благодаря паллетизирующей ячейке Tornos, системе двух на восемь паллет или 16-паллетной системе (600 мм на 400 мм). Для наборных деталей можно использовать более простую систему: робота можно кормить из тарелочного загрузчика, и обычное решение извлечения деталей может быть использовано. Очистка и измерение деталей также могут быть интегрированы.
Компактность зажимного станка — сделанная возможной جزئно потому, что нет необходимости в прутозагрузчике — означает, что пользователи могут выиграть от ряда периферийных устройств для достижения большей гибкости и автономии. Стандартные функции станка включают систему управления стружкой и высоконапорный насос масляного бака с двойной фильтрацией и чиллером. Кроме того, станки могут быть переконвертированы в прутозагружаемые токарные станки с прутозагрузчиком, если необходимо.
Промышленное оборудование
- Дрю Тройер: Освоение надежности в цепочке ценности оборудования — Часть 3
- Дрю Тройер исследует цепочку ценности оборудования: инсайты по надежности — Часть 2
- Дрю Тройер: Цепочка ценности оборудования — Часть 1
- Раскрытие бизнес-ценности: ценностное предложение за обновлением ПО
- Часть I: Создание убедительного ценностного предложения для обновления ПО
- ЧПУ-точарный станок Fagor 8050TC: интуитивное, безобучающее управление для точения, фасовки и нарезки резьбы
- Автоматизированная хонинг алюминиевых цилиндровых втулок на вертикальных чакерах
- Токарный центр Ecoca SJ-20 от Absolute Machine Tools: точность и гибкость
- Развитие многошпиндельной ЦНЦ обработки: передовые операции и точность
- ЧПУ-токарно-винтовой центр vs ЧПУ-токарный станок: ключевые отличия