



Освойте швейцарские токарные станки: 6 проверенных советов по обучению
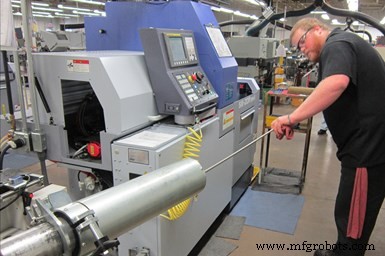
Некоторое время назад у меня была возможность посетить Vallorbs, цех в Бирд-ин-Хенд, Пенсильвания, который имеет огромный опыт работы с швейцарскими токарными станками. Конечно, он также сталкивается с вызовами необходимости обучать новых сотрудников работе на таких сложных станках.
Как и многие другие цехи, Vallorbs начинает с основ при обучении новых операторов, включая обучение использованию микрометров и чтению чертежей деталей, а также объяснение различий между станком со скользящей головкой и традиционным токарным центром. Однако работа на швейцарском типе не такая же, как на традиционном токарном станке. Вот несколько моментов, которые они сообщают своим новым операторам швейцарского типа:
- Знайте разницу между коллетом головки и направляющей втулкой. В то время как вращающийся коллет должен зажиматься крече для хвата прутка при движении скользящей головки вверх или вниз, направляющая втулка должна быть отрегулирована так, чтобы она была достаточно свободной для прохождения прутка, но не слишком свободной, чтобы не уменьшить поддержку прутка вблизи зоны реза. Компания утверждает, что единственный настоящий способ научиться правильно регулировать направляющую втулку — через опыт и получение «ощущения» правильной регулировки, при которой есть некоторое сопротивление при вращении прутка, но не слишком много. Vallorbs обычно закупает направляющие втулки на 0,001 дюйма больше диаметра прутка. Таким образом, оператору не придётся зажимать направляющую втулку более чем на 0,005 дюйма. Они считают, что зажим более чем на это может заставить щели в направляющей втулке закрыться слишком туго, что может препятствовать необходимому теку смазочного масла в втулку.
- Измеряйте каждый пруток перед установкой. Поскольку направляющая втулка должна быть ослаблена каждый раз при удалении остатка прутка, чтобы не поцарапать втулку при извлечении, втулку нужно перерегулировать каждый раз при загрузке нового прутка. Большинство шлифованных прутков, которые использует Vallorbs, имеют точность диаметра ±0,0005 дюйма, что означает, что величина регулировки может варьироваться от прутка к прутку. Компания говорит, что это не проблема, потому что оператору всё равно нужно перерегулировать направляющую втулку для каждого нового прутка. Проблемно, если диаметр прутка меняется вдоль его длины. Например, скажем, есть участок прутка, где диаметр на несколько десятых меньше номинального. Это уменьшит поддержку, которую направляющая втулка иначе бы обеспечивала, приводя к более высокому биению и ошибкам концентричности. Измерение прутка перед загрузкой в прутозагрузчик выявит любые отклонения диаметра.
- Будьте осторожны при смещении инструментов. Операторы швейцарских типов должны помнить, что один инструмент может использоваться для выполнения ряда разных операций. Поэтому регулировка смещения для инструмента, который в данный момент производит завышенный диаметр, например, может негативно повлиять на последующие операции, которые этот инструмент выполняет для этой конкретной работы. Например, регулировка может заставить инструмент слишком глубоко грубо обработать другой диаметр, что означает, что для последующего чистового прохода инструмент будет резать воздух. Даже если технологическая карта описывает каждую операцию для каждого инструмента, эта концепция всё ещё может быть трудной для понимания новичком на швейцарских типах.
- Знайте материал заготовки. Некоторые материалы труднее для инструментов, чем другие. Операторам может придётся часто менять смещения при обработке Inconel 718, что означает, что они должны тщательно измерять каждую деталь после обработки. Это может не быть случаем при обработке менее требовательных материалов, таких как алюминий.
- Следите за линиями подачи охлаждающей жидкости. После запуска новой работы наладчик обычно смотрит, чтобы охлаждающая жидкость направлялась в правильное место и щепки удалялись как надо. В производстве, однако, возможно, что оператор может случайно сдвинуть гибкую линию подачи охлаждающей жидкости из положения при смене инструмента или вкладыша, например. Если это остается незамеченным, это может вызвать проблемы, такие как лом инструмента, сокращение срока службы инструмента или плохая чистовая поверхность.
- Почувствуйте чистовую поверхность. Точеный элемент выглядит иначе, чем фрезерованный. Оба могут иметь одинаковый класс чистоты, но фрезерованная поверхность включает следы прохода, которых точение не производит. Vallorbs считает, что это иногда требует от оператора времени, чтобы оценить. Аналогично, просверленное отверстие выглядит иначе, чем расточенное. Однако, если допуск отверстия достаточно велик, возможно просто просверлить отверстие и пропустить расточку. В сомнительных случаях операторам может просто потребоваться проверить спецификацию шероховатости на чертеже детали.
Промышленное оборудование
- Профессиональное руководство по 3D-печати долговечных форм для литья
- TRAK TRL 2460SX токарный станок: точность и универсальность для мелкосерийного производства
- Передовые семиосевые швейцарские токарные станки: сокращение простоя на 40% и ускорение операций
- FBL-1233: косогорелый токарный станок для высокого объема и мелкосерийного производства
- Haas GT-10: компактный универсальный токарный станок для второстепенных операций
- Miyano BX-26S: двухшпиндельный станок для точных сложных деталей из прутка
- Продвинутые оснасточные решения для швейцарских автоматов и производства малых деталей
- HL-55/2000 ЦНЦ токарный станок: точное токарение для крупных заготовок
- Chevalier FBL-530: косый токарный станок для крупногабаритных деталей с высокой точностью
- R07 Cincom: CNC-токарный станок с точностью 7 мм для мелких деталей