



Полный справочник G- и M-кодов Okuma для токарных станков с ЧПУ
Полный список G- и M-кодов токарных станков Okuma для токарей, работающих на станках с ЧПУ Okuma.
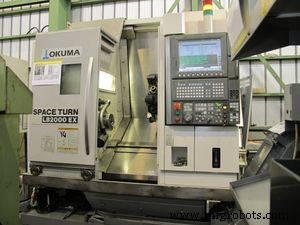
Okuma CNC Lathe OSP-P200L
G-коды токарных станков Okuma
| G-код | Описание |
|---|---|
| G00 | Позиционирование |
| G01 | Линейная интерполяция |
| G02 | Круговая интерполяция (по часовой стрелке) |
| G03 | Круговая интерполяция (против часовой стрелки) |
| G04 | Пауза (Dwell) |
| G20 | Команда базовой позиции |
| G21 | Команда базовой позиции АТС |
| G22 | Команка пропуска по моменту |
| G28 | Отмена команды ограничения момента |
| G29 | Команда ограничения момента |
| G30 | Цикл пропуска |
| G31 | Фиксированный цикл нарезки резьбы: продольный |
| G32 | Фиксированный цикл нарезки резьбы: фазовый |
| G33 | Фиксированный цикл нарезки резьбы |
| G34 | Цикл нарезки резьбы с переменным шагом: увеличивающийся шаг |
| G35 | Цикл нарезки резьбы с переменным шагом: уменьшающийся шаг |
| G36 | Синхронное подача шпинделя-штанги станка (прямая) |
| G37 | Синхронное подача шпинделя-штанги станка (обратная) |
| G40 | Компенсация радиуса режущей кромки: ОТМЕНА |
| G41 | Компенсация радиуса режущей кромки: ВЛЕВО |
| G42 | Компенсация радиуса режущей кромки: ВПРАВО |
| G50 | Нулевое смещение. Обозначение максимальной скорости шпинделя G62 Обозначение зеркального отражения |
| G64 | Управление зеркальным отражением ВЫКЛ |
| G65 | Управление зеркальным отражением ВКЛ |
| G71 | Составной фиксированный цикл нарезки резьбы: поперечный |
| G72 | Составной фиксированный цикл нарезки резьбы: продольный |
| G73 | Составной фиксированный цикл продольной канавки |
| G74 | Составной фиксированный цикл поперечной канавки |
| G75 | Автоматическое снятие фаски |
| G76 | Автоматическое скругление |
| G77 | Составной фиксированный цикл нарезки резьбы |
| G78 | Цикл нарезки резьбы с обратной нитью |
| G80 | Конец обозначения контура (LAP) |
| G81 | Начало обозначения продольного контура (LAP) |
| G82 | Начало обозначения поперечного контура (LAP) |
| G83 | Начало обозначения контура заготовки (LAP) |
| G84 | Изменение условий резания в цикле точения прутка (LAP) |
| G85 | Вызов цикла грубого точения прутка (LAP) |
| G86 | Вызов цикла грубого копирования точения (LAP) |
| G87 | Вызов цикла чистового точения (LAP) |
| G88 | Вызов цикла непрерывной нарезки резьбы (LAP) |
| G90 | Абсолютное программирование |
| G91 | Инкрементное программирование |
| G94 | Подача в минуту (ММ/МИН) |
| G95 | Подача на оборот (ММ/ОБ) |
| G96 | Постоянная скорость резания ВКЛ |
| G97 | Постоянная скорость резания ВЫКЛ |
| G101 | Линейная интерполяция в генерации контура |
| G102 | Круговая интерполяция в генерации контура (ФАСОВКА) (CW) M |
| G103 | Круговая интерполяция в генерации контура (ФАСОВКА) (CCW) |
| G110 | Постоянная скорость резания на revolver A |
| G112 | Круговое нарезание резьбы по часовой стрелке |
| G113 | Круговое нарезание резьбы против часовой стрелки |
| G132 | Круговая интерполяция в генерации контура (БОК) (CW) |
| G133 | Круговая интерполяция в генерации контура (БОК) (CCW) |
| G136 | Конец преобразования системы координат или режим оси Y ВЫКЛ |
| G137 | Начало преобразования системы координат или режим оси Y ВЫКЛ |
| G140 | Обозначение режима обработки с использованием главного шпинделя |
| G141 | Обозначение режима обработки с использованием противоположного шпинделя |
| G161–G170 | G-код макро функция MODIN |
| G171 | G-код макро функция CALL |
| G178 | Цикл синхронного нарезания резьбы (прямой) |
| G179 | Цикл синхронного нарезания резьбы (обратный) |
| G180 | Машинный составной фиксированный цикл: ОТМЕНА |
| G181 | Машинный составной фиксированный цикл: СВЕРЛЕНИЕ |
| G182 | Машинный составной фиксированный цикл: РАСТАЧИВАНИЕ |
| G183 | Машинный составной фиксированный цикл: ГЛУБОКОЕ СВЕРЛЕНИЕ |
| G184 | Машинный составной фиксированный цикл: НАРЕЗКА РЕЗЬБЫ |
| G185 | Машинный составной фиксированный цикл: ПРОДОЛЬНОЕ НАРЕЗАНИЕ РЕЗЬБЫ |
| G186 | Машинный составной фиксированный цикл: НАРЕЗКА РЕЗЬБЫ НА ФАСОВКЕ |
| G187 | Машинный составной фиксированный цикл: ПРОДОЛЬНОЕ НАРЕЗАНИЕ ПРЯМОЙ РЕЗЬБЫ |
| G188 | Машинный составной фиксированный цикл: ПОПЕРЕЧНОЕ НАРЕЗАНИЕ ПРЯМОЙ РЕЗЬБЫ |
| G189 | Машинный составной фиксированный цикл: РАСТАЧИВАНИЕ/РАЗВЕРТЫВАНИЕ |
| G190 | Машинный составной фиксированный цикл: ЦИКЛ НАРЕЗАНИЯ ШПЛИНТА |
| G191 | Машинный составной фиксированный цикл: ЦИКЛ НАРЕЗАНИЯ ПРОДОЛЬНОГО ШПЛИНТА |
M-коды токарных станков Okuma
| M-код | Описание |
|---|---|
| M00 | Останов программы |
| M01 | Опциональная остановка |
| M02 | Конец программы |
| M03 | Шпиндель по часовой стрелке |
| M04 | Шпиндель против часовой стрелки |
| M05 | Останов шпинделя |
| M06 | Смена инструмента |
| M08 | СОЖ ВКЛ |
| M09 | СОЖ ВЫКЛ |
| M12 | Останов машинного шпинделя |
| M13 | Машинный шпиндель по часовой стрелке |
| M14 | Машинный шпиндель против часовой стрелки |
| M15 | Позиционирование оси C |
| M16 | Позиционирование оси C (ОТР) |
| M17 | CEJ MATIC: Запрос передачи данных |
| M18 | Постпроцессорный измеритель RS232C: Запрос передачи данных |
| M19 | Ориентированная остановка шпинделя |
| M20 | Барьер тылдвига ВЫКЛ или мониторинг интерференции шпинделей ВЫКЛ (двухшпиндельные модели) |
| M21 | Барьер тылдвига ВКЛ или мониторинг интерференции шпинделей ВКЛ (двухшпиндельные модели) |
| M22 | Снятие фаски ВЫКЛ |
| M23 | Снятие фаски ВКЛ |
| M24 | Барьер патрона ВЫКЛ, интерференция инструмента ВЫКЛ |
| M25 | Барьер патрона ВКЛ, интерференция инструмента ВКЛ |
| M26 | Шаг резьбы вдоль оси Z |
| M27 | Шаг резьбы вдоль оси X |
| M28 | Функция проверки интерференции инструмента ВЫКЛ |
| M29 | Функция проверки интерференции инструмента ВКЛ |
| M30 | Конец программы |
| M32 | Прямая подача по фасе резьбы (на левой фасе) |
| M33 | Зигзагообразная подача при нарезке резьбы |
| M34 | Прямая подача по фасе резьбы (на правой фасе) |
| M40 | Диапазон шпинделя: нейтраль |
| M41 | Диапазон передачи шпинделя 1 |
| M42 | Диапазон передачи шпинделя 2 |
| M48 | Отмена игнорирования переопределения скорости шпинделя |
| M49 | Игнорирование переопределения скорости шпинделя |
| M55 | Откат шпинделя тылдвига |
| M56 | Продвижение шпинделя тылдвига |
| M58 | Давление зажима патрона: низкое |
| M59 | Давление зажима патрона: высокое |
| M72 | Блок АТС в позиции приближения |
| M73 | Схема нарезки резьбы 1 |
| M74 | Схема нарезки резьбы 2 |
| M75 | Схема нарезки резьбы 3 |
| M76 | Откат приемника деталей |
| M77 | Продвижение приемника деталей |
| M78 | Разжим упорной луны |
| M79 | Зажим упорной луны |
| M80 | Перерез: продвижение |
| M81 | Перерез: откат |
| M83 | Зажим патрона |
| M84 | Разжим патрона |
| M85 | Нет возврата в точку начала резания после завершения цикла грубого точения (LAP) |
| M86 | Направление индексации револьвера: CW (обратное) |
| M87 | Отмена M86 |
| M98 | Усилие шпинделя тылдвига: низкое |
| M99 | Усилие шпинделя тылдвига: высокое |
| M109 | Отмена M110 |
| M110 | Соеддинение оси C |
| M134 | Мониторинг усилия по оси Z ВЫКЛ |
| M135 | Мониторинг усилия по оси Z ВКЛ |
| M136 | Обозначение конфигурации множественных фиксированных циклов |
| M137 | Интерлок тач-сеттера: снятие ВКЛ |
| M138 | Интерлок тач-сеттера: снятие ВЫКЛ |
| M139 | Функция обработки шага: обучающая операция |
| M140 | Цикл нарезки резьбы: игнорирование ответа постоянного вращения M-инструмента |
| M141 | Выбор зажима оси C или нет |
| M142 | Давление СОЖ: низкое |
| M143 | Давление СОЖ: высокое |
| M146 | Разжим оси C |
| M147 | Зажим оси C |
| M152 | Интерлок шпинделя M-инструментов ВКЛ |
| M153 | Интерлок шпинделя M-инструментов ВЫКЛ |
| M161 | Фиксация переопределения подачи (100%) |
| M162 | Отмена M163 |
| M163 | Фиксация переопределения скорости шпинделя M-инструментов (100%) |
| M168 | Игнорирование ответа постоянной скорости шпинделя M-инструмента |
| M169 | Ось C без зажима |
| M191 | Направление ориентации шпинделя M-инструмента: по часовой стрелке |
| M192 | Направление ориентации шпинделя M-инструмента: против часовой стрелки |
| M197 | Очистка хода фазировки нарезки резьбы |
| M211 | Стиль нарезки шплинта: минус направление |
| M212 | Стиль нарезки шплинта: зигзаг |
| M213 | Стиль нарезки шплинта: заданная глубина входа |
| M214 | Стиль нарезки шплинта: равномерная глубина входа |
Полное руководство по G- и M-кодам Okuma для фрезерных станков с ЧПУ
Пример фрезерования дуги: использование G2 с параметрами I и J
Станок с ЧПУ
- Токарные станки: плюсы, минусы и практические применения
- G-коды и M-коды: полное руководство по программированию ЧПУ
- Понимание цикла резьбонарезки G78 в программировании токарных станков Fanuc
- Полный справочник G-кодов токарных станков Hurco (Dual-Screen и Max Console)
- Освоение цикла G20 точной токарной обработки на Fanuc 21TB
- Centroid M-коды для токарных станков (T-Series): полный справочник
- Tormach Duality Lathe: Полный справочник G-кодов
- Полное руководство по M-кодам токарных станков Hurco
- Полное руководство по G- и M-кодам ЧПУ для фрезерных и токарных станков
- Полный справочник G-кодов NCT 201 для токарных и фрезерных станков с ЧПУ