



Hytech: Лидер инноваций в термоформовке и тонкоплёнчных пластиках
Hytech предоставляет решения для термоформовки, тиснения и обрезки тонкоплёнчных пластиков. Их фокус — в основном на тонкоплёнчных пластиковых деталях, требующих точной графической регистрации. Также есть неграфические приложения, где процессы формовки Hytech дают преимущества перед традиционными процессами формовки. Их запатентованные технологии используются OEM в автомобильной, бытовой, медицинской, аэрокосмической и военной отраслях.
Разработка запатентованных процессов и развитие термоформовки и штампов для точной обрезки
Сегодня Hytech имеет производственные объекты, предлагающие производственные услуги и инструментарий в США и Европе, и предоставляет разработку процессов и оборудование из своего штаб-квартиры в Финиксе, Аризона.
Hytech спросили Rogers, почему купол не сделан из пластика. Они узнали, что никто не делает купол из пластика. Так что первое, что они сделали — изобрели специализированную термоформовую технологию для тиснения купола в полиэстер и начали продавать миллионы таких куполов Rogers Corporation, а затем десятки миллионов — Hewlett Packard для их линейки финансовых и научных калькуляторов. Производственные преимущества (по сравнению с металлическими куполами) на таких деталях, как мембранные переключатели: можно разместить 100 пластиковых куполов на одном листе, тогда как с металлическими куполами нужно было выбирать и размещать все 100 в нужные позиции.
Когда Hytech начали продавать эти куполообразные слои производителям мембранных переключателей, те сказали: «Это действительно здорово, но у меня проблемы с тиснением накладок для ваших куполов». Тогда основатели Hytech изобрели другую технологию формовки — гидроформовку, где они тиснили накладки. В этот момент у них была технология для тиснения накладки мембранного переключателя и технология для тиснения тактильного слоя под накладкой.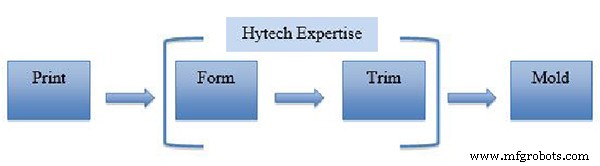
Процесс штампов для точной обрезки (Match Metal Trim Die): Непрерывное развитие и совершенствование запатентованных технологий сделало Hytech глобальным экспертом по 3-мерным штампам для точной обрезки тонкоплёнчного пластика.
В середине 90-х появилась технология in-mold decoration (IMD) или in-mold-labeling (IML) или film-insert molding (FIM), которая берёт плоский сикографированный пластик (обычно поликарбонат) и формирует его в 3D-форму литейной формы. Декоративная плёнка помещается в форму, форма заливается, и когда форма открывается, деталь декорирована.
Это совпало со временем, когда у Hytech были гидроформовка и поликупола. Клиенты пришли к ним и попросили тиснуть пластик для этой новой технологии film-insert molding. Они быстро выяснили, что ни один из их процессов не подходит для глубины более 1 мм. Преимущество in-mold decoration — сложные 3D-детали с зарегистрированной графикой. Поэтому основатели вместе с нанятым инженером разработали Accuform — технологию формовки высоким давлением воздуха, позволяющую достигать глубины вытяжки до 50 мм с зарегистрированной графикой. Теперь они могут сохранять позицию, расположение и размер разных графических элементов на сложных 3D-поверхностях.
Это привело к тому, что Hytech начали производить детали для индустрии IMD. Они быстро узнали, что хотя могут легко и непрерывно строить формовочные инструменты, они сталкиваются с трудностями в производстве штампов для точной обрезки (match-metal trim dies). В то время никто в мире не строил 3-мерные match-metal режущие инструменты для тонкоплёнчных пластиков. Поэтому Hytech пришлось разработать эту технологию самостоятельно.
Ранним этапом они аутсорсили закаленные стальные компоненты вендорам, производящим их электроэрозионной стёканием (sinker EDM). Это заставило Hytech поверить, что им нужно инвестировать в sinker EDM и перенести работу в-house. Так, вместе с sinker EDM, они также инвестировали в wire EDM и всё новое ПО и начали строить свои режущие инструменты. Насколько бы хорошо они ни владели процессом, они знали, что было бы намного лучше, если бы они могли снять ещё десятую долю микрона с периметра закаленной стали. Они знали, что не могут этого сделать на своих текущих machining-центрах, потому что не могут удерживать такой допуск. CEO Hytech Фред Химмелейн объясняет: «Годами мы становились лучше и лучше, а затем достигли потолка того, насколько лучше мы можем стать. Мы просто не могли получить ту точность, те десятые доли, которые хотели. Мы хотели иметь зазор между спаривающимися закаленными стальными компонентами +/- .0003», но просто не могли достичь этого с имевшимся sinker EDM и VMC оборудованием. Именно это привело нас к DATRON».
Исследование передовых технологий для термоформовки и идеальной чистовой поверхности
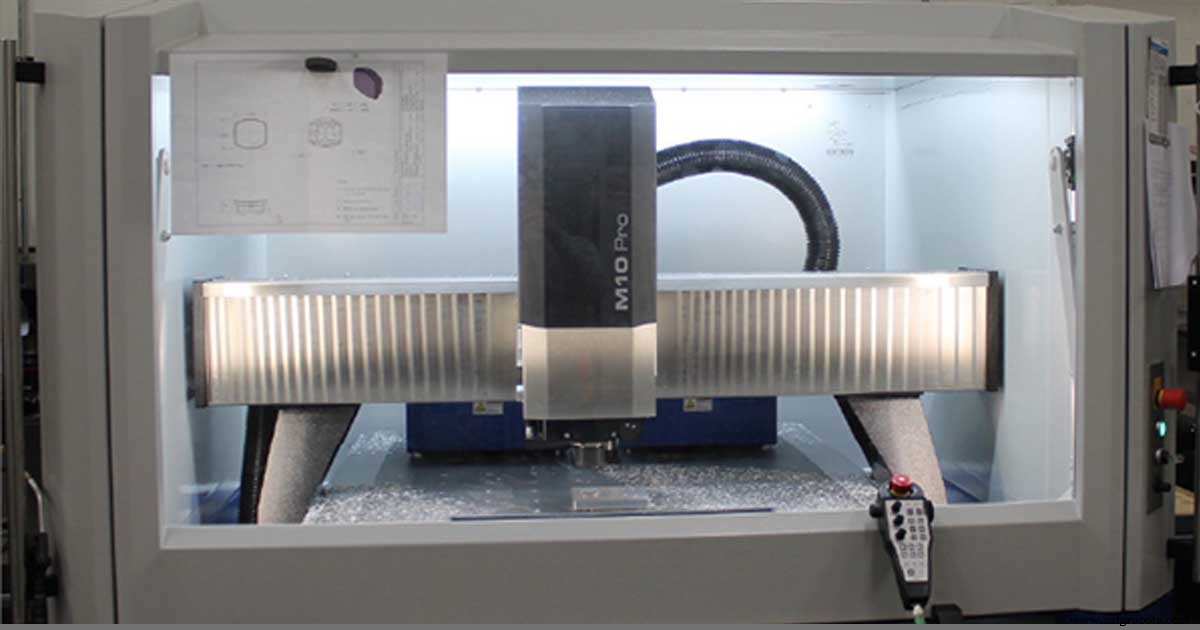
Глава инструментального цеха Hytech, Дэйв Бландино, провел очень тщательное исследование и анализ доступных machining-центров и представил несколько ведущих отраслевых решений руководству. В конечном итоге решили приобрести высокоскоростной machining-центр DATRON M10 Pro. Химмелейн отмечает: «Сочетанием причин вроде точности, управляющего ПО (NC-программирование), стоимости обслуживания шпинделя, поддержки и расположения поддержки, Дэйв разложил всё в матрицу из 10–12 элементов, и это чётко показало нам, что DATRON — правильный выбор».
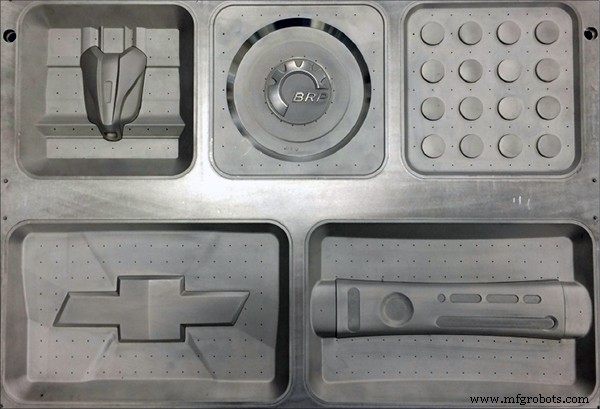
Но выбор DATRON не был основан только на этой матрице. Также был процесс бенчмаркинга, который каждый производитель станков должен был пройти — каждый изготавливал точно такую же деталь для сравнения. Хотя способность фрезеровать сталь для IMD-приложений была одним из параметров, чистовая поверхность для формовочной стороны их бизнеса имела первостепенное значение в этом тесте. Это потому, что их технология формовки высоким давлением настолько точна, что любые следы инструмента будут видны на формовочном листе даже после пескоструйной обработки. Химмелейн объясняет: «Вы можете посмотреть на формовочное ядро, которое мы будем формовать, оно было пескоструйно обработано и выглядит прекрасно, чистовая поверхность кажется отличной, но когда мы его формоваем, вы увидите след инструмента, в который не поверите». В то время много их работы было очень точными 3D-логотипами компаний поверх формованных деталей. Чётко, внешний вид каждого логотипа был критически важен для заказчика. Химмелейн уточняет: «Эта формовочная деталь — вставка, которая идёт в литейную форму. Это формованное апплике или плёнка, которая идёт в литейную форму и обматывается обратно, так что когда форма открывается, деталь декорирована. Косметические требования к этим деталям абсолютно критичны и это такие же строгие косметические требования, как существуют в производстве».
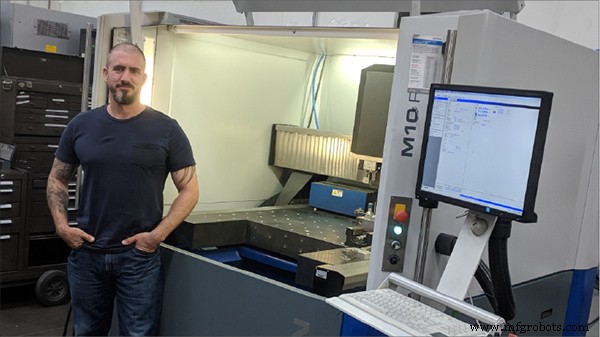
Менеджер инструментального цеха Hytech, Дэйв Бландино, дополнительно объясняет их опыт с вендорами CNC и конкурентным бенчмаркингом: «Мы провели обширное исследование и дали нескольким производителям CNC возможность вырезать для нас деталь. Я попросил их поставить передо мной деталь, которая продала бы их станок, и никто не приблизился к детали, которую произвёл DATRON. Я получил детали от других производителей станков, и качество не соответствовало моим ожиданиям. Но в течение 2 недель после отправки DATRON модели я прилетел в Германию, и не только гостеприимство было отличным, но DATRON поставил передо мной деталь, которую я действительно не ожидал учитывая короткие сроки. Это было лучшее из всего, что произвели все CNC-вендоры. Когда я вернулся в Штаты и показал образец DATRON другим вендорам, они сказали: "О, они это отполировали". И я сказал: "Нет, они не полировали, это прямо со станка!" но они мне не поверили. Факт в том, что мы тщательно инспектировали каждую деталь на оптическом компараторе RAM с 200+ увеличением, так что это не просто то, что вы видите глазом или лупой. Наш процесс показывает всё и всякое. В термоформовке, если у вас даже малейший след инструмента, он появится на плёнке. Поэтому критически важно иметь чистовую поверхность, которую даёт нам DATRON».
Помимо качества, есть соответствующая экономия затрат, связанная с устранением вторичных операций вроде ручной работы, шлифовки и полировки, и Химмелейн приписывает DATRON результат в 90% сокращении ручного времени. Также есть ограничения шлифовки, как объясняет Бландино: «Вы всегда можете сделать ручную работу с наждачной бумагой, но когда у вас инструмент с множественными cavity, вы не будете шлифовать деталь одинаково дважды. Если у вас 15–20 cavity, вы получите вариацию, и эта вариация переводится в формовку, обрезку и moulage. То, что мы по сути делаем — снимаем деталь с DATRON и не трогаем её, и это наша цель. Детали готовы к сборке в наши инструментальные сборки прямо со станка. Иногда лёгкая текстура пескоструйки — требование заказчика, но никакой шлифовки или полировки не нужно».
Высокие допуски, требуемые для производства match-metal trim dies (штампов для штамповки)
Так что теперь Hytech используют свой wire EDM для изготовления закаленного стального компонента A-side, который представляет их фиксированный допуск. Затем они изготавливают закаленный стальной компонент B-side — спариваемый компонент к A-side. Обычно они оставляют матричное ядро на 0,0005–0,0008 дюйма толще и используют DATRON M10 Pro, чтобы снимать по десятой доле за раз, пока не подойдёт. Химмелейн говорит: «Именно здесь DATRON действительно сияет, потому что мы можем снимать по десятой доле относительно быстро, открывать дверь, оставляя всё закреплённым, проверять посадку, и если не подошло — закрывать дверь и прогонять ещё десятую долю».
Комбинация wire EDM и станка DATRON действительно сделала разницу для Hytech Forming, и они стали глобальным экспертом по 3-мерным match-metal trim dies для тонкоплёнчного пластика.
Бландино объясняет: «Раньше нам приходилось аутсорсить эти компоненты в мастерские, у которых было оборудование для обработки такого, и с момента покупки DATRON мы перенесли всю эту работу in-house. Мы делаем лёгкие чистовые проходы для удержания тугых допусков на наших закаленных деталях из стали А2. Это компоненты инструментария, которые мы проектируем и изготавливаем здесь. Одно из видений нашей компании — обрезка. Мы в термоформовке тонкоплёнчных пластиков, но другая сторона этого — нам нужно обрезать пластик после формовки, и эти обрезанные формы должны точно вписываться в форму с тугими допусками +/- пару тысячных дюйма. Но для того, чтобы обрезка вообще происходила, допуски компонентов, которые мы обрабатываем, должны быть +/- пару десятых долей дюйма. Это компоненты, которые мы используем для сборки наших trim dies».
Бландино также приписывает технологии DATRON добавление гибкости их дизайн-процессу. «Это также позволило нам проектировать наш инструментарий гораздо эффективнее. Раньше единственным оборудованием, которое мы могли использовать для удержания тех тугих допусков, был наш wire EDM. Конечно, проблема с wire EDM в том, что не всё — through pocket. Это ограничивало нашу гибкость дизайна, потому что нам приходилось проектировать вокруг этого ограничения. С DATRON мы можем проектировать свободнее и делать вещи так, как мы хотим».
DATRON M10 Pro стал настолько критически важным для качества их конечного продукта, что Бландино говорит, что они напоминают об этом каждый раз, когда DATRON загружен работой и их заставляют переносить работу на другое CNC-оборудование. «Даже с ручной работой вы не можете приблизиться к чистовой поверхности, которую мы получаем на DATRON. Плюс, мы на пределе скорости шпинделя на 15k, 12k и 10k на другом CNC-оборудовании, поэтому нам приходится резать подачи на хорошие 100%. Из-за вибрации шпинделя и люфта на шариковом винте наших других machining-центров, финишная обработка, которую мы должны делать — это тяжёлая шлифовка. Именно поэтому я действительно толкаю за второй станок DATRON. Мы используем другие machining-центры как наши "Op One machine", где мы грубо снимаем всё лишнее сзади и все некритические поверхности. Эти станки хорошо справляются с этой задачей».
Открытие дверей к новому потоку выручки и 25% росту годовой выручки
CEO Фред Химмелейн признает заслуги DATRON в качестве, которое помогло Hytech доставлять широкому спектру отраслей, включая автомобильную и аэрокосмическую. Химмелейн также впечатлён гибкостью DATRON и другими сопутствующими процессами, которые оно повлияло и улучшило с момента установки. Например, у них есть проект, который они делают для клиента уже десятилетие, где они режут 0,25″ акрил CO2-лазером, который отлично справляется, производя красивый полированный край. Но после десятилетия клиент решил сменить материал на поликарбонат, чтобы снизить риск повреждения деталей в их жизненном цикле. Поскольку 0,25″ поликарбонат нельзя резать лазером без горения и риска для здоровья, им нужно было найти альтернативный процесс. Они сделали тестовый разрез на DATRON M10 Pro с использованием фрезы DATRON, специально разработанной для фрезеровки акрила. Результат стал большой победой и для Hytech, и для их клиента. DATRON фактически вырезал детали из поликарбоната быстрее, чем лазер резал их из акрила, чистовая поверхность была сопоставима, и клиент смог переключиться на предпочтительный материал.
DATRON M10 Pro совместим с широким спектром CAM-софта, и Hytech инвестировали в несколько из них и провели обширное тестирование для максимизации производительности и чистовой поверхности. Бландино говорит: «Мы, вероятно, провели больше тестирования софта, чем большинство мастерских. Мы используем контурное сглаживание ПО DATRON, но это также комбинация динамики и стратегий программирования, которые все вносят вклад в идеальную чистовую поверхность. Мы тестировали разный программный софт, включая SolidCam, SOLIDWORKS, FeatureCAM, Fusion 360 и PowerMill, и сравнивали яблоки с яблоками с разными резаками, скоростями и подачами. Так что мы используем комбинацию того, что предлагает софт, с тем, что предлагает DATRON, и пришли к формуле лучшей чистовой поверхности, достижимой 3-осевой фрезеровкой. Fusion имеет действительно хороший пост для DATRON и обеспечивает отличные чистовые поверхности в сочетании с Dynamics и Contour Smoothing, которые предлагает M10. В настоящее время наш основной CAM-решение — Autodesk. Тестирование продолжается постоянно, и DATRON отлично дополняет постпроцессоры всех софтов».
Они должны быть запечатаны об этом, но Hytech могли сказать нам, что они только вступают в существующую отрасль с новым способом изготовления компонентов, требующим экстремально точной обработки. Производители внутри этой отрасли на самом деле пришли к Hytech, потому что у них на сайте есть фото их DATRON M10 Pro. Во время последнего раунда тестовых резов для этой отрасли деталь работала более 200 часов. Это потому, что деталь требует очень мелких резаков с малым шагом для 3D-контурирования и может работать десятки часов без смены инструмента. Со станком, сейчас работающим 24/7, добавление ещё одного M10 Pro неизбежно. Этот новый бизнес прогнозируется к приросту выручки компании на 25%.
Станок с ЧПУ
- От CM к EMS к MSP: отслеживание эволюции электронного производства
- Укрепление пищевых цепочек поставок: blueprint устойчивости на 2024 год
- Индустрия 4.0: понимание современных ожиданий клиентов
- Важность честности с клиентами: Строительство доверия и успеха
- CNC обработка: Точные решения для автомобильной промышленности
- Индустрия 4.0 и устойчивое развитие: навигация экологических вызовов
- Индустрия 5.0: переосмысление производства для будущего
- Обзор отрасли: горное дело — от колониальных корней к современным инновациям
- Квадрат возможностей: 4 ключевых столпа успеха Индустрии 4.0
- Полиграфическая промышленность: ключевые роли и услуги